



Kettingsslijtage monitoring onder de loep: een betrouwbaar programma bouwen voor industriële ketten
Kettingsslijtage monitoring is al onderdeel van betrouwbaarheidsprogramma's sinds de eerste schakel werd gesmeed. Het is zo'n integrale deel van een organisatie zijn betrouwbaarheidsprogramma dat het onderdeel is geworden van de industrieterminologie, zoals in de uitdrukking: „Een ketting is niet sterker dan zijn zwakste schakel.”
Kettingen maken deel uit van bijna elk industriële proces. Ze zijn te vinden in een fabriek zijn materiaalhandelings- en transportsysteem, als sleutelcomponenten in de werking van hijsen en kranen, of als onderdeel van de verbinding die een veiligheidsstopapparaat regelt.
Ongeacht de functie, is de uitval van elk onderdeel dat een kening uitmaakt, kostbaar voor de eigenaar, zo niet rampzalig. Hoewel we allemaal het eens zijn dat een kettinguitval ongewenst is, is de moderne industrie zijn kettingsslijtage monitoring gevarieerd gebleven in aanpak en frequentie.
Typisch worden kettingbetrouwbaarheidsinspecties toegepast via een periodieke inspectiemonsterprocedure of vervangingschema. Visuele inspecties worden veel toegepast voor het identificeren van slijtage, wat tijdrovend is om uit te voeren met enorme afhankelijkheid van de inspector zijn ervaring, houding en verwerkingskennis.
Technologie bestaat die deze kostbare benadering niet langer de enige beschikbare weg maakt voor kettingmonitoring voor de huidige onderhoudsafdelingen. De toepassing van infrarood fotoelektrische optische systemen maakt inspecties mogelijk die preciezer, minder duur zijn en trendinformatie opleveren om uitvalkansen te verminderen.
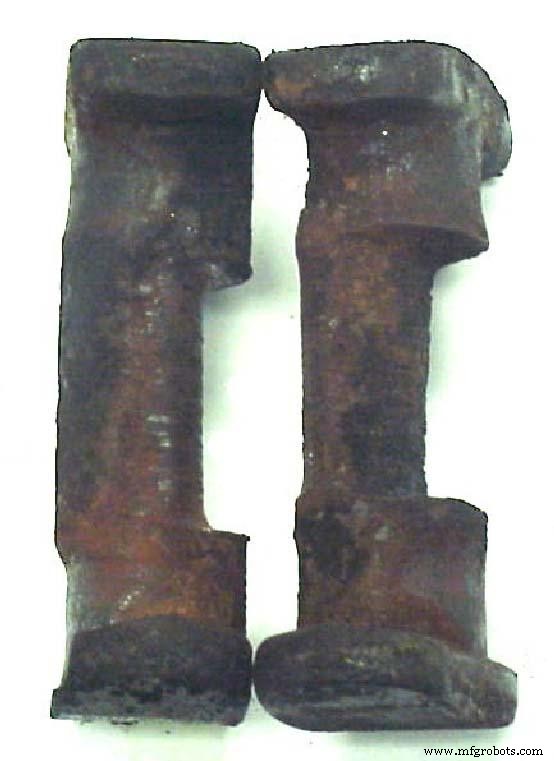
Voorbeelden van versleten kettingpennen geïdentificeerd door middel van een infrarood fotoelektrisch kettingsslijtage monitoring systeem.
Uitleg van het fotoelektrische proces
Infrarood fotoelektrische technologie wordt in veel aspecten van ons dagelijks leven gebruikt zonder dat de meeste van ons zich daarvan bewust is. Voorbeelden van fotoelektrische detectoren zijn de sensorcomponenten op de meest geavanceerde typen beveiligingssystemen, veiligheidscontroles op deur-sluitsystemen voor liften en vervoerssystemen, en zelfs als fles vulniveaumonitors in high-productie bottelingssystemen.
De toepassingen van deze technologie zijn zeker wijd en gevarieerd van aard. Het basisprinciple berust op een infrarood lichtbron (zender) die een gepulste IR-bundel genereert naar een serie infrarood sensoren (ontvanger), die op hun beurt die bundel monitoren. De combinatie van de zender en een ontvanger wordt aangeduid als een fotoelektrische detector.
De zender en de ontvanger worden aan weerszijden van het te monitoren gebied geïnstalleerd, en een signaal wordt gegenereerd wanneer de ontvanger obstructie van de gepulste infrarood bundel detecteert. Een auto koplampe en een fotocel zouden in een wetenschappelijk project gebruikt kunnen worden om een heel primitieve fotoelektrische detector te creëren.
De toevoeging van infrarood licht aan dit proces is te wijten aan de verhoogde ontvangergevoeligheid en doorlatendheid. Infrarood licht is een vorm van elektromagnetische straling vergelijkbaar met radiosignalen, zichtbaar licht en Röntgenstraling. Terwijl infrarood energie vergelijkbaar is met zichtbaar licht en veel van zijn kenmerken deelt, is infrarood energie onzichtbaar voor het menselijk oog door het verschil in golflengtes. Infrarood energie heeft golflengtes van 0,75 micron tot 1 millimeter.
De afdekken op fotoelektrische detectoren zijn gemaakt van speciale materialen die ontworpen zijn om zichtbaar licht te blokkeren terwijl ze maximale doorlatendheid van IR-energie toestaan. Dit is wat het gebruik van infrarood fotoelektrische detectoren op een goed verlichte fabrieksvloer of zelfs in direct zonlicht mogelijk maakt.
Historisch perspectief
Als de meeste bedrijven hun kettingmonitoringsprogramma's zouden documenteren, zou u niet verbazing hoeven te zijn om stellingen te vinden zoals: „Vervang ketting wanneer bandtransport defect is tijdens productie,” of „De laatste kettingvervanging was ongeveer vijf jaar geleden, en het is tijd.” Zelfs wat als een proactief programma voor kettingsslijtage monitoring wordt gezien, heeft historisch de methode gebruikt van het kiezen van een willekeurig monster van een nominale 10-voet sectie van de ketting en het fysiek meten ervan op rek, wat slijtage zou indiceren. Natuurlijk is er een significante mate van risico verbonden aan het gebruik van deze aanpak.
Monsterplannen zijn afhankelijk van het monster dat informatie levert die consistent is met de toestand van het hele systeem. Het beperken van de inspectie tot een 10-voet sectie van de ketting binnen een 1.000-voet lang systeem creëert een situatie waar de waarschijnlijkheid van het daadwerkelijk bemonsteren van het gebied met de ergste slijtage detectie „kansen” biedt die zelfs een Las Vegas gokker onacceptabel zou vinden.
Een ander bezwaar is hoe nauwkeurig metingen worden geproduceerd wanneer het meetinstrument een standaard hardware-kwaliteit maatband is. De historische alternative – visuele inspectie van de ketting – kan zeker kettingsslijtage identificeren, maar kan de productieschema de extreme downtime van zo'n arbeidsintensieve aanpak tolereren, die een stationaire ketting nodig heeft om een adequate inspectie te doen? Veel typen kettingen zijn gesmeerd of geverfd, en die zelfde coating die de ketting beschermt tegen slijtage en corrosie, maskeren typische slijtage-indicatoren bij visuele inspecties.
De laatste aanpak die vaak gebruikt wordt, is periodieke vervanging gebaseerd op ketting leeftijd. Dit systeem van het waarborgen van kettingbetrouwbaarheid kan helpen productiedowntime te verminderen, maar de kosten van het vervangen van betrouwbare ketting gewoon omdat het tijd is, kunnen nooit worden terugverdiend.
Infrarood fotoelektrische kettingsslijtage monitoring
Infrarood fotoelektrische instrumenten specifiek ontworpen voor kettingsslijtage monitoring gebruiken meestal gerefereerde technologie om nauwkeurig de afstand tussen de voorste randen van elke midden-schakel op de ketting te meten. Met nauwkeurige schakel-tot-schakel metingen kunnen deze monitors eenvoudig individuele schakels of pennen identificeren die tekenen van abnormale slijtage vertonen.
De afgebeelde eenheid is een draagbaar batterij-gevoed apparaat capabel van het monitoren van alle combinaties van 3-, 4- en 6-inch ketting. Alternatieve eenheden zijn beschikbaar die ontworpen zijn voor single-pitch ketting. Deze monitors zijn capabel van in-motion monitoring van ketting om de inspectie uit te voeren zonder onderbreking van de productie.
Als permanent geïnstalleerde eenheden worden gebruikt, kan continue monitoring van de ketting instantaneus plaatsvinden, waarbij elke ketting-schakel die de geprogrammeerde limieten overschrijdt wordt geïdentificeerd. Zowel status monitoring eenheden als permanent geïnstalleerde eenheden identificeren elke schakel die buiten de vooraf ingestelde lengtes valt door verlichting van alarmlichten die het specifieke probleemgebied identificeren. De meeste eenheden bieden de operator opties voor hoe data verwerkt kan worden, inclusief alternatieve avenues voor monitoring, data review en probleemgebied identificatie.
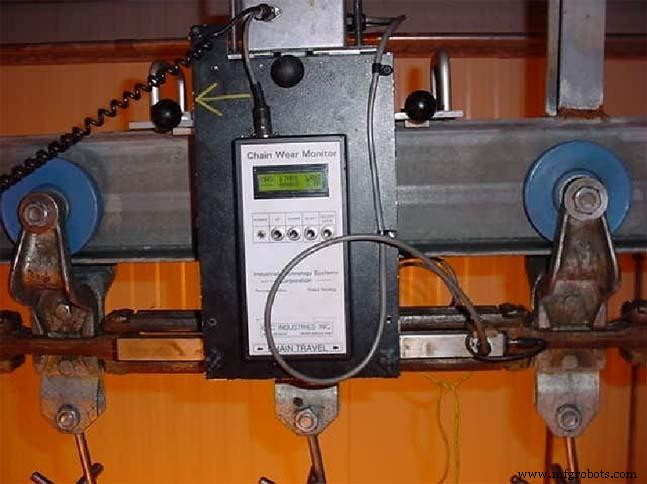
Een draagbaar infrarood fotoelektrisch kettingsslijtage monitoring systeem gemonteerd op een bandtransport.
Geautomatiseerde afwijkingsidentificatie- en markeringssystemen identificeren elke schakel die boven de slijtagedrempel uitkomt, en gecombineerd met trend-analysesoftware monitoring, zal periodieke of continue scanning toestaan voor geplande vervanging van ketting alleen wanneer het werkelijk nodig is. Trending software vereist een gedefinieerd start/stop punt om nauwkeurige vergelijkingen mogelijk te maken. Dit wordt meestal bereikt door een uniek geïdentificeerde schakel in het systeem te installeren.
Een optie voor start/stop schakelidentificatie kan bereikt worden door permanent een magneetmontage in de ketting zelf te monteren, die automatisch het apparaat signaleert om de data-opnamesessies te starten en stoppen telkens als de magneet de eenheidssensoren passeert. Deze optie biedt gemakkelijk begrijpbare datapresentatie.
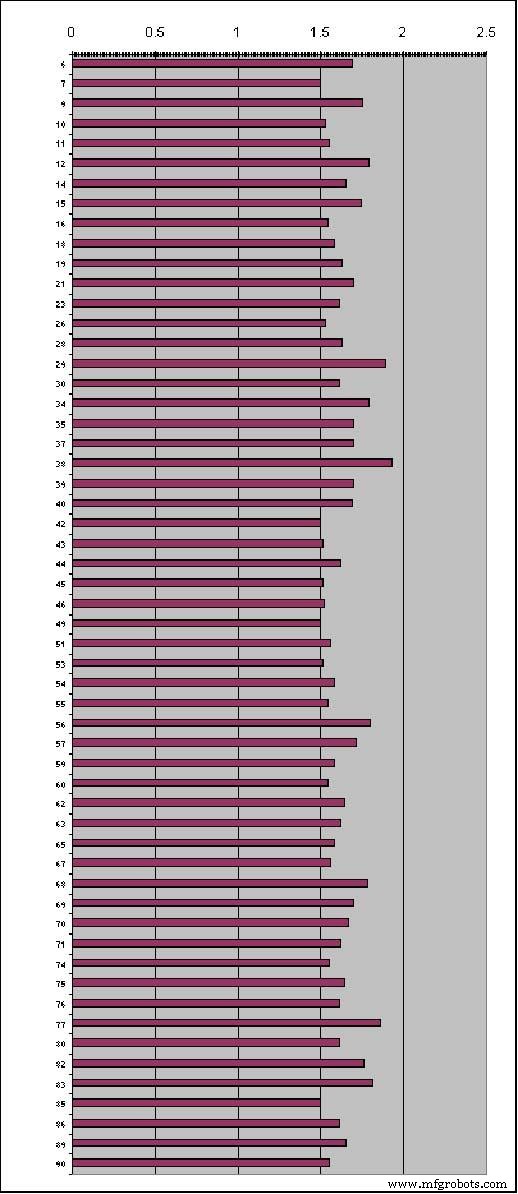
Een voorbeeld van rapportagesoftware die een staafdiagram toont van schakelset metingen.
Verschillende unieke functies die verkregen kunnen worden van speciaal ontworpen software stellen waardevolle analysetools beschikbaar zoals instelbare spanlengte acceptatiecriteria, data-opname meetbereiken (individuele schakel, individuele schakelsets of 10-voet secties), trending overlay en grafiekopties.
Nauwkeurigheid
In normaal gebruik ketting, vindt de meerderheid van kettingsslijtage plaats op de wrijvingspunten. De wrijvingspunten zijn die gebieden waar de pen de midden-schakel benadert. Slijtage treedt op op de midden-pen zelf, op de binnenkant van de midden-schakel of in de meeste gevallen een combinatie van beide. Fabrikanten leveren vervangingsgroei-grafieken die een waarde geven om de maximale lengte van „kettinggroei” te bepalen die aanbevolen wordt als richtlijn voor kettingvervanging. Dit is meestal gebaseerd op inspectiegegevens die verzameld zijn uit de veelvoorkomende nominale 10-voet meettechniek. Een voorbeeld zou zijn dat een 10-voet sectie nieuwe ketting gemeten op 120 inch vervangen moet worden wanneer het 124 tot 124,5 inch bereikt.
Een bezwaar dat erkend moet worden is dat slijtage al dan niet gelijkmatig verdeeld kan zijn over die gemeten sectie van de ketting. De slijtage op één schakel kan veel ernstiger zijn dan op een aangrenzende schakel. Dit type conditie presenteert de mogelijkheid van een ketting op het punt van uitval die goed binnen acceptabele toleranties meet.
Het gebruik van individuele-schakel meettechnologie elimineert dit type fout, wat de betrouwbaarheid van de inspectie verhoogt en het risico op catastrofale kettinguitval vermindert. Een scannend infrarood fotoelektrisch systeem biedt nauwkeurigheid binnen 0,02 inch. Dit is nog significanter wanneer de gebruiker zich herinnert dat dit gemeten wordt op in-beweging ketting.
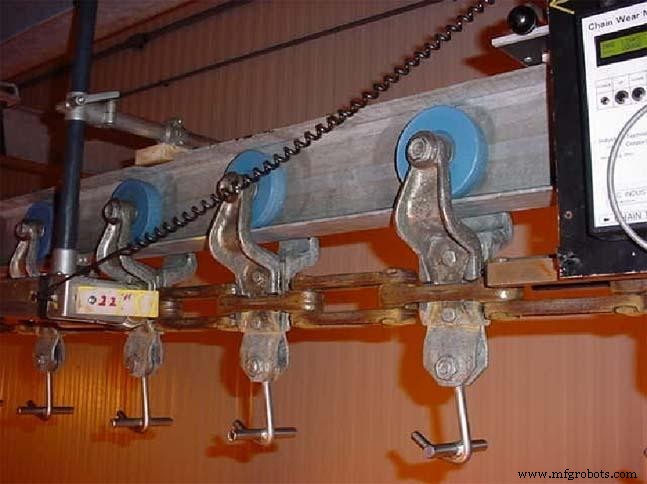
Dit systeem is uitgerust met een automatische verf-spuit markeringssysteem ontworpen om individuele schakels te markeren die niet binnen acceptabele tolerantiegrenzen vallen.
Bedienend personeel
Hoewel de bediening van standaard infrarood fotoelektrische ketting-monitoring systemen niet veel moeilijker is dan de bediening van een typische desktop personal computer, zijn er overwegingen die geëvalueerd moeten worden bij het bedienen van dit type systeem. De eerste en meest belangrijke is veiligheid. Telkens wanneer personeel fysiek moet werken rond bewegende industriële apparatuur, zijn er veiligheidskwesties die zorgvuldig gemonitord moeten worden. Op minimaal basis moet veiligheidstraining OSHA veiligheidstraining en plant-specifieke veiligheidsbeoordeling omvatten. Lockout-tagout procedures moeten ook worden gevolgd om kettingbeweging tijdens monitor installatie en verwijdering te voorkomen.
Afhankelijk van het type eenheid dat geïnspecteerd wordt, moet operator training adresseren: powered chain unit bediening (bandtransporten, kranen, liften, etc.), eenheid installatie, lijn afloop vereisten, software bediening, bestandsopslag en herstel, en data interpretatie. Vaak is twee-zijdige toegang tot de ketting niet mogelijk en kan dit zicht uitsparingen vereisen. Deze operatie vereist een individu die de belastingseisen van verschillende typen eenheden begrijpt om structurele verzwakking van benodigde ondersteuningen te voorkomen. Aangezien dit type inspectie betrouwbaarheidsgebaseerd is en geen code vereiste, moeten acceptatiecriteria worden vastgelegd om nuttige data te leveren.
De ontwikkeling van maximale groeitoleranties vereist individuen met ervaring in de ontwikkeling ervan. Aanbevolen training en ervaring kunnen variëren, maar een goede richtlijn zou 30 uur klasstraining omvattend alle gerelateerde onderwerpen en een minimum van zes maanden hands-on ervaren voordat een individu gekwalificeerd wordt beschouwd om inspecties onafhankelijk uit te voeren.
De utilizatie van infrarood fotoelektrische technologie om kettingmonitoring te realiseren is een grote verbeteringssprong in dit belangrijke deel van een bedrijf zijn betrouwbaarheidsprogramma. De kostenbesparing alleen rechtvaardigt het onderzoek naar de toepasbaarheid van deze technologie.
Een recent voorbeeld van kostenbesparing werd ontwikkeld door een vleesverwerkend bedrijf dat de nominale 10-voet meettechniek gebruikte voor inspectie vóór implementatie van deze technologie. Over een tweejaarsperiode werden hun uitvalincidenten met 100 procent verminderd (van een gemiddelde van zeven uitvallen per 12-maandsperiode tot nul ongeplande uitvallen).
Er werd berekend dat elke uitval het bedrijf $2.416 kostte in onderhoudsreparatiekosten, $3.765 in verloren arbeidstijd en $1.184 in productie-opbrengst. De totale kosten voor het bedrijf waren $51.555 per jaar. Extra kostenbesparingen werden gerealiseerd in kettingslevensduur-uitbreiding, vervangingsonderdeel voorraadreductie, geplande onderhoudsscheduling en uitgebreide kettingvervanging.
Dit is slechts een van veel voorbeelden waarin, als kettingbetrouwbaarheid cruciaal is voor fabrieksproductie of veiligheid van personeel, de utilizatie van individuele-schakel inspectiemethoden zichzelf financierend zijn in hun toepassing.
Onderhoud en reparatie van apparatuur
- Hoe Weyerhaeuser's Infrarood Thermografie $30.000 Bespaarde en Betrouwbaarheid Verbeterde
- Onderhoudsplanning Beheersen: Van Reactieve Reparaties Naar Proactief Succes
- Een Succesvol Preventief Onderhoudsprogramma Bouwen op een Solide Fundering
- Condition Monitoring: Een Katalysator voor Voorspellend Onderhoud Succes
- Implementeren van Total Productive Maintenance (TPM): Een Bewezen 12-Stappen Blauwdruk voor Nul Storingen
- Een Robuust Elektrisch Onderhoudsprogramma Ontwikkelen: Een Praktische Gids
- Hoe Betrouwbaarheidsprogramma's Werkplekveiligheid Verbeteren en Kosten Verlagen
- Betrouwbaarheid volhouden: Pieprestatie omzetten in langdurig succes
- Een betrouwbaarheidsprogramma lanceren: een bewezen roadmap
- Een Succesvol Productie Leerlingprogramma Lanceren: Een Praktische Gids
- Een betrouwbaar elektrisch onderhoudsprogramma ontwerpen voor veiligheid & productie