



Oxy-Aceteen Lassen Uitgelegd: Hoe Gaslassen Werkt & Sleutelvoordelen
Wat Is Oxy-Aceteen Lassen?
Oxy-aceteen lassen, algemeen aangeduid als gaslassen, is een proces dat voortkomt uit de verbranding van zuurstof en aceteen. Wanneer samen gemengd in de juiste verhoudingen binnen een handgehouden toer of blaaspijp, wordt een relatief hete vlam geproduceerd met een temperatuur van ongeveer 3.200 graden Celsius.
Bij oxy-aceteen lassen wordt een lastoer gebruikt om metalen te lassen. Lassen van metaal ontstaat wanneer twee stukken verhit worden tot een temperatuur die een gedeelde poel van gesmolten metaal produceert. De gesmolten poel wordt doorgaans voorzien van additioneel metaal genaamd een vulling. Vullingsmateriaal selectie hangt af van de te lassen metalen.
De chemische werking van de oxyaceteen vlam kan aangepast worden door de verhouding van het volume van zuurstof tot aceteen te veranderen.
Een ander type lassen is oxy-aceteen lassen. Ook bekend als oxy-brandstof lassen, is oxy-aceteen lassen een proces dat voortkomt uit de verbranding van zuurstof en een brandstofgas, typisch aceteen. U hoort dit type lassen misschien aangeduid als "gaslassen".
Gaslassen wordt bijna uitsluitend gebruikt voor het lassen van dunne metaalsecties. U kunt ook oxy-brandstof lassen gebruiken voor verwarmingstaken, zoals het losmaken van vastgeroste bouten en moeren, het verwarmen van zwaar materiaal voor buigen en zacht solderen taken.
Gerelateerd: Wat is Gaslassen?
Oxy-aceteen lassen is een flexibel en vergelijkbaar vergevingsgezind lasproces, wat het een geweldige keuze maakt voor amateur- en deeltijd-lassers. Oxy-aceteen lasapparatuur is ook draagbaar en gemakkelijk te gebruiken.
Hoe Werkt Oxy-Aceteen Lassen?
Oxy-aceteen lassen gebruikt een hoge-hitte, hoge-temperatuur vlam die geproduceerd wordt door een brandstofgas (meest algemeen aceteen) te verbranden gemengd met zuivere zuurstof. Het basismateriaal wordt gesmolten met de vullingstaaf met behulp van een vlam van de combinatie van oxy-brandstofgas door de punt van de lastoer.
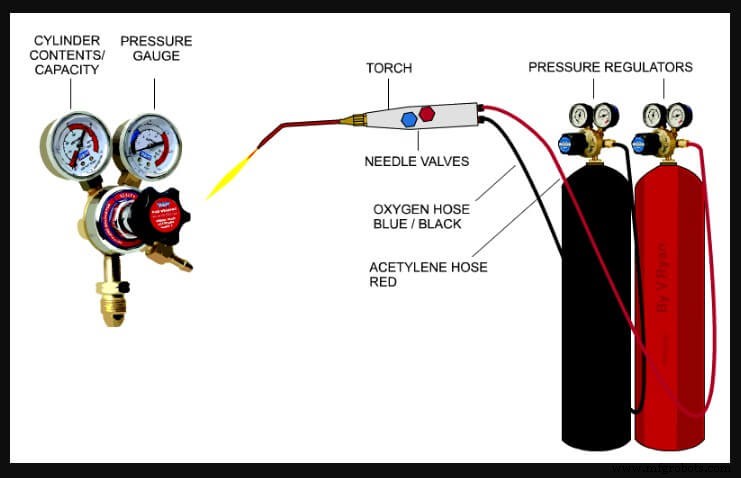
Het brandstofgas en zuurstofgas worden opgeslagen in gepresuriseerde staalcilinders. Regelaars in de cilinder verlagen de gasdruk.
Gas stroomt door flexibele slangen, met de lasser die de stroom controleert via de toer. De vullingstaaf wordt dan gesmolten met het basismateriaal. Echter, het smelten van twee stukken metalen is ook mogelijk zonder de noodzaak voor een vullingstaaf.
Typen Vlammen in Oxy-Aceteen Lassen
Drie duidelijke vlaminstellingen worden gebruikt, neutraal, oxidiserend, en verkoolend.
Lassen wordt doorgaans uitgevoerd met de neutrale vlaminstelling die gelijke hoeveelheden zuurstof en aceteen heeft. De oxidiserende vlam wordt verkregen door alleen de zuurstofstroomsnelheid te verhogen terwijl de verbrandende vlam bereikt wordt door de aceteenstroom te verhogen in relatie tot de zuurstofstroom.
Omdat staal smelt bij een temperatuur boven 1.500 graden Celsius, wordt de mengsel van zuurstof en aceteen gebruikt omdat het de enige gascombinatie is met voldoende hitte om staal te lassen. Echter, andere gassen zoals propaan, waterstof, en steenkoolgas kunnen gebruikt worden voor het verbinden van lagere smeltpunt non-ferreuse metalen, en voor hardloten en zilver solderen.
Zoals hierboven vermeld, moet de vlam aangepast worden om op een bepaalde manier te lijken voordat u kunt doorgaan met de Oxy-Aceteen las. Verschillende typen vlammen worden gebruikt om verschillende typen metalen te lassen.
1. Verkoolende Vlam (Carburizing Flame)
Verkoolende vlam bevat een overmaat aan aceteengas. Dit type vlam is geschikt voor toepassingen waar een lage-hitte vlam vereist is. Het wordt gebruikt voor het lassen van nikkel, Monel metaal, hoog-koolstofstaal, en een aantal non-ferreuse metalen. Deze vlam wordt niet gebruikt om gewoon staal te lassen.
Gerelateerd: Wat is Verkooling (Carburizing)?
2. Neutrale Vlam (Neutral Flame)
Neutrale vlam bevat gelijke verhoudingen van zuurstof en aceteengassen. Dit type vlam wordt in de meeste lasoperaties gebruikt aangezien het chemische effect van deze vlam op verwarmd metaal het minst is.
3. Oxidiserende Vlam (Oxidizing Flame)
Zoals u kunt afleiden uit de naam, heeft een oxidiserende vlam een hoog gehalte aan zuurstof (de zuurstof en aceteen verhouding is 1,5:1). Dit type vlam wordt gebruikt bij het lassen van koper en legeringen van koper, zoals brons en messing. Het kan niet gebruikt worden om staal te lassen omdat het het zal oxideren.
Apparatuur gebruik in Oxy-Aceteen Lassen
Oxyaceteen toestellen zijn draagbaar en gemakkelijk te gebruiken. Het omvat zuurstof- en aceteengassen opgeslagen onder druk in staalcilinders. De cilinders zijn uitgerust met regelaars en flexibele slangen die leiden tot de blaaspijp.
Speciaal ontworpen veiligheidsapparaten zoals vlamvallen worden tussen de slangen en de cilinderregelaars geplaatst. De vlamval voorkomt dat vlammen gegenereerd door een terugslag de cilinders bereiken. De hoofdoorzaken van terugslagen zijn het niet doorblazen van de slangen en oververhitting van de blaaspijpmondstuk.
Bij het lassen moet de operator beschermende kleding en getinte gekleurde beschermingsbrillen dragen. Aangezien de vlam minder intens is dan een elektrische boog en erg weinig UV-straling wordt uitgezonden, bieden getinte aldoele brillen adequate bescherming.
Bedrijfskarakteristieken
Het effect van de oxyaceteen vlam op het oppervlak van het te lassen materiaal kan aangepast worden om een zachte, harde, of hefelige reactie te produceren door de gasstromen te variëren. Er zijn natuurlijk praktische grenzen aan het type vlam dat voor lassen gebruikt kan worden.
Een harde, sterke vlam zal de gesmolten laspoel wegblazen, terwijl een vlam die te zacht is niet stabiel zal zijn bij het toepassingspunt.
De blaaspijp is daarom ontworpen om verschillende maten van 'zwaannek koperen mondstuk' te accommoderen, wat de juiste vlamintensiteit toelaat. De relatie tussen materiaaldikte, blaaspijpmondstukmaat, en lassnelheid wordt in de tabel getoond. Bij smeltlassen kan vullingsmateriaal in de vorm van een staaf toegevoegd worden indien nodig.
De hooftechnieken in oxy-brandstof lassen zijn links, rechts en alle posities rechts. De eerste wordt bijna uitsluitend gebruikt en is ideaal geschikt voor het lassen van stootslassen, kehlenlassen, en overlaaglassen in platenmetaldiktes tot approx. 5 mm. De techniek naar rechts wordt gebruikt voor plaatdiktes boven 5 mm voor lassen in de plat en horizontaal-verticaal positie.
De alle-positie rechterhand methode is een modificatie van de rechterhand techniek en is ideaal geschikt voor het lassen van staalplaten en met name pijpleidingen die positie-lassen vereisen (verticaal en bovenkopf). De rechts en rechts technieken staan de lasser toe om een uniforme penetratie-parel te verkrijgen met additionele controle over de gesmolten laspoel en lasdepositie.
Daarnaast heeft de lasser een helder zicht op de laspoel en kan met volledige bewegingsvrijheid werken. Deze technieken zijn erg hoog vaardig en worden minder vaak gebruikt dan de traditionele linker techniek.
Waarom Aceteen Gebruiken Voor Lassen?
Lassen is een belangrijk fabricageproces in diverse productie-industrieën. Er zijn verschillende typen lasprocedures. Een belangrijk type is gaslassen. Bij dit type lassen wordt de benodigde hitte voor het proces geproduceerd door de verbranding van zuurstof en aceteen. Soms worden waterstof, butaan, en propaan ook gebruikt als vervangers voor aceteen.
De combinatie van zuurstof en aceteen om metalen te snijden is in gebruik sinds ongeveer 1906. Door de jaren heen heeft aceteen erkenning verdiend als een van de veiligste, toch sterkste lasgassen. Maar, er is een opkomende misvatting dat propaan een beter lasgas is dan aceteen. Dit bericht deelt verschillen tussen deze gassen en bespreekt de voordelen die aceteengas biedt in detail.
Gaslassen - 4 Gradens Verschil Tussen Propaan en Aceteen
De volgende zijn de grootste verschillen tussen propaan en aceteen:
- Vlamtemperatuur: Propaan produceert een vlamtemperatuur van ~2800 graden Celsius wanneer verbrand in zuurstof. Aceteen produceert een vlamtemperatuur van ~3100 graden Celsius samen met zuurstof. Deze hoge vlamtemperatuur maakt aceteen een geschikte keuze voor gaslassen van staal.
- Lassen: Wanneer verbrand in zuurstof, produceert aceteen een reducerende zone, die het metaaloppervlak gemakkelijk opschoont. Echter, propaan heeft geen reducerende zone. Deze eigenschap maakt het ongeschikt voor lassen. Vandaag de dag wordt oxy-aceteen lassen toegepast voor hoge sterkte stalen.
- Veiligheid: De efficiëntie van aceteen wanneer gebruikt met zuurstof is erg hoog. Dit betekent dat de gassen, met name de zuurstof, langer meegaan. Dit resulteert in minder cilinderhandling.
- Economische Voordelen: Aceteen heeft minder stoichiometrische zuurstofvereisten vergeleken met propaan. De verhouding van het volume van propaan is 4,3 tot 1, terwijl voor aceteen het 1,2 tot 1 is. Dit betekent dat meer zuurstof verbruikt wordt bij het gebruik van propaan dan aceteen.
Alle bovenstaande verschillen suggereren waarom aceteen bevorzugd wordt boven propaan. Wilt u meer weten over de voordelen van het gebruik van oxy-aceteen voor gaslassen? De volgende sectie bespreekt het in detail.
3 Redenen Waarom Aceteen Ideaal Is Voor Lassen
De volgende punten helpen u begrijpen waarom aceteen bevorzugd wordt voor lassen, sinds 1906.
- Een Veilig Brandstof: Veiligheid is een belangrijke prioriteit in de meeste procesindustrieën. Omdat aceteen lichter is dan lucht, is er een kleine kans dat ze zich op lage niveaus accumuleren. Deze eigenschap maakt het veilig om in elke verwerkingsfaciliteit of in ondergrondse toepassingen te gebruiken.
- Uitstekende Las Kwaliteit: Aceteen is het heetste brandstofgas wanneer gecombineerd met zuurstof. In de juiste toepassingen maakt dit aceteen ideaal voor het lassen van verschillende staalsoorten.
- Geld Besparen: Oxy-aceteen is bekend om zijn flexibiliteit, en is geschikt voor diverse bewerkingsoperaties naast lassen, zoals hardloten, snijden, etc.
In aceteengas vulinstallaties en andere toepassingen, zijn aceteencylinders voor lassen beschikbaar in diverse maten. Deze flexibiliteit maakt ze gemakkelijk te bemachtigen en te transporteren vergeleken met andere brandstofgassen.
Rexach is een van de toonaangevende fabrikanten van apparatuur voor het vullen van aceteencylinders voor lassen. Het team bij Rexarc zal u helpen de specificaties en additionele voordelen van het gebruik van aceteen voor gaslassen te begrijpen.
Wat is oxybrandstof lassen gebruikt voor?
Oxy-brandstof lassen is een proces om typen metalen te lassen, met inbegrip van koolstofstaal, legeringsstalen, gietijzer, aluminium, en magnesium met zuivere zuurstof en brandstof/gas. Bij oxy-brandstof lassen wordt een toer gebruikt om twee stukken metaal te verwarmen tot een temperatuur die een gesmolten poel produceert.
Hoe juist te werken met een oxy-aceteen toer
Aansteken, aanpassen, en afsluiten van een zuurstof-aceteen toer is makkelijk – vooral wanneer de juiste procedures worden gevolgd. Naast deze makkelijk te volgen instructies, moet u altijd zorgen dat u de bedrijsvoorschriften van de toerfabrikant volgt.
Hoe juist aan te steken, aan te passen, en af te sluiten van een oxy-aceteen toer:
Eerst – voordat u probeert de toer aan te steken, volg deze controles:
- Zorg dat regelaar druk aanpassing schroeven uitgehaald zijn!
- Zorg dat toerkleppen gesloten zijn!
- Sta weg van de voorzijde van de regelaar
- Open apart en langzaam de zuurstof- en aceteencilinderkleppen
- Pas regelaar p/a schroeven aan naar punt druk instellingen
- Open/sluit toerkleppen apart en fijn afstellen druk instellingen op regelaars
- Indruk snijkhefboom en pas druk aan indien nodig
Aansteken en aanpassen van de toer (met een positieve/gelijke druk menger):
- Blas apart zowel zuurstof- als brandstofgaslijnen door
- Open brandstofgasklep 1/2 draai
- Ontsteek vlam met ontsteker
- Verhoog brandstofgasstroom tot vlam uiteinde van punt verlaat en geen rook aanwezig is
- Verminder tot vlam terugkeert naar punt
- Open zuurstofklep en pas aan naar neutrale vlam
- Indruk zuurstofhefboom en maak noodzakelijke aanpassingen
Afsluiten van de toer (met een positieve/gelijke druk menger):
- Sluit zuurstof toerklep
- Sluit brandstofgas toerklep
Als de toer/regelaars en gassen even niet gebruikt worden, volg deze procedures:
- Sluit zuurstof- en brandstofgascilinderkleppen
- Blas apart zuurstof- en brandstofgaslijnen door
- Zorg dat alle regelaar meters 0 lezen
- Haak regelaar druk aanpassing schroeven uit!
- Als u in een commerciële omgeving gebruikt, rapporteer eventuele schade, etc. aan uw toeziener
Onthoud om altijd basis veiligheidsregels te volgen bij het werken met oxy-brandstof apparatuur.
Veelgestelde Vragen.
Wat is Oxy-aceteen lassen?
Oxy-aceteen lassen, algemeen bekend als gaslassen, is een proces dat voortkomt uit de verbranding van zuurstof en aceteen. Wanneer samen gemengd in de juiste verhoudingen in een handtoer of blaaspijp, wordt een relatief hete vlam gegenereerd met een temperatuur van ongeveer 3.200°C.
Wat Is Oxy-Brandstof Lassen?
Bij oxy-brandstof lassen wordt een lastoer gebruikt om metalen te lassen. Lassen van metaal ontstaat wanneer twee stukken verhit worden tot een temperatuur die een gedeelde poel van gesmolten metaal produceert. De gesmolten poel wordt doorgaans voorzien van additioneel metaal genaamd een vulling. Vullingsmateriaal selectie hangt af van de te lassen metalen.
Wat is oxybrandstof lassen gebruikt voor?
Oxy-brandstof lassen is een proces om typen metalen te lassen, met inbegrip van koolstofstaal, legeringsstalen, gietijzer, aluminium, en magnesium met zuivere zuurstof en brandstof/gas. Bij oxy-brandstof lassen wordt een toer gebruikt om twee stukken metaal te verwarmen tot een temperatuur die een gesmolten poel produceert.
Wat is oxy-aceteen lasproces?
Oxyaceteen lassen algemeen aangeduid als gaslassen, is een proces dat voortkomt uit de verbranding van zuurstof en aceteen. Wanneer samen gemengd in correcte verhoudingen binnen een handgehouden toer of blaaspijp, wordt een relatief hete vlam geproduceerd met een temperatuur van ongeveer 3.200 graden.
Welke metalen kunnen gelast worden met Oxy-Aceteen?
Als Oxy-Aceteen lassen op de juiste manier gedaan wordt, kan het gebruikt worden om alle commerciële metalen te lassen. De metalen die gelast worden met Oxy-Aceteen omvatten laag-gelegeerd staal, laag-koolstofstaal, gesmeed ijzer, en gietijzer.
Wat is het doel van oxy-aceteen lassen?
Oxy-aceteen gaslassen wordt doorgaans gebruikt voor las- en snijoperaties voor metalen en legeringen. Lassen wordt doorgaans gebruikt om verschillende metalen te verbinden met behulp van de gegenereerde hitte door de verbranding van brandstofgassen zoals aceteen, waterstof, propaan, of butaan met een zuurstofmengsel.
Welke metalen kunnen gelast worden met oxy-aceteen?
Metaal dat gelast kan worden met oxy-aceteen vlam omvat ijzer, staal, gietijzer, koper, messing, aluminium, brons alsook veel legeringen mogen gelast worden. De oxy-aceteen vlam wordt ook gebruikt voor het snijden van metaal, verharding, en aanlaten.
Hoe doe je oxy-lassen?
Waarom is de elektrode gecoat met flux?
De elektrode is gecoat in een metaalmengsel genaamd flux, dat gassen afgaat naarmate het ontbinden om lasverontreiniging te voorkomen, deoxidatiemiddelen introduceert om de las te zuiveren, zorgt dat lasbeschermende slakken vormt, verbetert de boogstabiliteit, en levert legeringselementen om de laskwaliteit te verbeteren.
Hoeveel kost een oxy-aceteen opstelling?
U heeft een brandstofcilinder en een zuurstofcilinder nodig om een oxy-brandstof systeem te draaien op elk moment, overal. De initiële opstelkost voor een typisch middelzwaar oxy-brandstof systeem is $230 – $500.
Hoe sterk is toerlassen?
Toerlasapparatuur is redelijk effectief en het kan vlamtemperaturen produceren die oplopen tot 3200°C of 5.620°F. De toerlasmachine is redelijk veelzijdig en kan gebruikt worden voor een breed scala aan projecten van het kleinste gadget tot de grootste structuur.
Kan oxy-aceteen roestvrij staal snijden?
Maar alleen metalen wier oxiden een lager smeltpunt hebben dan het basismetaal zelf kunnen met dit proces gesneden worden. Metalen zoals aluminium en roestvrij staal kunnen niet met Oxybrandstof gesneden worden vanwege de vorming van een oxide die oxidatie volledig voorkomt.
Wat is de druk van oxy aceteen?
De brandstofgasdruk is 0,07 bar (1 psi – pond per vierkante inch) of minder. De zuurstofdruk ligt tussen 0,7 tot 2,8 bar (10 tot 40 psi), afhankelijk van de grootte van de toerpunt.
Waarom zijn de gordijnen op de lasbooth zo belangrijk?
Lasschermen en schermen voegen een additionele beschermingslaag toe in de laswerkruimte, wat zorgt dat werknemers die in de buurt van het lasgebied werken niet blootgesteld zijn aan schadelijke UV-licht of het risico van flitsbranden.
Hoe hecht flux aan een lasstaaf?
Naarmate de flux ingrediënten verbranden in de lasboog, geven ze beschermingsgas af om de gesmolten laspoel te beschermen tegen atmospherische verontreinigingen. Wanneer de laspoel afkoelt, vormt de flux slakken om het lasmetaal te beschermen tegen oxidatie en porositeit in de lasparel te voorkomen.
Wat is de beste lasstaaf voor roestvrij staal?
Een 309 of 312 SMAW elektrode is een goede keuze voor elektrodelassen roestvrij staal, met name voor onderhoud of reparatie toepassingen. Het biedt hoge scheurweerstand en goede sterkte, en kan typisch roestvrij staal al in dienst verbinden, zelfs als de specifieke materiaalkwaliteit niet bekend is.
Wat is beter plasma snijder of oxy aceteen?
Snellere snelheden op dunne metalen: Plasma kan dunne metalen sneller snijden dan oxybrandstof kan, en met minimaal of geen metaalvervorming. Plasma biedt ook betere prestaties bij het snijden van gestapelde metalen.
Hoeveel sneller is plasma snijden dan oxy-brandstof snijden?
Over het algemeen produceert plasma nauwkeurigere en schonere sneden dan oxybrandstof met betere hoekigheid, een dunner snijspoor, een kleinere warmtebeïnvloede zone, en weinig tot geen slakken. Plasma is ten minste twee keer zo snel als oxybrandstof bij het snijden van metalen tot 25mm dikte, en tot 12 keer sneller op dunne materialen.
Welke maat oxy aceteen tanks moet ik kopen?
Dit is een "groter is beter" situatie, dus overweeg een hogere tank te krijgen zoals K-maat zuurstof en een #4 aceteen tank. Als u het u kunt permitteren, stel ik voor om twee van elk te kopen, zodat u kunt wisselen en doorgaan met werken in plaats van het project op te schorten totdat u bij de handelaar kunt voor een bijvulling.
Is oxy aceteen verouderd?
In de laatste decennia is oxy aceteen lassen verouderd. Onze moderne booglassers hebben meer consistentie en lassen sneller. Echter, oxy-aceteen snijden is nog steeds een veelgebruikt proces dat door miljoenen lassers elke dag gebruikt wordt.
Kunnen oxy-aceteen toerchen aluminium snijden?
Nee, oxy-aceteen is niet voor het snijden van aluminium. Oxy-aceteen (aceteen vanaf dit punt) zal aluminium heet genoeg krijgen om weg te smelten maar op geen enkele manier op een nette manier.
Wat heb je nodig voor oxy-aceteen lassen?
Essentiële apparatuurononderdelen
- Toer Lichaam (Of Handvat)
- Twee Afzonderlijke Gasbuizen (Door Het Handvat Verbonden Met De Slangen)
- Afzonderlijke Controle Kleppen.
- Mengkamer.
- Vlam Buis.
- Laspunt.
Draai je de zuurstof of aceteen eerst open?
U kunt beginnen met het openen van de aceteenklep met 1/8ste van een draai en de vlam ontsteken. Verlaag nu de vlam tot de rook tot een minimum is gereduceerd. U ziet de vlam een veer-achtige vorm aannemen richting het einde. Open nu de zuurstofklep langzaam en kijk naar de voorverwarmingsvlammen die verschijnen.
Wat zijn de voordelen van oxy-aceteen lassen?
Voordelen van Oxy-Aceteen Lassen:
- Het is gemakkelijk te leren.
- De apparatuur is goedkoper dan de meeste andere typen lasinstallaties (MIG/TIG-lassen)
- De apparatuur is draagbaarder dan de meeste andere typen lasinstallaties (MIG/TIG-lassen)
- Oxy/Aceteen apparatuur kan ook gebruikt worden om grote stukken materiaal te "vlam-snijden".
Welke metalen kunt u lassen met oxy-aceteen?
Metaal dat gelast kan worden met oxy-aceteen vlam omvat ijzer, staal, gietijzer, koper, messing, aluminium, brons alsook veel legeringen mogen gelast worden. De oxy-aceteen vlam wordt ook gebruikt voor het snijden van metaal, verharding, en aanlaten.
Productieproces
- Weerstandsprojectielassen: proces, voordelen en toepassingen
- Draagbare puntlasmachines: definitie, werking en voordelen
- Elektrosmelt Lasmachines Begrijpen: Toepassingen en Voordelen
- Flaslassen Uitgelegd: Snelle Gids voor Deze Krachtige Fabricagetechniek
- Aluminium Lasmachines Begrijpen: Technologie, Voordelen en Toepassingen
- Lengtelasmachines begrijpen: Typen, functies en voordelen
- Oxy-Aceteen Lassen Uitgelegd: Hoe Gaslassen Werkt
- Lasvlammen Begrijpen: Neutraal, Carburiserend & Oxiderend
- Puntlassen Uitgelegd: Proces, Voordelen En Nadelen
- Koudlassen Uitgelegd: Metalen Binden Zonder Warmte
- Lasnaad (Bead Weld) Begrijpen: Types, Technieken En Toepassingen