



Afvalpercentages in mechanische delenbewerking verlagen: Best practices
Bij het snijden van het werkstuk is het gemakkelijk om schroot te produceren als u niet op let. Vanuit het perspectief van meer dan tien jaar verwerkingservaring, vat SANS Machining het probleem "hoe het afvalpercentage in het bewerkingsproces te verlagen" samen uit de volgende aspecten.
1 Tekeningseisen bevestigen
Voor mechanische producten of onderdelen zijn al onze verwerking en productie gebaseerd op tekeningen. Dit is de beste en beste productiegegevens. Het is onrealistisch om over bewerking te praten zonder tekening, dus we moeten naar de volgende aspecten kijken om de correctheid van de tekeningen te waarborgen.
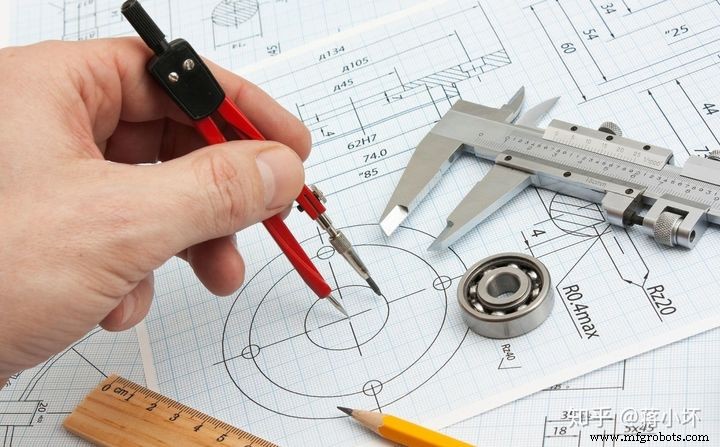
A. Bevestigen dat de gebruikte tekeningen de meest recente zijn
Velen begrijpen dit probleem misschien niet goed. In feite zijn de tekeningen die in de werkplaats circuleren, met name de tekeningen in handen van de operators, zeer waarschijnlijk niet de nieuwste versie, omdat het ontwerp en de verbetering van de onderdeeltekeningen een proces van continue correctie is, dus in het productverkoopproces betreffen nog veel onderdelen een groot aantal of hebben wijzigingen, en van de wijziging door de R&D-ontwerpingenieur tot het gebruik door de werkplaatsoperator, is dit een relatief lang operationeel proces, en de vervanging van veel tekeningen is mogelijk fundamenteel niet tijdig, of zelfs volledig genegeerd, met name voor veel bedrijven met niet-standaard managementsystemen en slechte implementatie. Sommige tekeningen zijn in de ontwerp- en onderzoeksafdeling verschillende versies gereviseerd, maar de oorspronkelijke versie wordt nog steeds in de werkplaats gebruikt. Daarom zal hetzelfde probleem doorgaan. Als er geen speciaal persoon is om deze zaak te regelen, is het moeilijk om te vertrouwen op het huidige systeem om het te verhelpen. Daarom, als bewerkingspersoneel, met name een procesingenieur op de bewerkingslocatie, moet u ervoor zorgen dat de versie van de onderdeeltekening maximaal wordt bijgewerkt, bevestigen dat de tekeningversie momenteel in gebruik de finale onderdeeltekeningversie is.
B. Verschillende verwerkingseisen in de tekeningen bevestigen
Bijvoorbeeld: afmetingseisen, gedragstolerantie-eisen, ruwheidseisen, warmtebehandelingseisen, enz., deze informatie is heel duidelijk op de tekeningen. Natuurlijk, gegeven de ontwerpcapaciteit van de ontwerpingenieur, misschien ontbreken deze eisen ook, dus u moet ervaren zijn op dat moment. De mechanische procesingenieur van het bedrijf zal het controleren. Bijvoorbeeld, volgens de producttekeningen, montage- en gebruiksomstandigheden, nadenken over de producttekeningen tot op zekere hoogte, en de delen aanvullen die de ontwerpingenieurs hebben gemist. Dit is eigenlijk een proces van continue productverbetering.
C. De matching van tekeningen en onderdelen bevestigen
Deze vraag lijkt een beetje grappig. Velen kunnen zich afvragen of het kan worden bewerkt met de verkeerde tekening. In feite bestaat zo een situatie in de echte productielocatie, met name wanneer veel onderdelen vergelijkbare ontwerpen of symmetrische indelingen hebben. De verkeerde tekening werd gebruikt voor verwerking, omdat de halfabrikaten van de onderdelen hetzelfde zijn. Ze waren oorspronkelijk twee tekeningen, maar veel mensen maakten er één van, en verschillende onderdelen werden in twee onderdelen verwerkt. Dit is heel realistisch. kost.
2. Procesinhoud bevestigen
Het procesverloop van onderdelen is een belangrijk fundament voor de uitvoerstappen van onze mechanische bewerking, en het is ook een belangrijke garantie voor de kwaliteit van de onderdeelsbewerking. In feite weerspiegelen de professionele kerncompetenties van veel mechanische procesingenieurs zich ook op deze plek, hoe correct, redelijk, laag-kost, en hoog efficiënt, hoge kwaliteit ontwerp van het bewerkingsproces van een onderdeel de hoogste uiting is van de professionele vaardigheid van een uitstekende procesingenieur. Daarom moeten we in de bewerking van onderdelen het procesverloop van het onderdeel volledig respecteren en het procesverloop van het onderdeel strikt implementeren.
Echter, veel operators willen graag dit vastgelegde procesverloop wijzigen, omdat de operators in het proces alleen een enkelvoudig zicht en vermogen hebben, en het voor hen moeilijk is om de verwerking van het gehele onderdeel te plannen vanuit de algehele verwerking van een onderdeel, dus bij de selectie van bewerkingsreferentievlakken, de reservering van bewerkingsoverslag, de aanpassing van bewerkingsparameters, en de selectie van bewerkingsgereedschappen zijn er veel tekortkomingen. Zo'n verwerking is moeilijk de bewerkingskwaliteit van de onderdelen te waarborgen.
Een gekwalificeerde onderdeelbewerkingstechnologie hoeft niet alleen rekening te houden met de verwerkingsapparatuur van het onderdeel, maar ook de verwerkingsmethode van het onderdeel, verwerkingsgereedschappen, verwerkingsparameters, spanningsfixaties, koeling en smering, bewerkingsoverslag, verwerkingsstappen en volgorde, en de selectie van referentievlakken. Inspectiemethoden en het ontwerp van gereedschappen of toerusting, enz. vereisen alle diepgang overweging, wat in grote mate de kosten, kwaliteit en efficiëntie van de onderdeelsbewerking bepaalt.
3. Apparatuurcapaciteiten waarborgen
De capaciteit van verwerkingsapparatuur, in feite, de verwerkingskwaliteit van een mechanisch onderdeel, in grote mate, komt van de verwerkingsnauwkeurigheid van de verwerkingsapparatuur, met name de verwerking van sommige hoge-precisie onderdelen, wat buiten bereik is van mensenkracht en alleen door de apparatuur gewaarborgd kan worden. Bijvoorbeeld, wanneer de bewerkingsnauwkeurigheid van de onderdelen het niveau van 0,001 mm bereikt, wat de zogenaamde μ-niveau is, is er op dat moment geen manier voor mensenkracht.
Naast de eisen aan bewerkingsnauwkeurigheid, moeten we ook de eisen aan het verwerkingsbereik en de capaciteiten van de verwerkingsapparatuur evalueren. Bijvoorbeeld, als u ook een vlak verwerkt, of u een slijpmachine of een freesmachine gebruikt, of u draaderosie of een hobelmachine gebruikt, dit is een zeer groot verschil, zelfs het procesverloop en de verwerkingskosten zijn volledig anders – natuurlijk heeft de verkregen verwerkingskwaliteit ook een wezenlijk verschil, deze dingen vereisen een duidelijke begrip van de verwerkingspersoneel.
Als u een freesmachine bedient die alleen geschikt is voor ruwbewerking, en het proces vereist dat u een hoge-precisie onderdeel maakt, is dit onmogelijk vanaf de apparatuur. De capaciteit van de apparatuur heeft de bovengrens van de kwaliteit van het onderdeel bepaald. Op dat moment, als u het gedwongen doet, moet het afvalpercentage van uw onderdelen zeer hoog zijn. Dit is geen probleem van uw vaardigheid, maar een fout in de keuze van apparatuur.
Tegelijkertijd moeten we ook rekening houden met de verwerkingsslag van de apparatuur. De voeras van veel apparatuur heeft slagbeperkingen. De verwerkingsafmeting van uw onderdelen moet binnen het maximale slagbereik van de apparatuur vallen. Als dit deze slag overschrijdt, betekent dat dat er problemen zullen zijn in de verwerking van onderdelen. Ten minste kan één spanningsproces niet worden voltooid. Op dat moment kan er een offer zijn in verwerkingskwaliteit en verwerkingsefficiëntie, en hetzelfde afvalpercentage zal ook stijgen.
4. Effectieve inspectiemethoden
A. Selectie van inspectiegereedschappen
Voor de bewerkingslocatie zijn er diverse onderdeelskwaliteitsinspectiegereedschappen, zoals wijzerplaten, micrometers, schuifmaatstaven, staallinialen, hoogtemeters en andere conventionele inspectiegereedschappen. Er zijn ook enkele drie-coördinaat meetinstrumenten, hardheidstesters enz. die in laboratoria worden gebruikt.
B. Selectie van testfixatie
Veel onderdelen, met name complexe bewerkte onderdelen, moeten worden getest met bijbehorende testfixaties om de meting te ondersteunen, met name wanneer de testgereedschappen beperkt zijn, wordt de testtoerusting bijzonder belangrijk. Bijvoorbeeld, als u traditionele meetmethoden gebruikt om de fout van de gatafstand te meten, moet u een speciale teststaaf maken om te helpen, anders is er geen manier om het te bereiken, en u kunt ook drie coördinaten gebruiken om te meten.
C. Tijdstipselectie voor inspectie
In feite is de verwerking van een onderdeel een heel complex proces, en het corresponderende kwaliteitsinspectieproces is ook corresponderend complex. We kunnen de inspectietijdstippen van de onderdelen ruwweg in drie typen onderverdelen.
(1) Real-time inspectie van onderdelen
Het voordeel is dat de kwaliteit van de onderdelen maximaal gecontroleerd kan worden en het afvalpercentage van de onderdelen kan worden verminderd. Dit is een soort "terwijl je vliegt" inspectie, dus we kunnen onze verwerkingsafwijkingen in realtime tijdens het verwerkingsproces corrigeren om de verwerkingskwaliteit van de onderdelen te waarborgen.
(2) Online inspectie van onderdelen
Deze situatie is geschikt voor automatische productielijnen. Een automatische productielijn is meestal een volledig geautomatiseerde verwerkingsmodus met meerdere stations in serie geschakeld. Echter, of de verwerkingskwaliteit van elk station echt gekwalificeerd is, is vaak een onbekend getal vanwege deze stations. Ze zijn in serie geschakeld. Het is moeilijk voor onze arbeid om tijdig in te grijpen in de kwaliteitsinspectie van de bewerkte onderdelen. Daarom hebben we op dat moment een online meetapparaat nodig om de kwaliteit van de bewerkte onderdelen te monitoren. Als ongekwalificeerde onderdelen worden gevonden, kunnen ze tijdig worden verwijderd. Alleen gekwalificeerde onderdelen kunnen worden overgedragen naar het volgende proces, wat ook een onmisbaar deel is van de geautomatiseerde productielijn.
(3) Eindinspectie
Dit soort inspectie omvat zowel handmatige inspectie als volledig geautomatiseerde inspectie. In feite introduceren veel bedrijven nu volledig geautomatiseerde inspectie, omdat deze inspectiemethode de invloed van kunstmatige techniek, houdingen en emoties effectief afschermt, en de onderdelen realistischer kan weerspiegelen. Tegelijkertijd heeft het betere controle op de verbetering van de inspectie-efficiëntie en de verlaging van de inspectiekosten.
Door verschillende inspectiemethoden en middelen is het ook een heel belangrijk middel om de kwaliteit van de onderdeelsverwerking te verbeteren en het afvalpercentage te verlagen.
5. Volledig managementsysteem
Het bedrijf heeft een volledig managementsysteem. In feite moet de kwaliteit van mechanische bewerking worden gematcht door een volledig kwaliteitsmanagementsysteem om echt kwaliteitscontrole te bereiken. Puur vertrouwen op het bewustzijn en de kwaliteit van werkers zal altijd achterblijven.
Daarom is een volledig kwaliteitsmanagementsysteem een noodzakelijke controleprocedure, en het is ook een internationaal geaccepteerde productieproductieregel, zoals onze ISO9000-kwaliteitscertificering, wat eigenlijk een heel goed kwaliteitsmanagement- en controlsysteem is. Om betere productkwaliteit en lagere afkeuring te verkrijgen, is het kwaliteitssysteem een heel belangrijke garantie.
Productieproces
- 10 bewezen strategieën om CNC-bewerkingskosten te minimaliseren
- CNC-bewerkingskosten verlagen: Expert tips voor precisie-onderdelen
- Het schaarproces meesteren: technieken & best practices
- Precisie Mechanische Componenten Productie: Een Complete Gids
- 3D-printkosten Verlagen: Bewezen Strategieën van Ontwerp tot Nabewerking
- Essentiële Precisie Meetgereedschappen Voor Mechanische Onderdelenbewerking
- Waarom Goede Smering Cruciaal Is Voor Precisie Bewerking Van Mechanische Onderdelen
- Schrotkosten Verminderen: Bewezen Strategieën voor Productie-efficiëntie
- Drie essentiële criteria voor het structureren van CNC-bewerkingsoperaties
- Carbureren met stikstof uitgelegd: verhoging van oppervlaktehardheid en duurzaamheid van staalonderdelen
- Binnen GE Aviation's CMC productie: Van siliciumcarbide tot composietonderdelen