



Precisieboren beheersen: stappen & technieken voor nauwkeurigheid
Goed boren is zeer belangrijk voor CNC-bewerking, dus dit artikel vat de boorstappen en methoden om de boornauwkeurigheid te verbeteren samen, in de hoop om hen te helpen die het nodig hebben.
Basisconcept van boren
Onder normale omstandigheden, verwijst boren naar een verwerkingsmethode waarbij een boor wordt gebruikt om gaten in de productweergave te maken.
Bij het boren van het product op de boormachine, moet de boor twee bewegingen tegelijkertijd voltooien.
1. De hoofdbewerking, dat wil zeggen, de draaiende beweging van de boor om de as (snijbeweging).
2. De hulpmoving, dat wil zeggen, de lineaire beweging van de boor naar het werkstuk langs de as (voedingsbeweging).
Bij het boren, vanwege de gebreken in de structuur van de boor, zal het sporen achterlaten op de bewerkte delen van het product en de bewerkingskwaliteit van het werkstuk beïnvloeden. De verwerkingsnauwkeurigheid is doorgaans onder IT10, en de oppervlakteroughness is ongeveer Ra12,5μm, wat behoort tot de ruwe bewerkingscategorie.
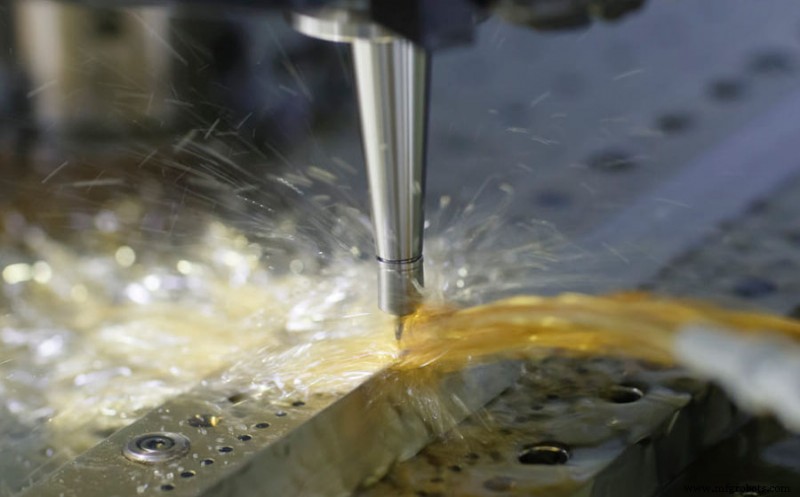
Boorbewerkingsproces
1. Aantekenen:
Voordat u boort, begrijp eerst de vereisten van de tekening. Volgens de basisvereisten van boren, gebruik tools om de middellijn van de gatpositie te tekenen. De middellijn moet helder en nauwkeurig zijn, en hoe dunner hoe beter. Na het tekenen van de lijn, gebruik een schuifmaat of staallijnzaag om te meten.
2. Inspectieraster of inspectiecirkel tekenen:
Na het tekenen van de lijn en het doorstaan van de inspectie, moet een inspectieraster of inspectiecirkel met de middellijn van het gat als symmetriecentrum worden getekend als de inspectielijn tijdens proefboren om inspectie tijdens het boren te vergemakkelijken en de gatoriëntatie te corrigeren.
3. Correctie en centrumpennen:
Teken het corresponderende inspectievierkant of inspectiecirkel uit, u moet de centrumpennen zorgvuldig correcteren. Maak eerst een kleine plek, meet verschillende keren in verschillende richtingen van de middellijn van het kruis om te zien of de centrumpen inderdaad op het snijpunt van de middellijn van het kruis is geraakt, en pen dan de centrumpen goed, rond, en groot om het nauwkeurig te centreren.
4. Spannen:
Gebruik een weefsel om de machinebank, spanningsoppervlak, en referentieoppervlak van het werkstuk schoon te maken, en spannen dan het werkstuk. De spanning is plat en betrouwbaar zoals vereist, en het is handig om te allen tijde te kunnen opvragen en meten. Het is nodig om aandacht te besteden aan de spanningsmethode van het werkstuk om te voorkomen dat het werkstuk vervormt door de spanning.
5. Proefboren:
Proefboren moet worden gedaan voordat het formele boren: de boor is uitgelijnd met het centrum van het gat om een ondiepe kuil te boren, en vervolgens visueel controleren of de ondiepe kuil in de juiste oriëntatie is, en continue correctie is nodig om de ondiepe kuil en de inspectiecirkel coaxiaal te maken. Als de overtreding klein is, kunt u het werkstuk dwingen om in de tegenovergestelde richting van de overtreding tijdens de rit te bewegen om de geleidelijke correctie te bereiken.
6. Boren:
Machine-toegevoegd boren wordt doorgaans gedaan door handmatige voedingoperatie. Wanneer de azimutnauwkeurigheid van de proefboring vereist is, kan het boren worden uitgevoerd. Tijdens handmatige voeding, mag de voedingskracht de boor niet laten buigen en de gatas van scheef lopen vermijden.
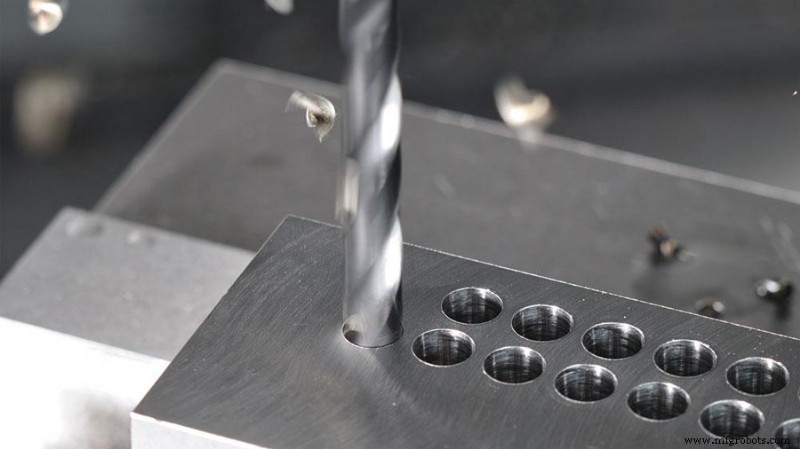
Manieren om boornauwkeurigheid te verbeteren
1. De boor scherpen
Voordat u boort, selecteer de corresponderende boor voor scherpen. De geschreven boor behoudt nauwkeurige puntelhoek, vrijheidshoek en mesrandfaseringshoek, de lengte van de twee hoofdsnijranden is vlak en symmetrisch ten opzichte van de middellijn van de boor, en de twee hoofdfankvlakken zijn glad, ten einde centreren te vergemakkelijken en de ruwheid van de gatwand te verminderen, de mesrand en hoofdsnijrand moeten ook correct worden geschreven (het is het beste om ruw te slijpen op een slijpmachine eerst, en dan af te werken op de olieen).
2. Nauwkeurig lijnen tekenen
Gebruik een hoogtemaat om nauwkeurig een lijn te tekenen. Het eerste te doen is om ervoor te zorgen dat de standaard nauwkeurig is. Bij het aantekenen, vormt de hoek tussen de aantekenhoek en het aantekenvlak van het werkstuk een hoek van 40 tot 60 graden (langs de aantekenrichting), zodat de getekende lijnen helder en gelijkmatig zijn. Let op de selectie van het referentievlak voor aantekenen, het referentievlak moet nauwkeurig bewerkt zijn, en de vlakheid van zichzelf en de loodrechtigheid tot het aangrenzende oppervlak moeten gewaarborgd worden. Na het tekenen van de gatkruislijn, om eenvoudige uitlijning bij het boren te waarborgen, gebruik de centrumpen om het middelpunt op de kruislijn te pennen (vereist dat de penpunt klein is en de oriëntatie nauwkeurig moet zijn).
3. Correct spannen
Onder normale omstandigheden, voor gaten met een diameter minder dan 6mm, als de nauwkeurigheid niet hoog is, gebruik handtangen om het werkstuk te spannen voor boren; voor gaten van 6 tot 10mm, als het werkstuk regelmatig en glad is, kunnen platneus tangen worden gebruikt om het werkstuk vast te houden, maar het werkstukgespannen oppervlak moet loodrecht zijn op de draaier van de boormachine. Bij het boren van een gat met een grotere diameter, moeten de platneus tangen met een boutdrukplaat worden vastgezet; voor grotere werkstukken met een gatdiameter van 10mm of meer, wordt de drukplaat spanningsmethode gebruikt om het gat te boren.
4. Nauwkeurige uitlijning
Nadat het werkstuk is gespannen, haast u niet om de boor te laten zakken, en voer eerst uitlijning uit. Uitlijning heeft statische uitlijning en dynamische uitlijning. De zogenaamde statische uitlijning verwijst naar uitlijning voordat de boormachine wordt gestart, zodat de middellijn van de boormachinedraaier en de kruislijn van het werkstuk worden uitgelijnd. Deze methode is veilig en handig voor beginners, en makkelijker te begrijpen, maar het neemt de zwaai van de boormachinedraaier niet in overweging, bijvoorbeeld. En andere onzekere factoren, de boornauwkeurigheid is laag. De dynamische zoekopdracht wordt uitgevoerd nadat de boormachine is gestart. Tijdens de uitlijning worden enkele onzekere factoren in overweging genomen, en de nauwkeurigheid is relatief hoog.
5. Zorgvuldige inspectie
De detectie kan nauwkeurig en tijdig de nauwkeurigheid van het gat vinden, zodat noodzakelijke maatregelen kunnen worden genomen om te compenseren. Voor gaten met hoge boorprecisie, gebruiken we doorgaans boren, wrijven, en wrijven verwerkingstechnieken. Na het boren van een klein gat in de eerste stap, gebruik een schuifmaat om de foutafwijking van het midden van het bodemgat tot het referentievlak te detecteren, en bereken de positie van het bodemgat en het ideale midden na daadwerkelijke meting. Als de fout niet meer dan 0,10mm is, kan het gewreven worden. De puntelhoek van de boor passend verhogen, het automatische centreer effect verzwakken, het werkstuk passend in de positieve richting duwen, en geleidelijk de diameter van de boorpunt vergroten om te compenseren. Als de fout groter is dan 0,10mm, kunt u geassorteerde ronde vijlen gebruiken om de twee zijwanden van het bodemgat te trimmen, en het getrimde deel moet verbonden zijn met de gladde overgang van het bodemgat.
Productieproces
- CNC-freesmachines & methoden: precisie & automatisering
- Expertgids voor boor- en tappenmachines: Aanpassing & veelzijdigheid
- Precisie DIY: Waarom een Tafelboormachine Ertoe Doet
- Complete gids voor het kopen van staande boormachines
- Boormachines Begrijpen: Hoe Ze Op Hout & Metaal Werken
- Boren, Uittrekken & Affrezen: Belangrijkste Verschillen Uitgelegd
- Krachtvoeding vs. Handvoeding Boormachines: Een Uitgebreide Gids
- Essentiële Onderdelen van een Boormachine: Een Uitgebreid Overzicht
- Boren Uitgelegd: Definitie, Proces en Expert Tips
- Chipbreuk Beheersen: 8 Expert Tips Voor Schoner, Veiliger Boren
- Nauwkeurigheid, Precisie & Tolerantie Beheersen voor Superieur Productontwerp