



Beheersing van Oppervlaktecartografie: Tasttechnieken voor Hoge-Snelheid Frezen
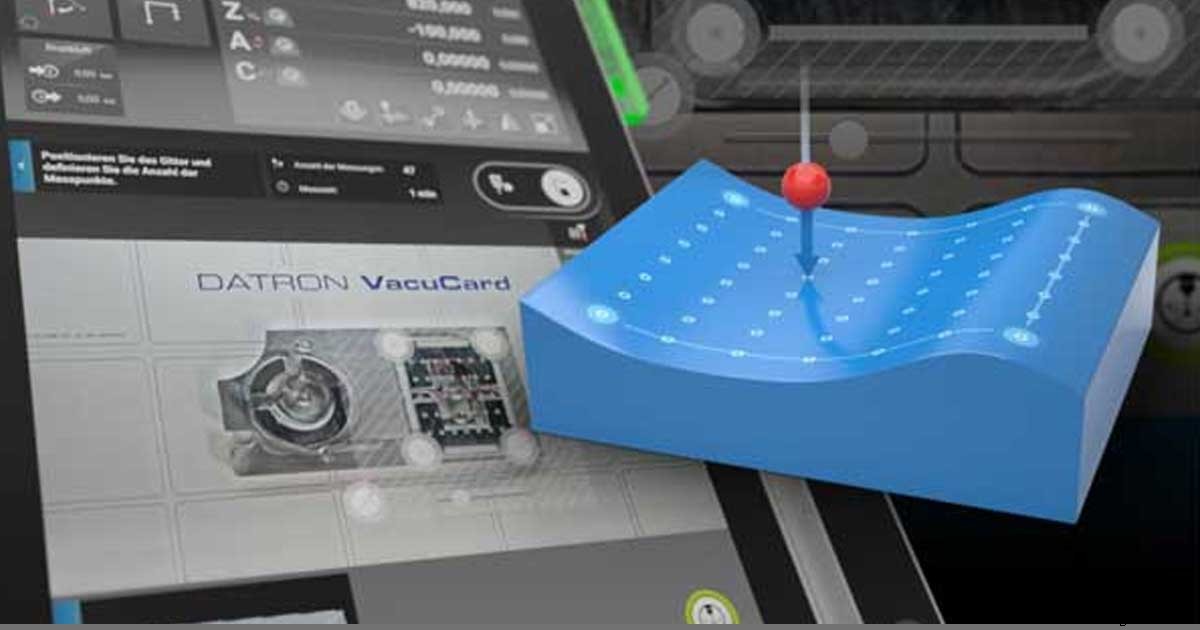
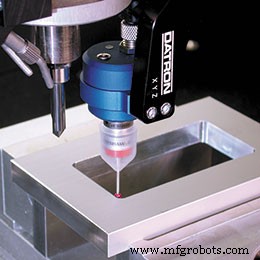
Tasten is een van de functies op de hoge-snelheid freesmachines van DATRON waar onze Duitse ingenieurs de meeste lof voor ontvangen. Toch weten veel freeskundigen uit traditionele achtergronden die werken met conventionele CNC-apparatuur niet precies hoe ze deze functie in hun toepassingen moeten gebruiken en zijn zich onbewust van de uiteindelijke voordelen van oppervlaktecartografie en 3D-tasten. Een CNC-taster is een instrument dat het oppervlak van een materiaal door contact kan meten. De metingen kunnen worden gebruikt om een uniforme frees- en graverdiepte te garanderen.
Waarom Oppervlaktecartografie Essentieel Is
In een ideale wereld zouden de materialblokken die we van leveranciers ontvangen perfect plat zijn – een startpunt dat zou helpen garanderen dat onze afgeregeld gefreesde delen gekenmerkt worden door uniformiteit. In de praktijk is dit echter niet het geval. Twee stukken 12,7 mm 6061-aluminium van één leverancier kunnen bijvoorbeeld in daadwerkelijke diepte van elkaar verschillen. Er kan zelfs een dieptevariatie zijn van het ene uiteinde van het blok tot het andere, of meerdere pieken en dalen over het hele oppervlak van het vel. Bij sommige toepassingen maakt een variatie van duizendsten inches of micronen niet uit voor de fabrikant. Maar voor veel fabrikanten die delen produceren voor luchtvaart, elektronica en medische toepassingen, zijn strakke toleranties vereist en is nauwkeurigheid cruciaal voor hun succes.
De premisse van oppervlaktecartografie bij CNC-frezen is dat een bewerkingscentrum met een geïntegreerde taster metingen kan uitvoeren op verschillende intervallen of locaties (aangepaste matrices) over het oppervlak van het materialblok, deze gegevens in de besturingssoftware kan voeren en het freesprogramma dynamisch kan aanpassen om een gelijke snijdiepte te behouden, ongeacht de inherent oppervlaktevariatie van het blok. Dit gebeurt allemaal dynamisch, nog voordat het frezen begint, wat helpt om afval te minimaliseren en de delenuniformiteit te behouden.
Toepassingen op Ronde en Gebogen Werkstukken
Maar niet alle delen zijn plat en beginnen dus niet met een plat werkstuk zoals velmateriaal. Deze delen kunnen beginnen met ronde blokken zoals staafmateriaal. In het geval van vuurwapenvproductie moeten wapenfabrikanten vaak op ronde onderdelen frezen, zoals stalen loopbuizen, of op gebogen onderdelen zoals wapenhuizen van metalen zoals staal en aluminium.
Een voorbeeld hiervan is het graveren van serienummers, een proces dat gereguleerd wordt door de ATF (Alcohol, Tabak en Vuurwapens) omdat ze vorschrijven dat serienummers op een bepaalde diepte (momenteel 0,003 inch) gegraveerd moeten worden om het moeilijker te maken ze af te schuren voor gebruik in criminele activiteiten.
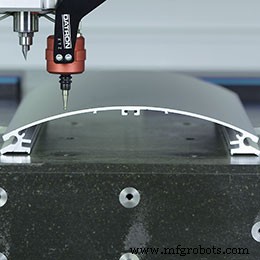
Voor frezen of graveren op ronde oppervlakken is een taster zoals de Z-Correctietaster van DATRON vereist en in veel gevallen is ook een draai-as nodig. Om staafmateriaal te bewerken of op ronde werkstukken te graveren, biedt de 4e as de benodigde flexibiliteit. De 4e as integreert vrijwel naadloos met de CNC-besturing. De 4e as kan gebruikt worden om de X- of de Y-as te vervangen en kan dynamisch onder programma-controle worden omgeschakeld. De 4e en 5e as samen bieden de flexibiliteit die nodig is voor de meest complexe werkstukken. De 5e as wordt gebruikt om de 4e as onafhankelijk te draaien, waarbij elke as onafhankelijk en dynamisch wordt aangestuurd door het juiste bewerkingsprogramma. Hierdoor is frezen onder een hoek op een rond deel eenvoudig te realiseren.
Meer Toepassingen: Deelidentificatie en -locatie
Maar er zijn nog meer geweldige toepassingen voor een geïntegreerde CNC-taster. Neem bijvoorbeeld deelidentificatie of deellocatie. Deelidentificatie is wanneer de taster metingen uitvoert om te bepalen welk blok is opgespannen, zodat automatisch het juiste freesprogramma kan worden uitgevoerd. Deze strategie wordt vaak gebruikt door fabrikanten die een verscheidenheid aan vergelijkbare maar verschillende delen moeten produceren. Opnieuw het voorbeeld van vuurwapenvproductie: 1911-pistolen hebben vaak vergelijkbare afmetingen en vorm, maar komen in verschillende kaliberen voor – van 9mm, .45 ACP, enz. Als de fabrikant een freesmachine met geïntegreerd tasten voor deelidentificatie gebruikt, kan de machine, zelfs als de bediener het verkeerde blok in de machine plaatst, geprogrammeerd worden om het programma uit te voeren dat geschikt is voor dat specifieke deel. Dit elimineert afval en in deze streng geregelde sector ook hoofdpijn.
Wat deellocatie betreft: een machine zoals de DATRON M8Cube met geïntegreerd tasten en de 3D-Taster Uitbreiding kan kenmerken die uniek zijn voor een bepaald deel tasten om de exacte positie en plaatsing van dat deel op de freestafel te bepalen. Dit omvat het vinden van middenpunten van gaten en bossen, randdetectie en het vooraf meten van blokken voordat de bewerking begint. De 3D-Taster Uitbreiding stelt de Z-Correctietaster in staat om in drie dimensies te functioneren. Intuïtieve programmering stelt freesprogramma's in staat om zich aan te passen aan het specifieke werkstuk op de freesbed. Materiaalvariaties in X, Y en Z kunnen dynamisch gecompenseerd worden om de kwaliteit en uniformiteit van het deel te behouden. Voor verdere kwaliteitscontrole kunnen werkstukken na bewerking bijna als een ingebouwde CMM (Coördinaat Meet Machine) worden gecontroleerd. Ten slotte, vertel het niet aan je concurrenten, maar bepaalde delen kunnen zelfs getast worden voor het omkeren van engineering-doeleinden.
CNC machine
- CNC-bewerkingskosten verlagen: Expert tips voor precisie-onderdelen
- Vind de ideale VMC 5-as machine voor uw productiebehoeften
- Hogesnelheid horizontale bewerkingscentra: Overzicht & industriële impact
- Hoogsnelheid Precisie Slitlijnen: Hoe Ze Werken en Waarom Ze Essentieel Zijn
- Fusion 360 Beheersen: Oppervlaktemodellering Inzetten voor Complexe Geometriebewerking
- Navigeren Op Onze Site: Complete Gids Voor Toevoegen, Kopen En Downloaden Van DXF Bestanden
- De houtdraaibank onder de knie: een stapsgewijze handleiding voor beginners
- Lasersnijden onder de knie: Essentiële tips & stapsgewijze handleiding voor veilige & nauwkeurige bediening
- Winst verhogen met geavanceerde hoge-precisie bewerkingsstrategieën
- Precisie kleinonderdelensbewerkingsservices voor industriële excellentie
- Hardheid behouden in hogesnelheidsstaal (HSS): technieken & inzichten