



Oppervlakte-afwerking & Ruwheid: Symbolen, Tabellen en Specificaties Uitgelegd
Wat is een oppervlakte-afwerking?
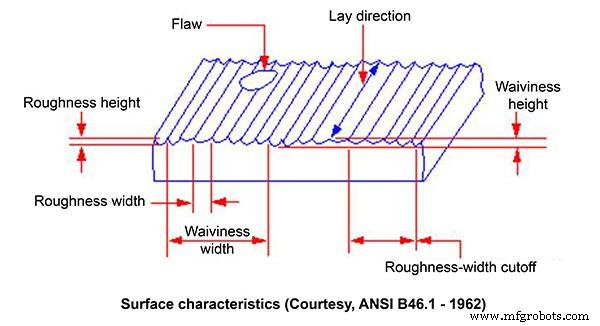
Oppervlakte-afwerking meet de algehele textuur van een oppervlak, gedefinieerd door de lagen (lay), oppervlakte-ruwheid en golving van het oppervlak. Oppervlakte-afwerking wordt doorgaans aangeduid als Oppervlakte-textuur wanneer het alle drie kenmerken bevat om misverstand te voorkomen omdat machinisten vaak oppervlakte-ruwheid als oppervlakte-afwerking benoemen.
Deze grafiek illustreert hoe u kunt denken over de relatie tussen Golving, Lagen en Ruwheid:
Oppervlakte-ruwheid Metingen
De R-, W- en P-profielen zijn drie hoofdcategorieën van oppervlakte-textuurkenmerken die gestandaardiseerd zijn in combinatie met het complete symbool. De R-profielserie gaat over ruwheidsparameters. De W-profielserie gaat over golvingsparameters. De P-profielserie gaat over structurele parameters. De Ra-waarde is de wereldwijd meest gebruikte.
Oppervlakte-ruwheid vs. Fabricageprocessen
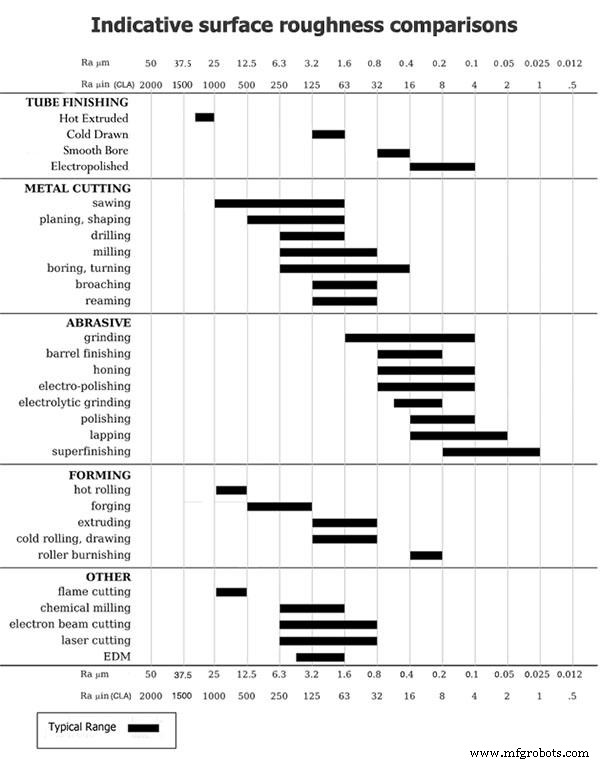
Oppervlakte-afwerkingen verschillen sterk afhankelijk van het gebruikte fabricageproces om ze te produceren. Een vlaamgesneden plaatrand heeft bijvoorbeeld een significant andere oppervlakte-kwaliteit dan een geschreven oppervlak. Daarom is de eerste stap bij het bepalen hoe een product geproduceerd moet worden dat een specifieke afwerking vereist, het selecteren van een methode die in staat is om de benodigde oppervlakte-afwerking te produceren. Meer dan één proces moet mogelijk gelaagd worden om de gewenste output op de meest kosteneffectieve manier te krijgen.
Hier is een tabel met een diagram dat de relatieve oppervlakte-ruwheid van diverse productieprocessen demonstreert:
Injectiegiet oppervlakte-afwerkingsrichtlijnen
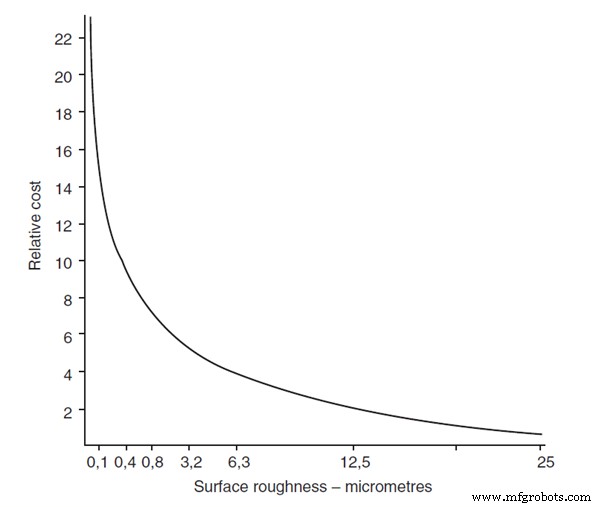
Oppervlakte-ruwheid vs. Fabricagekosten
De volgende grafiek toont de benaderende relatie tussen oppervlakte-ruwheid en de kosten van het verkrijgen van zo'n afwerking.
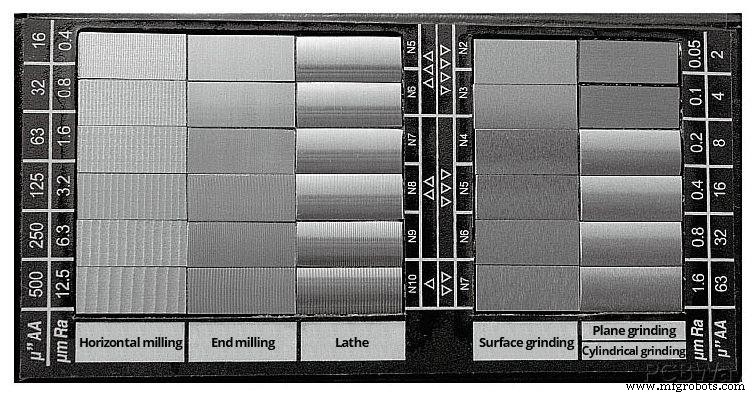
Oppervlakte-ruwheid Standaarden & Equivalenten
- ANSI B46.1
- BS EN ISO 1302:2002
| Ra-μm – | 0,025 | 0,05 | 0,1 | 0,2 | 0,4 | 0,8 | 1,6 | 3,2 | 6,3 | 12,5 | 25 | 50 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Ra– μinch | 1 | 2 | 4 | 8 | 16 | 32 | 63 | 125 | 250 | 500 | 1000 | 2000 |
| Rt (Ry) -μm | 0,25 | 0,5 | 1 | 2 | 4 | 8 | 16 | 32 | ||||
| N-Graad | N1 | N2 | N3 | N4 | N5 | N6 | N7 | N8 | N9 | N10 | N11 | N12 |
- ISO 1302:1992 standaard gedefinieerde N-graadnummers worden niet gebruikt omdat ze vervallen zijn door BS EN ISO 1302:2002
Referenties
Simmons, C. H., Phelps, N., & Maguire, D. E. (2012). Manual of engineering drawing: Technical product specification and documentation to British and international standards. Burlington: Butterworth Heinemann.
Productieproces
- Aluminium zandgieten: technieken voor superieure oppervlakteafwerking
- Oppervlakteruimte begrijpen: eenheden, grafieken en meettechnieken
- Oppervlakteafwerking begrijpen: eenheden, symbolen en praktische grafieken
- Oppervlakteafwerking Beheersen: Uitgebreide Gids voor Meting en Functie
- Superieure Oppervlakteafwerking Bereiken met Gieten op Verloren Wasmodel
- Standaard Machining Oppervlakteafwerkingen Begrijpen: Definitie, Belang En Best Practices
- Hurco's Select Surface Finish Quality (SFQ) beheersen voor superieure bewerking
- De Ideale Oppervlakteroughness Kiezen voor CNC-bewerkingssucces
- DIN 1725-1 Grade 3.3211 (T4510) – Hoogpresterend aluminiumlegering uit de 6000-serie
- DIN 1725-1 Grade 3.3211 T4 Aluminium – Corrosiebestendig, anodiseerbaar & lasbaar
- DIN 1725-1 Grade 3.3211 T6 – Premium 6063 aluminiumlegering voor corrosiebestende toepassingen