



Geavanceerde niet-destructieve testtechnieken voor materiaalintegriteit
Er kunnen inherente microscopische gebreken in materialen zijn door kristalroosterimperfecties. Ook kunnen productieprocessen zoals lassen, gieten, smeden en oppervlaktebehandeling, enz. verdere gebreken of defecten veroorzaken. Verder worden materialen onder verschillende condities van spanning, vermoeiding en corrosie gebruikt, wat additionele defecten kan creëren of bestaande verergeren. Materiaalfalen treden normaal op wanneer deze imperfecties gevaarlijke proporties bereiken zodat het overgebleven deel van het materiaal de spanning waar het aan blootgesteld is niet kan weerstaan, en dus ductiel of bros wordt. Er is dus een behoefte om deze imperfecties in materialen te detecteren en ze te evalueren in termen van hun aard, grootte en locatie. Verder zijn stappen nodig om de ernst van de imperfecties te beoordelen om te beslissen of het materiaal geaccepteerd wordt, geaccepteerd na reparatie, of geweigerd en geschropt moet worden.
Wat is niet-destructieve testen (NDT)?
Niet-destructieve testen (NDT) is de techniek van inspecteren, testen of evalueren van materialen, componenten of assemblages voor imperfecties, ook bekend als discontinuïteiten, of verschillen in karakteristieken zonder de bruikbaarheid van het onderdeel of systeem te vernietigen. Met andere woorden, wanneer de inspectie of test voltooid is, kan het onderdeel nog steeds worden gebruikt. De techniek kan op een steekproefbasis worden toegepast voor individueel onderzoek of kan worden gebruikt voor 100% controle van materiaal in een productiekwaliteitsbeheersysteem. Het is mogelijk om materialen of structuren te inspecteren en/of te meten zonder hun oppervlaktechniek, productintegriteit en toekomstige bruikbaarheid te vernietigen.
Hoewel NDT een high-tech concept is, heeft de evolutie van de apparatuur het robuust genoeg gemaakt voor toepassing in elke industriële omgeving op elk stadium van de productie. De toepassing reikt van staalproductie tot locatie-inspectie van componenten al in dienst. Een zekere mate van vaardigheid is nodig om NDT-technieken correct toe te passen om de maximale hoeveelheid informatie over het product te verkrijgen, met consequent feedback naar de productiefaciliteit. NDT is niet alleen een methode voor het afkeuren van substandaard materiaal maar het is ook een verzekering die bepaalt dat het vermeende goede materiaal goed is. De techniek gebruikt een verscheidenheid aan principes. Er is geen enkele methode waaromheen een black box gebouwd kan worden om aan alle eisen in alle omstandigheden te voldoen.
Classificatie van NDT-technieken
Het veld van NDT is erg breed en interdisciplinair en speelt een cruciale rol bij de inspectie van structurele componenten en systemen zodat ze hun functie op een betrouwbare manier uitvoeren. Bepaalde standaarden zijn ook gemaakt om de betrouwbaarheid van NDT-tests te verzekeren en bepaalde fouten te voorkomen door fouten in de gebruikte apparatuur, verkeerde toepassing van de methoden of de vaardigheid en kennis van de inspecteurs. Succesvolle NDT-tests staan het lokaliseren en karakteriseren van materiaaltoestanden en gebreken toe. De NDT-technieken vereisen normaal aanzienlijke operatorvaardigheid en het nauwkeurig interpreteren van de testresultaten kan moeilijk zijn aangezien de resultaten subjectief kunnen zijn.
NDT-technieken worden vaak genoemd naar het type penetrerend medium of de apparatuur die gebruikt wordt om de test uit te voeren. NDT-technieken kunnen worden geclassificeerd als conventionele technieken en als niet-conventionele technieken. De conventionele NDT-technieken omvatten: (i) visuele of optische inspectie, (ii) vloeistof-penetranttesten, (iii) magnetische deeltjestesten, (iv) waelstroomtesten, (v) radiografische testen, en (vi) ultrasoon-testen. De niet-conventionele NDT-technieken worden alleen gebruikt voor gespecialiseerde toepassingen en omvatten neutronenradiografie, akoestische emissie, infraroodtesten, microgolftechnieken, lekkagetesten, holografie, gegolfde golf testen, grondpenetrerende radar, en lasertesten, etc.
De essentiële elementen gemeenschappelijk aan de meeste NDT-technieken zijn: (i) een onderzoeksmedium, (ii) een testmonster dat geschikt is voor het gebruikte medium zodat discontinuïteiten gedetecteerd kunnen worden, (iii) een detector capabel van het meten van de verdelingen of veranderingen in de media, (iv) een techniek voor het registreren of weergeven van informatie ontvangen van de detector die geschikt is voor evaluatie, en (v) de operator die getraind is om detector-feedback te interpreteren om resultaten te evalueren.
Een NDT-techniek levert een indicatie tijdens de test. De definitie van de term 'indicatie' zoals die van toepassing is op NDT is 'een respons of bewijs van een respons onthuld door NDT die verdere evaluatie vereist om haar ware betekenis te bepalen'. Wanneer een specifieke NDT-techniek op een onderdeel wordt toegepast, dan is er een respons. Deze respons is een indicatie. De term 'respons' bedoelt: (i) een 'uitbloeding' bij het uitvoeren van vloeistof-penetranttesten, (ii) een deeltjesopbouw bij het uitvoeren van magnetische deeltjestesten, (iii) een dichtheidsverandering op de radiografische film in het geval van radiografische testen, (iv) een signaal bij het uitvoeren van ultrasoon-testen, en (v) een meteruitwijking, signaal, of digitale verandering bij het uitvoeren van waelstroomtesten. Eenmaal de respons waargenomen is, is de operator die de test uitvoert verplicht het te interpreteren, en het vervolgens te categoriseren in een van de groepen indicaties: (i) vals, (ii) niet-relevant, of (iii) relevant of echte discontinuïteit.
Geen van de NDT-technieken biedt oplossingen voor alle mogelijke problemen, d.w.z. ze zijn geen optionele alternatieven maar eerder complementair aan elkaar. De basiseigenschappen, typische toepassingen, voordelen en beperkingen van de conventionele technieken worden hieronder beschreven.
Conventionele NDT-technieken
Visuele of optische inspectie
Visuele en optische inspectietechnieken (Fig. 1) worden gebruikt om de oppervlakteconditie van een component te onderzoeken. Visuele testen worden wijd gebruikt voor bijna elke denkbare oppervlakteconditie. Door zijn natuur kan visuele en optische testen eenvoudig en rechttoe rechtaan zijn. In zijn meest eenvoudige vorm kan een schoon component worden geïnspecteerd door een operator in adequate licht zonder apparatuur, het kan zo makkelijk zijn. Vaak vereist de operator het gebruik van optische apparatuur om de inspectie te ondersteunen, wat kan variëren van een handvaste vergrootglas tot een flexibele fiberscoop, of remote videosystemen.
Een ervaren operator, onder optimale condities, kan in staat zijn om zelfs kleine harsche kraken te detecteren. Herhaalbaarheid is echter een probleem. Als condities niet geoptimaliseerd zijn, kan dezelfde operator dezelfde kraak op hetzelfde component missen bij een herhaalde inspectie. Dit is waarom optische hulpmiddelen vaak gebruikt worden om de operator de beste kans te geven de foutconditie zo vaak mogelijk te vinden. Inspectie moet plaatsvinden in een schone, comfortabele omgeving met adequate verlichting.
Aandacht moet worden besteed aan veiligheid, werkpositie en atmosferische condities. Inspectie vereist aanzienlijke concentratie van de operator. Verlichting is erg belangrijk en kan de resultaten sterk beïnvloeden. Natuurlijk daglicht is het beste type licht om visuele inspectie uit te voeren. Kunstlicht kan ook voor visuele inspectie worden gebruikt, echter, de operator moet ervoor zorgen dat het juiste lichtniveau zoals vermeld in de specificatie of procedure wordt gebruikt.
Het component moet schoon en vrij zijn van beschermende coatings, bijvoorbeeld vuil of verf kan de oppervlaktecondities die gezocht worden verduisteren. Het is van groot belang dat de operator voldoende training en ervaring heeft voordat visuele inspectie wordt uitgevoerd. De operator moet ook goed gezicht hebben. Zoals bekend, is het oog een wonderbaarlijk gesofisticeerd instrument maar het ziet niet alles. Het is ontworpen om licht op het netvlies te focussen, het licht om te zetten in zenuwimpulsen en ze naar de hersenen te sturen. De hersenen verwerken deze informatie en vormen de beelden die gezien worden. Dit leidt ons tot perceptie, wat het verschil is tussen fysieke realiteit en het beeld dat de inspecteurs denken te zien. Verschillende inspecteurs interpreteren de binnenkomende informatie van het oog anders, dus ze zien allemaal hetzelfde fysieke scena iets anders.
De Müller-Lyer illusie (Fig. 1) toont het verschil tussen perceptie en realiteit. De schachten van de twee pijlen zijn dezelfde lengte maar lijken anders. Het perceptieverschil tussen twee inspecteurs hangt af van training en ervaring en de mentale en fysieke toestand van de waarnemers op het moment dat de observatie wordt gemaakt. Perceptie kan worden beïnvloed door vermoeiding en gezondheid. Vermoeiding verlaagt de efficiëntie en visuele vaardigheid van de waarnemer. Deze problemen leiden tot onnauwkeurige interpretatie van fysieke data. Een ideale inspectie is degene waarin alle factoren: training, ervaring, verlichting en omgevingscondities geoptimaliseerd zijn.
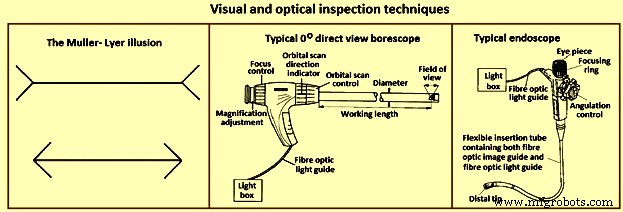
Fig. 1 Visuele en optische inspectietechnieken
Breed gesproken, is visuele inspectie verdeeld in twee typen kijktechnieken. De eerste techniek is directe kijking. Bij dit type kijken naar een object, is het object in de directe aanwezigheid van de operator. Dit kan ongeholpen of met behulp van apparatuur. De tweede is remote kijking. Hierbij wordt het kijken naar het object niet in de directe aanwezigheid van de operator gedaan. Dit wordt gedaan met behulp van speciale apparatuur.
Visuele inspectie kan met succes worden toegepast op praktisch alles. Het kan worden gebruikt om veel verschillende typen oppervlaktecondities te lokaliseren, van discontinuïteiten zoals corrosie of kraken, tot het marmereffect van geschilderde oppervlakken. Een ervaren warmtebehandeling-operator kan zelfs de temperatuur van een component schatten op basis van zijn visuele verschijnsel zodra het is verhit tot gloed, zoals mat rood gloeiend staal rond 550°C is.
Een operator wordt vaak vereist om kleine discontinuïteiten te lokaliseren. Dit kan erg moeilijk zijn met het blote oog, dus optische hulpmiddelen zijn nodig. Enkele van de meest voorkomende optische hulpmiddelen zijn: (i) handvaste vergrootlensen (normaal van 1,5x vergroting tot 10x vergroting), (ii) meetvergrootglazen die een meetschaal incorporeren om de oppervlakteconditie te meten zoals hoekvergrootglas dat tot 10x vergroting heeft en vaak een circulaire fluorescente buis ingebouwd heeft voor uniforme verlichting, (iii) microscopiën van diverse typen in een breed bereik van vergrotingen, (iv) starre boroscopen die uitstekende apparatuur zijn voor het inspecteren van de binnenkant van buizen of pijpen (Fig. 1), (v) een vergelijkbaar apparaat genaamd endoscoop (Fig. 1) dat flexibeler is dan boroscopen door het gebruik van vezeloptica voor zowel de lichtgids als de beelddrager, en (vi) om de beeldkwaliteit te verbeteren, kunnen de optische systemen van boroscopen worden vervangen door een miniatuur videocamera, die een beeldbuis kan bevatten, die een elektronenbundel gebruikt om een fotoconductieve target, bekend als de lichtsensor, te scannen, of alternatief een solid-state imaging device, zoals een charge-coupled device of een charge-injected device.
Vloeistof-penetranttesten
Het basisprincipe van vloeistof-penetranttesten (Fig. 2) is dat wanneer een zeer lage viscositeit (zeer vloeibaar) vloeistof (de penetrant) wordt aangebracht op het oppervlak van een onderdeel, het in barsten en openingen die open zijn naar het oppervlak penetrateert. Eenmaal de overtollige penetrant verwijderd is, stroomt de in die openingen vastzittende penetrant terug naar buiten, creërend een indicatie. Penetranttesten kunnen worden uitgevoerd op magnetische en niet-magnetische materialen, maar werken niet goed op poreuze materialen.
In volgorde van dalende gevoeligheid en dalende kosten, kunnen de vloeistof-penetrantprocessen worden opgesomd als: (i) na-embalbaar fluorescent penetrant, (ii) oplosmiddel-verwijderbaar fluorescent penetrant, (iii) water-wasbaar fluorescent penetrant, (iv) na-embalbaar zichtbare kleurpenetrant, (v) oplosmiddel-verwijderbaar zichtbare kleurpenetrant, en (vi) water-wasbaar zichtbare kleurpenetrant.
De voordelen van vloeistof-penetranttesten zijn: (i) relatief lage kosten, (ii) hoogst draagbare NDT-techniek, (iii) hoog gevoelig voor fijne, harsche discontinuïteiten, (iv) toepasbaar op een verscheidenheid aan materialen, en (v) groot oppervlakte-inspectie. De beperkingen van de vloeistof-penetranttechniek zijn: (i) testoppervlak moet vrij zijn van alle vuil, olie, vet, verf, roest, etc., (ii) detecteert alleen oppervlaktediscontinuïteiten, (iii) kan niet worden gebruikt op poreuze en zeer ruwe oppervlakken, (iv) verwijdering van alle penetrantmaterialen na de test is vaak nodig, en (v) er is geen eenvoudige methode om een permanent record te produceren.
In deze techniek kunnen penetranten 'zichtbaar' zijn, wat betekent dat ze in omgevingslicht gezien kunnen worden, of fluorescent, wat het gebruik van een 'zwart' licht vereist. Het zichtbare kleurpenetrantproces wordt weergegeven in Fig. 2. Bij het uitvoeren van vloeistof-penetranttesten is het imperatief dat het geteste oppervlak schoon en vrij is van vreemde materialen of vloeistoffen die de penetrant kunnen blokkeren om in openingen of barsten open naar het oppervlak van het onderdeel te binnendringen. Na het aanbrengen van de penetrant, wordt het toegelaten om op het oppervlak te blijven voor een gespecificeerde periode (penetrant verblijftijd), dan wordt het onderdeel zorgvuldig gereinigd om overtollige penetrant van het oppervlak te verwijderen. Bij het verwijderen van de penetrant moet de operator voorzichtig zijn om geen penetrant te verwijderen die in de openingen gevlogen is. Een lichte laag developer wordt vervolgens op het oppervlak aangebracht en een tijd wordt gegeven (developer verblijftijd) om de penetrant uit eventuele openingen of barsten naar boven in de developer te laten stijgen, creërend een zichtbare indicatie. Na de voorgeschreven developer verblijftijd, wordt het onderdeel visueel geïnspecteerd of met hulp van een zwart licht voor fluorescende penetranten. De meerderheid van de developers zijn fijnkorrelige, witte talk-achtige poeders die een kleurcontrast bieden met de gebruikte penetrant.
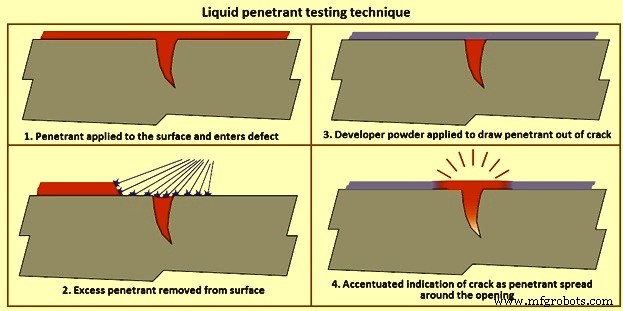
Fig. 2 Vloeistof-penetranttesttechniek
Oplosmiddel-verwijderbare penetranten zijn penetranten die een oplosmiddel anders dan water nodig hebben om de overtollige penetrant te verwijderen. Deze penetranten zijn normaal zichtbaar van aard, normaal gekleurd een helder rode kleur die goed contrasteert tegen een witte developer. De penetrant wordt normaal gespoten of geborsteld op het onderdeel, en na afloop van de penetrant verblijftijd, wordt het onderdeel gereinigd met een doek bevochtigd met penetrant-reiniger waarna de developer wordt aangebracht. Na de developer verblijftijd wordt het onderdeel onderzocht om eventuele penetrant-uitbloeding door de developer heen te detecteren.
Water-wasbare penetranten hebben een emulgeermiddel in de penetrant inbegrepen wat toelaat dat de penetrant met een waterspuit wordt verwijderd. Ze worden meest frequent toegepast door het onderdeel in een penetranttank te dompelen, maar de penetrant kan op grote onderdelen worden gespoten of geborsteld. Eenmaal het volledig bedekt is met penetrant, wordt het onderdeel op een drupplank geplaatst voor de penetrant verblijftijd, en vervolgens naar een spoolstation gebracht waar het met een grove waterspuit wordt gewassen om de overtollige penetrant te verwijderen. Eenmaal de overtollige penetrant verwijderd is, kan het onderdeel in een warme lucht-droger of voor een zachte ventilator worden geplaatst tot het water verwijderd is. Het onderdeel kan dan in een droge developertank worden geplaatst en met developer gecoat, of laten zitten voor de resterende verblijftijd en dan geïnspecteerd.
Na-embalbare penetranten zijn penetranten die geen emulgeermiddel in hun chemische samenstelling hebben zoals water-wasbare penetranten. Na-embalbare penetranten worden op een vergelijkbare manier aangebracht, maar vóór de water-was stap wordt emulgeermiddel op het oppervlak aangebracht voor een voorgeschreven periode (emulgeermiddel verblijftijd) om de overtollige penetrant te verwijderen. Wanneer de emulgeermiddel verblijftijd verstreken is, wordt het onderdeel onderworpen aan hetzelfde waterwassen en ontwikkelingsproces gebruikt voor water-wasbare penetranten. Emulgeermiddelen kunnen lipofiel (olie-gebaseerd) of hydrofiel (water-gebaseerd) zijn.
Magnetische deeltjestesten
Magnetische deeltjestesten gebruiken een of meer magnetische velden om oppervlakte- en nabij-oppervlakte-discontinuïteiten in ferromagnetische materialen te lokaliseren. Het wordt gebruikt om oppervlakte- en lichte sub-oppervlakte-discontinuïteiten of defecten in ferromagnetische materialen te lokaliseren. Dergelijke gebreken die aanwezig zijn in een gemagnetiseerd onderdeel veroorzaken een magnetisch veld, d.w.z. flux, om het onderdeel te verlaten. Als magnetische deeltjes op dit oppervlak worden aangebracht, worden ze op hun plaats gehouden door de flux-lekkage om een visuele indicatie te geven. Hoewel verschillende methoden van magnetische deeltjestesten kunnen worden gebruikt, steunen ze allemaal op ditzelfde algemene principe. Daarom wordt elke magnetische deeltjestest uitgevoerd door een magnetisch veld in een onderdeel te creëren en de magnetische deeltjes op het testoppervlak aan te brengen.
Het magnetische veld kan worden toegepast met een permanente magneet of een electromagneet. Bij gebruik van een electromagneet is het veld alleen aanwezig wanneer de stroom wordt toegepast. Wanneer het magnetische veld een discontinuïteit tegenkomt loodrecht op de richting van het magnetische veld, produceren de fluxlijnen een magnetisch flux-lekkageveld van hun eigen zoals getoond in Fig. 3. Dit kan worden gezien, wanneer heel fijn gekleurde ferromagnetische deeltjes (magnetische deeltjes) op het oppervlak van het onderdeel worden aangebracht, de deeltjes in de discontinuïteit getrokken worden, het luchtgat verminderen en een zichtbare indicatie op het oppervlak van het onderdeel produceren. De magnetische deeltjes kunnen een droog poeder zijn of in een vloeistofoplossing geschorst, en ze kunnen gekleurd zijn met een zichtbare kleur of een fluorescente kleur die fluoresceert onder ultraviolet (zwart) licht.
Zowel wisselstroom (AC) als gelijkstroom (DC) kan worden gebruikt om een magnetisch veld te induceren. Het magnetische veld gecreëerd door AC door het 'huid-effect' is het sterkst aan het oppervlak van het testobject. AC biedt ook grotere deeltjesmobiliteit op het oppervlak van het onderdeel waardoor ze vrij kunnen bewegen om gebieden van flux-lekkage te lokaliseren, zelfs als het oppervlak van het onderdeel onregelmatig kan zijn. DC induceert magnetische velden die een groter penetratievermogen hebben en kunnen worden gebruikt om nabij-oppervlakte-discontinuïteiten te detecteren.
De meerderheid van de veldinspecties worden uitgevoerd met een yoke (Fig. 3). Een elektrische spoel is om een centrale kern gewikkeld, en wanneer de stroom wordt toegepast, wordt een magnetisch veld gegenereerd dat zich uitstrekt van de kern naar beneden door de gewenste poten in het onderdeel. Dit wordt longitudinale magnetisatie genoemd omdat de magnetische fluxlijnen van de ene poot naar de andere lopen. Wanneer de poten op een ferromagnetisch onderdeel worden geplaatst en de yoke geenergiseerd wordt, wordt een magnetisch veld in het onderdeel geïntroduceerd. Aangezien de fluxlijnen van de ene poot naar de andere lopen, kunnen discontinuïteiten georiënteerd loodrecht op een lijn getrokken tussen de poten worden gevonden. Om te garanderen dat geen indicaties gemist worden, wordt de yoke eenmaal gebruikt in de positie zoals getoond in de figuur en dan opnieuw met de yoke 90 graden gedraaid zodat geen indicaties gemist worden. Omdat alle elektrische stroom in de yoke bevat is en alleen het magnetische veld het onderdeel penetreert, is dit type toepassing ook bekend als indirecte inductie.
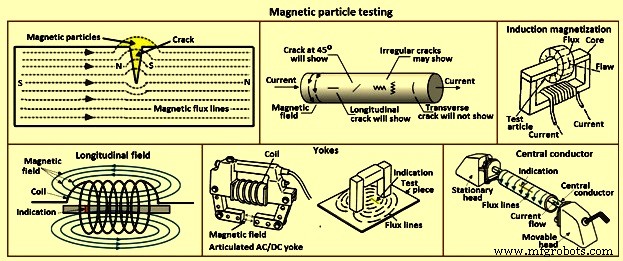
Fig. 3 Magnetische deeltjestesten
Poke-eenheden gebruiken directe inductie, waar de stroom door het onderdeel loopt en een circulair magnetisch veld wordt gegenereerd rond de poten zoals getoond in Fig. 3. Aangezien het magnetische veld tussen de pokes loodrecht loopt op een lijn getrokken tussen de pokes, kunnen indicaties georiënteerd parallel aan een lijn getrokken tussen de pokes worden gevonden. Zoals met de yoke, worden twee inspecties gedaan, de tweede met de pokes 90 graden georiënteerd ten opzichte van de eerste toepassing.
Elektrische spoelen worden gebruikt om een longitudinaal magnetisch veld te genereren. Wanneer geenergiseerd, creëert de stroom een magnetisch veld rond de draden die de spoel vormen zodat de resulterende fluxlijnen georiënteerd zijn door de spoel. Vanwege het longitudinaal veld zijn indicaties in onderdelen geplaatst in een spoel georiënteerd transversaal ten opzichte van het longitudinaal veld.
De meerderheid van de horizontale natte bad machines (bank-eenheden) hebben zowel een spoel als een set koppen door welke elektrische stroom kan worden doorgegeven, een magnetisch veld genererend. Deze machines gebruiken fluorescente magnetische deeltjes in een vloeistofoplossing, vandaar de naam 'nat bad'. Bij het testen van een onderdeel tussen de koppen, wordt het onderdeel tussen de koppen geplaatst, de bewegelijke kop wordt omhoog bewogen zodat het geteste onderdeel stevig tussen de koppen wordt vastgehouden, het onderdeel wordt benat met de badoplossing die de magnetische deeltjes bevat en de stroom wordt toegepast terwijl de deeltjes over het onderdeel stromen. Aangezien de stroomstroom van kop naar kop is en het magnetische veld 90 graden georiënteerd is ten opzichte van de stroom, zijn indicaties georiënteerd parallel aan een lijn tussen de koppen zichtbaar. Dit type inspectie wordt normaal een 'kop-schot' genoemd.
Bij het testen van holle onderdelen zoals pijpen, buizen en fittingen, kan een geleidende cirkelvormige staaf tussen de koppen worden geplaatst met het onderdeel erop gehangen (de centrale geleider) zoals getoond in Fig. 3. Het onderdeel wordt dan benat met de badoplossing en de stroom wordt toegepast, reizend door de centrale geleider in plaats van door het onderdeel. De ID en OD van het onderdeel kunnen dan worden geïnspecteerd. Zoals in het geval van kop-schot, is het magnetische veld loodrecht op de stroomstroom, omwikkelend het teststuk, dus indicaties die axiaal langs de lengte van het onderdeel lopen kunnen met deze techniek worden gevonden.
De voordelen van magnetische deeltjestesten zijn: (i) economisch, (ii) hulpmiddel voor visuele testen, (iii) kan vaste of draagbare apparatuur zijn, (iv) levert direct herhaalbare resultaten, (v) effectieve inspectietechniek, en (vi) contrast of fluorescente verbruiksmaterialen. De beperkingen van magnetische deeltjestesten zijn: (i) te inspecteren onderdelen moeten ferromagnetisch zijn, (ii) hoge stromen zijn nodig, (iii) kan alleen oppervlakte- en lichte sub-oppervlakte-gebreken detecteren, (iv) onderdelen moeten gedemagnetiseerd worden, (v) onderdelen moeten schoon en relatief glad zijn, (vi) apparatuur kan bulkier en zwaarder zijn, (vii) stroomvoorziening is normaal nodig, (viii) coating kan indicaties maskeren, en (ix) materiaal- of onderdeel-permeabiliteit kan resultaten beïnvloeden.
Waelstroomtesten
Waelstromen worden gecreëerd door een proces genaamd elektromagnetische inductie. Wanneer AC wordt toegepast op de geleider, zoals koperdraad, ontstaat een magnetisch veld in en rond de geleider. Dit magnetische veld expandeert als de AC stijgt tot het maximum en kollapseert als de stroom wordt gereduceerd tot nul. Als een andere elektrische geleider in de nabijheid van dit veranderende magnetische veld wordt gebracht, wordt stroom geïnduceerd in deze tweede geleider. Deze stromen worden beïnvloed door de aard van het materiaal zoals openingen, kraken, veranderingen in korrelgrootte, alsook fysieke afstand tussen spoel en materiaal. Deze stromen vormen impedantie op een tweede spoel die als sensor wordt gebruikt. In de praktijk wordt een meetpunt op het oppervlak van het te inspecteren onderdeel geplaatst, en elektronische apparatuur monitort de waelstroom in het werkstuk door hetzelfde meetpunt. De meetcircuit is een deel van de zendspoel.
De hoofDtoepassingen van de waelstroomtechniek zijn voor de detectie van oppervlakte- of sub-oppervlakte-gebreken. De techniek is gevoelig voor de materiaalleidbaarheid, permeabiliteit en afmetingen van het product. Waelstromen kunnen in elk elektrisch geleidend materiaal geproduceerd worden dat aan een wisselend magnetisch veld wordt blootgesteld (typisch 10 Hz tot 10 MHz). Het wisselende magnetische veld wordt normaal gegenereerd door een wisselende stroom door een spoel te laten lopen. De spoel kan veel vormen hebben en kan tussen 10 windingen tot 500 windingen draad hebben. De grootte van de gegenereerde waelstromen in het product is afhankelijk van de leidbaarheid, permeabiliteit en de opstedgeometrie. Elke verandering in het materiaal of de geometrie kan door de opwekkingsspoel worden gedetecteerd als een verandering in de spoelimpedantie.
De eenvoudigste spoel bestaat uit een ferrietstaf met verschillende windingen draad aan het ene eind gewikkeld en die dicht bij het oppervlak van het te testen product wordt gepositioneerd. Wanneer een kraak, bijvoorbeeld, in het productoppervlak optreedt, reizen de waelstromen verder om de kraak heen en dit wordt gedetecteerd door de impedantieverandering (Fig. 4). Spoelen kunnen ook in paren worden gebruikt, doorgaans een aangedreven paar genoemd, en deze rangschikking kan met differentieel aangesloten spoelen worden gebruikt. Op deze manier kunnen 'lift-off' (afstand van de meetpunt tot het oppervlak) signalen worden verbeterd. Spoelen kunnen ook in een transformatortype configuratie worden gebruikt waar één spoelwinding een primaire is en één (of twee) spoelwindingen worden gebruikt voor de secondairen.
De gedetecteerde waelstroomsignalen bevatten amplitude- en fase-informatie die op CRT (kathodestraalbuis) type displays kan worden weergegeven, normaal niet-digitale displays. Signalen kunnen worden weergegeven als het absolute signaal, of met geschikte elektronica, alleen een signaalverandering. De beste resultaten worden bereikt waar slechts één productparameter verandert, bijv. de aanwezigheid van een kraak. In de praktijk worden veranderingen in waelstroomsignalen veroorzaakt door verschillen in samenstelling, hardheid, textuur, vorm, leidbaarheid, permeabiliteit en geometrie. In sommige gevallen kunnen de effecten van de kraak verborgen worden door veranderingen in andere parameters en onnodige afkeuring kan optreden. Echter, de spoelen kunnen worden geselecteerd voor configuratie, grootte en testfrequentie om detectie van kraken, leidbaarheid, metaalverlies, enz. te verbeteren zoals nodig.
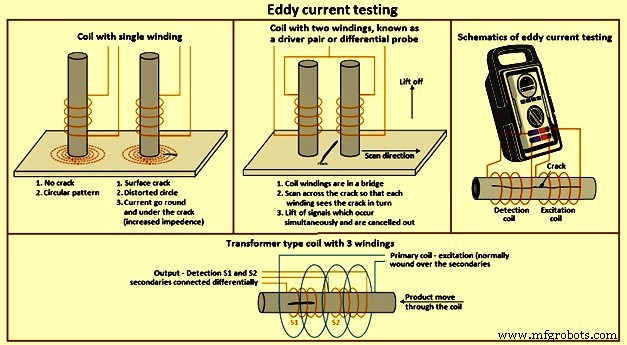
Fig. 4 Waelstroomtesten
De diepte tot waar de waelstromen in een materiaal penetreren kan worden veranderd door de testfrequentie aan te passen, d.w.z. hoe hoger de frequentie, hoe lager de penetratie. Echter, hoe lager de frequentie, hoe lager de gevoeligheid voor kleine defecten. Grotere spoelen zijn minder gevoelig voor oppervlakteruwheid en vice versa. De nieuwste elektronische eenheden kunnen een breed bereik aan spoelconfiguraties in absolute of differentiële modi en bij een breed bereik aan frequenties bedienen. Voor oppervlaktetesten voor kraken in enkele of complex gevormde componenten, worden spoelen met een enkele ferriet-gekernde winding normaal gebruikt. De meetpunt wordt op het component geplaatst en 'gebalanceerd' door gebruik van de elektronische eenheidselementen. Terwijl de meetpunt over het oppervlak van het component wordt gescand, kunnen kraken worden gedetecteerd.
Waar oppervlakken automatisch gescand moeten worden, zijn enkele spoelwindings alleen geschikt als de lift-off afstand nauwkeurig gehandhaafd wordt. Normaal worden differentiële spoelconfiguraties gebruikt met hogere snelheid scannersystemen waar lift-off effecten, trillingseffecten, enz. kunnen worden geannuleerd tot een acceptabel mate. Buizen, staven en draad kunnen worden geïnspecteerd met een omringende spoel en deze hebben normaal een spoelconfiguratie met één primaire en twee secondairen differentieel aangesloten.
De meerderheid van de waelstromelektronica heeft een fasetisplay en dit geeft een operator de mogelijkheid om defectcondities te identificeren. In veel gevallen kunnen signalen van kraken, lift-off en andere parameters duidelijk worden geïdentificeerd. Eenheden zijn ook beschikbaar die een product gelijktijdig op twee of meer verschillende testfrequenties kunnen inspecteren. Deze eenheden laten specifieke ongewenste effecten elektronisch annuleren om verbeterde defectdetectie te geven.
De waelstroomtest is puur elektrisch. De spoeleenheden hoeven het productoppervlak niet te raken en dus kan de techniek gemakkelijk geautomatiseerd worden. De meeste geautomatiseerde systemen zijn voor componenten van eenvoudige geometrie waar mechanische handling vereenvoudigd is.
De voordelen van waelstroomtesten zijn: (i) geschikt voor de bepaling van een breed bereik aan condities van geleidend materiaal, zoals defectdetectie, samenstelling, hardheid, leidbaarheid, permeabiliteit, enz. in een brede verscheidenheid aan ingenieursmetalen, (ii) informatie kan in eenvoudige termen worden verstrekt, frequent als go/no-go met de fasetisplay elektronische eenheden kunnen gebruikt worden om veel meer productinformatie te bereiken, (iii) extrem compacte en draagbare eenheden zijn beschikbaar, (iv) geen verbruiksmaterialen (behalve meetpunten die soms gerepareerd kunnen worden), (v) flexibiliteit in selectie van meetpunten en testfrequenties om te passen bij verschillende toepassingen, en (vi) geschikt voor totale automatisering. De nadelen van waelstroomtesten zijn: (i) het brede bereik aan parameters die de waelstroomrespons beïnvloeden betekent dat het signaal van een gewenste materiaalkarakteristiek, bijv. een kraak, gemaskeerd kan worden door een ongewenste parameter, bijv. hardheidsverandering, dus zorgvuldige selectie van meetpunt en elektronica is nodig in sommige toepassingen, en (ii) normaal zijn testen beperkt tot geleidende materialen.
Radiografische testen
De radiografische testmethode wordt gebruikt voor de detectie van interne gebreken in veel verschillende materialen en configuraties. Röntgenstraling, elektrisch gegenereerd, en gammastraling uitgezonden door radioactieve isotopen, zijn penetrerende straling die differentieel wordt geabsorbeerd door het materiaal doorheen het passeert. Hoe groter de dikte, hoe groter de absorptie. Verder, hoe dichter het materiaal, hoe groter de absorptie. Röntgen- en gammastraling hebben ook de eigenschap, zoals licht, van het deeltjesgewijs omzetten van zilverhalide-kristallen in een fotografische film in metallisch zilver, in evenredigheid met de intensiteit van de straling die de film bereikt, en dus een latente beeld vormend. Dit kan worden ontwikkeld en gefixeerd op een vergelijkbare manier als normale fotografische film (Fig. 5).
Materiaal met interne openingen wordt getest door het onderwerp tussen de stralingsbron en de film te plaatsen. De openingen tonen zich als verduisterde gebieden, waar meer straling de film heeft bereikt, op een heldere achtergrond. De principes zijn hetzelfde voor zowel röntgen- als gammastralingradiografie.
In röntgenradiografie wordt de penetrerende kracht bepaald door het aantal volt dat op de röntgenbuis wordt toegepast. In het geval van staal is dit ongeveer 1.000 volt per inch dikte. In gammastralingradiografie bepaalt het isotop de penetrerende kracht en is onveranderlijk in elk isotop. Dus iridium-192 wordt gebruikt voor 15 mm tot 25 mm dik staal, en cesium-134 voor 20 mm tot 265 mm dik staal. In röntgenradiografie wordt de intensiteit, en dus de belichtingstijd, geregeld door de amperage van de kathode in de buis. Belichtingstijd wordt normaal uitgedrukt in milli-ampere minuten. Bij gammastraling is de intensiteit van de straling ingesteld op het moment van levering van het isotop. De intensiteit van straling van isotopen wordt gemeten in Becquerel en neemt over een periode af. De tijd die nodig is om te vervallen tot de helft van de hoeveelheid curies is de halfwaarde-tijd en is kenmerkend voor elk isotop. Bijvoorbeeld, de halfwaarde-tijd van iridium-192 is 74 dagen, en cesium-134 is 2,1 jaar.
De blootstellingsfactor is een product van het aantal curies en tijd, normaal uitgedrukt in curie-uren. De blootstellingstijd moet worden verhoogd naarmate het isotop vervalt. Wanneer de blootstellingsperiode onconomisch wordt, moet het isotop vernieuwd worden. Aangezien het isotop continu straling uitzendt, moet het in een container van uitgeput uranium of vergelijkbaar dicht schermmateriaal worden gehuisvest, wanneer niet blootgesteld voor de bescherming van het milieu en personeel.
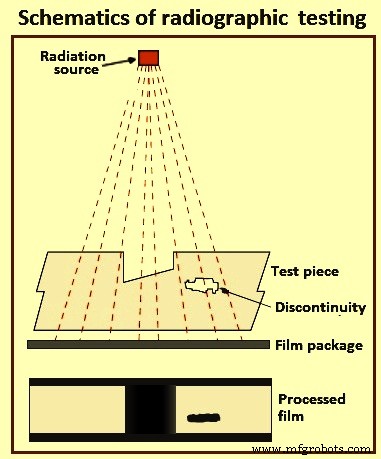
Fig. 5 Schematisch van radiografische testen
Om een röntgen- of gammastralingradiografie te produceren, wordt het filmpakket (ingesloten in een lichtdichte cassette en bestaande uit film en intensiveringsschermen, de laatste vereist om de belichtingstijd te verminderen) dicht bij het oppervlak van het onderwerp geplaatst. De stralingsbron wordt aan de overkant van het onderwerp op enige afstand gepositioneerd, zodat de straling door het onderwerp gaat en op de film. Na de blootstellingsperiode wordt de film verwijderd, verwerkt, gedroogd, en dan bekeken door doorgelaten licht op een speciale viewer. Verschillende radiografische en fotografische accessoires zijn nodig, inclusief zaken als stralingsmonitors, filmmarkers, beeldkwaliteitsindicatoren, donkere-kamerapparatuur, enz. Wat de laatste betreft, zijn er veel graden van sophistication, inclusief volledig automatische verwerkingseenheden. Deze accessoires zijn hetzelfde voor zowel röntgen- als gammastralingradiografiesystemen. Ook nodig zijn dergelijke verbruiksmaterialen als radiografische film en verwerkingschemicaliën.
Recente ontwikkelingen in radiografie laten 'real-time' diagnose toe. Dergelijke technieken als gecomputeriseerde tomografie leveren veel belangrijke informatie, hoewel deze methoden geschikt kunnen zijn voor alleen onderzoeksdoeleinden en niet doorgaans in productiekwaliteitsbeheer worden toegepast.
Industriële radiografie omvat het blootstellen van een testobject aan penetrerende straling zodat de straling door het te inspecteren object gaat en een opname medium tegen de overkant van dat object wordt geplaatst. Voor dunne of minder dichte materialen zoals aluminium, wordt elektrisch gegenereerde röntgenstraling (röntgenstralen) normaal gebruikt, en voor dikke of dichtere materialen, wordt gammastraling doorgaans gebruikt. Gammastraling wordt afgegeven door vervallende radioactieve materialen, met de twee meest gebruikte bronnen van gammastraling zijn Iridium-192 (Ir-192) en Cobalt-60 (Co-60). Ir-192 wordt normaal gebruikt voor staal tot 15 mm tot 25 mm, afhankelijk van de Curie-kracht van de bron, en Co-60 wordt normaal gebruikt voor dikkere materialen vanwege zijn grotere penetratievermogen. De opnamemedia kunnen industriële röntgenfilm zijn of een van verschillende typen digitale stralingsdetectors. Met beide, de straling die door het testobject gaat, belicht het medium, causerend een eind-effect van donkerdere gebieden waar meer straling door het onderdeel is gegaan en lichtere gebieden waar minder straling heeft gepenetreerd. Als er een opening of defect in het onderdeel is, gaat meer straling door, causing een donkerder beeld op de film of detector.
Filmradiografie gebruikt een film bestaande uit een dun transparant plastic gecoat met een fijn laagje zilverbromide aan één of beide kanten van het plastic. Wanneer blootgesteld aan straling ondergaan deze kristallen een reactie die hen toestaat, wanneer ontwikkeld, om te converteren naar zwart metallisch zilver. Dit zilver wordt dan 'gefixeerd' aan het plastic tijdens het ontwikkelingsproces, en wanneer gedroogd, wordt een voltooide radiografische film. Om een bruikbare film te zijn, moet het interessegebied op de film binnen een bepaalde dichtheid (donkerte) bereik liggen en voldoende contrast en gevoeligheid tonen zodat discontinuïteiten van belang gezien kunnen worden. Deze items zijn een functie van de sterkte van de straling, de afstand van de bron van de film en de dikte van het te inspecteren onderdeel. Als een van deze parameters niet voldaan is, moet een andere blootstelling voor dat gebied van het onderdeel gemaakt worden.
Gecomputeriseerde radiografie is een overgangstechnologie tussen film en direct digitale radiografie. Deze techniek gebruikt een herbruikbare, flexibele, foto-gestimuleerde fosforplaat die in een cassette wordt geladen en op een vergelijkbare manier als traditionele filmradiografie wordt blootgesteld. De cassette wordt dan in een laserlezer geplaatst waar het wordt gescand en vertaald naar een digitaal beeld, wat van één tot vijf minuten duurt. Het beeld kan dan naar een computer of andere elektronische media geüpload worden voor interpretatie en opslag. Gecomputeriseerde tomografie gebruikt een computer om een beeld van een doorsnedevlak van een object te reconstrueren, in tegenstelling tot een conventionele radiografie. Het gecomputeriseerde tomografiebeeld wordt ontwikkeld vanuit meerdere bekeken hoeken genomen op verschillende kijkhoeken die met een computer gereconstrueerd worden. Met traditionele radiografie kan de positie van interne discontinuïteiten niet nauwkeurig worden bepaald zonder blootstellingen vanuit verschillende hoeken te maken om het item door triangulatie te lokaliseren. Met gecomputeriseerde tomografie trianguleert de computer gebruikmakend van elk punt in het vlak zoals bekeken vanuit veel verschillende richtingen.
Directe digitale radiografie digitaliseert de straling die door een object gaat direct in een beeld dat op een computermonitor kan worden weergegeven. De drie principiële technologieën gebruikt in directe digitale imaging zijn amorfe silicium, charge-coupled devices, en complementaire metaal-oxide halfgeleiders. Deze beelden zijn beschikbaar voor observatie en analyse in seconden vergeleken met de tijd nodig om te scannen in gecomputeriseerde radiografiebeelden. De verhoogde verwerkingssnelheid is een resultaat van de unieke constructie van de pixels; een rangschikking die ook een superieure resolutie toestaat dan gevonden in gecomputeriseerde radiografie en de meeste filmtoepassingen.
De voordelen van radiografische testen omvatten: (i) nuttig op brede verscheidenheid aan materialen, (ii) kan worden gebruikt voor controleren van interne malstructuur, verkeerde montage of uitlijning, (iii) levert permanent record, en (iv) apparaten voor controleren van de kwaliteit van radiografie zijn beschikbaar. Enkele van de beperkingen van deze methode zijn: (i) toegang tot beide kanten van het object is nodig, (ii) kan plannaire defecten niet gemakkelijk detecteren, (iii) diktebereik dat geïnspecteerd kan worden is beperkt, (iv) gevoeligheid van inspectie neemt af met dikte van het testobject, (v) aanzienlijke vaardigheid is nodig voor interpretatie van de radiografieën, (vi) diepte van defect wordt niet gemakkelijk aangegeven, en (vii) röntgenstralen en gammastralen zijn gevaarlijk voor menselijke gezondheid.
Ultrasoon-testen
Ultrasoontechniek wordt gebruikt voor de detectie van interne en oppervlakte (met name verafgelegen oppervlakte) defecten in geluid-geleidende materialen. Het principe is in sommige opzichten vergelijkbaar met echo-loting. Een korte puls ultrasoon wordt gegenereerd door middel van een elektrische lading toegepast op een piezo-elektrisch kristal, dat trilt voor een heel korte periode met een frequentie gerelateerd aan de dikte van het kristal. In gebreksdetectie is deze frequentie normaal in het bereik van één miljoen tot zes miljoen keer per seconde (1 MHz tot 6 MHz). Trillingen of geluidsgolven op deze frequentie hebben het vermogen om een aanzienlijke afstand in homogene elastische materialen, zoals veel metalen, met weinig reductie af te leggen. De snelheid waarmee deze golven voortplanten is gerelateerd aan de Young's modulus voor het materiaal en is kenmerkend voor het materiaal. Bijvoorbeeld de snelheid in staal is 5.900 meter per seconde, en in water 1.400 meter per seconde.
Ultrasoonenergie wordt aanzienlijk gereduceerd in lucht, en een bundel door een vast materiaal voortgeplant, bij het bereiken van een interface (bijv. een defect, of bedoeld gat, of de achterwand) tussen dat materiaal en lucht reflecteert een aanzienlijke hoeveelheid energie in de richting gelijk aan de invalshoek. Voor contacttesten wordt het trillende kristal geïntegreerd in een handvaste meetpunt, wat op het oppervlak van het te testen materiaal wordt toegepast. Om de overdracht van energie over het kleine luchtgat tussen het kristal en het teststuk te vergemakkelijken, wordt een laag vloeistof (aangeduid als 'koppelmiddel'), meestal olie, water of vet, op het oppervlak aangebracht. Het kristal trilt niet continu maar in korte pulsen, tussen elk van welke het rust.
Piezo-elektrische materialen converteren niet alleen elektrische pulsen naar mechanische trillingen, maar transduceren ook mechanische trillingen in elektrische pulsen. Daarom is er niet alleen een generator van geluidsgolven maar ook een detector van teruggekeerde pulsen. Het kristal is in een toestand om teruggekeerde pulsen te detecteren wanneer het rust. De puls neemt een eindige tijd om door het materiaal naar de interface te reizen en weer gereflecteerd te worden naar de meetpunt.
De standaardmethode van presenteren van informatie in ultrasoon-testen is door middel van een kathodestraalbuis, waarin horizontale beweging van het punt van links naar rechts vertegenwoordigt verstreken tijd. Het principe is niet grootelijk anders in gedigitaliseerde instrumenten die een LCD (vloeistofkristal display) vlak scherm hebben. De snelheid waarmee het punt beweegt is zodanig dat het de verschijning van een horizontale lijn op het scherm geeft. Het gesynchroniseerd elektronisch zodat op het moment dat de meetpunt zijn elektrische puls ontvangt, het punt begint het scherm te doorlopen. Een omhoog-uitwijking (piek) van de lijn op het scherm is een indicatie van deze gebeurtenis. Deze piek wordt normaal de initiële puls genoemd.
Terwijl de basislijn perfect vlak is, rust het kristal. Elke pieken rechts van de initiële puls geven aan dat het kristal een binnenkomende puls heeft ontvangen gereflecteerd van een of meer interfaces in het materiaal. Aangezien het punt op een zeer constante snelheid over het buisoppervlak beweegt, en de puls van ultrasoongolven op een zeer constante snelheid door het materiaal beweegt, is het mogelijk om de horizontale lijn op het scherm te kalibreren in termen van absolute meting. Het gebruik van een kalibratieblok, dat een reflectie produceert van de achterwand op een bekende afstand van het kristal samen met variabele bedieningselementen op de gebreksdetector, laat het scherm kalibreren in eenheden van afstand, en dus bepaling van herkomsten van teruggekeerde pulsen verkregen van een teststuk.
Het is dus mogelijk niet alleen een defect tussen het oppervlak en de achterwand te ontdekken, maar ook de afstand ervan onder het oppervlak te meten. Het is belangrijk dat de apparatuur correct gekalibreerd is, en, aangezien het op zich niet in staat is om te discrimineren tussen bedoelde grenzen van het object onder test en onbedoelde discontinuïteiten, is de operator vereist om de herkomst van elke piek te identificeren. Verder, aangezien de pulsen een bundel vormen, is het ook mogelijk om de planpositie van een gebrek te bepalen. De hoogte van de piek (echo) is ruwweg evenredig met het oppervlak van de reflector, hoewel er op alle instrumenten een bedieningselement is, dat de grootte van een indicatie kan verminderen of vergroten - variabele gevoeligheid in feite. Niet alleen wordt een deel van de bundel gereflecteerd bij een materiaal/lucht interface maar ook bij elke verbinding waar een snelheidsverandering is, bijvoorbeeld staal/slak interface in een las.
Het af tasten van alle vlakken van een teststuk ontdekt niet alleen het driedimensionale defect en meet de diepte, maar kan ook de grootte bepalen. Tweedimensionale (plannaire) defecten kunnen ook worden gevonden, maar, in tegenstelling tot radiografie, is het het beste dat de incidente bundel de defect zo dicht mogelijk bij rechte hoeken tot het vlak raakt. Om dit te bereiken introduceren sommige meetpunten de bundel onder een hoek tot het oppervlak. Op deze manier worden longitudinale defecten in buizen (binnen- of buitenoppervlak) gedetecteerd.
Interpretatie van de indicaties op het scherm vereist een zekere mate van vaardigheid, met name bij testen met handvaste meetpunten. De techniek is echter admiraal geschikt voor automatische testen van regelmatige vormen door middel van een monitor - een elektronisch apparaat dat in de hoofduitrusting past om een elektrisch signaal te geven wanneer een echo optreedt in een bepaalde positie op de trace. Het trigger-niveau van dit signaal is variabel en het kan worden gemaakt om een verscheidenheid aan mechanische poorten en gebrekswaarschuwingen te bedienen. Bovendien laten verbeteringen in computertotechnologie testdata en resultaten in een brede verscheidenheid aan formaten weergeven en uitvoeren.
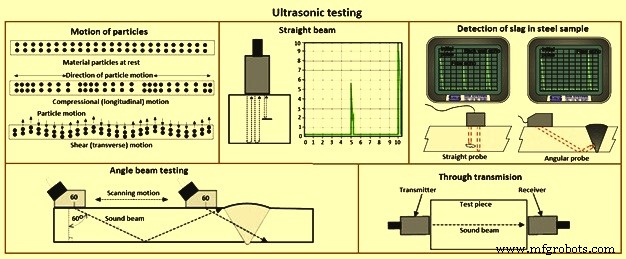
Fig. 6 Ultrasoon-testen
Moderne ultrasoon-gebreksdetectors zijn volledig solid-state en kunnen op batterij werken, en zijn robuust gebouwd om locatiecondities te weerstaan. Aangezien de snelheid van geluid in elk materiaal kenmerkend is voor dat materiaal, volgt dat sommige materialen geïdentificeerd kunnen worden door de bepaling van de snelheid. Dit kan worden toegepast, bijvoorbeeld in sferoidale grafit gietijzers om het percentage grafit-nodulariteit te bepalen.
Wanneer de snelheid constant is, zoals het in een breed bereik van stalen is, is de tijd die de puls nodig heeft om door het materiaal te reizen evenredig met de dikte. Daarom, met een correct gekalibreerd instrument, is het mogelijk om dikte vanaf één kant met nauwkeurigheid in honderdsten van een millimeter te meten. Deze techniek is nu in zeer algemeen gebruik. Een ontwikkeling van de standaard gebreksdetector is de digitale wanddikte-meter. Deze werkt op vergelijkbare principes maar geeft een indicatie, in LED (licht-emitterende diode) of LCD (vloeistofkristal display) numerieken, van dikte in absolute termen van millimeters. Deze apparaten zijn gemakkelijk te gebruiken maar vereisen voorzichtigheid in hun toepassing.
De twee meest gebruikte typen geluidsgolven in industriële inspecties zijn de compressie (longitudinale) golf en de schuif (transversale) golf (Fig. 6). Compressiegolven veroorzaken dat de atomen in een onderdeel heen en weer trillen parallel aan de geluidsrichting en schuifgolven veroorzaken dat de atomen loodrecht (van zijde naar zijde) trillen ten opzichte van de geluidsrichting. Schuifgolven reizen met ongeveer half de snelheid van longitudinale golven. Geluid wordt in het onderdeel geïntroduceerd met een ultrasoon-transducer (meetpunt) die elektrische impulsen van de ultrasoon-testmachine omzet in geluidsgolven, dan terugkerende geluid omzet in elektrische impulsen die als visuele voorstelling op een digitale of LCD-scherm kunnen worden weergegeven. Als de machine correct gekalibreerd is, kan de operator de afstand van de transducer tot de reflector bepalen, en in veel gevallen kan een ervaren operator het type discontinuïteit bepalen dat de reflector veroorzaakte. Omdat ultrasoon niet door lucht reist (de atomen in luchtmoleculen zijn te ver uit elkaar om ultrasoon te transporteren), wordt een vloeistof of gel 'koppelmiddel' gebruikt tussen het gezicht van de transducer en het oppervlak van het onderdeel om het geluid in het onderdeel te transporteren.
Rechte bundel inspectie gebruikt longitudinale golven om het teststuk te ondervragen zoals getoond aan de rechterkant. Als de geluid een interne reflector raakt, reflecteert het geluid van die reflector naar de transducer sneller dan het geluid terugkerend van de achterwand van het onderdeel vanwege de kortere afstand van de transducer. Dit resulteert in een schermweergave. Digitale dikte-testers gebruiken hetzelfde proces, maar de output wordt getoond als een digitale numerieke aflezing in plaats van een schermpresentatie.
Hoekbundel inspectie gebruikt hetzelfde type transducer maar het wordt gemonteerd op een gewinkelde wig (ook wel een meetpunt genoemd) die ontworpen is om de geluidsbundel in het onderdeel op een bekende hoek te transmitteren. De meest gebruikte inspectiehoeken zijn 45 graden, 60 graden, en 70 graden, met de hoek berekend op vanaf een lijn getrokken door de dikte van het onderdeel (niet het onderdeeloppervlak). Een 60 graden meetpunt wordt getoond in Fig. 6. Als de frequentie en wig-hoek niet gespecificeerd is door de regerende code of specificatie, is het aan de operator om een combinatie te selecteren die het te testen onderdeel adequaat inspecteert. Bij hoekbundelinspecties wordt de transducer en wig-combinatie (ook aangeduid als meetpunt) heen en weer bewogen naar de las zodat de geluidsbundel door het volledige volume van de las passeert. Zoals bij rechte bundelinspecties, sturen reflectoren georiënteerd min of meer loodrecht op de geluidsbundel geluid terug naar de transducer en worden op het scherm weergegeven.
Immersietesten is een techniek waar het onderdeel in een tank water wordt gedompeld met het water als koppelmedium om de geluidsbundel te laten reizen tussen de transducer en het onderdeel. De ultrasoon-testmachine wordt gemonteerd op een beweegbaar platform (een brug) aan de kant van de tank zodat het de lengte van de tank af kan reizen. De transducer is zwenkwiel-gemonteerd aan de bodem van een waterdichte buis die kan worden opgeheven, verlaagd en over de tank bewogen. De brug- en buisbeweging stelt de transducer in staat om op de X-, Y- en Z-assen te bewegen. Alle richtingen van beweging zijn tandwiel-aangedreven zodat de transducer in nauwkeurige incrementen in alle richtingen kan worden bewogen, en de zwenkstaf stelt de transducer in staat om georiënteerd te worden zodat de geluidsbundel het onderdeel op de vereiste hoek binnenkomt. Ronde testonderdelen worden frequent op aangedreven rollen gemonteerd zodat het onderdeel kan worden gedraaid terwijl de transducer de lengte af reist, zodat de volledige omtrek getest kan worden. Meerdere transducers kunnen tegelijkertijd worden gebruikt zodat meerdere scans kunnen worden uitgevoerd.
Door-transmissie inspecties worden uitgevoerd met behulp van twee transducers, één aan elke kant van het onderdeel (Fig. 6). De zendende transducer stuurt geluid door het onderdeel en de ontvangende transducer ontvangt het geluid. Reflectoren in het onderdeel veroorzaken een reductie in de hoeveelheid geluid die de ontvanger bereikt, zodat de schermpresentatie een signaal met lagere amplitude (schermhoogte) toont.
Gefaseerde array inspecties worden uitgevoerd met een meetpunt met meerdere elementen die individueel geactiveerd kunnen worden. Door de tijd te variëren wanneer elk element geactiveerd wordt, kan de resulterende geluidsbundel worden gestuurd, en de resulterende data gecombineerd om een visueel beeld te vormen dat een doorsnede door het te inspecteren onderdeel vertegenwoordigt.
Time-of-flight diffractie gebruikt twee transducers gelokaliseerd aan tegenoverliggende kanten van een las met de transducers ingesteld op een gespecificeerde afstand van elkaar. Een transducer stuurt geluidsgolven en de andere transducer fungeert als ontvanger. In tegenstelling tot andere hoekbundelinspecties, worden de transducers niet heen en weer bewogen naar de las, maar reizen ze langs de lengte van de las met de transducers op dezelfde afstand van de las. Twee geluidsgolven worden gegenereerd, één reizend langs het onderdeeloppervlak tussen de transducers, en de andere reizend naar beneden door de las onder een hoek dan terug naar de ontvanger. Wanneer een kraak tegengekomen wordt, wordt een deel van het geluid gediffracteerd van de puntjes van de kraak, genererend een lage-kracht geluidsgolf die door de ontvangende eenheid kan worden opgepikt. Door deze signalen te versterken en door een computer te laten lopen, kan defectgrootte en -locatie met veel grotere nauwkeurigheid worden bepaald dan door conventionele ultrasoon-testmethoden.
De voordelen van ultrasoon-gebreksdetectie omvatten: (i) dikte en lengtes tot 10 meter kunnen worden getest, (ii) positie, grootte en type defect kunnen worden bepaald, (iii) directe testresultaten, (iv) draagbaar, (v) extreem gevoelig indien vereist, (vi) in staat om volledig geautomatiseerd te worden, (vii) toegang tot slechts één kant nodig, en (viii) geen verbruiksmaterialen nodig. De nadelen van ultrasoon-gebreksdetectie omvatten: (i) geen permanent record beschikbaar tenzij een van de meer gesofisticeerde testresultaten en dataverzamelingssystemen wordt gebruikt, (ii) de operator kan beslissen of het teststuk defect is of niet terwijl de test in uitvoering is, (iii) indicaties hebben interpretatie nodig, (iv) aanzienlijke mate van vaardigheid.
Productieproces
- Mark Carlos benoemd tot voorzitter van ASTM's E07 Commissie voor Non-Destructive Testing
- 6 bewezen technieken om uw fabrieksoperaties foutloos te maken
- De Smeedkunst Beheersen: 16 Essentiële Technieken voor Beginners tot Profs
- Hoe Uw Dynamo Te Testen: Expert Methodes voor Betrouwbare Resultaten
- Expert Gids voor JFET Biasing Technieken: Stabiele, High-Performance Circuits Bereiken
- Expert Gids voor Biasing Technieken voor IGFETs
- Geavanceerde warmteafvoertechnieken voor betrouwbare PCB-prestaties
- PCB-fouten Voorkomen: Gids voor Ionische Verontreinigingstesten
- Uitgebreide gids voor PCB-testmethoden: Kwaliteit en betrouwbaarheid garanderen
- Niet-Destructieve Testen van Gietstukken: Kwaliteit en Betrouwbaarheid Zekerstellen
- Niet-destructief testen (NDT): uitgebreide methoden & toepassingen