



Geavanceerde vormcontroletechnologieën voor warmbandwalzen
Vormcontroletechnologieën in de warmbandwalzery
De vorm van een gewalste band wordt gekenmerkt door zijn dwarsdoorsnedeprofiel (kroon) en zijn platheid. De nauwkeurigheid van de bandvorm is een belangrijke parameter die de kwaliteit van de warmgewalste band bepaalt. Bandvorm is een onmisbare factor bij het bepalen van de marktconcurrentiekracht van de gewalste band. Aangezien de bandvorm een sleutelindicator van kwaliteit is, is de vormcontroletechnologie de kerntechnologie van de warmbandproductie. Er zijn verschillende factoren die de vorm van de gewalste band in de warmbandwalzery (HSM) beïnvloeden.
Doelstellingen van vormcontrole
Een van de belangrijkste doelstellingen bij het walzen van band in de HSM is het bereiken van de doeldikte met optimale kwaliteit wat betreft kroon en platheid van de uitgaande band. Tijdens diktereductie is het cruciaal om een constante reductie over de bandbreedte te hebben om een uniforme utrekking tussen het midden en de rand van de band te garanderen. Als aan deze voorwaarde niet wordt voldaan, ontstaat er een interne spanningsconditie, wat leidt tot platheidsdefecten (middenkrullen of golvende randen). Afbeelding 1 toont het concept van perfecte platheid en platheidsdefecten.
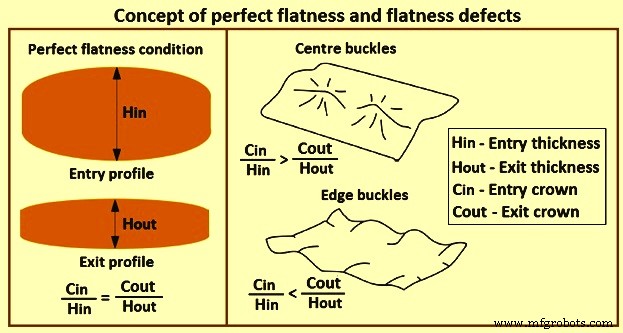
Met de toenemende eis aan hogere dimensietoleranties voor band, is de noodzaak om een uniforme bandkroon en een platte vorm te handhaven tijdens het walzen van warmband een van de meest uitdagende technische taken in de HSM geworden. De vormcontroletechnologieën die de vormkwaliteit van warmgewalste banden beïnvloeden, vallen in drie categorieën: (i) vormcontrole-actuatorapparaten voor rollen, (ii) vormcontrolemodellen, en (iii) walzend procesystemen. Vormcontroletechnologie ontwikkelt zich ook in de richting van integratie. In dit artikel worden vormcontrole-actuatorapparaten voor rollen beschreven.
Vormcontrole-actuatorapparaten voor rollen
Tijdens het walzen in de HSM worden de uitgaande kroon en platheid van de band beïnvloed door verschillende factoren zoals het thermische profiel van de rol, de walskracht, rolslijtage en bandbreedte. Deze factoren veranderen tijdens de walscampagne. Voor de compensatie van deze factoren en om de bandkroon en platheid te controleren, is het essentieel om een reeks actuatorapparaten te installeren die de rolbeetvorm continu kunnen wijzigen. De drie meest populaire technologieën voor rolactuatie zijn: (i) rolbuigtechnologie, (ii) rolverschuivingstechnologie, en (iii) continu variabele kroon (CVC) technologie.
Rolbuigtechnologie
Het beschikbare profielcontrolebereik zonder zichtbare platheidsdefecten (middenkrul en randgolven) correleert met de uitgaande banddikte. Hoe dikker de uitgaande band, hoe groter de capaciteit van het profiel om te veranderen zonder platheidsdefecten te genereren. Een typisch diagram met de beperking van kroonverhoudingsverandering versus banddikte wordt getoond in afbeelding 2. De belangrijke factor in het ontwerp van het buigsystem is het impacteringsbereik van het buigactuatorapparaat op kroon- en platheidscontrole. Bij dik gewalst materiaal is de impact van buigen op de bandkroonverhouding beperkt, terwijl deze bij dun materiaal zeer hoog is.
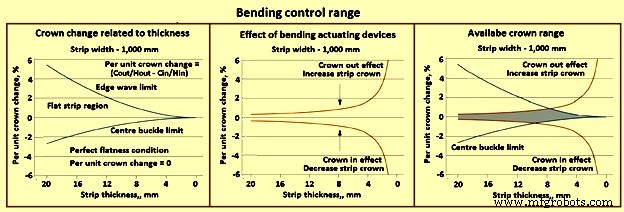
Afbeelding 2 toont een voorbeeld van een buigcontrolebereik, wat de capaciteit van de walzery is om de kroonverhouding te controleren zonder platheidsdefecten. Het buigcontrolebereik hangt af van twee hoofdfactoren: (i) het vermogen van het krooncontrole-actuatorapparaat dat op de stands wordt gebruikt, en (ii) de positie langs de walzery stand waar deze actuatorapparaten worden geïnstalleerd. Om de kroon- en platheidscontrolecapaciteit van de HSM te vergroten, is het nodig om de actuatorapparaten op de juiste positie te installeren om hun efficiëntie te optimaliseren.
Het werkrolbuigapparaat (WRB) is, vanwege zijn bruikbaarheid en eenvoudig-te-installeren structuur, het meest gebruikte vormcontrole-actuatiemechanisme voor warmbandwalzen. Hoewel de ideale WRB-belastingscapaciteit iets minder is dan een tiende van de walsbelasting, is het in veel gevallen moeilijk om dit zelfs te bereiken als WRB gecombineerd wordt met negatieve buiging om de totale WRB-belasting te verbeteren.
Een dubbele koepel buigapparaat (DCB), uitgerust met twee koepels aan een rolhals van de werkrol, is een effectieve WRB-methode die in staat is om eenvoudig een gebalanceerd ontwerp te bereiken tussen de drie sterkterandvoorwaarden (rolsterkte, lagersterkte en koepelsterkte) en een grote buigcapaciteit in een beperkte ruimte te realiseren. Deze typen rollen hebben echter rolas-einden die iets uisteken en niet gemakkelijk geïnstalleerd kunnen worden door het converteren van een bestaande walzery.
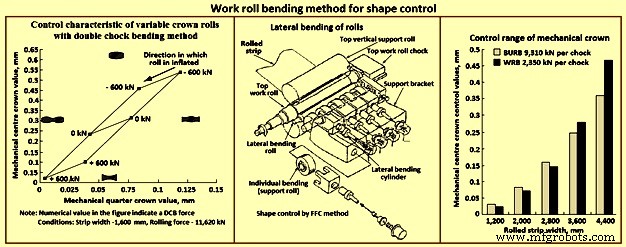
WRB heeft een relatief eenvoudige structuur en wordt vaak geïnstalleerd met andere vormcontrole-actuatorapparaten. Afbeelding 3 toont een voorbeeld van de controlekenmerken die bereikt worden wanneer DCB geïnstalleerd is met een variabele kroon (VC-rol). In de figuur geeft de mechanische middelste kroonwaarde op de verticale asse het verschil in banddikte tussen het bandmidden en de bandrand aan wanneer de walskracht gelijkmatig in de breedtedirectie verdeeld is, terwijl de mechanische kwartkroonwaarde op de horizontale asse het verschil in banddikte tussen het bandmidden en de kwartbreedtepositie aangeeft.
Omdat een hoogresponsief hydraulisch systeem nodig is om buigbelasting toe te passen, wordt in sommige gevallen een direct-aangedreven servoklep toegepast. Hoewel het moeilijk is om negatieve buiging te gebruiken met veel walzery's die vaak inrijden en uittrekken, kan de bruikbaarheid van negatieve buiging bij inrijden en uittrekken verbeterd worden door een hoogresponsieve servoklep met een korte pijplengte tussen klep en cylinder te gebruiken.
Kleine diameter werkrollen zijn effectief bij het verminderen van de walsbelasting bij het walzen van extreem dunne banden en harde materialen. In het WRB-apparaat, waarbij een rol aan zijn uiteinde wordt gebogen, wordt het buigeffect echter niet goed naar het middengebied van de rol overgebracht. Het is mogelijk om additioneel steunrollen te installeren, die in contact komen met een werkrol om deze op de rollengte te ondersteunen, om zo zowel buig- als ondersteuningseffecten te bieden. Een soort buig-(steun)rol, naast de hoofsteunrol die de walsbelasting verticaal ondersteunt, is ontworpen om de werkrol in een schuine of horizontale richting te duwen. In sommige gevallen wordt een vormcontrolemethode toegepast waarbij specifieke gedeeltes van de werkrolvat selectief hydraulisch worden geduwd (FFC-methode) door de buigrollen, zoals getoond in afbeelding 3.
Voor walzery's met een lang vat wordt als methode om een werkrol te buigen, een outboard-buigmechanisme aan de achtersteunrol geïnstalleerd om de grote diameter achtersteunrol te buigen en indirect een lang-vat werkrol te buigen. De geschatte mechanische middelste krooncontroleffect van elke gewalste bandbreedte met een outboard achtersteunrol buigapparaat (BURB) voor warm staalwalzen in een plaatwalzery (werkrol diameter 1.020 mm, achtersteunrol diameter 1.830 mm, en vat lengte 4.700 mm) wordt getoond in afbeelding 3. De figuur toont ook het mechanische middelste krooncontroleffect van elke gewalste breedte met WRB. Uit de figuur is te zien dat wanneer de bandbreedte groot is, het controleffect van WRB groter is dan dat van BURB. Echter, wanneer de bandbreedte klein is, is het controleffect van BURB groter dan dat van WRB.
In multi-high walzery's (zoals zes-high walzery's) is het mogelijk om de grote diameter tussenrol uit te rusten met een verticale buigfunctie om indirect een werkrol te buigen. De tussenrolbuigmethode en achtersteunrolbuigmethode kunnen worden gebruikt zonder beïnvloed te worden door de gecompliceerde WRB-drukcontrole die vereist is voor het wisselen van werkrollen, band inrijden en uittrekken.
Werkrol dubbele zware buigsystemen
Om het gewenste dikteprofiel in de rolspeling te bereiken en deze spatie te controleren tijdens het walzen van de hele spoel, ondanks mogelijke thermische en geometrische variaties van het inkomend werkstuk, is een positief en negatief zwaar buigsystem voor alle afwerkstands ontwikkeld. Werkrolbuiging wordt typisch gebruikt in dynamische en continue bandkroon- en platheidscontrole tijdens het walzen. Wanneer rolbuigkrachten in de richting van de walskracht worden toegepast, is de buiging positief (kroon in); wanneer buigkrachten in de richting tegenovergesteld aan de walskracht worden toegepast, is de buiging negatief (kroon uit) zoals getoond in afbeelding 4.
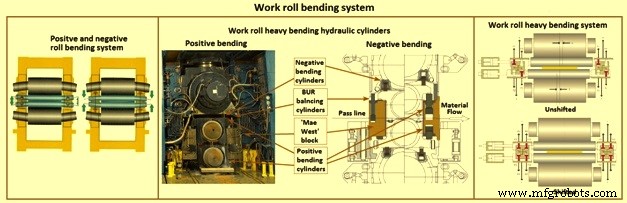
Het on-line controlemodel berekent de som van de werkrolbuigkrachten als functie van de rolscheidingskracht, bandbreedte, roldiameter, mechanische werkrolkroon, thermische werkrolkroon, werkrolslijtage en ingaand bandprofiel. Dit betekent dat de werkrolbuigsysteminstellingen snel onder belasting kunnen worden gewijzigd (dynamische controle) om de bandkroon binnen de doeltoleranties en optimale bandplatheid te bereiken. De positieve buigactuatorapparaten bevinden zich in de 'Mae West'-blokken, terwijl de negatieve buigcylinders zich binnen de achtersteunrol (BUR) koepels bevinden (afbeelding 4). Dit systeem is in staat om topprestaties te leveren zonder enige interferentie met andere walzerycontroles en zonder onderhoudsverhoging. Positieve zware buiging tot 200 ton/koepel en negatieve zware buiging tot 120 ton/koepel kunnen worden bereikt. Deze krachten kunnen worden bereikt zonder invloed op de lagerlevensduur dankzij het dubbele-zwaaibuigsystem, dat de buigkracht gecentreerd houdt ten opzichte van de lagercentrumlijn, ongeacht de axiale positie van de rol, volgens de zijverschuivingsprocedures.
Rolverschuivingstechnologie
Verschillende rolverschuivingsvormcontroletechnologieën zijn ontwikkeld. Deze technologieën bestaan in essentie uit: (i) een methode waarbij het vormcontroleeffect verbeterd kan worden door rollen te verschuiven, het contactgedeelte tussen rollen buiten de bandbreedte te verminderen en daardoor de doorbuiging van de rollen te verbeteren, en (ii) een methode waarbij het vormcontroleeffect verbeterd wordt door speciaal gevormde rollen te verschuiven en het geometrische rolspelingverdelingseffect in de breedterichting te produceren. Dit wordt getoond in afbeelding 5. Van de verschillende rolverschuivingsmethoden heeft de methode gebaseerd op de effecten van geometrisch gevormde verschuifrollen het voordeel dat het vormcontroleeffect vrij ingesteld kan worden door de geometrische vorm. Een numerieke besturing (NC) rolslipmachine maakt het mogelijk om de slijpkurve van de rol vrije in te stellen en het effect van de geoptimaliseerde rolkurve eenvoudiger te verbeteren.
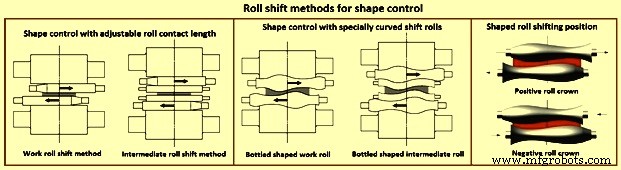
In essentie wordt hetzelfde verschuifmechanisme gebruikt in de bovenstaande twee methoden, maar de geometrisch gevormde verschuifrollen zijn effectiever. De geometrisch gevormde verschuifrollen hebben een rolprofiel dat bestaat uit een eenvoudige konkave en convexe gecombineerde curve (S-vormige curve). Het verschuifrolprofiel kan geoptimaliseerd worden en de optimaal gevormde verschuifrol wordt soms ook een 'gecombineerd numeriek profiel' (CNP) rol genoemd. De rolverschuivingsmethode wordt verder ondersteund door een automatische instelsysteem dat gelijktijdig de instelwaarden voor de verschuifposities en rolbuigdrukken berekent en opdrachten geeft, volgens de rolvorm.
Verder kunnen de verschuifrolvormen geoptimaliseerd worden voor elke walzeryplant of walzerystand, en kan de vorm van verschuifrollen van een walzerystand één voor één geoptimaliseerd worden zodat het controleffect voor de bandbreedte met een hogere productieratio hoger wordt. Om de rolvorm grondig te optimaliseren, wordt de vorm vaak bepaald niet door specifieke functies te gebruiken, maar door numerieke data te gebruiken. De werkrolverschuivingsmethode kan ook worden gebruikt voor rolslijtageverspreiding om stapsgewijze ongelijke slijtage op rollen te verminderen bij het warmwalzen van staalband.
Een verschuifapparaat kan aan de bedieningszijde of de aangedreven zijde worden geïnstalleerd, afhankelijk van de benodigde werkbaarheid en serviceerbaarheid in de walzery. Rolverschuivingsvormcontrole-actuatorapparaten worden vaker gebruikt dan voorheen omdat ze flexibele controleffecten kunnen produceren afhankelijk van de geselecteerde rolvorm, en ze kunnen op een grote warmwalzery worden geïnstalleerd.
Gevormde roltechnologie
Om het bandkroon- en platheidscontrolebereik te vergroten, kan gevormde roltechnologie op alle afwerkstands toegepast worden. In dit geval wordt verschuiving niet alleen gebruikt om de verdeling van de werkrolslijtage te controleren, maar ook om bandkroon en platheid te controleren. Typisch is de krooncontrolecapaciteit met gevormde rollen twee tot drie keer hoger dan de capaciteit van het buigsystem. Een glad profielvorm voor de werkrollen wordt toegepast om de kroon- en platheidscontrole te combineren met de slijtagecontrolefunctie. Het profiel van de werkrol is een curve bestaande uit een asymmetrische sinusfunctie en een derdegraads multinomiale functie. Het verschuifsysteem is toegewijd aan spelprofielinstelling, dus het wordt alleen gebruikt om het geschikte werkrolspelprofiel in te stellen (statische controle), terwijl tijdens het walzen bandkrooncontrole (dynamische controle) wordt uitgevoerd door buigactuatorapparaat.
Opblaasrolmethode (variabele kroon rolmethode)
Bij een werkrol met een langere rolvatlengte is het effect van WRB minder geneigd om naar het centrale gebied van de bandbreedte over te gaan in WRB-vormcontrole. Het bandvormcontroleeffect kan gehandhaafd worden door de WRB-methode te combineren met de methode waarbij een achtersteunrol gedeeltelijk in de rolvatroichting wordt opgeblazen voor vormcontrole. Als de vormcontroleprestaties gehandhaafd kunnen worden door een opblaasrol als achtersteunrol te gebruiken, is het mogelijk de noodzaak te elimineren om de werkrol te verwerken om een convexe gekromde vorm in het bandmiddengebied te vormen. Dit type rol vermindert de kans op scherpe ongelijke contact tussen de band en de werkrol, en is effectief met name wanneer de kwaliteit van het bandoppervlak altijd superieur moet zijn.
Voor walzery's met kleine walsbelasting kan een variabele kroon (VC) rol met een hydraulische kamer voor opblaas in het middelste van de rolvatlengte, en een WRB-rol tegelijkertijd worden gebruikt. Afbeelding 3 toont een voorbeeld van de prestatieberekening met een vier-high walzery (diameter 480/diameter 1.220 × 1.950 mm) uitgerust met een VC-rol met een opblaassnelheid van 0,32 mm en een DCB. Voor vormcontrole met een grotere walskracht zijn taper-zuiger (TP) rollen (afbeelding 6) ontwikkeld.
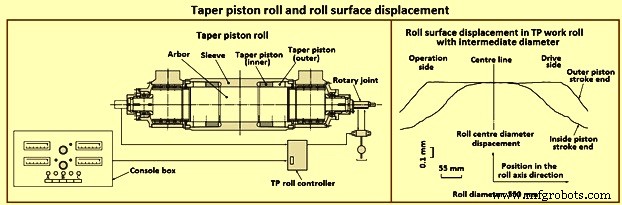
Afbeelding 6 toont een TP-rol. Deze bestaat uit een as, een bus en een taper zuiger, en aanpassingen van het rolprofiel door de taper zuigerpositie hydraulisch aan te passen. Het profiel kan vrijeer worden aangepast door twee zuigers aan elke kant te installeren. TP-rollen worden gebruikt voor warmwalzery's waarvan de achtersteunrollen een grote vat lengte hebben.
TP-rollen kunnen ook eenvoudig in 2-high walzery's worden geïnstalleerd, waarin vormcontrole-actuatorapparaten niet gemakkelijk geïnstalleerd kunnen worden omdat het niet mogelijk is om werkrolbuiging toe te passen. Aangezien TP-rollen als werkrollen geïnstalleerd kunnen worden, zijn de grootte en opblaassing kleiner dan die bereikt met de achtersteunrollen in warmwalzery's. Echter, omdat banden direct gecontacteerd en beïnvloed worden door veranderingen in het rolprofiel, wordt het vormcontroleeffect groter. Afbeelding 6 toont een voorbeeld van de gemeten opblaaskurve van een middelgrote TP-rol met een diameter van 550 mm voor 2-high walzery.
Overige methoden
In brede bandwalzery's voor dunne dikte is een zakvormige vorm waarschijnlijker omdat het moeilijk is om vormen in willekeurige (asymmetrische) posities lokaal te controleren met mechanische vormcontrole-actuatorapparaten. In dergelijke gevallen is zone-koelmiddel of spot-koelmiddel (of verwarming) controle effectief. Dergelijke controle, die lokale thermische uitdijning en lokale krimp van een rol gebruikt, wordt gecombineerd met een bandplatheidssensor om een automatisch vormcontrolesysteem te vormen.
Werkrol thermische kroon (RTC) koelheaders
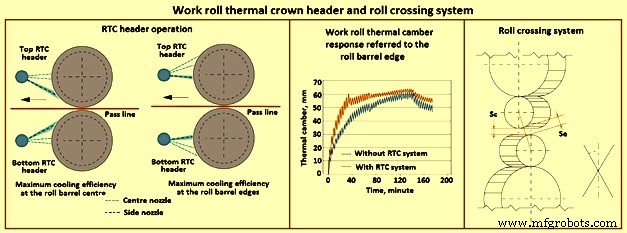
De werkrol RTC's zijn twee kantelbare headers (afbeelding 7) geplaatst aan de uittredenzijde van elke afwerkwalzery stand (boven en onder). De sproeiers worden op deze headers langs een parabolische baan geplaatst wiens top op de centrumlijn van de walzery ligt. Bovendien kan elke RTC-header door een hydraulische cylinder worden gedraaid. De combinatie van sproeierverdeling en header-draaihoek heeft de capaciteit om het rolmidden efficiënter te koelen dan de randen of vice versa. Daardoor maakt de koelgradiënt langs de rolvat het mogelijk om de werkrol thermische kroon effectief te controleren door een geschikte hoekpositionering van de RTC-headers. De resultaten van het gebruik van een RTC-systeem zijn: (i) korte overgang naar stationaire toestand, (ii) effectieve werkrol thermische krooncontrole, en (iii) vermindering van de benodigde buigkracht om RTC te compenseren, zodat meer buigkracht gebruikt kan worden voor bandkroon- en platheidscontrole.
Werkrol en achtersteunrol kruising
Werkrol en achtersteunrol kruising (flexibele kroon en vrij walzen) is een nieuw concept dat is ontwikkeld voor een walzery stand. Dit concept maakt rolkruising en verschuiving tijdens het walzen mogelijk voor continue aanpassing van bandkroon binnen een extreem breed controlebereik en onafhankelijke controle van de rolslijtage. Het doel is om te voldoen aan de bandprofiel- en platheidscontrole-eisen voor de meest eisende productmix, inclusief ultra-dunne diktes in een breed bereik van bandprofielen, vereist voor diverse eindtoepassingen.
De productie van ultra-dunne band in endless of semi-endless walzen heeft een zeer breed bandkrooncontrolebereik nodig (tot 1.700 micrometer) wat vier tot vijf keer breder is dan het controlebereik dat normaal nodig is en bereikt wordt door conventionele actuatorapparaten. Deze inspanningen hebben geleid tot de ontwikkeling van de werkrol- en achtersteunrol kruisingsstand die de beperkingen van alle momenteel beschikbare technologieën overstijgt. Het kenmerkt rolbuiging, verschuiving en kruising om veranderingen in rolslijtage en RTC onafhankelijk te controleren, evenals walskrachteffecten op het bandprofiel. Het werkrol- en achtersteunrol kruisingssysteem geïnstalleerd in een walzery kan hebben: (i) werkrol- en achtersteunrol kruising, (ii) dynamische controle van de kruishoek, (iii) werkrol positieve en negatieve buiging, (iv) werkrol verschuivingssysteem zonder hysteres, (v) kruising en verschuiving onder walsbelasting, en (vi) onafhankelijk gebruik van kruising en verschuiving.
Het kruisen van de rollen heeft hetzelfde effect op de band als het slijpen van een convexe kroon op de werkrol. Het equivalente bedrag van rolkroon is Ceq = Se-Sc = (L2 tan2A) / (2(Dw + Sc)) waar L de vat lengte is, Dw de werkrol diameter, Sc de rolspeling in het rolmidden, Se de rolspeling aan de rolrand, en A de kruishoek. De kruisingsactuatorapparaten samen met de buigactuatorapparaten zijn in staat om de kwadratische en kwartische delen van het bandprofiel te wijzigen. Rolkruising wordt bereikt door F-vormige blokken die het walzery venster doorkruisen en de oscillerende lijnders dragen waarop de werkrolkoepels en achtersteunrolkoepels glijden. Elk F-vormig blok wordt in een sleuf in het binnenste gezicht van de behuizingspoort geplaatst. Het blok is gekoppeld aan de sleuf middels twee speciale mechanische kam-typen jacks en een hydraulisch balanssysteem.
De voordelen van de werkrol- en achtersteunrol kruisingsstand zijn: (i) continu instelbare bandkroon binnen een breed controlebereik, (ii) verdeling van werkrolslijtage en randslijtagecontrole uitgevoerd door verschuiving onder belasting, (iii) werkrolslijtage en bandkrooncontrole zijn onafhankelijk, (iv) uniforme achtersteunrolslijtage, (v) verlenging van achtersteunrolleven door uniforme contactdruk tussen werkrol en achtersteunrol, (vi) schema-vrij walzmogelijkheid, (vii) hoge efficiëntie in het controleren van thermische kroon, en (viii) specifiek ontworpen voor endless walzen.
Overige aspecten
In essentie worden vormcontrole-actuatorapparaten voor warmbandwalzen bediend en gecontroleerd op basis van de vormsensoruitgangen. Dus zelfs met hoge-prestatie actuatorapparaten kunnen vormfouten optreden door vormdetectiefouten of terugkoppelingsberekeningsfouten. Om dit te voorkomen, kan een spanningsnivelleerder, die automatisch en mechanisch bandplatheid corrigeert, als eindafwerkapparatuur voor dunne banden worden aangenomen. Verder, om het effect op extreem dunne banden te vergroten, kan een hydro-spanningsnivelleerder, die een bandbuigkop met een extreem kleine krommingsstraal heeft, worden aangenomen.
Een differentiële snelheidswalzery heeft een onderrol die met een andere snelheid werkt dan de bovenrol, wat de walskracht vermindert en de productiviteit verbetert. Het biedt voordelen zoals: (i) kleinere minimum walsdikte, (ii) verbeterde bandvormen, en (iii) fijner microstructuurgrootte. Het variabel maken van de differentiële snelheidsratio maakt de walskracht variabel en produceert zo een vormcontrole-effect. Vanuit zo'n uitgebreid perspectief heeft de differentiële snelheidswalzery een differentieel tandsysteem met planeetwielen. Dit maakt het mogelijk om de geschikte differentiële snelheidsratio te selecteren zonder de totale apparatuurmotorkracht te verhogen.
Productieproces
- Iggesund Paperboard Knipt Kosten Met Emerson's Voorspellende Controleklep Diagnostiek
- Anticonceptiepil: Geschiedenis, Voordelen, Risico's en Productie
- Hot Dogs: Geschiedenis, Productie, Voeding en Toekomstige Trends
- Luchtballonnen: Van de Gebroeders Montgolfier tot Modern Vliegen
- Geautomatiseerd Zwembadvul- en Monitoringssysteem
- DIY Automatische Treinbesturing met Arduino – Eenvoudig, Betrouwbaar en Aanpasbaar
- Arduino Power Control Center: N-FET, P-FET, Relais & RTC Kit
- DIY Arduino Luchtbevochtiger Controller met Relais – Veilige Hoogspanningsopstelling
- Je TV bedienen met Alexa: Arduino & ESP8266 Setup
- Warmwaterpomp Basis: Hoe Ze Werken & Waarom Ze Belangrijk Zijn
- Bankschroef Freesboormachines Uitgelegd: Kenmerken, Gebruik en Voordelen