



Optimaliseren van warmtebehandelingsplaatsing voor precisiebewerkingssucces
Om de levensvatbaarheid en concurrentiekracht van precisiebewerkingsbedrijven te verbeteren, is onder veel factoren de sleutel om te vertrouwen op geavanceerde technologie. Met de ontwikkeling van de moderne industrie, hebben steeds meer bedrijven begonnen aandacht te besteden aan vakmanschap. Vakdocumenten zijn de basis van precisiebewerkingsbedrijven, en hun correctheid is zeer belangrijk. Zo klein als één symbool en één gegeven in het procesbestand, is het zeer belangrijk, zoals de afmetingsvereisten in het mechanische productietechnologiebestand, de geometrische tolerantievereisten, de symbolen en codes van het CNC-bewerkingsprogramma, enz. Vooral voor de verwerking van precisiemechanische onderdelen, beïnvloedt de correctheid van het gebruik van procesdocumenten direct de verwerkingskwaliteit en productieveiligheid van het product. Soms door de nalatigheid van de vakman, zelfs kleine fouten, kan het ook leiden tot het schrotten van precisiemechanische onderdelen, wat zekere economische verliezen voor het bedrijf veroorzaakt.
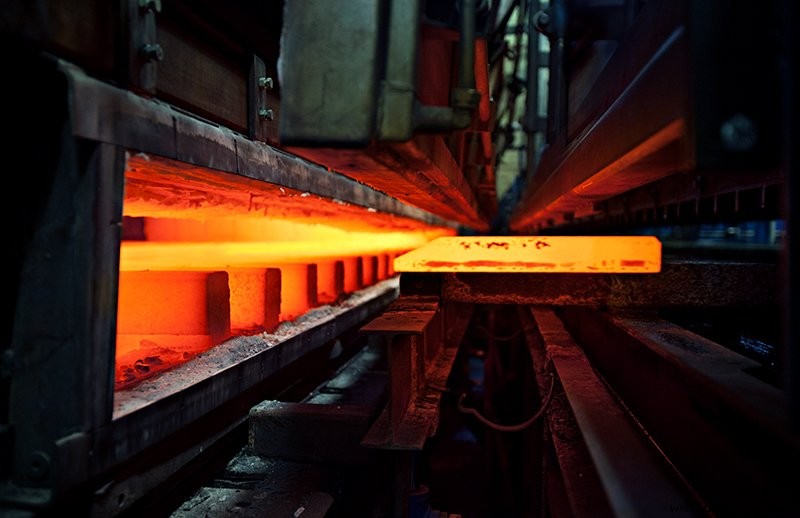
In het proces van precisiebewerking, om de prestaties van het product effectief te verbeteren, is het nodig om te garanderen dat het grootste deel van de overige onderdelen is verwijderd bij het regelen van de locatie van het warmtebehandelingsproces. Het garandeert niet alleen dat de onderdelen kunnen worden aangebrand en verhard, maar ook dat er een overschot is om de daaropvolgende verwerking te voldoen, zodat de kwaliteit van het product beter gewaarborgd kan worden. De warmtebehandeling in het precisiebewerkingsproces kan ruwweg worden verdeeld in voorlopige warmtebehandeling en warmtebehandeling volgens het toepassingsdoel. Het doel van de voorlopige warmtebehandeling is om de mechanische eigenschappen te verbeteren, interne spanning te elimineren, en voor te bereiden op de warmtebehandeling. Het omvat aanlassen, normaliseren, aanbranden en aanlaten, en verouderingsbehandeling.
1. Voorlopige warmtebehandeling
Het doel van de voorlopige warmtebehandeling is om de interne spanning te elimineren die gegenereerd wordt tijdens het blankfabricatieproces, de snijprestaties van metalen materialen te verbeteren, en voor te bereiden op de finale warmtebehandeling. De voorlopige warmtebehandeling omvat aanbranden en aanlaten, aanlassen, normaliseren, enz., die doorgaans voor en na ruwbewerking worden gerangschikt. Rangschikking voor ruwbewerking kan de snijprestaties van het materiaal verbeteren. Rangschikking na ruwbewerking is gunstig voor het elimineren van residuele interne spanning.
Proceslocatie voor aanlassen en normaliseren
Het wordt doorgaans gerangschikt na de blankproductie en voor het snijproces.
Voor precisieonderdelen, om de residuele spanning in het snijproces te elimineren, moet ook spanningontlastingsaanlassen tussen het snijproces worden gerangschikt.
Procespositie van aanbranden en aanlaten
Deze soort warmtebehandeling kan als de finale behandeling worden gebruikt, en kan ook de organisatie voorbereiden voor de daaropvolgende oppervlakte aanbranding of de gehele aanbranding van gemakkelijk vervormbare onderdelen. Het wordt doorgaans gerangschikt na ruwbewerking en voor afwerking of half-afwerking.
2. Finale warmtebehandeling
De finale warmtebehandeling moet doorgaans na ruwbewerking, half-afwerking, en voor en na afwerking worden gerangschikt. Warmtebehandeling met grote vervorming, zoals cementeren en aanbranden, aanbranden en aanlaten, enz., moet voor afwerking worden gerangschikt, zodat de warmtebehandeling tijdens de afwerking gecorrigeerd kan worden. Vervormd. Warmtebehandeling met minder vervorming, zoals nitrideren, kan na afwerking worden gerangschikt. Na dit soort warmtebehandeling is de hardheid van de onderdelen hoger en moet zo laat mogelijk zijn. Doorgaans worden ze na half-afwerking en voor slijpen gerangschikt.
De gehele aanbranding en oppervlakte aanbranding procespositie rangschikking is in essentie hetzelfde.
De vervorming, oxidatie, en ontkoolstof van de aangebrande onderdelen moeten tijdens het slijpen worden verwijderd, dus een slijptolerantie moet worden gereserveerd (bijvoorbeeld, voor aangebrande onderdelen met een diameter van 200 mm of minder en een lengte van 1000 mm, is de slijptolerantie doorgaans 0,35~0,75 mm).
Voor oppervlakte verhard onderdelen, om de mechanische eigenschappen van de kern te verbeteren en de oppervlakte verhardde structuur van de fijnkorrelige martensiet structuur te verkrijgen, is het vaak nodig om eerst normaliseren of aanbranden en aanlaten behandeling uit te voeren. Omdat de vervorming van de oppervlakte verhardde onderdelen klein is, moet de slijptolerantie ook kleiner zijn dan die van de gehele verhardde onderdelen.
Voorbeeld:
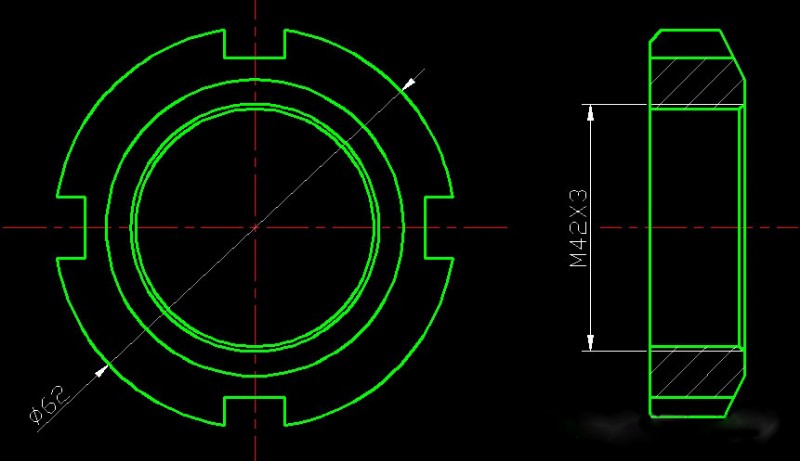
De bovenstaande afbeelding is een borgmoer gemaakt van 45 staal, en de kerfhardeis is HRC35~40. Als de kerf en inwendige draad allemaal verwerkt zijn en dan als geheel aangebrand en aangelaten, hoewel de hardheid van de kerf aan de eisen kan voldoen, is de inwendige draad vervormd en de nauwkeurheid kan niet gegarandeerd worden; als het na warmtebehandeling gesneden wordt, is de hardheid hoger en de bewerkbaarheid slecht.
Als de warmtebehandelingsmethode en verwerkingsvolgorde worden gewijzigd in: aanbranden en aanlaten-kerf verwerken-kerf hoge-frequentie aanbranden-inwendige draad verwerken, kunnen de technische vereisten worden vervuld en de vervorming van de onderdelen worden verminderd.
3. Verouderingsbehandeling
Het doel van verouderingsbehandeling is om interne spanning te elimineren en werkstukvervorming te verminderen. Verouderingsbehandeling is verdeeld in drie categorieën: natuurlijke veroudering, kunstmatige veroudering en koude behandeling. Verouderingsbehandeling wordt doorgaans na ruwbewerking en voor afwerking gerangschikt. Voor onderdelen met hogere precisievereisten, kan een verouderingsbehandeling na half-afwerking worden gerangschikt. De koude behandeling wordt doorgaans na de aanlatingsbehandeling of na afwerking of aan het einde van het proces gerangschikt.
4. Oppervlaktebehandeling
Voor oppervlakte anticorrosie of oppervlakte decoratie, moet soms het oppervlak gecoat of gebleut worden. Deze oppervlaktebehandeling wordt meestal aan het einde van het proces gerangschikt.
Het bovenstaande is de relevante inhoud van de precisiebewerking en het regelen van de locatie van het warmtebehandelingsproces, ik hoop dat het u nuttig kan zijn.
Productieproces
- Kernprincipes van de Metallurgie voor het Optimaliseren van Staal Warmtebehandeling
- Het schaarproces meesteren: technieken & best practices
- Warmtebehandeling van Non-ferrometalen: Oplossingsglowen, Nitreren en Meer
- Staal Warmtebehandeling: Verharden, Aanlassen, Normaliseren voor Duurzame Messers
- De Drie Essentiële Stadia van Warmtebehandeling
- Precisie Bewerkingstechnologieën: Vooruitgang In Nauwkeurigheid & Efficiëntie
- Precisie Gedraaide Onderdelen: Geavanceerde Warmtebehandeling voor Optimale Sterkte en Prestaties
- NADCAP-certificering: Kwaliteit en vertrouwen in precisiemachining
- Precisie warmtebehandeling: Verhoging van hardheid, sterkte en slijtvasteheid
- Precisie CNC-bewerking: Professionele gids voor productiestappen
- Binnen GE Aviation's CMC productie: Van siliciumcarbide tot composietonderdelen