



Gietvormgieten Uitgelegd: Geschiedenis, Proces en Moderne Technieken
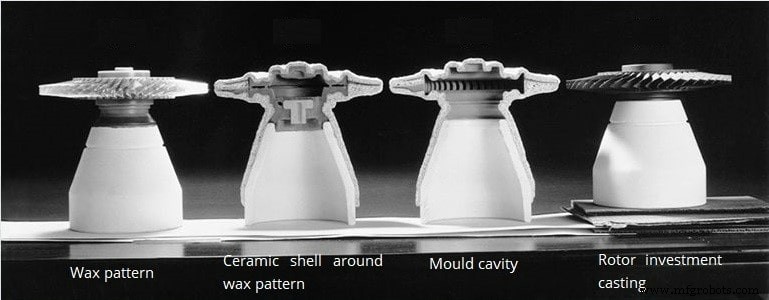
- Gietvormgieten (investment casting) is een eeuwenoude metalen productieproces, wat teruggaat tot 5.000 jaar geleden. In de vroegste vormen werd bijenwas gebruikt om patronen te vormen die nodig waren voor het gietproces. Vandaag de dag worden geavanceerde wassen, vuurbestendige materialen en specialistische legeringen typisch gebruikt voor het maken van patronen. Gesmolten metaal wordt gegoten in een verbruikbare vorm gevormd door vuurbestendig keramisch materiaal met een waspatroon betrokken. De was wordt uitgehit en het gesmolten metaal verzaad binnenin de keramische vorm, en dan komen de metalen gietstukken vrij. Daarom wordt gietvormgieten vaak aangeduid als "lost-wax casting".
- Gietvormgieten heet zo omdat het proces het patroon "investeert" (omringt) met vuurbestendig materiaal om een vorm te maken, en een gesmolten stof in de vorm wordt gegoten. De meeste metalen kunnen geproduceerd worden door metaal gietvormgieten, zoals aluminiumlegeringen, messing, koperlegeringen, bronzerlegeringen, staallegeringen, gietijzer, roestvrij staal.
- De holte binnenin de vuurbestendige vorm is een exacte duplicaat van het gewenste deel. Door de hardheid van de gebruikte vuurbestendige materialen, genereert het lost wax casting proces normaal gesproken complexe hoge-precisie onderdelen met een uitstekende oppervlakteafwerking, zoals turboschoven of vuurwapencomponenten. Hoogtemperatuurtuigepassingen zijn ook gebruikelijk, wat onderdelen voor de auto-, vliegtuig- en militairindustrie omvat. Soms kan gietvormgieten ook de noodzaak voor bewerking verminderen of zelfs elimineren, wat vaak de enige manier is waarop een deel economisch geproduceerd kan worden.
- Waterglas en silicasol gietvormgieten zijn de twee primaire gietvormgietmethoden tegenwoordig. De hoofdverschillen zijn de oppervlakteruuwheid en kosten van gieten. De waterglas methode de-wax in hoogtemperatuur water, en de keramische vorm is gemaakt van waterglas kwarts zand. De silicasol methode de-wax in de flitsbrand, en silicasol zircon zand maakt de keramische vorm. De silicasol methode kost meer maar heeft een betere oppervlakte dan de waterglas methode. Precise Cast biedt zowel silicasol gietvormgieten als waterglas gieten als opties voor onze klanten in verschillende industrieën, voor diverse gewichten van gietcomponenten.
Hoofdstappen van het Gietvormgietproces
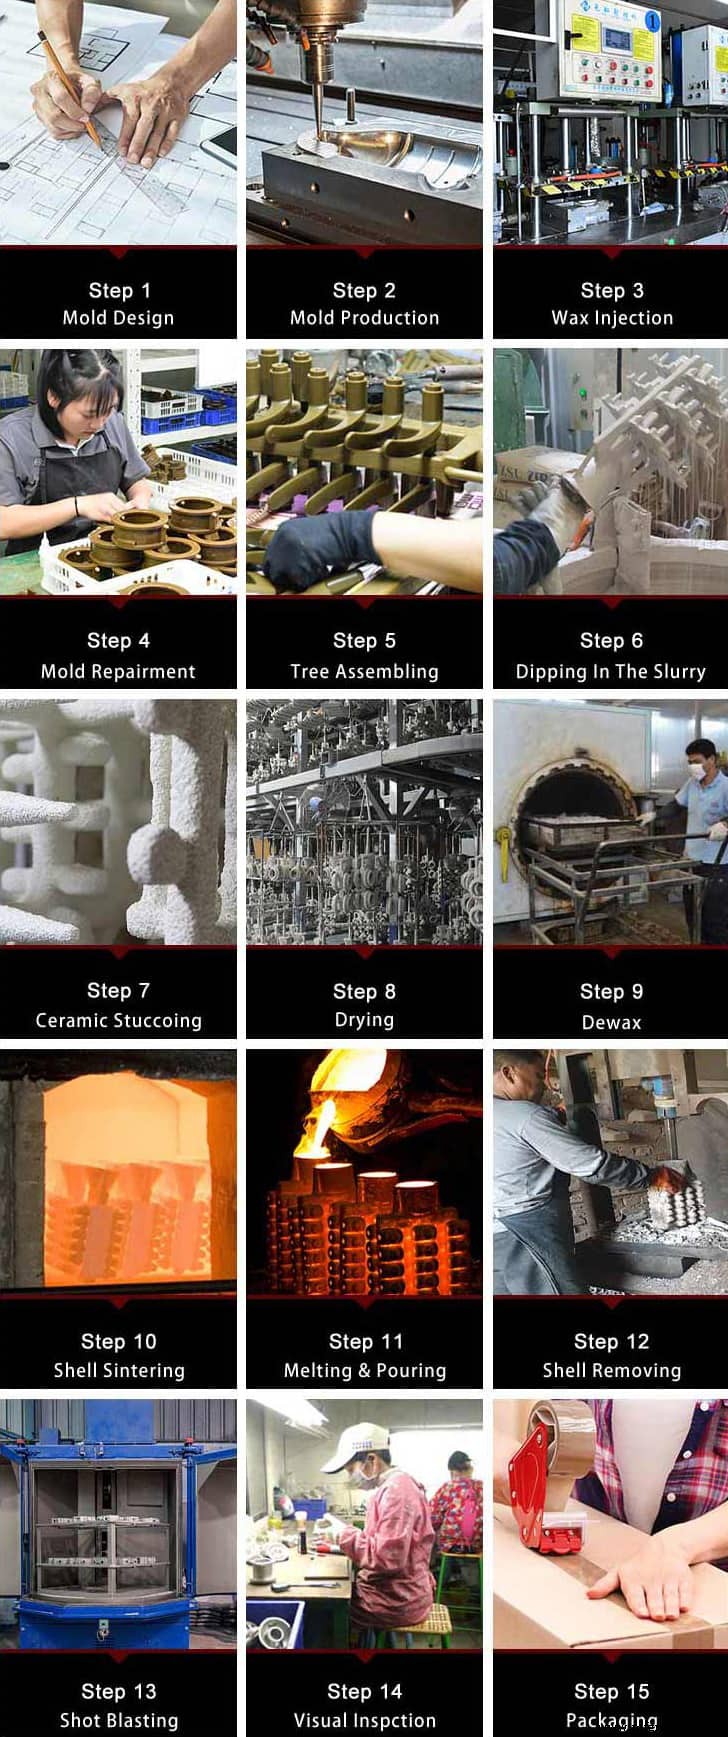
Gietvormgiet Processtappen bij Precise Cast:
We kunnen topniveau gietvormgietstukken produceren in diverse afmetingen en vormen. In onze gieterij wordt het gietvormgietproces bediend met de meest geavanceerde technologie in China. In het hele proces zijn alle metaallegeringen beschikbaar, we kunnen gietvormgietstukken aanpassen volgens uw materialspecificaties.
Gietvormgiet Vormontwerp & Fabricage:
Het is de eerste stap voor het metaal gietvormgietproces, de basis om precisieproducten te bereiken, en ook de basistap om waspatronen te maken. Precise Cast heeft wereldklasse CNC-bearbeitingscentra om hoge-precisie gietvormen te produceren en biedt snelle tooling service voor onze klanten.
Waspatroon Fabricage:
Een patroon dat de afgewerkte deelgeometrieën dupliceert, wordt gemaakt door twee primaire methoden:
Een wasinspuitvorm maken: Het waspatroon wordt verkregen door was in het patroon te injecteren. We krijgen een model met dezelfde afmetingen als de gewenste producten. Vervolgens herhalen we de inspuitwerkzaamheid voor meer waspatronen.
3D-geprint waspatroon
Was Assemblage:
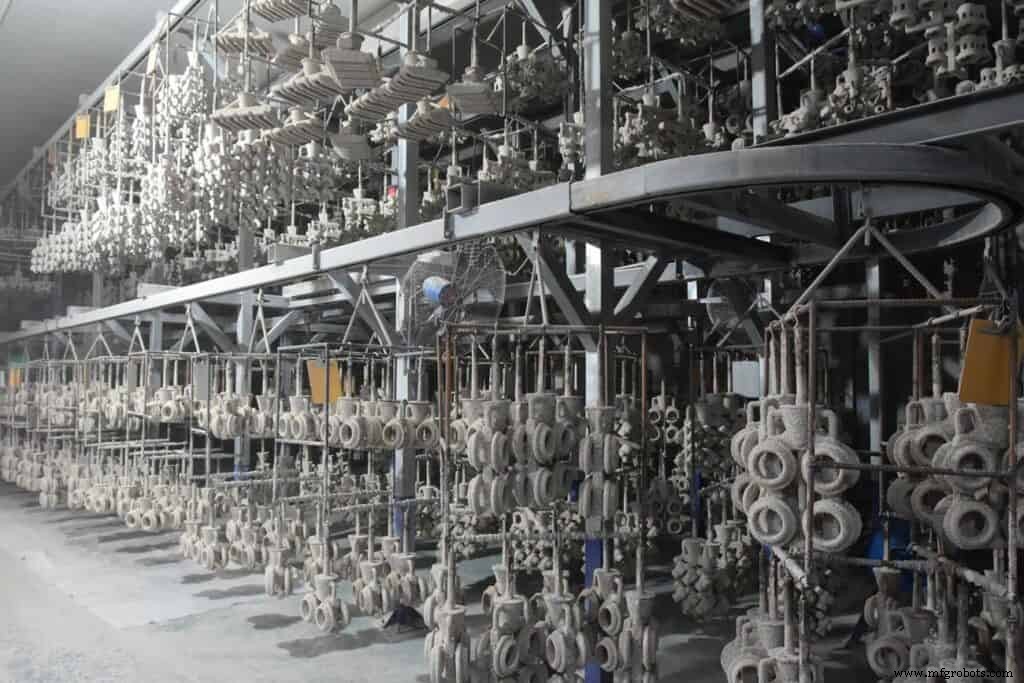
Na voltooiing van de waspatronen, worden ze geassembleerd in gietkanalen, dan in een afgeronde boom die klaar is om te duiken.
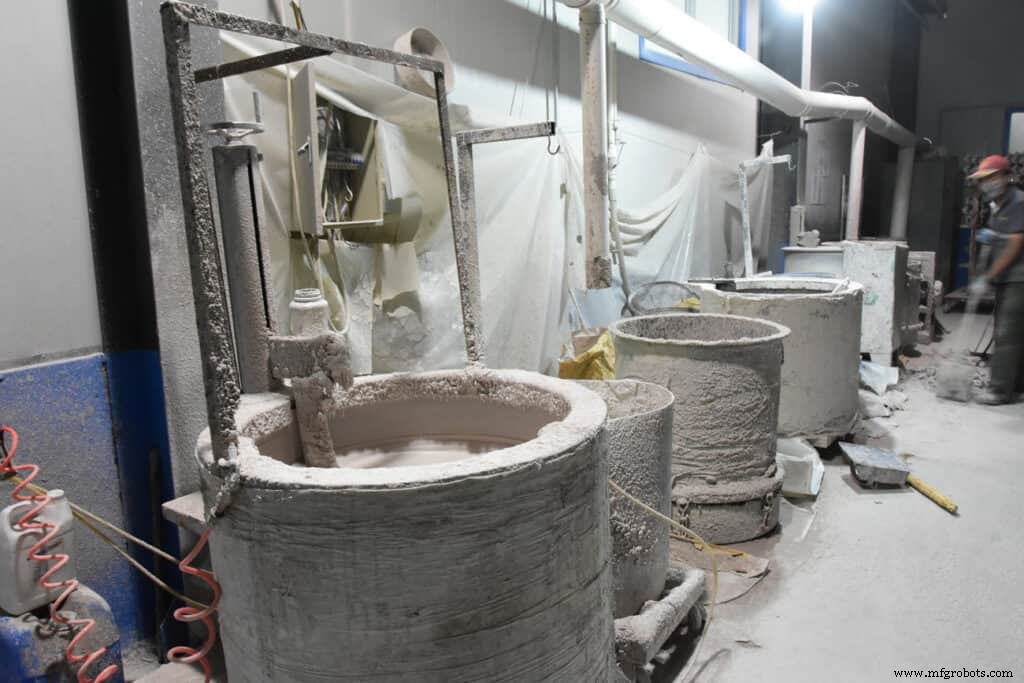
Bestuiven (Stuccoing):
Na het aanbrengen van de slibcoating, worden zanddeeltjes op het oppervlak van de natte boomassemblage gedropt, wat helpt om de coatinglaag op het wasassemblage-oppervlak te verdikken en te versterken.
Ontwassen (Dewaxing):
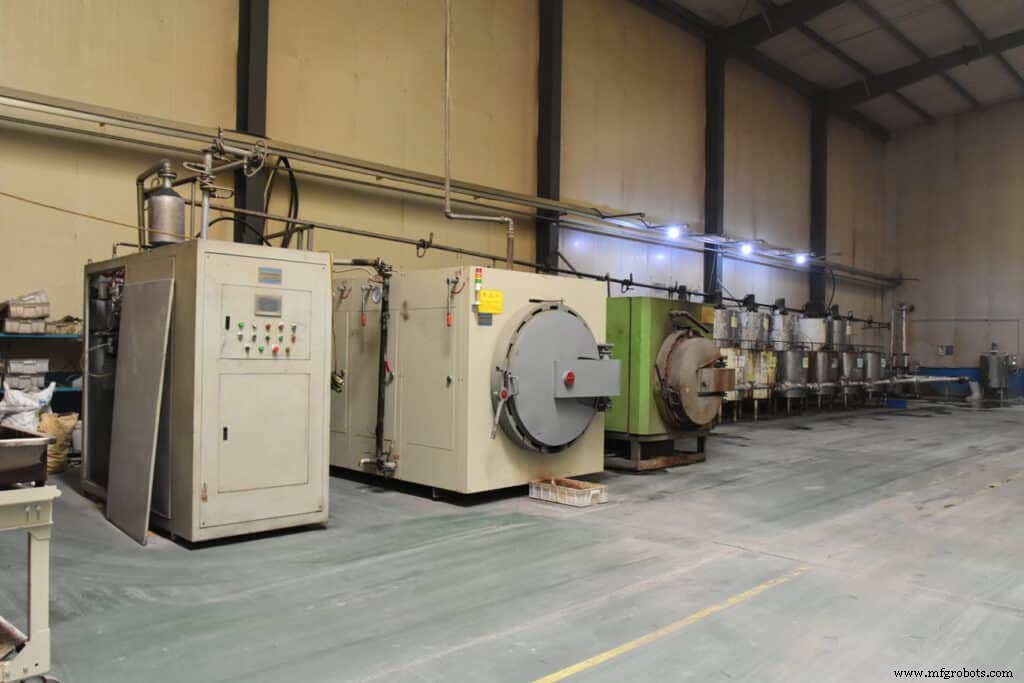
De was binnenin de nieuw gebouwde schil wordt nu verwijderd door de schil in een stoom-ontwassingsautoklaaf of flitsbrandoven te plaatsen. De was smelt en loopt uit via de inlaat en gietopening onder hoge temperatuur. De keramische vormschillen moeten gebrand worden om de laatste resten van patroonmateriaal te verbranden en de vorm voor te verwarmen voor gieten. Meestal in het bereik van 1600-2000 graden Fahrenheit, daarom heet gietvormgieten ook "lost wax casting".
Gieten:
Het gesmolten metaal wordt in de voorverwarmde vormholtes gegoten. Gieten is de sleutelstap in het hele gietvormgietproces.
Afkoelen:
De vorm blijft dan zitten om het gesmolten metaal te laten afkoelen en verzadigen bij kamertemperatuur, wat dan de eindgietstukken worden.
Schilverwijdering:
Het schilmateriaal wordt dan verwijderd door processen als hamer uitschakelen, trilling, of staalkorrel straal.
Gietstukken Afzagen:
De afgewerkte gietstukken worden dan vrij gesneden van het giet- en looptjesysteem, en het overtollige metaal wordt van het gietstuklichaam weggeschuurd.
Afwerking:
Verschillende afwerktechnieken worden dan toegepast, inclusief warmtebehandeling, slijpen, polijsten, korrelstraalen/zandstraalen, en coating om de eindgevraagde oppervlakte te bereiken.
Warmtebehandeling: Het warmtebehandelingsproces kan de mechanische eigenschappen van gietruwstukken verbeteren. De belangrijkste warmtebehandelingsprocessen zijn normaliseren, aanlaten, zachtgloven, harden, en aanlaten, cementeren.
Korrelstraalen/Zandstraalen: Om schilfers te verwijderen en een betere oppervlakteafwerking te bereiken, worden gietvormgietstukken korrel- of zandgestraald met kleine staalkogels.
Antiroest Olie Schilderen & Oppervlaktebehandelingen: Om roest te voorkomen, worden gietstukken in antiroest water of olie gedoopt. Andere oppervlaktebehandelingen kunnen ook in deze stap uitgevoerd worden zoals lakspuiten, galvaniseren.
Kwaliteitsinspectie:
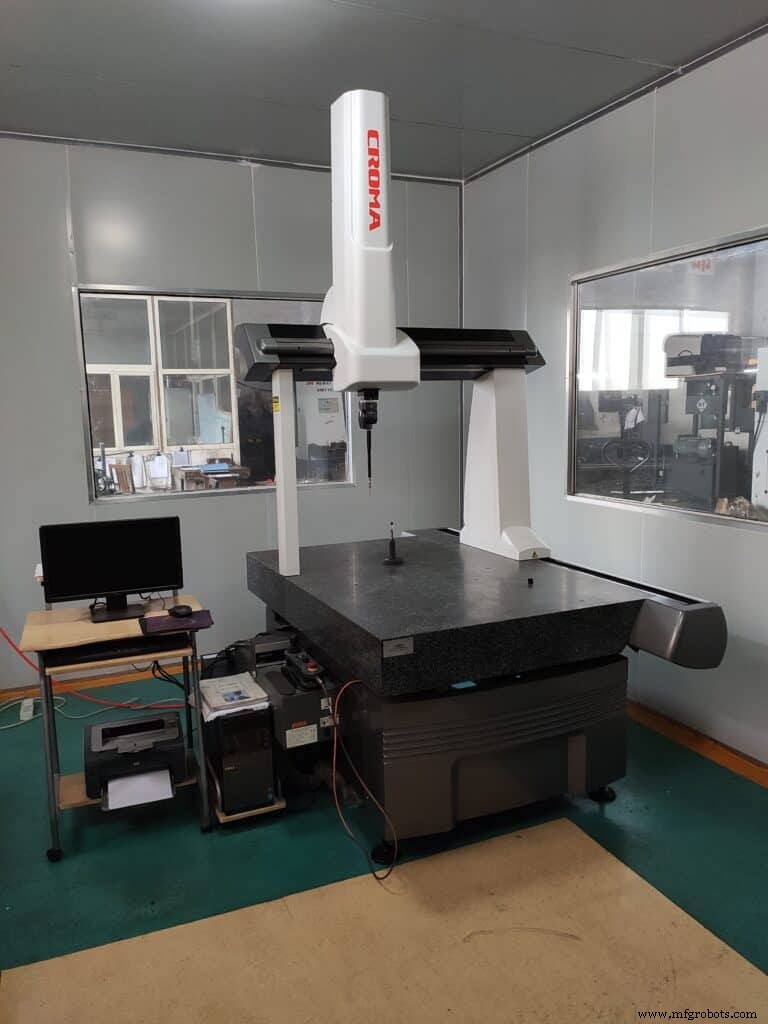
Inspectie is ook een van de belangrijkste stappen voor gietvormgietonderdelen kwaliteitscontrole. Zodra de afwerkingsoperaties klaar zijn, worden de onderdelen geïnspecteerd volgens technische tekeningen en eisen. Visuele en fluorescent penetrant inspectie wordt gedaan voor oppervlakken en Röntgen wordt toegepast voor onderoppervlakte defectidentificatie.
Hoofdtoepassing van Gietvormgieten
- Gietvormgieten is gunstig voor het gieten van metalen met hoge smeltpunten. Vanwege allerlei producten die gietvormgieten kan produceren, heeft het universele industrietoepassingen.
- Onderdelen die typisch geproduceerd worden door gietvormgiettechnologie omvatten die met complexe structuren zoals turboschoven of vuurwapencomponenten (vuurwapen ontvangers, trekkers, en hamers). Gietvormgietstukken worden zelfs gebruikt door drankindustrie apparatenfabrikanten en internationale overdrukklep fabrikanten in de olie- en gasindustrie. Gietvormgietonderdelen worden ook wijd gebruikt in de luchtvaart, medische, juwelier, auto, vliegtuig, en militaire industrieën.
- Componenten geproduceerd door het gietvormgietproces resulteren ook in producten zoals tandheelkundige bevestigingen, tandwielen, kammen, klikken, juwelen, machineonderdelen, en andere delen van complexe geometrie. Als resultaat is het veilig om te zeggen dat ongeacht uw industrie, als uw bedrijf kan profiteren van de voordelen van gietvormgiet onderdelen en componenten, ze wellicht de perfecte metaaloptie zijn voor alle uw projecten.
Voordelen van het Gietvormgietproces
Groottebereik:
Meer dan 1000 pond gietstukken kunnen geproduceerd worden, hoewel de meeste gietvormgietstukken klein zijn. Deze capaciteit is beperkt tot weinig gietvormgieters en vereist speciale professionele behandelingsmethode. Voor de meeste gietstukken ligt het gewicht meestal tussen ons en 20 pond.
Multifunctionele en Complexe Vormen:
- Gietvormgieten kan hoge-precisie toleranties en complexe buitencontouren van onderdelen bereiken, en kan zelfs de technische eisen halen die werktuigen niet kunnen bereiken. Gietvormgieten stelt onderdelen in staat om de standaard van nettovorm of bijna-nettovorm te bereiken, wat de nabewerkingskosten na gieten aanzienlijk verlaagt.
- Het gietvormgietproces is de beste alternatief voor lassen en fabricageprocessen. Gietvormgieten kan de combinatie van meerdere componenten in een enkel gietstuk voor productie realiseren, wat niet alleen de productiecomplexiteit verlaagt, maar ook de productie-efficiëntie en dimensionele nauwkeurheid verbetert.
Precieze en Gladde Oppervlakte:
- Het gieten van was in een gepolijste aluminiumvorm produceert een glad patroon. 125 Micro finish is de standaard, en nog fijner oppervlakken zijn gebruikelijk.
- De keramische schil wordt gebaseerd op het patroon. In tegenstelling tot zandgieten's twee halfvormen, heeft gietvormgieten geen scheidingslijn voor zijn ene vorm. De standaard voor oppervlaktegebreken wordt overeengekomen na overleg met klanten gebaseerd op zijn functie.
Dimensionele Nauwkeurigheid:
- Over het algemeen is de standaardtolerantie voor de eerste inch van gietvormgieten +/-0.010", en de tolerantie voor elke inch daarna is +/-0.004.
- Het tekenontwerpstap kan de daaropvolgende bewerkingsvereisten van gietstukken verminderen of zelfs weglaten, vergeleken met hetzelfde deel zonder tekenontwerp.
- Of het nu gieten, bewerkt onderdeel, of fabricagecomponent is, de productiekosten van het onderdeel zijn recht evenredig met de dimensionele nauwkeurigheidsvereiste. Door de strikte herziening van het onderdeelontwerp, worden de toleranties, ondertekeningen, blinde gaten, etc. van het onderdeel gewijzigd om het doel van het verhogen van de opbrengst en het verlagen van de werkstukkosten te bereiken. Hoe hoger de gietvormgiet tolerantienauwkeurheid, des te minder nabewerking is vereist voor gietvormgietstukken dan andere traditionele gietstukken of fabricagecomponenten.
Kwaliteit en Integriteit:
Een vitaal belangrijke kenmerk in dit proces is gietintegriteit. Gietvormgieten heeft een lange geschiedenis van het leveren van diensten voor veeleisende sectoren, zoals gasturbine motor, petroleum, chemie, defensie, en medisch.
Voorzorgsmaatregelen bij het Gebruik van Gietvormgieten
Verwerkingskosten:
Voor lage volumeverzoeken, kan gietvormgieten duurder zijn dan andere productieprocessen als tooling wordt nastreefd. In die voorwaarde kan SLA of 3D-geprint een kosteneffectieve alternatief zijn (zelfs voor een hoeveelheid van één).
Initiële vormkosten is ook een sleutelfactor wanneer het gaat om of gietvormgieten de grootste waarde brengt. De gietvormgietvorm bestaat meestal uit meerdere delen die samengepast worden om de complex gevormde delen te maken. Deze vroege vormkosten is niet onbeduidend maar kan gecompenseerd worden door het gebrek aan daaropvolgende bewerking en/of fabricage.
Groottebeperkingen:
Gietvormgieten kan de diverse onderdelen creëren met een groot bereik aan formaten en heeft minder beperkingen in vergelijking met andere gietprocessen, zoals zandgieten.
Tijd:
In vergelijking met andere processen, hoewel het multi-stap gietvormgietproces meer tijd kost, vereist het minder daaropvolgende CNC-bewerkingsoperaties dan andere processen.
Onze Apparatuur
| Apparatuur Naam | Aantal | Gemiddelde Diensttijd |
| Wasinspuitmachine | 30 sets | 4 jaar |
| Trilpolijstmachine | 12 sets | 3 jaar |
| Water Lasser | 3 sets | 3 jaar |
| Lasmachine | 15 sets | 4 jaar |
| Broachmachine | 2 sets | 5 jaar |
| Warmtebehandelingsoven | 2 sets | 5 jaar |
| Polijst & Buffersupport | 50 sets | 4 jaar |
| Zandstraalmachine | 15 sets | 8 jaar |
| Sinteroven | 9 sets | 8 jaar |
| Wasmachine | 10 sets | 8 jaar |
| Zwitserse CNC Auto Draaibank | 20 sets | 4 jaar |
| CNC Draaibanken | 30 sets | 5 jaar |
| CNC Werkplek | 25 sets | 4 jaar |
| Gewinde- & Booreenheden | 80 sets | 6 jaar |
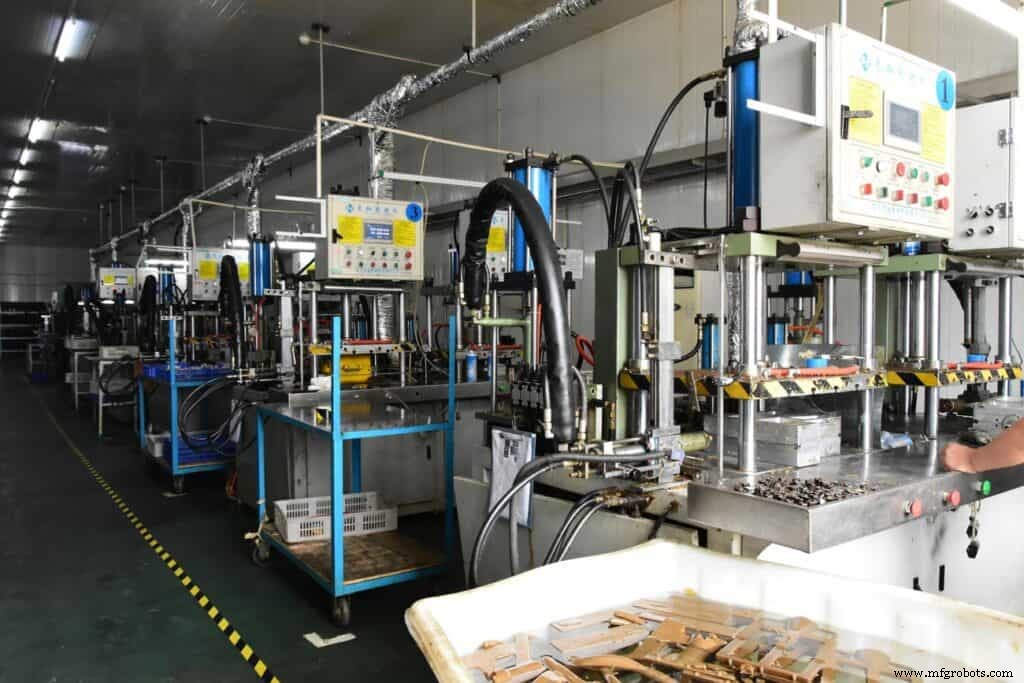
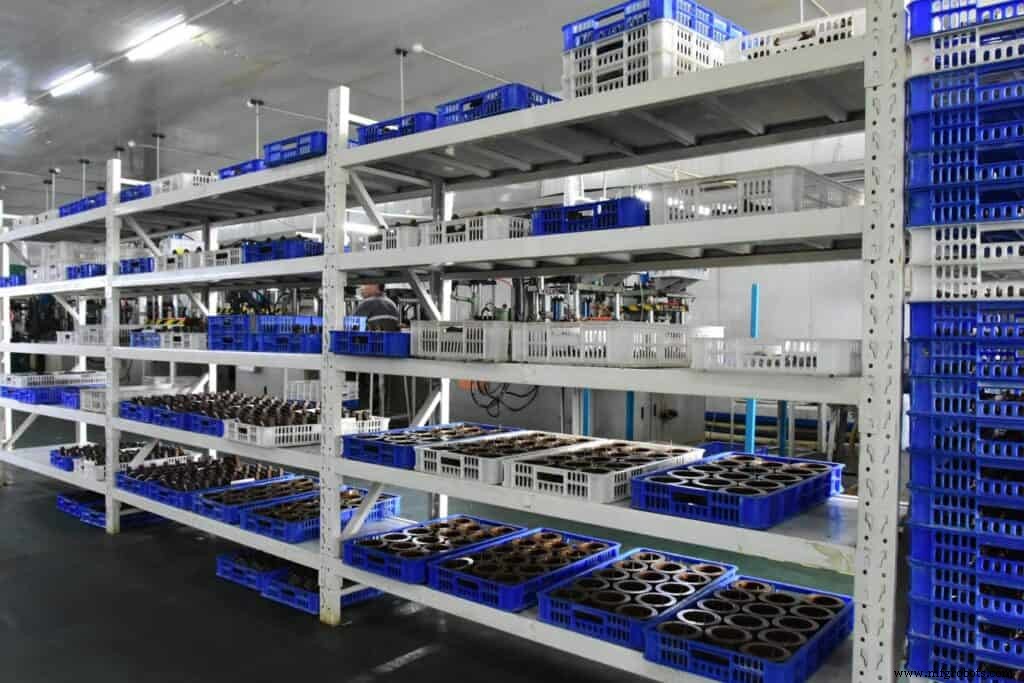
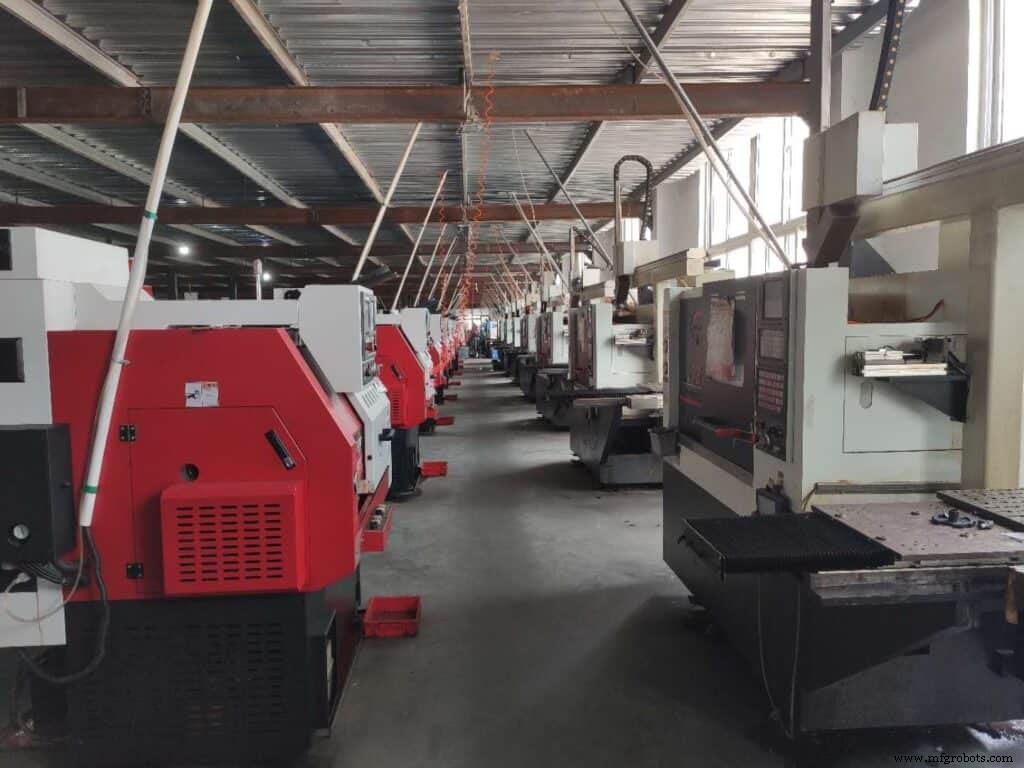
U krijgt betere service bij Precise Cast, omdat we aan al uw unieke rapid prototype gietvormgietbehoeften kunnen voldoen. We kunnen constant en consistent rapid prototype & productieservice leveren, ons uiterste doen om uw ontwerpideeën realiteit te maken. Als u specifieke vereisten heeft voor prototype gietvormgietstukken, vraag dan een offerte aan om meer te weten.
Industriële technologie
- Gietvormgieten: Hoe Metaalproducten Gemaakt Worden
- Plasma Booglassen (PAW): Procesoverzicht, Onderdelen en Werking
- Laserstraalbewerking Uitgelegd: Typen, Proces en Toepassingen
- Rapid Prototyping Uitgelegd: Typen, Processen en Voordelen
- Additieve Fabricage Uitgelegd: Typen, Processen en Toepassingen
- Broeching Uitgelegd: Proces, Werking en Belangrijkste Types
- Chemische Bewerking: Precisie Metaalverwijdering Zonder Spanningen
- Ultrasonische Bewerking Uitgelegd: Werking, Types en Toepassingen
- Weerstandlassen Uitgelegd: Types, Processen en Voordelen
- Wrijvingslassen Uitgelegd: Proces, Voordelen en Toepassingen
- Slimme Productie: Definitie, Voordelen en Implementatie