



Precisie Drukmeters voor Industriële & Veiligheidstoepassingen
Achtergrond
Veel van de processen in de moderne wereld omvatten de meting en controle van geperst vloeistof- en gassystemen. Deze monitoring weerspiegelt bepaalde prestatiecriteria die gecontroleerd moeten worden om de gewenste resultaten van het proces te produceren en de veilige werking ervan te garanderen. Ketels, raffinaderijen, watersystemen, en gecomprimeerde gassystemen zijn maar een paar van de vele toepassingen voor drukmeters.
Het mechanische druk-aanwijzende instrument, of meter, bestaat uit een elastisch druk element; een gedraaide verbindingsmiddel genaamd de "socket"; een sector en pinion tandwielmechanisme genaamd de "movement"; en de beschermende behuizing, wijzerplaat, en kijkleen assemblage. Het elastische druk element is het lid daadwerkelijk verplaatst of beweegt door de invloed van druk. Wanneer correct ontworpen, is dit druk element zowel hoog nauwkeurig als herhaalbaar. Het druk element is verbonden met het getande "movement" mechanisme, wat op zijn beurt een wijzer over een gegraafde wijzerplaat roteert. Het is de positie van de wijzer relatief tot de gradaties die de kijker gebruikt om de drukindicatie te bepalen.
Het meest veelvoorkomende drukmetertontwerp werd uitgevonden door de Franse industrialist Eugene Bourdon in 1849. Het gebruikt een gebogen buis ontwerp als het druksensorelement. Een minder veelvoorkomend druk element ontwerp is het membraan of schijf type, wat bijzonder gevoelig is bij lagere drukken. Dit artikel richt zich op de Bourdon buis druk meter.
Ontwerp
In een Bourdon buis meter is een "C" vormige, holle veerbuis gesloten en verzegeld aan één uiteinde. Het tegenovergestelde uiteind is veilig verzegeld en gelijmd aan de socket, het gedraaide verbindingsmiddel. Wanneer het drukmedium (zoals lucht, olie, of water) de buis binnenkomt via de socket, veroorzaakt het drukverschil van binnen naar buiten dat de buis beweegt. Men kan deze beweging relateren aan het ontrollen van een slang wanneer onder druk gezet met water, of de feestfluit die ontrolt wanneer er in geblazen wordt. De richting van deze beweging wordt bepaald door de kromming van de buis, met de binnenstraal iets korter dan de buitenstraal. Een specifiek hoeveelheid druk zorgt ervoor dat de "C" vorm opent, of rekkt, een specifieke afstand. Wanneer de druk verwijderd wordt, keert de veeraard van het buismateriaal de buis terug naar zijn oorspronkelijke vorm en de punt naar zijn oorspronkelijke positie relatief tot de socket.
Grondstoffen
Drukmetersbuizen worden gemaakt van veel materialen, maar het gemeenschappelijke ontwerpfactor voor deze materialen is de geschiktheid voor veer aanharden. Deze aanharding is een vorm van warmtebehandeling. Het zorgt ervoor dat het metaal zijn oorspronkelijke vorm nauwkeurig behoudt terwijl het buigen of "elasticiteit" onder belasting toestaat. Bijna alle metalen hebben een mate van elasticiteit, maar veer aanharding versterkt die gewenste kenmerken. Beryllium koper, fosfor bruin, en diverse legeringen van staal en roestvrij staal maken allemaal uitstekende Bourdon buizen. Het type gekozen materiaal hangt af van zijn corrosie-eigenschappen ten aanzien van het procesmedium (water, lucht, olie, etc). Staal heeft een beperkte levensduur door corrosie maar is adequaat voor olie; roestvrij staal legeringen voegen kost toe als specifieke corrosieweerstand niet vereist is; en beryllium koper wordt meestal gereserveerd voor hoge druk toepassingen. Meeste meters bedoeld 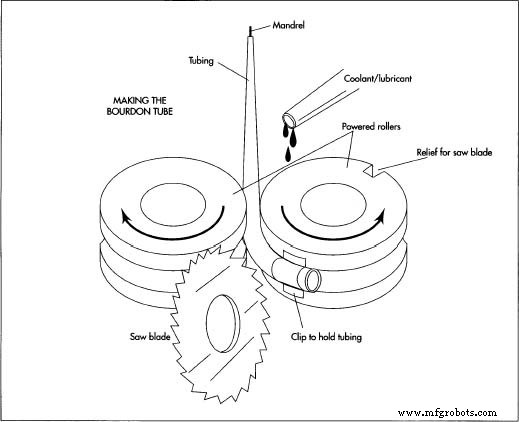 Een cruciale stap in de fabricage van een druk meter is het maken van de C-vormige bourdon buis. In deze stap wordt een metalen buis door gegroefde rollen op een automatische rolmachine getrokken. Een rol grijpt het buiseinde en vormt de binnenstraal, terwijl de andere buitenste druk uitoefent om uniforme contact met de buis te handhaven. Dezelfde rol die de buis grijpt en buigt bevat ook een zaagblad. Terwijl de rol doorgaat met draaien na het creëren van de buiging, snijdt het zaagblad erop de buis tot de juiste lengte. voor algemeen gebruik van lichte olie of water gebruiken fosforbruin. Het drukbereik van de buizen wordt bepaald door de buiswanddikte en de straal van de kromming. Instrumentontwerpers moeten precies ontwerp en materiaalkeuze gebruiken, omdat het overschrijden van de elastische limiet de buis zal vernietigen en nauwkeurheid verloren gaat.
De socket wordt meestal gemaakt van messing, staal, of roestvrij staal. Lichte meters gebruiken soms aluminium, maar dit materiaal heeft beperkte drukservice en is moeilijk te verbinden met de Bourdon buis door solderen of hard solderen. Extrusies en gerolde staafvormen zijn het meest gebruikt.
Het movement mechanisme is gemaakt van glas gevulde polycarbonaat, messing, nikkelzilver, of roestvrij staal. Welk materiaal ook gebruikt, het moet stabiel zijn en een wrijvingsvrije assemblage toestaan. Messing en combinaties van messing en polycarbonaat zijn het meest populair.
Om de Bourdon buis en movement te beschermen, wordt de assemblage omhuld door een behuizing en kijkleen. Een wijzerplaat en wijzer, die gebruikt worden om de kijker de drukindicatie te geven, zijn gemaakt van bijna alle basismetalen, glas, en kunststoffen. Aluminium, messing, en staal alsook polycarbonaat en polypropyleen maken uitstekende meterbehuizingen en wijzerplaten. Meeste lenzen zijn gemaakt van polycarbonaat of acrylaat, die preferabel zijn boven glas voor duidelijke veiligheidsredenen. Voor zware dienst toepassingen wordt de behuizing verzegeld en gevuld met glyzerine of silicone vloeistof. Deze vloeistof dempt de buis en movement tegen schade van impact en trilling.
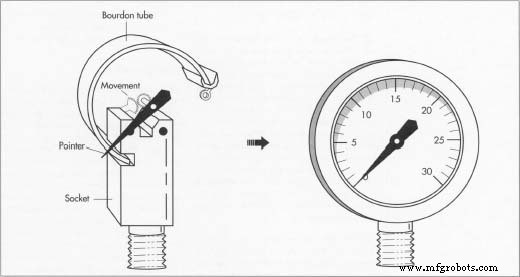 Na het maken van de Bourdon buis, wordt het gesloten uiteind aan de socket bevestigd door solderen, hard solderen, of lassen. Het vrije uiteind van de Bourdon buis wordt precies gelokaliseerd tijdens deze assemblage operatie, en dan verzegeld, meestal door dezelfde middelen gebruikt om de buis aan de socket te verbinden.
Eenmaal de Bourdon buis en socket assemblage veilig is, wordt de punt van het onondersteunde uiteind van de 'C' aan een eindstuk bevestigd. Dit eindstuk bevat een klein gat dat de punt verbindt met het getande movement mechanisme. De andere componenten - de movement, wijzer, en wijzerplaat - worden dan als groep op de socket gemonteerd.
Het Fabricageproces
De Bourdon buis maken
- 1 De Bourdon buis is het belangrijkste deel van het instrument. De buis kan gemaakt worden uit massieve staaf door de lengte te boren tot de gewenste binnendiameter en de buitendiameter op een draaibank te draaien om de juiste wanddikte te bereiken. Echter, meeste algemeendoel meters gebruiken voorgevormde buizen gekocht van een metalen leverancier. De meterbouwer specificeert de gewenste wanddikte, materiaal, configuratie, en diameter. De leverancier levert het materiaal in 10- tot 12-voet (3- tot 3,65-meter) lengtes, klaar voor productie.
- 2 De meeste fabricanten hebben nauw bewakte proprietarie rolmethoden voor het rollen van de buis in de "C" vorm. De "C" vorm van de buis wordt doorgaans gevormd in een automatische rolmachine. Deze machine bevat twee precisie, aangedreven rollen, door welke de buis passeert. Een rol grijpt het buiseinde en vormt de binnenstraal, terwijl de andere buitenste druk uitoefent om uniforme contact met de buis te handhaven. Elke rol bevat een groef die om de buitenkant van de buis past; deze groeven laten de buis zijn circulaire vorm behouden in plaats van gevlat te worden. In het rolproces wordt een staal mandrel - een staaf die de buis in de rollen leidt en helpt de vorm te behouden - eerst door het vrije uiteind van de buis geïnserteerd en net voor de rollen gepositioneerd. Deze gesmeerde mandrel is van de gewenste interieure vorm van de ovaal. De buis passeert dan over de mandrel en tussen de rollen. Een rol bevat een klem die de buis grijpt; als de rol draait, trekt het de buis en buigt het in de "C" vorm.
- 3 Dezelfde rol die de buis grijpt en buigt bevat ook een zaagblad. Als de rol doorgaat met draaien na het creëren van de buiging, snijdt het zaagblad erop de buis tot de juiste lengte. De buis wordt dan warmtebehandeld in ovens.
Andere componenten
- 4 De socket is basis een blok metaal dat dient als connector aan de bron van het drukmedium; een montages voor de behuizing, wijzerplaat, en movement; en als een bevestigingsspleet voor de Bourdon buis. Een uiteinde van de socket is gedraaid, wat het toestaat in het drupleverende apparaat geschroefd te worden. De socket kan gegoten, gesmeed, geëxtrudeerd, of gemachineerd van staafmateriaal. Meeste sockets worden op geautomatiseerde machineercentra gemaakt die draaien, boren, frezen, en draaien allemaal in één cyclus. Algemene machineerpraktijken zijn van toepassing op de meeste socketfabricage.
- 5 Movements zijn getande mechanismen die een pinion (een rotatieas), sector, ondersteuningsplaten, haarveer, en spacer kolommen bevatten. Het mechanisme converteert de enigszins lineaire verplaatsing van de Bourdon punt in rotatiebeweging, alsook een middellijk voor kalibratie aanpassing. De wijzer wordt aan de rotatieas, of pinion, bevestigd en zweept over de gegraafde wijzerplaat aangevende de drukhoeveelheid. Meeste movements worden aan de meterbouwer geleverd klaar voor gebruik. Veel typen fabricageprocessen worden gebruikt om de movement componenten te produceren, en de vakmanschap van het mechanisme lijkt nauwkeurig op een klokwerk wanneer voltooid.
- 6 De behuizing, wijzerplaat, en wijzer kunnen bladmetaal stampingen, plastic vormgevingen, of gietwerk zijn. Stampingen en vormgevingen vereisen weinig verdere verwerking, maar gietwerk zal enige machineren vereisen -bijv. overtollig materiaal afsnijden- om de finale eisen te halen. Deze componenten worden geschilderd zoals vereist, en de wijzerplaten worden geprint met de passende artwork. Gewone printpraktijk, gebruikmakend van zowel offset als directe methoden, wordt gebruikt. De lens is meestal een kunststof onderdeel gemaakt door injectie vormgeving, waarbij het kunststof verhit wordt tot een vloeibare toestand en dan in een vorm van de gewenste vorm gegoten. Het bevestigingskenmerk dat de lens aan de behuizing bevestigt en verzegelt, is in de vorm ontworpen. Glas lenzen worden nog gebruikt, maar moeten bewaard worden door een ring van een of ander type. Glas is in onbruik geraakt vanwege de veiligheidsproblemen van breuk.
Finale assemblage
- 7 Na het maken van de Bourdon buis, wordt het gesloten uiteind aan de socket bevestigd door solderen, hard solderen, of lassen. Het vrije uiteind van de Bourdon buis wordt precies gelokaliseerd tijdens deze assemblage operatie, en dan verzegeld, meestal door dezelfde middelen gebruikt om de buis aan de socket te verbinden. Eenmaal de Bourdon buis en socket assemblage veilig is, wordt de punt van het onondersteunde uiteind van de "C" aan een eindstuk bevestigd. Dit eindstuk bevat een klein gat dat de punt verbindt met het getande movement mechanisme. De Bourdon punt beweegt geen grote afstand binnen zijn drukbereik, typisch .125 tot .25 inch (.31 tot .63 centimeter). Begrijpelijk, hoe groter de druk, hoe verder de punt beweegt. De andere componenten - de movement, wijzer, en wijzerplaat - worden dan als groep op de socket gemonteerd.
Kalibratie
Kalibratie vindt plaats net voor de finale assemblage van de meter aan de beschermende behuizing en lens. De assemblage bestaande uit de socket, buis, en movement wordt verbonden met een drukbron met een bekende "meester" meter. Een "meester" meter is simpelweg een hoge nauwkeurigheid meter van bekende kalibratie. Aanpassingen worden gemaakt in de assemblage tot de nieuwe meter dezelfde drukindicaties weerspiegelt als de meester. Nauwkeurigheidsvereisten van 2 procent verschil zijn common, maar sommige kunnen 1 procent, .5 procent, of zelfs .25 procent zijn. Selectie van het nauwkeurigheidsbereik is uitsluitend afhankelijk van hoe belangrijk de gewenste informatie is in relatie tot de controle en veiligheid van het proces. Meeste fabricanten gebruiken een gegraafde wijzerplaat met een 270 graden sweep van nul tot vol bereik. Deze wijzerplaten kunnen van minder dan 1 inch (2,5 centimeter) tot 3 voeten (.9 meter) in diameter zijn, met de grootste typisch gebruikt voor extreme nauwkeurigheid. Door de wijzerplaatdiameter te vergroten, wordt de omtrek rond de gradatielijn langer, wat veel fijn verdeelde markeringen toestaat. Deze grote meters zijn meestal erg fragiel en gebruikt voor meesterdoeleinden alleen. Masters zelf worden periodiek geïnspecteerd voor nauwkeurigheid met dode gewicht testers, een heel nauwkeurig hydraulisch apparaat dat traceerbaar is naar het National Bureau of Standards in de Verenigde Staten.
Het is interessant om te noteren dat toen het meterfabricagebedrijf in zijn kinderschoenen was, het theoretische ontwerp van het druk element nog steeds in ontwikkeling was. De Bourdon buis werd gemaakt met zeer algemene ontwerpparameters, omdat elke buis druk getest werd om te bepalen welk dienstbereik het geschikt was voor. Men wist niet precies welk drukbereik zou resulteren uit het rol- en warmtebehandelingsproces, dus deze instrumenten werden bij kalibratie gesorteerd voor specifieke toepassing. Vandaag de dag, met de ontwikkeling van computermodellering en vele decennia ervaring, worden moderne Bourdon buizen precies gerold tot specifieke afmetingen die weinig, zo geen, kalibratie vereisen. Moderne kalibratie kan door computers uitgevoerd worden met elektronisch gecontroleerde mechanische aanpassers om de componenten aan te passen. Dit helaas elimineert het beeld van de meester ambachtsman zittend aan de kalibratiebank, fijn afstellen van een delicaten, klok-achtige movement tot extreme precisie. Sommige instrumentreparatiewinkels voeren dit unieke werk nog uit, en deze mooie drukmeters staan als gelijken aan de klokken en tijdstukken gecreëerd door meester ambachtslieden jaren geleden.
Toepassingen en Toekomst
Eenmaal de gekalibreerde meter geassembleerd en verpakt is, wordt het gedistribueerd aan apparatenfabrikanten, servicebedrijven, en testlaboratoria voor gebruik in veel verschillende toepassingen. Deze gevarieerde toepassingen rekenen voor de wijdverspreide reeks in ontwerp van de behuizing en lens omhulling. De socket kan de behuizing van achteren, boven, onder of zij binnengaan. Sommige wijzerplaten worden geïllumineerd door de luminescente inkt gebruikt om de gradaties te printen of door kleine lampen verbonden met een externe elektrische bron. Meters bedoeld voor hoge druk service zijn meestal van "dode front" veiligheidsontwerp, een behuizing ontwerpkenmerk dat een substantiële dikte behuizingmateriaal plaatst tussen de Bourdon buis en de wijzerplaat. Deze barrière beschermt de instrumentkijker van meterfragmenten zou de Bourdon buis scheuren door overmatige druk. Het interne behuizingontwerp richt deze hoge snelheid stukken de achterkant van de meter uit, weg van de kijker. Veel toepassingen omvatten het monteren van de meter direct aan de draaiende machine, wat resulteert in de behoefte voor vloeistofvulling. Ongevulde meters succumb snel aan de destructieve effecten van trilling. Speciale montageflenzen worden aan de behuizingen bevestigd om paneel- en oppervlaktemontage onafhankelijk van de drukaansluiting toe te staan. Behuizing en lens materialen worden gekozen om met een verscheidenheid aan misbruik of besmette omgevingen om te gaan, en worden door diverse middelen verzegeld om vocht en verontreinigingen uit het movement mechanisme te houden.
Het gebruik van drukmeters in de toekomst lijkt afhankelijk van de snel groeiende elektronische sensor industrie. Deze sensoren zijn elektronische componenten die een elektrisch signaal geven en essentieel geen bewegende delen hebben. Veel meters vandaag de dag hebben al deze sensoren gemonteerd binnen de behuizing om informatie naar procescontrole computers en controllers te sturen. Deze sensoren zijn intrinsiek veilig, wat hun gebruik in ontvlambare of explosieve omgevingen toestaat. Het hele procescontrole vraagstuk is in recente jaren gegroeid als gevolg van de noodzaak om onbedoelde vrijlating van het procesmedium te voorkomen, veel van welke schadelijk zijn voor het milieu. Naarmate milieuzorgen groeien, zal deze interface in vraag zijn en de mechanische meter kan in onbruik vallen. Echter, de mechanische meter vereist geen elektrische energiebron of de computerapparatuur die de elektronische sensor nodig heeft. Dat maakt de meter kosteneffectief voor de meeste algemeen gebruik, en het is in dit gebied dat de industrie verwacht te blijven bloeien.
Productieproces
- Aneroïde barometer: ontwerp, geschiedenis en toekomst van drukmeting
- Dijtale hoogtemeters: Nauwkeurige meting en kwaliteitscontrole-oplossingen
- Mikrometerschroef: definitie, geschiedenis en praktisch gebruik
- Overdrukklep uitgelegd: hoe het industriële systemen beveiligt
- Hoe Drukmeters Werken: Typen, Functies en Voordelen
- Reekstrekkers Onder de Loep: Hoe Ze Mechanische Spanning Omzetten in Preciese Elektrische Signalen
- De Pirani-manometer uitgelegd: werking, toepassingen en voordelen
- Membraandrukmeters uitgelegd: precisie en betrouwbaarheid
- Bourdon-manometers: ontwerp, werking en toepassingen
- Radiator Drukdop: Functie, Belang en Onderhoud
- UNS R56320 Titaniumlegering: Medium Sterkte & Superieure Corrosiebestendigheid voor Luchtvaart & Industrie