



De Evolutie en Kunst van de Moderne Das
Achtergrond
Nekjurk dateert terug meer dan 30.000 jaar, toen vroege mensen hun borsten versierden met kralen en armbanden. Door de geschiedenis heen droegen mensen hout, metaal, parels, veren, glas of stof om hun nek. Een wijdverspreide middeleeuwse overtuiging dat ziektes de keel binnenkwamen, kan de duurzame populariteit van beschermende nekdoeken verklaren, terwijl soldaten zich historisch veiliger voelden met een nekbedekking in de strijd.
De eerste moderne dasjes, bekend als kravatten, verschenen in de zeventiende eeuw. Volgens de legende vierden Kroatische mercenariërs die onlangs de Turken hadden verslagen, met Lodewijk XIV in Parijs. De Zonneking was zo onder de indruk van de kleurrijke zijdende dasjes van de soldaten dat hij de stijl aannam, en de term kravate - van Kroatisch - gaf het accessoire zijn naam. De kraag verbreidde zich snel naar Engeland na de terugkeer van de ballingschap van Karel II uit Frankrijk, en is sindsdien een vast onderdeel van herenmode gebleven.
Bijna twee eeuwen lang diende de "stropdas" - een goed geknoopte voorzijde die eigenlijk achter vastgemaakt werd - als alternatief voor de kraag. Het viel in onbruik begin twintigste eeuw, toen de moderne das ontstond en de industriestandaard werd. Vandaag worden er 95 miljoen dasjes jaarlijks verkocht in de Verenigde Staten, wat meer dan $1,4 miljard aan detailhandelsomzet genereert, volgens MR Magazine en de 1992 Handboek van de Neckwear Association of America.
Grondstoffen
Dassen worden vervaardigd uit een reeks vezels, waaronder zijde, polyester, wol en wolmengsels, acetaat, rayon, nylon, katoen, linnen en ramie. Zijde vertegenwoordigt ongeveer 40% van de markt; rauwe zijde wordt voornamelijk geïmporteerd uit China en, in mindere mate, Brazilië. Inlandse wevers kopen natuurlijke zijdegaren en laten ze afwerken en kleuren door specialisten. Vooruitgang in textieltechnologie stelt nu microvezel polyesters - producerend een rijke, zachte stof die zijde naboots - in staat om te worden gemengd met natuurlijke of synthetische vezels, wat het spectrum van texturen en afwerkingen uitbreidt.
Ontwerp
Het ontwerp van een das is een collaboratief proces tussen wevers en fabricanten. Omdat productielopen meestal beperkt zijn tot specifieke patronen en kleuren, wordt dasweven door velen als een kunstvorm beschouwd.
Veel van het ontwerpwerk van de industrie vindt plaats in Como, Italië. Wanneer een nieuw ontwerp gecommissioneerd wordt, wordt tijd besteed aan ideatie, steekproefproductie en bestelplaatsing. In de meeste gevallen werken wevers vanuit een catalogus van bewezen ontwerpen die blijvende aantrekkelijkheid hebben. Ze gebruiken gecomputeriseerde zijdeprint, een hoge-snelheid methode die arbeidsintensieve handprint vervangt, om levendige kleuren en patronen toe te passen. Ontwerpers passen kleurpaletten elk jaar aan, afstemmend achtergrond en voorgrond kleuren, breedte en lengte op marktvraag.
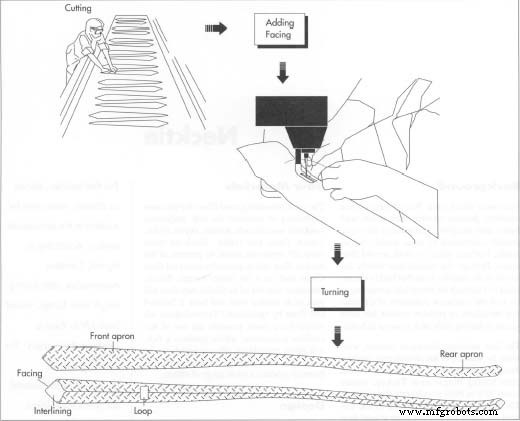
De fabricagereis begint met snijden van 40-yard bolt stof. Werkers gebruiken dan een naaimachine om de drie schuine gesneden secties van de das in het nekbandgebied te verbinden, het facing (een kras, luxe laag zijde, nylon, rayon of polyester) te bevestigen, en de uiteinden van de das te naden. De das is aanvankelijk binnenstebuiten; interlining wordt aan de shell genaaid, waarna de das rechtsom gekeerd wordt. Fabricanten kunnen input geven over kleur en patroon, en die met grote orders kunnen aangepaste ontwerpen van wevers commissioneren.
Eenmaal gefinaliseerd, wordt het ontwerp naar molens gestuurd die het imprinteren op 40-yard bolt zijde. Deze bolt worden dan naar de Verenigde Staten verzonden voor afwerking.
Kerncomponenten van een hoogwaardige das omvatten de outer shell, de interlining (beide schuins gesneden), en de facing of tipping. Deze worden samengesteld met een veerkrachtige slip-stitch die de das toestaat te buigen wanneer geknoopt en te herstellen na herhaald knopen. De materiaalkwaliteit en constructie bepalen de val, vormbehoud en krulweerstand van de das.
Een goed gesneden interlining is essentieel; het vormt de das en dicteert de draagbaarheid. Juiste coördinatie van mengsel, nap en gewicht tussen de interlining en shell is kritiek. Lichte shells kunnen gepaard gaan met zwaardere interlinings, terwijl zwaardere shells lichtere interlinings vereisen om de gewenste hand en herstel te bereiken. De meeste interlining fabricanten gebruiken een kleur-gecodeerd streepjesysteem (één streep lichtst, zes strepen zwaarst) om voorraad en productie te stroomlijnen.
Standaard dasjes variëren van 53 tot 57 inch in lengte. Extra-lange dasjes - ideaal voor langere mannen of die met dikkere nekken - meten 60 tot 62 inch, terwijl studentendasjes tussen 48 en 50 inch vallen.
Het Fabricageproces
Snijden van de Buitenstof
- Operators spreiden 40-yard bolt op een lange snijtafel. Vakkundig handsnijden maximaliseert opbrengst, vooral bij gemodelleerde stoffen. Voor willekeurige ontwerpen stapelen operators tussen 24 en 72 lagen; voor gemodelleerde panelen worden stapels gerangschikt om het ontwerp te behouden.
Toevoegen van het Facing
- Met een kettingsteek verbinden operators de drie schuine gesnede secties van de das en bevestigen het facing (drie-kwart of vol, uitgestrekt 6-8 inch of tot net onder de knoop). Een kwart tot half inch van de shell wordt omgekeerd om de punt te vormen, dan machine-gezoomd.
Stuk Persen
- Hoogwaardige dasjes ondergaan zak- of stukpersen om de nekverbinding te verplattegronden, bulk te elimineren en een gladde pasvorm te garanderen.
Interlining
- Slip-stitchen met veerkrachtige nylon draad bevestigt de interlining aan de shell. De meeste dasjes gebruiken een semi-geautomatiseerde Liba machine, die handstitchen nauwkeurig nabootst. Handgestooche dasjes, gereserveerd voor premium lijnen, bieden superieure veerkracht en val.
De slip-stitch techniek laat een subtiele, gelijkmatig verdeelde naad op de achterkant, een kleine knoop aan de voorvoor, en een draad die de das vrij laat glijden.
Omkeren van de Interlining
- Een keermachine of handmatige staaf (≈9½ inch) trekt de das rechtsom. Voor zijde dasjes wordt de interlining handmatig in de hoek van het lange uiteinde gestopt, dan bijgesneden om de punt te passen. Bij andere dasjes bereikt de interlining mogelijk niet de benedenhoek.
- Het finale element is de lus, die het dunne uiteind vast houdt tijdens het dragen en het fabricantlabel toont.
De Toekomst
Recente verstoringen in China's rauwe zijdevoorziening, gecombineerd met vooruitgang in textielwetenschap, benadrukken de voordelen van synthetische vezels. Synthetische garens - lokaal geproduceerd en typisch gaar-gekleurd - bieden betrouwbaarheid en veelzijdigheid. Microvezel polyester of nylon (denier ≤ 1) kan gemengd worden met natuurlijke of andere synthetische vezels om stoffen te creëren die zijdeachtig voelen maar traditionele materialen uithouden. Lucht-getextureerde, valse-draai, of volledig-getrokken platte garens produceren een rijke, zachte hand die natuurlijke zijde evenaart, wat ze positioneert als de volgende frontlijn in dasproductie.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- Expert Gids voor Aluminium Lasermarkering: Precisie, Duurzaamheid en Toepassingen
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Uitgebreide Gids voor Lasermarkering: Typen, Voordelen en Toepassingen
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Vezel Laser Markering: Precisie, Snelheid en Veelzijdigheid voor Moderne Industrieën
- Elektropolijsten vs. Passiveren: De Juiste Roestvrij Staal Afwerking Kiezen
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- De Cruciale Verbinding: Technologie en Mensen in Detailhandelsucces