



De Kunst en Vakmanschap van Schaatsen: Geschiedenis, Materialen en Productie-excellentie
Geschiedenis
Schaatsen heeft een rijk erfgoed dat meer dan 3.000 jaar teruggaat. Archeologische bewijzen uit Scandinavië tonen aan dat al in 1000 v.Chr. jagers ruwe lemmetten maakten van eland, os en rendier ribben en ze aan leer laarzen vastbanden. In de 2e eeuw n.Chr. werd er al een team-gebaseerd ijsspel gespeeld. Tijdens de Middeleeuwen schaatsden zowel mannen als vrouwen langs de kanalen van Nederland, terwijl Schotse legers schaatsen gebruikten om bevrorene moerassen te oversteken in strategische aanvallen. De populariteit van de sport in Schotland leidde tot de stichting van Edinburgs eerste schaatsclub in 1742. In 1848 introduceerde E.W. Bushnell de eerste volledig-ijzeren schaats die op een laars geklikt kon worden, wat veiligheid en prestaties revolutionarisch veranderde.
De 19e eeuw zag een golf in de wereldwijde aantrekkingskracht van schaatsen. Clubs ontkiemden in Londen, Wenen en New York, en de eerste kunstmatse ijsbaan – het Glaciarium – opende in 1876 in Londen. De tijdzaamde ook de geboorte van competitieve disciplines: schaatsen ontstond als een wedloop om snelheid, terwijl kunstschaatsen evolueerde uit klassieke danstheorie, met nadruk op kunstzinnigheid en technische vaardigheid.
Vandaag de dag definiëren drie kerncategorieën de sport:
- Schaatsen: Geoptimaliseerd voor lineaire snelheid, met een recht lemmet tot 18 inch (46 cm) lang en 0,03–0,06 inch (0,08–0,15 cm) breed, versterkt met holle staalbuizen. De lichtgewichte leerlaars versterkt de wendbaarheid.
- Hockeyschaatsen: Ontworpen voor laterale manoeuvreerbaarheid, met een 0,06 inch (0,15 cm) breed lemmet en een korte, versterkte laars. Moderne modellen gebruiken ballistisch-bestendige nylon en uitneembare binnenvoeringen voor comfort en bescherming.
- Kunstschaatsen: Uitgerust met een 0,125-inch (0,32 cm) staal lemmet dat hol is aan de basis, wat randwerk mogelijk maakt. De hoge laars (7–8 inch, 18–20 cm) biedt enkelsupport, en teenpicks steken sprongen en pirouettes toe.
Grondstoffen
Schaatsen combineren natuurlijke en ingenieursmaterialen om prestaties en duurzaamheid te leveren. De primaire componenten omvatten leer (vaak kangoeroe voor kunstschaatsen), nylon, plastic, en verzinkt staal. Fabrikanten bezorgen deze van gespecialiseerde leveranciers, inspecterend elk leder op schoonheid en looi-kwaliteit. Nylon en gemold plastic zijn gebruikelijk in hockey- en schaatsen, met behandelingen voor waterweerstand. Lemmetten zijn typisch gemaakt van verzinkt staal met een chroomafwerking; titanium kan toegevoegd worden voor extra kracht. Uitbesteedde lemmetmakers leveren een scala aan stijlen, en elite schaatsers laten lemmetten vaak door specialisten passen.
Additionele synthetische componenten – lijmen, naaigaren, en lijmiddelen – worden ook van betrouwbare leveranciers bezorgd en op voorraad gehouden.
Het Productieproces
Terwijl regerende organen zoals het Olympisch Comité en de U.S. Ice Skating Federation geen gedetailleerde productiestandaarden voorschrijven, vertrouwen fabrikanten zwaar op feedback van professionele schaatsers en coaches om ontwerp en constructie fijn af te stellen.
Snijden van Laarssegmenten
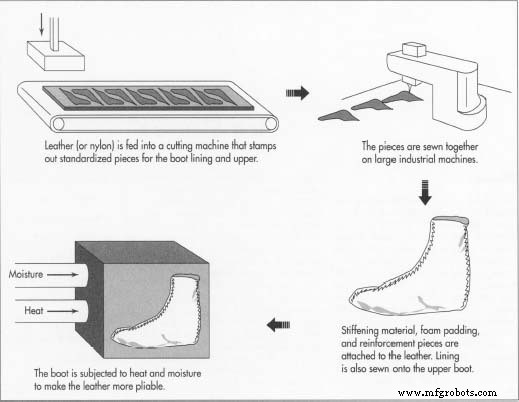
- 1. Leer of nylon wordt in een snijmachine gevoerd die acht gestandaardiseerde stukken uitstampt: vier voor de laarsvoering en vier voor de laarsbovenkant. Afzonderlijke sneden worden gemaakt voor de tong, zool, hiel, en versterkingssecties. Elk stuk wordt gestampt met een datumcode, maat, ordernummer, en ooggatgaten.
Construeren van de Bovenkant
- 2. De laars wordt gemonteerd op industriële naaimachines, geleid door voetpedalen of bedieningspanelen. Voeringstukken worden genaaid aan de achter- en teennaden, terwijl bovenkantstukken op gelijke wijze genaaid worden. Een counter – gemaakt van leer of plastic – biedt enkelsupport, en versterkingsstukken worden gebonden met latex of neopreen cement. Schuimvervulling wordt aangebracht, gevolgd door een finale voering en bovenste naad voor duurzaamheid en esthetiek. De tong ontvangt een sponsrubber voering en wordt bevestigd met een kruis-vlinderstik.
- 3. De deels geconstrueerde laars ondergaat een mullingsproces (warmte en vocht) om het leer zacht te maken voor vormgeving.
Vormgeven van de Laars
- 4. De laars wordt op een leest gepast – een plastic voetvorm die een specifieke maat en breedte matcht. Fabrikanten kunnen tot 102 damesmaten en 57 herenmaten aanbieden, weerspiegeld de vraag van kunstschaatsen en het belang van precieze pasvorm. Een binnenzool wordt op de leest genageld, en de laars wordt met de hand strak getrokken, rimpels gladstrijkend van de voetboog tot hiel en teen. Cement bevestigt de voetboog, hiel, en teen aan de binnenzool.
Drogen en Vastzetten van de Laars op de Leest
- 5. Na het verwijderen van de nagels, wordt de laars in een droogkamer geplaatst. Warmte wordt toegepast om de vorm van de laars te fixeren aan de afmetingen van de leest, waarna de leest geëxtraheerd wordt.
Voorbereiden en Bevestigen van de Zool
- 6. De laars wordt omgekeerd en op een elektrische schuurmachine geschoven om de leerafwerking van de onderkant te verwijderen. Dit creëert een natuurlijke kreek bij de voetboog, die gevuld wordt met synthetische vulling en een 18-gauge veerstaal shank voor support. Een leer of rubberen zool wordt vervolgens gebonden met urethane basis cement.
Bevestigen van de Hiel
- 7. De hiel wordt opgebouwd door gelaagde lagen leer of waterafstotend vezelbord te lijmen. Hoogte en breedte variëren per schaatstype. Eenmaal aan de laars gelijmd, bevestigen 6–10 lange nagels de hiel, buitenzool, en binnenzool. De hiel wordt vervolgens getrimd en gladgemaakt voor een naadloze afwerking.
Bevestigen van het Lemmet
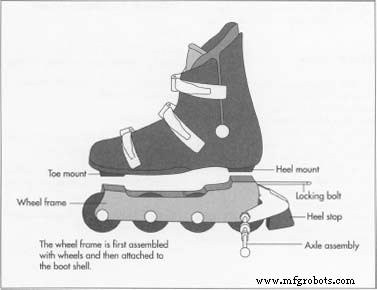
- 8. De lemmetzool en hielplaten lijnen uit met de laarszool en hiel. De werknemer zorgt ervoor dat het lemmet gecentreerd is, gelijke lengtes aan teen en hiel blootlegend. Schroeven worden in de laars gedreven met een hoge-snelheid boor op een voet-aangedreven pers; een paar schroeven blijven los voor na-levering aanpassing. Schaatsen met rubberen zolen worden permanent gerivet.
Afwerken en Polijsten
- 9. De afgewerkte schaats wordt met de hand gepolijst en besproeid met een glansoplossing. Riemen worden door de ooggeten gevoerd, en de schaatsen worden gedoosd voor verzending.
Kwaliteitscontrole
De productielijn omvat meerdere inspectiecheckpoints. Inspecteurs verifiëren uitlijning, naadintegriteit, en ooggatrechtlijnigheid, losse draden, rimpels, en structurele defecten eliminerend. Veel fabrikanten emploeren professionele schaatsers op de payroll, wat real-world testen en iteratieve ontwerpverbeteringen garandeert.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- Winst Ontgrendelen: Het Zakelijke Potentieel van IJsjes Automatjes
- Essentiële droogijs veiligheidsprotocollen voor veilige vaccin transport
- Zware werkplaatsmachines moeiteloos verplaatsen met DIY machineschijven – stapsgewijze gids
- EV vs. ICE: Hoe bedradingsharness-ontwerp verschilt
- Geavanceerde vliegtuigsensor biedt real-time ijsdetectie en smeltsnelheidsmonitoring