



Jachtmes: Van Bronstijdse Oorsprong tot Hedendaagse Veldausrusting
Achtergrond
Het jachtmes is een oud gereedschap dat in wezen onveranderd tot de huidige dag is overgeleverd. Behorend tot de generatie gereedschappen of wapens na stenen en knuppels, gaf het jachtmes vroege jagers de mogelijkheid om dieren te slachten voor vlees en vellen. Het was ook belangrijk voor hun verdediging tegen roofdieren en vijandige stammen.
De eerste metalen jachtmessen waren gemaakt van brons rond 2000 v.Chr., een tijd algemeen aangeduid als de Bronstijd. Tijdens 1500 tot 1100 v.Chr. dienden messen als patronen voor grotere zwaarden in Kreta en Britannië. Met de komst van de IJzertijd in de periode 1000 tot 800 v.Chr. ontwikkelde het gebruik van ijzer voor de vervaardiging van messen. IJzer liet een scherpere, duurzamere snijrand toe dan brons. Het grootste probleem met ijzermessen was dat ze gemakkelijk buigden. De Vikingen losten dit probleem op door koolstof toe te voegen, of het ijzer te "verkoolstoffen". Dit verhardde het ijzeren mes en verbeterde de rigiditeit en scherpte.
In de vroege Amerikaanse geschiedenis werd één specifiek ontwerp van het jachtmes een standaard waaraan anderen vergeleken werden. Deze favoriet van de vroege grensmannen was het Bowie-mes, vernoemd naar de legendarische pionier James Bowie (1796-1836). Deze enkelzijdig geslepen mes was 10-15 inch (25-38 cm) lang. De staallem was voor het grootste deel recht met een ingehollende afgetapte punt.
Het moderne jachtmes heeft meestal een rigide, enkelzijdige lemmet met een handvat groot genoeg om stevig te grijpen. Het ongeslepen deel van het lemmet, of de tang, strekt zich door het greepgebied voor kracht. Vouw-, lock-back messen en gespecialiseerde ontharings- en ontbinningsmessen worden ook gebruikt voor jacht en het klaarmaken van wild, maar de basis, rechte jachtmes is de standaard van de outdoor-liefhebber.
Grondstoffen
Het belangrijkste deel van het moderne jachtmes, het lemmet, is gemaakt van staal of roestvrij staal. Van bijzonder belang is de koolstofinhoud van het metaal, die de hardheid van het lemmet bepaalt. Andere stoffen, zoals molybdeen, produceren andere specifieke verbeteringen in scherpte, zwaarte, afwerking en corrosiebestendigheid.
De parcier en knoop kunnen van staal, messing of aluminium zijn. De handvaten, of grepen, kunnen van veel materialen gemaakt worden. Sommes mesmakers gebruiken exotische houtsoorten of dierenbot en hoorn voor het handvat. Handvaten kunnen ook met leer omwikkeld zijn, of het leer kan in wasachtige segmenten op de tang gestapeld en gevormd worden tot het volledige handvat. De gekozen materialen voor de handvaten hangen sterk af van het beoogde gebruik. Duurzamere, utilitaire materialen zoals nylon en leer worden gekozen voor messen bedoeld voor echt veldgebruik, terwijl sieraadmaterialen gebruikt worden voor showmessen.
Het Productieproces
Vormen van het Lemmet
- 1 Het lemmet begint als een "blank", gesneden uit plat materiaal dat in een "zachte" conditie is, wat betekent dat het niet warmtebehandeld is. Massaproductie messen worden gestampt in een
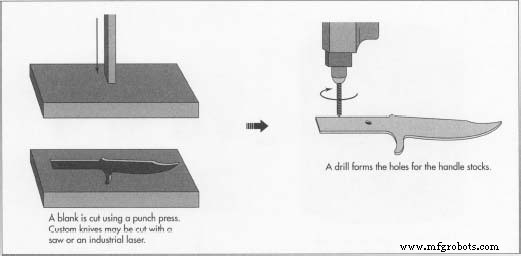 Het belangrijkste deel van het moderne jachtmes, het lemmet, is gemaakt van staal of roestvrij staal. Van bijzonder belang is de koolstofinhoud van het metaal, die de hardheid van het lemmet bepaalt. ponspers, gebruikmakend van een gehard pons en matrice gevormd om de contour van het lemmet te matchen. De pons wordt gedwongen door het materiaal in de matrice, het ruwe lemmet in vorm stampend. Aangepaste messen kunnen uitgezaagd worden met een zaag, of een industriële laser kan gebruikt worden om bijzonder ingewikkelde lemmetten te snijden.
Na het snijden van de blank, worden gaten voor de handvaten in de tang geboord. Ruwe vormgeving wordt ook uitgevoerd door slijpen of frezen. Deze vorming vormt de dikte van het lemmet op verschillende punten en vermindert de hoeveelheid afwerkslijpen op de scherpe rand. Eventuele identificerende markeringen of decoratieve details worden gestampt terwijl het lemmet in een zachte conditie is.
Verharden
- 2 Het lemmet wordt verhard om de scherpte van de messensnede te bewaren. Elk lemmetmateriaal kan verschillende verhardings- en warmtebehandelingsmethoden vereisen; echter, gangbare staallemmets worden doorgaans op de volgende manier warmtebehandeld.
Om het lemmet te verharden, worden verschillende lemmetten in een keramisch bakje in een warmtebehandelingsoven geplaatst. Ze worden plat neergelegd zodat het gewicht van de lemmetten geen vervorming veroorzaakt. Afhankelijk van de specifieke eisen van het legering, wordt de temperatuur in de oven verhoogd tot ongeveer 1600°F (871°C). Na het verwarmen van de lemmetten gedurende ongeveer twee uur, wordt het hele bakje uit de oven gehaald en de lemmetten in olie of water gedompeld. Dit koelt de lemmetten snel af en heet afschrikken. Het afschrikken sluit de metalenkristallen in een ingewikkeld microscopisch patroon. Dit proces resulteert er ook in dat het metaal erg bros wordt. Na afschrikken worden de lemmetten opnieuw verwarmd tot ongeveer 500°F (260°C). Op dit moment heeft het metaal een licht donker-roodachtige kleur, en de kristallen veranderen hun uitlijning iets. Dan worden de lemmetten langzaam laten afkoelen in een proces dat aanlaten heet. Dit verzaagt het metaal terwijl een deel van de brosheid behouden blijft die nodig is voor fijn slijpen. Verdere verhit- en afkoelcycli kunnen gebruikt worden om andere gespecialiseerde legeringen te verharden.
Polijsten en Slijpen
- 3 Na het afkoelen van de warmtebehandelde lemmetten, worden ze gepolijst en geslepen. Polijsten wordt door machine of hand uitgevoerd. Een platte bandschuurmachine wordt gebruikt om een gladde, gelijkmatige, "geborstelde" afwerking aan de zijkanten van het lemmet te produceren. Dit polijst ook eventuele markeringen van de ponspersoperatie uit en verwijdert het oppervlakte residu van de warmtebehandelingsoperatie. Vervolgens wordt het lemmet in een slijpvastzetapparaat geplaatst dat het door een reeks slijpschijven laat lopen. Elke draaiende schijf verwijdert het juiste hoeveelheid metaal
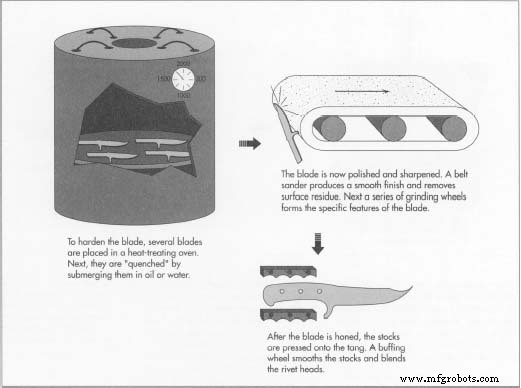 om de randverlichting, punt, ruwe randhoek, en andere kenmerken van het werkende deel van het lemmet te vormen. Bij utiliteitsmessen worden veel van deze kenmerken zonder verdere afwerking gelaten aangezien ze voor functionele doeleinden zijn eerder dan cosmetische. In het geval van sierlijkmessen kunnen deze kenmerken met de hand gepolijst worden met een draaiende buffelschijf en juweliersrouge. De rouge is een zacht, abrasief pasta die, wanneer op het katoenen buffelwiel gesmeerd en dan tegen het lemmetoppervlak gebuffeld, het metaal tot een hoge glans polijst. Wanneer het lemmet met deze stappen voltooid is, zal het tamelijk scherp zijn en kan het gereed lijken voor gebruik. Echter, de finale slijpstappen zijn vereist om een langdurige rand te produceren.
Aanhouwen
- 4 Voor de toevallige waarnemer lijkt de messensnede simpelweg het resultaat van twee doorsnijdende oppervlakken. Bij nader onderzoek wordt de wahre vorm van de rand gezien als bestaande uit twee duidelijk afzonderlijke sets hoeken. De eerste wordt achtergelaten door het ruwe slijpen zoals hierboven uitgelegd, terwijl de tweede de fijn hoek is die daadwerkelijk de snijrand vormt. Deze rand wordt geproduceerd door een fijn slijpoperatie genaamd aanhouwen. De hoek van de hone kan tussen 17 en 30 graden ten opzichte van de as van het lemmet liggen, afhankelijk van de lemmettoepassing. Een kleinere hoek produceert een scherpere rand, maar de rand zal sneller slijten en dof worden. Een fijn slijphone, of "steen," wordt geolierd en zacht tegen de messensnede gewreven. Deze actie produceert de fijnst geslepen rand en is de enige ware methode om een meslemmet correct te slijpen. Bekeken onder een microscoop, lijkt de ruw geslepen rand als een reeks getande punten.
Hoewel scherp genoeg om in deze conditie adequaat te snijden, slijten de punten gemakkelijk en is de scherpte
 snel verdwenen. Door aanhouwen worden deze punten vermengd in een consistente rand van gelijke scherpte.
Assemblage van de Handvaten, Parcier en Knoop
- 5 De handvaten worden gerivet of geperst op de tang van het meslemmet. Een buffelschijf wordt gebruikt om de handvaten glad te maken en de rietkoppen te vermengen. In het geval van een leerhandvat, worden de wassegmenten op de tang gestapeld beginnend bij de parcier. Na het vullen van de handvatlengte met leer, wordt de knoop op het einde van de tang geperst en met een pen of riet bevestigd. Dit perst het leer samen, wat een stevig, gemakkelijk te grijpen handvat creëert. Het leer kan gevormd worden met een slijpschijf en vervolgens geseald met een penetrerende sealer. De parcier en knoop kunnen vervolgens afgewerkt worden door polijsten met de buffelschijf. Grote zorg moet betaald worden tijdens de assemblage en afwerkingsproces om het meslemmet niet te beschadigen of de scherpe rand te bederven.
Kwaliteitscontrole
Om een scherpe rand en lange levensduur na slijpen te garanderen, moet de warmtebehandeling van het lemmet gemonitord worden. Dit wordt uitgevoerd door de Rockwell Hardheid te meten, een procedure waarbij het lemmet of een monsterproefstuk onder een gehard punt geplaatst wordt. Een zwaar gewicht wordt op het punt uitgeoefend, en de mate van penetratie wordt gemeten. De deuk die door deze test achterblijft is nauwelijks zichtbaar voor het blote oog, en kan onder het handvat gedaan worden waar het verborgen zal zijn. Met behulp van diverse conversieschalen kan de hardheid dan vergeleken worden met de gewenste standaard.
Scherpte en afwerking van het lemmet zijn ook belangrijk. Vakkundige technici inspecteren het lemmet visueel, inclusief het gebruik van een microscoop om de geslepen rand nauwkeurig te bekijken. Eventuele defecte lemmetten worden teruggestuurd naar de finale afwerking en aanhouwoperatie voor herwerk.
De afwerking van het handvat en andere delen van het mes worden ook visueel geïnspecteerd. In het bijzonder worden showmessen meticuleus onderzocht op de minste defect. Aangezien deze messen een vorm van kunst zijn, zullen ze nauwkeurig gescruteerd worden door de koper; visuele defecten zouden de waarde van het mes verminderen. Ook, als het mes een duplicaat is van een historisch stuk, zijn specifieke ontwerpdetails en markeringen belangrijk voor de verzamelaar.
De Toekomst
Het ontwerp en de constructie van het jachtmes is in de afgelopen 200 jaar nauwelijks veranderd, en weinig verandering wordt in de toekomst verwacht. Voortgang in metallurgie zal mesfabrikanten nieuwe staallegeringen bieden, die ze zullen gebruiken om de hardheid, duurzaamheid en afwerking van hun product te verbeteren. Evenzo zullen nieuwe kunststoffen met verbeterde impactsweerstand, vormbaarheid en oppervlakteafwerking toepassingen vinden als meshandvaten, of grepen.
Dit zullen kleine veranderingen zijn, en zullen het algemene ontwerp niet veranderen. Vandaag's jachtmes zal een nuttig en gewaardeerd gereedschap blijven voor de outdoor-liefhebber, en trots bewaard worden om doorgegeven te worden aan toekomstige generaties.
Productieproces
- Bulldozers: Krachtige Gereedschappen voor Bouw en Zware Industrieën
- 26 Essentiële CNC-bewerkingstips die Elke Professional Moet Kennen
- Schaarmeskwaliteit optimaliseren: prestaties en precisie verbeteren
- Essentiële Onderhoudstips voor Schaarmessen: Voor Langer Leven en Betere Prestaties
- De juiste zaagblad kiezen voor snijden: Typen, tanden en materialen
- De Ultieme Gids voor het Kiezen van de Juiste Bandsaag
- Professioneel scherpen van cirkelzagen: verleng meslevensduur en bereik precisiesneden
- De kracht van metaal bandsagbladen: precisiesnijden voor metaal en meer
- ATI Introduceert Compliant Deburring Blade: Precisie Pneumatische Controle voor Licht & Medium Robot Deburring
- CNC triller-mes snijmachine: industriële toepassingen & mogelijkheden
- Kompaszaag: Hoe Het Werkt en Waarom Het Essentieel Is Voor Precieze Gebogen Sneden