



Pottenbakken: Van oud ambacht tot moderne productie – Een uitgebreide gids
Achtergrond
Pottenbakken is de kunst van klei vormgeven tot functionele of decoratieve vaten die vervolgens gedroogd, gebakken, en afgerond worden – vaak met glazuur – om een vitreus, waterbestendig oppervlak te bereiken. Klei is een natuurlijke mineraalafzetting die gesteente over miljoenen jaren heeft verwitterd. In tegenstelling tot rauwe klei, is een pottenbakkerslichaam een zorgvuldig gebalanceerd mengsel van klei en additieven die de verwerkbaarheid en bakken eigenschappen afstemmen.
Kunstenaars en fabrikanten gebruiken een verscheidenheid aan technieken: handvormen, draaien op de schijf, jiggeren, gieten in malen, of snijden. Elke methode biedt een distincte textuur en vorm, wat de vaardigheid en creativiteit van de maker weerspiegelt.
Bakken is de beslissende stap die het fragiele, poreuze klei in een duurzaam product transformeert. Door vloeibaar glazuur voor het bakken aan te brengen, verandert de oppervlaktechemie, en het glazuur smelt aan het lichaam, producerend een vitreuze afwerking die water kan houden en vloeistoffen weerstaat.
Geschiedenis
Pottenbakken dateert terug tot de vroegste menselijke nederzettingen. De eerste vaten – knijppotten en rolpotten – werden bij lage temperaturen gebakken, wat resulteerde in fragiele, poreuze items. Vroegere pottenbakkers verfijnden hun vak door oppervlakken te polijsten en insnijdingen voor decoratie te gebruiken, producerend objecten voor dagelijks gebruik en religieuze symboliek.
In het oude Nabije Oosten werd klei gebruikt voor zowel domestieke als bouwdoeleinden zo vroeg als 5000 v.Chr. In 4000 v.Chr. hadden Egyptische pottenbakkers zich ontwikkeld tot fijne kleien en hogere-temperatuur ovens die verbranding voorkwamen. Chinese kunstenaars produceerden zwart aardewerk in 3500 v.Chr., en in 1000 v.Chr. waren het wiel en gesofisticeerde glazuren gangbaar, vaak gebruikt in begrafenisriten.
Door de eerste millennium v.Chr. produceerden Griekse, Iberische, Romeinse, en Japanse culturen bekende aardewerk, elk bijdragend aan de wereldwijde erfgoed van keramiek.
De achttiende eeuw markeerde een verschuiving naar industriële productie. Britse fabrikanten begonnen te experimenteren met nieuwe kleilichamen, glazuren, en fabrieksgebaseerde productie, wat massadistributie van consistente, hoogwaardige waren mogelijk maakte. Mal-gebaseerde massaproductie volgde snel, wat de snelle creatie van uniform items toeliet.
Rauwmaterialen
Het primaire mineraal in keramische lichamen is kaolieniet, wat klei ruwweg 40% aluminiumoxide, 46% siliciumoxide, en 14% water geeft. Primair klei, in situ gevonden, is dicht en zuiver; secundaire klei, getransporteerd door water of gletsjers, is lichter en fijner. Additieven – zoals zand, grog, of organische stof – wijzigen plasticiteit, krimp, en bakgedrag.
Fabrikanten ontvangen klei doorgaans als droog poeder of voor-gehydrateerde mix. Grote fabrieken kopen bulk hoeveelheden en mengen ze op de productiedag om aan specifieke formuleringseisen te voldoen.
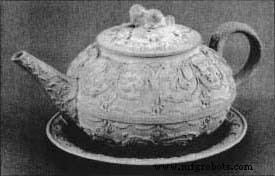 Een steengoed theepot door Jonah Wedgwood & Co., Staffordshire, Engeland. (Uit het Henry Ford Museum & Greenfield Village, Dearborn, Michigan)
De iconische theepot vertoont negentiende-eeuwse innovatie. Josiah Wedgwood gerevolutioneerde de industrie door ontwerpen te standaardiseren, glazuren te verbeteren, en een reproduceerbare productlijn te creëren die de groeiende theecultuurmarkte bediende.
Ontwerp
In moderne fabrieken collaboreren kunstdirecteurs met marketeers om marktklare producten te conceperen. Ze kunnen klassieke vormen herleven – zoals fel gekleurde Fiesta Ware – of volledig nieuwe ontwerpen ontwikkelen. Eenmaal een concept goedgekeurd, creëert een kleimodelleerder een prototype, wat een malenmaker vertaalt in een gips meester voor jiggeren of slip casting.
Het productieproces
De klei mengen
- Klei arriveert in poedervorm en wordt met water bevochtigd in een grote blunger tank. Een typische productiebatch weegt 100.000 lb (45.400 kg) en bevat ruwweg 30% water.
- De slib wordt dan filtergeperst, wat overmatig water verwijdert om een 'koek' met ongeveer 20% vocht te produceren.
- De koek wordt in een plugmal gehakt, geaëreerd, en in cylinders gevormd klaar voor malen.
Jiggeren
- Jiggeren is de snelste methode voor het produceren van holle ware. Een natte cylinder wordt in een gipsmal geplaatst; een metaalarm dwingt de klei tegen de binnenkant, wat het vat vormt. De greenware wordt dan verwijderd, gedroogd, en naar de volgende fase gestuurd.
- Eenmaal gedroogd, trimt een schoonmaakmachine ruwe randen. Een transportband leidt naar tunneldroogers die vocht tot <1% reduceren voor glazuren en bakken.
Slip casting
- Slip casting creëert ingewikkelde vormen. Een gietbare slip vult een twee-deels gipsmal; overmaat wordt afgelopen, en de slip verstevigt. De mal wordt geopend wanneer de greenware stevig genoeg is, dan gereinigd en gedroogd.
Glazeren
- Glazuuraanbreng kan een waterval giet, sproeien, of hand-flush voor diepe holle ware. Typische glazuurdikte is 0,006–0,007 in (0,015–0,017 cm). Decoratieve technieken omvatten schermprinten, decals, en handschilderen.
Bakken
- Moderne tunnelovens, aangedreven door aardgas, bakken duizenden stukken simultaan. Bij 2.300 °F (1.260 °C) blijft een batch ongeveer 5 uur in de oven, wat snelle doorloop mogelijk maakt.
- Glazuren transformeren in een glas-achtige coating tijdens bakken, wat de pottenbakwerk vrijwel ondoorlatelijk voor vloeistoffen maakt. Enkelkleurproductie vereist vaak slechts één baking; multi-glazuur items kunnen biscuit- en glazuurbakken ondergaan.
- Na bakken worden onbeglazuurde bodems gepolijst op een machine, dan worden de stukken gedoosd voor verzending.
Kwaliteitscontrole
Elke stap van de productie wordt gemonitord. Rauwe kleien en glazuren worden getest op samenstelling, viscositeit, en kleurconsistentie. Ovntemperaturen worden gelogd met hittekegels en thermocouples, wat precieze bakschedules waarborgt. Ervaren technici visueel inspecteren elke fase om defecten te elimineren.
Bijproducten / Afval
Pottenbakproductie genereert minimaal gevaarlijk afval. Kleischrooten en afsnijde kunnen hermengd worden voor hergebruik. Glazuren zijn geformuleerd om loodvrij te zijn, en FDA-testen bevestigen de afwezigheid van cadmium en lood. Alle rauwe glazuren zijn veilig om te hanteren.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- Expert Gids voor Aluminium Lasermarkering: Precisie, Duurzaamheid en Toepassingen
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Uitgebreide Gids voor Lasermarkering: Typen, Voordelen en Toepassingen
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Elektropolijsten vs. Passiveren: De Juiste Roestvrij Staal Afwerking Kiezen
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- Pottenbakken: Van oud ambacht tot moderne productie – Een uitgebreide gids
- Kleisteen: Definitie, Geschiedenis en Modern Gebruik in de Bouw