



Donutproductie: van ingrediënten tot kwaliteitscontrole
Achtergrond
De donut is een zoet, frituurgebak dat kan worden opgezet met gist of chemische middelen. Na mengen wordt het deeg gevormd, in hete olie gedropt, en geglaasd. Varianties zijn jam-gevulde "bismarck" donuts en gesmaakte deegjes zoals chocolade of citroen, vaak bestudeerd met bosbessen, rozijnen of noten.
Gist-geheven donuts, die op fermentatie vertrouwen om kooldioxide te produceren, zijn lichter en luchtiger maar vereisen diverse uren deegontwikkeling. Chemisch-geheven donuts gebruiken bakpoeder; ze zijn dichter en kunnen snel geproduceerd worden. Beide stijlen kunnen thuis gemaakt worden met basisingredienten en geen speciale apparatuur.
Commerciële bakkerijen—ofwel onafhankelijke winkels, supermarkten of franchisebedrijven—produceren donuts in bulk, vaak met voorgepakte mixes die de productie stroomlijnen. Grote faciliteiten kunnen duizenden donuts per dag bakken of bakken voor distributie over brede regio's.
In de Verenigde Staten zijn donuts een vaste snack. Culturele referenties—van kinderliedjes tot klassieke films—benadrukken hun populariteit. Eerste en Tweede Wereldoorlogveteraan crediteren donuts geserveerd in kantines met het handhaven van morale. Ondanks hun calorie- en vetgehalte (minimaal 200 calorieën en 3 g vet per stuk), consumeren Amerikanen ongeveer 10 miljard donuts per jaar.
Geschiedenis
De moderne donut's oorsprong gaat terug tot 18e-eeuwse Nederlandse kolonisten in Nieuw-Amsterdam, die ze "oliykoeks" (oliejkoeken) noemden. In de 19e eeuw, Elizabeth Gregory's zoon, Hanson Gregory, vond de eerste donut met een gat, wat het gebak zijn naam gaf. In de late 1800s hadden donuts zich ontwikkeld tot de ringvorm die we vandaag herkennen.
Tijdens de 20e eeuw werden donuts een vast onderdeel voor arbeiders en soldaten. Het Leger des Heils diende ze aan Eerste Wereldoorlogstrijders, die het gebak associeerden met thuiskomfort. In 1920 patentte de Russische immigrant Levitt een donutmachine die de ringvorm automatiseerde, wat $25 miljoen per jaar opleverde in 1925. De 1934 Wereldtentoonstelling toonde machinegemaakte donuts, wat snelle industriële groei stimuleerde. Franchises zoals Krispy Kreme (opgericht 1937) en Dunkin' Donuts (gesticht 1950) breidden landelijk uit, met Dunkin' nu 5.000 vestigingen in 37 landen en Krispy Kreme 147 winkels in 26 staten.
Ruw materialen
Ingrediëntenlijsten variëren per opzetmethode en productieschaal. Huishoudelijke donuts gebruiken doorgaans minder componenten dan commerciële mixes. Chemisch-geheven donuts bevatten bloem, bakpoeder, zout, vloeistof, eieren, melk, suiker, vet, en aromastoffen. Gist-geheven donuts omvatten bloem, vet, melk, suiker, zout, water, gist, eieren of eidooiers, en aromastoffen.
Commerciële bakkerijen halen vaak voorgepakte mixes met tarwe- of sojabloem, vet, suiker, eidooiers, melkstoffen, gistconditioners, gommen, en kunstmatige aromastoffen. Deze mixes worden aangevuld met verse natte ingrediënten—water, melk, eieren—toegevoegd tijdens de mengfase. Bakolie, doorgaans plantaardige olie, blijft de duurste input; dus nauwkeurige temperatuurcontrole is essentieel om overmatige olieabsorptie te voorkomen. Glazures of roomglazures worden na het bakken aangebracht, samengesteld uit bloem, suiker, aromastoffen, en soms vet.
Het productieproces
De volgende stappen beschrijven een gemotoriseerde bakkerij die alleen gist-geheven donuts produceert. Van droge mix tot eindproduct beslaat het proces doorgaans ten minste één uur.
Ingrediënten verkrijgen
- Hoog-volume bakkerijen ontvangen grote zakken (tot 50 lb/22,7 kg) voorgepakte mix van regionale magazijnen. Verse bederfelijke producten—eieren en melk—worden in bulk aangekocht en gekoeld.
Ingrediënten afmeten
- Batchgrootte wordt bepaald door het gewicht van de droge mix die nodig is voor de gewenste productie. De mix wordt in een gecalibreerde weegschaal gegoten om precisie te garanderen.
Mengen en kneden
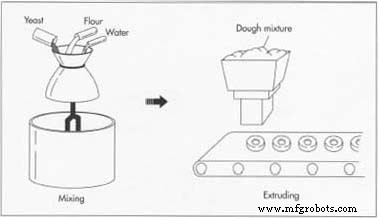
- De droge mix wordt gecombineerd met natte ingrediënten in een industriële mengmachine. Een aparte gistslurry wordt in deze fase geïncorgeerd. De mengmachine gebruikt een grote deeghaak die menselijk kneden nabootst, wat glutenstrengen vormt voor een robuuste structuur. Kneden duurt ongeveer 13 minuten.
De gist laten rusten
- Na kneden rust het deeg ongeveer 10 minuten om fermentatie toe te laten. Succesvolle gistactiviteit levert een sponsachtig, zacht deeg; mislukking resulteert in platte, harde donuts.
De donuts vormgeven
- Het geruste deeg wordt in een extruderhopper geladen. De extruder, onder gecontroleerde druk, vormt deeg in ringen (standaard donuts) of cirkels (gevulde donuts). Een geautomatiseerde stamper kan ook gebruikt worden, het deeg vervlakkend tot 0,5 inch (1,27 cm) voordat de finale vorm gestempeld wordt. Ongeveer 3 dozijn donuts worden in 15 minuten geproduceerd.
Rijzen
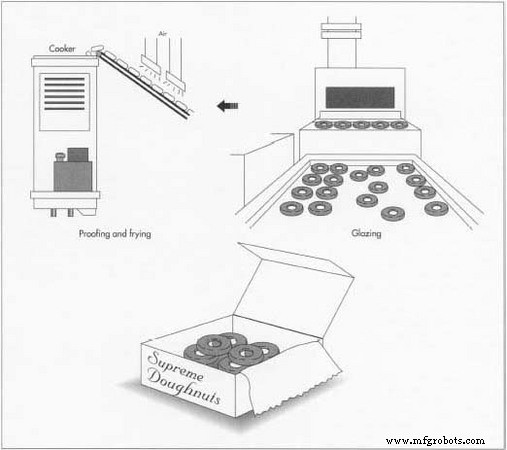
- Gevormde donuts worden overgebracht naar een rijzkast ingesteld op ~125°F (51,6°C). De warme, gecontroleerde omgeving laat het deeg langzaam rijzen, wat een licht, luchtig interieur garandeert. Het deeg reist op een ketting-aangedreven platform voor ongeveer 30 minuten.
Bakken
- Gerijpte donuts vallen automatisch in een open frituurpan. Het handhaven van de juiste olie temperatuur en het beperken van de batchgrootte voorkomt overmatige olieabsorptie, wat winstmarges kan reduceren. De donuts bakken twee minuten, daarna automatisch omgedraaid.
Glazeren en drogen
- Na bakken passeren donuts onder een glazuurdouche. Glazuur wordt uitgegeven door een brug boven het hete deeg, bedekking de top, zijkanten en delen van de bodem. De geglazuurde donuts worden vervolgens naar een drooggebied getransporteerd om af te koelen.
Verdere afwerking en verkoop
- Op het afwerkstation kunnen donuts extra toppings ontvangen zoals snoepjes, noten, of dikker roomglazuur. Schijfvormige donuts worden in een vulinjector geplaatst die voorgemeten vullingen deposeert. Klaar donuts worden op schalen geplaatst voor toonbankdisplay of verpakt voor speciale bestellingen.
Kwaliteitscontrole
Kwaliteitsborging begint met inspectie van de droge mix in het verwerkingsfabriek. Verse bederfelijke producten worden snel aangekocht en binnen gespecificeerde vensters gebruikt. De gistslurry moet nauwkeurig gemengd en binnen 12 uur gebruikt worden. Medewerkers monitoren alle kritieke tijdintervallen—kneden, rusten, rijzen, bakken—om consistentie te behouden.
Temperatuurcontrole is cruciaal: rijzen moet warm genoeg zijn om gist te activeren zonder het te doden; bak temperaturen moeten olie tegenhouden van over-absorptie. Omgevingstemperatuur beïnvloedt ook gistactiviteit en kan apparatuurherkalibratie vereisen.
Ervaren medewerkers vertrouwen op tast- en visuele aanwijzingen: een sponsachtig deeg, zichtbaar rijzende donuts, en de correcte gouden kleur na het bakken wijzen allemaal op correcte procesuitvoering. Periodieke bemonstering en dwarsdoorsnede-controles garanderen dat donuts noch vettig noch onvoldoende gebakken zijn.
Bijproducten en afval
De extruder's gelijktijdige snijden reduceert deegafval. Elk overmaat deeg van stempelen wordt gerecycled in de volgende batch, wat afval minimaliseert en opbrengst maximaliseert.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- Expert Gids voor Aluminium Lasermarkering: Precisie, Duurzaamheid en Toepassingen
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Uitgebreide Gids voor Lasermarkering: Typen, Voordelen en Toepassingen
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Vezel Laser Markering: Precisie, Snelheid en Veelzijdigheid voor Moderne Industrieën
- Elektropolijsten vs. Passiveren: De Juiste Roestvrij Staal Afwerking Kiezen
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- Snel Prototypen Van Een Fietsgemonteerd Visgat: Van CAD Naar Het Water