



Lasersnijkwaliteit optimaliseren om secundaire afwerkingskosten te verlagen
Lasersnijkwaliteit optimaliseren om secundaire afwerkingskosten te verlagen
Lasersnijden blijft de go-to methode van de industrie voor high-precisie plaatmetaalwerk. De echte efficiëntie hangt er echter af van het leveren van consistente randkwaliteit. Slechte randen dwingen tot kostbare ontgraten, slijpen en herwerk die de tijd- en materiaalbesparingen die het proces belooft, opeten.
Voor de meeste plaatmetaalbanen voortvloeien randdefecten uit procesinstellingen, niet uit de machine zelf. Deze gids belicht de meest frequente lasersnijproblemen, hun root causes en praktische oplossingen die post-verwerkingsinspanning reduceren.
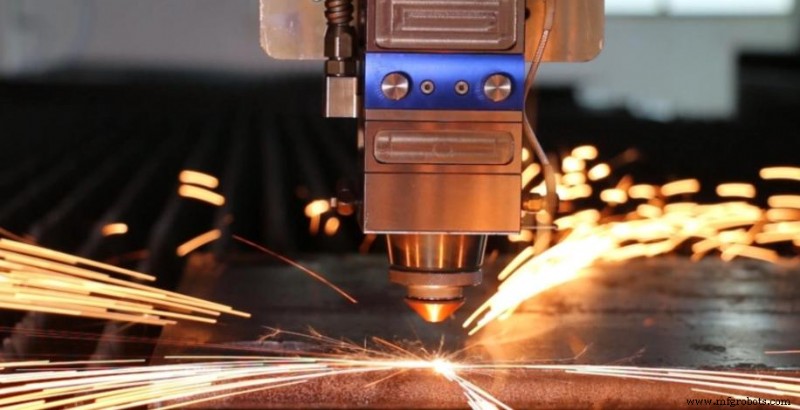
De verborgen kosten van slechte lasersnij-randkwaliteit
- Arbeidsintensief ontgraten: Handmatig lasersgraten verwijderen is traag en arbeidsintensief. Wanneer het een workflowstap wordt, betaal je tweemaal: eenmaal voor snijden en opnieuw voor post-verwerking. De overhead oploopt snel over een productierun.
- Materiaalafval & Afkeuring: Ruwe randgeometrie kan dimensionale nauwkeurigheid compromitteren en fit-up issues veroorzaken tijdens assemblage, wat leidt tot afgekeurde delen en productievertragingen.
- Gecompromitteerde esthetiek en fit: Geoxideerde of oneffen randen hinderen lassen en poedercoaten. Schone, consistente oppervlakken zijn essentieel voor sterke letselverbindingen en een flawless finish.
Veelvoorkomende lasersnijdefecten en hun oorzaken
Meeste defecten kunnen herleid worden tot een handvol out-of-balance procesfactoren. De root cause identificeren is de snelste manier om ze op te lossen.
Bestrijding van dross en graten
Dross en graten vormen wanneer gesmolten materiaal niet volledig uit de snijzone gewist wordt en zich her-solidificeert langs de rand.
- Thermisch onbalans: Met dikker materiaal bouwt warmte op aan de onderkant van de snede, wat gesmolten metaal verhindert om soepel te ontsnappen. Controleer en pas eerst de focuslocatie en vermogensinstellingen aan.
- Gasmismatch: Hulpgas blaatst gesmolten materiaal weg. Onvoldoende druk laat smelt achter, wat resulteert in graten die afgeschuurd moeten worden.
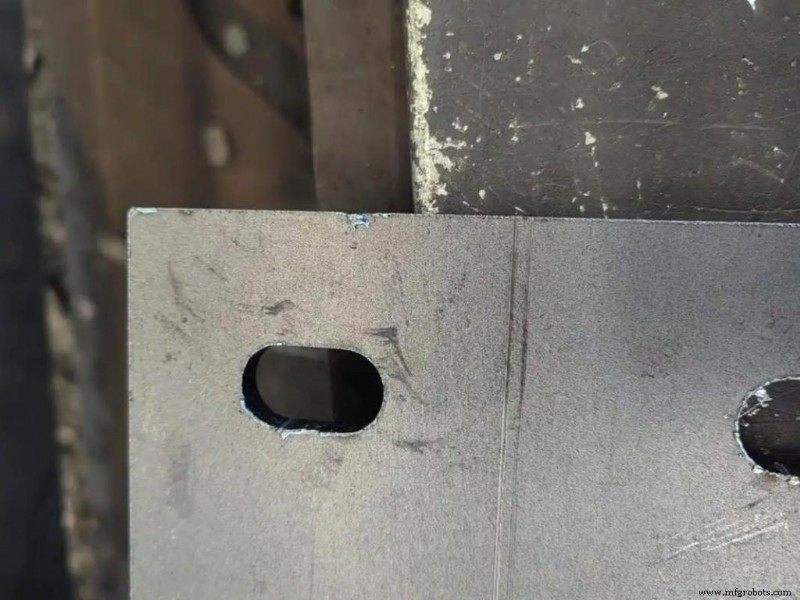
Striaties en ruwe oppervlakteafwerkingen
Verticale striaties op de snijrand geven vaak aan dat een of meer snijparameters aangepast moeten worden.
- Stralkwaliteit en focusstabiliteit: Een besmette lens of licht off focuspunt kan de straal onevenredig spreiden, wat irreguliere striaties produceert. Regelmatige lensinspectie en juiste focusconfiguratie maken meetbaar verschil.
- Voedsnelheidsfouten: Te snel snijden creëert sleeplijnen; te langzaam snijden over-smelt het materiaal, verbreedt de kerf en verruwt het oppervlak. De optimale snelheid varieert met materiaaltype en dikte.
Deze tabel vat de meest frequente defecten, hun primaire root causes en aanbevolen fixes samen:
| Defect | Primaire Root Cause | Fix |
|---|---|---|
| Harde Graten (Dross) | Hulpgasdruk te laag / Focus te hoog | Verhoog gasdruk; verlaag focuspunt |
| Ruwe Striaties | Snijsnelheid te snel | Verlaag voedsnelheid; check zuigmondconditie |
| Grote Heat-Affected Zone | Excessieve warmteinvoer | Optimaliseer vermogen en snijsnelheid |
| Excessieve Oxidatie | Zuurstofreactie te agressief | Verminder zuurstofdruk of schakel over op stikstof |
4 Tips voor lasersnijoptimalisatie
Defecten aan de bron stoppen is veel efficiënter dan ze later corrigeren. Focus op deze vier gebieden voor de beste resultaten.
- Optimaliseer de focuspositie
Voor dikker materiaal, stel de focus net onder het bovoppervlak in in plaats van direct erop. Deze kleine aanpassing laat gesmolten materiaal makkelijker uitstromen, wat dross reduceert en randrechtmatigheid verbetert. - Beheers hulpgasselectie
De keuze van gas heeft een grotere impact op randkwaliteit dan de meeste operators realiseren. Stikstof levert schone, oxide-vrije randen op roestvrij staal en aluminium – ideaal voor uiterlijk of coatinghechting. Zuurstof, hoewel exothermisch en efficiënt voor dik zacht staal, laat een licht geoxideerde finish achter. - Vind de ideale snijsnelheid
De snelste voedsnelheid is niet altijd de beste. Voer snelheidstests uit op monstersneden om de snelheid te bepalen die de schoonste rand produceert, niet slechts de snelste cycletijd. - Houd zuigmonden schoon en gecentreerd
Gesleten of off-center zuigmonden storen hulpgasstroom, wat turbulentie, oneffen randen en irreguliere kerfbreedtes veroorzaakt. Regelmatige inspectie en vervanging van zuigmonden bieden hoge opbrengst met minimale inspanning.
Delen ontwerpen voor flawless lasersnijden
Procesinstellingen zijn belangrijk, maar deelt ook. Een paar kleine CAD-tweaks kunnen een verrassende hoeveelheid afwerkingswerk later voorkomen.
- Vermijd scherpe interne hoeken: Voeg kleine afrondingen toe aan interne hoeken om te voorkomen dat de laser blijft hangen en het materiaal over-smelt.
- Respecteer de gat-naar-dikte ratio: Als vuistregel moet de gatdiameter ten minste gelijk zijn aan de materiaaldikte. Dikkere voorraad met kleinere gaten neigt ertoe uit te blazen en slechte randgeometrie te produceren.
- Handhaaf adequate spacing (webbing): Snijden van features die te dicht bij elkaar liggen kan warmte opbouwen en omringend plaat vervormen. Laat voldoende materiaal tussen sneden om vlakheid en dimensionale nauwkeurigheid te behouden.
Een kostenefficiënte lasersnijworkflow bouwen
Secundaire afwerking reduceren is vaak de snelste manier om de echte kosten van lasersnede delen te verlagen. Door snijparameters fijn af te stellen, het juiste hulpgas te selecteren en delen doordacht te ontwerpen, kunnen fabrikanten schonere randen, hogere doorvoer en meer voorspelbare productiekosten bereiken.
JTR's lasersnijservice start met een proces dat delen levert die klaar zijn voor de volgende fase – geen ontgratbank nodig. Als je worstelt met randkwaliteit of je plaatmetaalworkflow wilt stroomlijnen, neem contact met ons op om je project te bespreken.
Gerelateerde gidsen
Industriële technologie
- Een Betrouwbare Raspberry Pi UPS Bouwen met PiJuice HAT – Stap-voor-Stap Gids
- De Meest Hilarische Tech-vragen & Internet Trolls Die Je Moet Zien
- Automotive Productie Revolutie: De Impact van Digitale Tweeling Technologie
- Omvormers Begrijpen: Complete Gids voor Elektrotechniek en Electronica Studenten
- Buiten prototyping: Additieve productie voor productieklas onderdelen
- Kritieke Temperaturen van Elementaire en Hoog-Temperatuur Supraleiders (Kelvin)
- Essentiële Gids voor Het Ontwerpen van Effectieve Jigs en Fixtures
- Shadow IT: De Stille Interne Dreiging in Remote Werkomgevingen
- Kunstmatige Intelligentie: Evolutie, Geschiedenis en Toepassingen
- Missouri Enterprise lanceert uitgebreide Covid-19-veiligheidsproducten- en dienstenmap voor werkgevers
- Top 11 Hoogpresterende Kunststoffen voor CNC-Bewerking: Belangrijkste Voordelen