



0,05 mm tolerantie halen in aerospace Ti-6Al-4V CNC-bewerking: Een closed-loop precisiebenadering
In aerospace-fabricatie vereist het bewerken van Ti-6Al-4V structurele componenten expertise die conventionele CNC-praktijken overstijgt. Wanneer tekeningen een dimensionale tolerantie van ±0,005 mm (±5 µm) specificeren, is de typische bewerkingsworkflow niet langer voldoende. Titanium's lage elastische modulus, slechte thermische geleiding, hoge chemische reactiviteit bij verhoogde temperaturen en uitgesproken werkverhardingsgedrag dragen allemaal bij aan excessive snijkrachten, gelokaliseerde opwarming en deelfdeflectie.
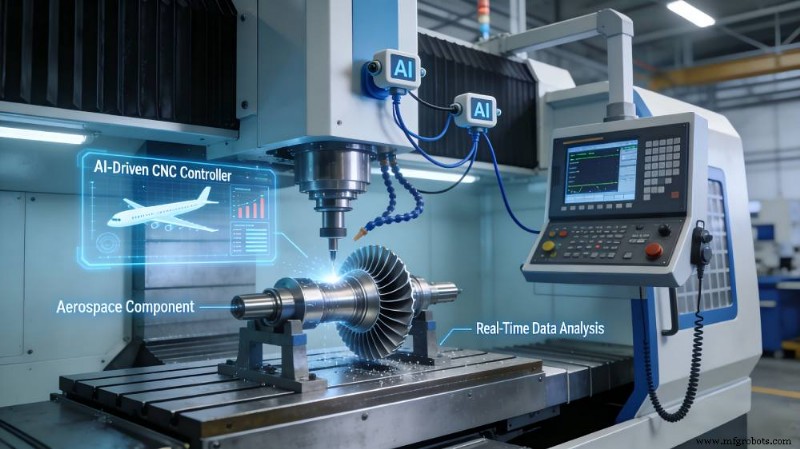
Aerospace CNC-bewerking benut een geïntegreerd, closed-loop systeem dat omgevingscontrole, machine-tool kinematica, geavanceerde toolgeometrie, gespecialiseerde werkstukvasthouding en in-process metrologie fuseert om herhaalbare micron-precisie te leveren.
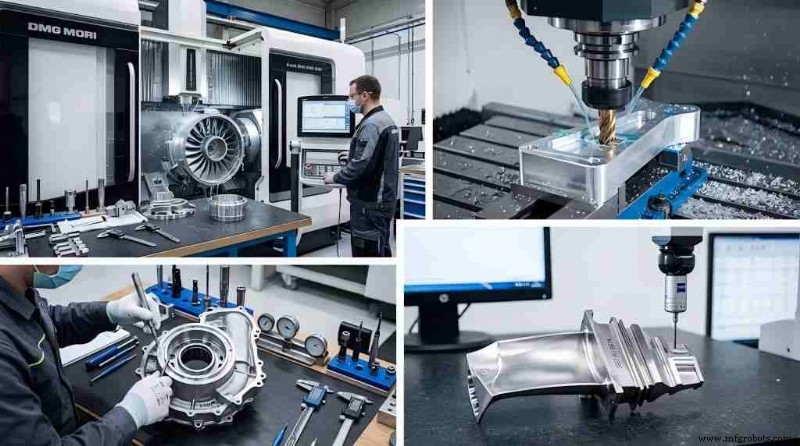
Fysieke variabelen elimineren: Omgevingscontrole & machine rigiditeit
Voor een ±5 µm tolerantie zijn omgevingstemperatuursfluctuaties de leidende bron van volumetrische fouten. Thermische uitdijtingscoëfficiënten betekenen dat zelfs kleine temperatuurveranderingen zowel het werkstuk als de machinegieting kunnen verschuiven.
1. Micro-klimaat en coolantstabilisatie
Precisiecellen moeten zich in een toegewijde, klimaatgecontroleerde shopfloor bevinden met HVAC-systemen die een omgevingstemperatuur van 20 °C ± 0,5 °C (68 °F ± 0,9 °F) handhaven. Het coolantleveringssysteem moet gekoppeld zijn aan een industriële chiller capabel om het vloeistof binnen ±0,1 °C van de machinebed-basislijn te houden, wat lokale uitdijting of krimp van het titanium tijdens materiaalverwijdering voorkomt.
2. Machine tool kinematica en volumetrische nauwkeurigheid
Ultra-high-precision 5-as bewerkingscentra geengineerd voor hoge statische en dynamische stijfheid zijn essentieel. Belangrijke kenmerken zijn:
- Thermische symmetrie: Symmetrische gietingen garanderen uniforme thermische groei, weg van de tool-werkstuk interface.
- Direct-drive motors & lineaire geleiders: Elimineert backlash voor flawless asactuaties.
- Closed-loop feedback: Absolute lineaire optische schalen met nanometrische resolutie (bijv. Heidenhain encoders) bieden real-time positievolging, vrij van balspindelfouten.
Geavanceerde tooling & snijstrategieën voor aerospace-delen
Titanium's slechte thermische geleiding betekent dat ongeveer 90% van de snijwarmte bij de snijde blijft, wat toolslijtage versnelt en oppervlaktedefecten veroorzaakt.
1. Stress-relief cycli en voorraadbeheer
Residuele spanningen van voorraad of agressieve roughing kunnen het deel laten vervormen bij vrijgave van de spanning. Ons proces scheidt roughing en finishing:
Rough Machining → Vacuüm Stress-relief Analing → Semi-finishing → Finale Micro-finishing
Tijdens de finale afwerking wordt de snijdiepte (ap) beperkt tot 0,02 mm-0,05 mm om snijkrachten te reduceren en elastische deflectie te elimineren.
2. Toolselectie en geometrie
We gebruiken ultra-fijngkorrelige solid carbide substraten met hoge hittehardheid en toughness.
- Coatings: Vermijd Ti-bevattende coatings (TiN, TiAlN) om adhesieve slijtage en BUE te voorkomen. In plaats daarvan, zet gepolijste ongecoate tools of CrN/DLC coatings in.
- Geometrie: Scherpe, positieve rake-hoeken (10°-15°) en hoge helixhoeken snijden schoon, wat de belasting reduceert.
- Dynamica: Variabele-pitch en variabele-helix frezen verstoren harmonische frequenties, wat chatter onderdrukt wat afwerking en dimensionale consistentie degradeert.
3. Hoog-druk vloeistofbeheer
Standaard flood cooling kan chips niet evacueren of temperatuur controleren in high-tolerantie zones. We gebruiken een Through-Spindle Coolant (TSC) systeem met een minimumdruk van 70 bar (1.015 psi) om de snijde instant te koelen, duktiele titaniumchips te breken en ze uit de snijzone te evacueren.
Elastische deformatie managen: Slimme spanningsoplossingen
Titanium's elasticiteitsmodulus (~110 GPa) is ruwweg de helft van die van structureel staal, wat resulteert in dubbele deflectie onder identieke spankrachten. Conventionele mechanische spannen of harde kaken vervormen dunwandige geometrieën, wat spring-back veroorzaakt dat het ±0,005 mm venster schendt.
1. Geavanceerde werkstukvasthoudingsmethodologieën
We verdelen lasten gelijkmatig met custom vacuümspannen of low-distortie hydraulische fixaturen afgestemd op elk deel. Voor ingewikkelde of dunwandige features, biedt fase-veranderings werkstukvasthouding – cryogene of vries spannen – het component in ijs ingesloten, wat uniforme ondersteuning biedt zonder gelokaliseerde druk.
2. Datumconsistentie
Nul-punt spannsystemen met ingebouwde pull-stud ontvangers bereiken mechanische herhaalbaarheid van <2 µm, wat opstelling isoleert van menselijke fouten tijdens deeloverdracht.
In-process metrologie en closed-loop feedback
Voorspellende programmering alleen kan niet compenseren voor micro-toolslijtage of gelokaliseerde machinebeweging over lange cycli. High-value aerospace CNC-bewerking vereist real-time, in-situ validatie.
1. On-machine proberingscycli
Vóór de finale afwerkpass pauzeert het CNC-programma om een on-machine proberingsroutine uit te voeren met een strain-gauge touch-trigger probe (bijv. Renishaw OMP serie). De probe steekt cruciale datums en semi-afgewerkte oppervlakken binnen de machine-envelop.
2. Adaptieve compensatielussen
Gemeten coördinaten voeden terug naar de CNC-controller via macro-variabelen. De controller vergelijkt actuele dimensies met de blauwdruk en werkt toolverzaking offsets (D-waarden, H-waarden) automatisch bij om te corrigeren voor het micro-verzakingprofiel van de tool, wat handmatige interventie elimineert.
Verificatie: Het CMM-protocol in aerospace CNC-bewerking
Een dimensie bewijzen dat aan een ±0,005 mm eis voldoet, is even complex als de bewerking zelf. Metrologieprincipes dicteren dat de meetinstrumentonzekerheid een-vijfde tot een-tiende van de tolerantieband moet zijn.
1. Deelconditioneringsprotocollen
Delen kunnen niet direct na bewerking gemeten worden. Ze ondergaan een stabilisatieprotocol in een toegewijde metrologielab gehandhaafd op 20 °C ± 0,1 °C voor 12-24 uur (afhankelijk van massa) om thermisch evenwicht te bereiken en residuele spanningen te verlichten.
2. High-accuracy metrologieapparatuur
Finale dimensionele inspectie gebruikt high-accuracy Coordinate Measuring Machines (CMM's) met analoge scannende probes. Het systeem's maximum toelaatbare fout (MPEE) moet voldoen aan:
MPEE ≤ 0,5 µm + L/1000
Deze resolutie zorgt voor statistisch geldige data, wat traceerbaarheid vestigt voor aerospace compliance.
Operationele configuratiematrix
| Operationele Variabele | Standaard Commerciële Bewerking | Geoptimaliseerde Aerospace Precisiebewerking |
|---|---|---|
| Omgevingsthermale Regulatie | ±2,0 °C variantie toegestaan | Gereguleerd op ±0,5 °C (Lab: ±0,1 °C) |
| Coolant Temperatuur Controle | Ongeregelde flood cooling | Chiller-gestabiliseerde TSC bij ≥70 bar |
| Positioneringsfeedback | Rotary encoder op servomotor | Direct-path lineaire optische schalen (nanometer schaal) |
| Fixatiemechanisme | Handmatig/hydraulisch hard-jaw spannen | Vacuüm, cryogene, of nul-punt systemen |
| Dimensionale compensatie | Offline handmatige micrometrische updates | Geautomatiseerde in-process touch-probe feedback lussen |
| Inspectie | Standaard handmatige meetinstrumenten / standaard CMM | Uitgebreide thermische soaking + sub-micron CMM verificatie |
Door deze controles te standaardiseren, kan een aerospace-faciliteit betrouwbaar Ti-6Al-4V componenten produceren binnen een ±0,005 mm ontwerpvenster, wat thermodynamische en mechanische variabelen doorheen het proces neutraliseert.
Gerelateerde gidsen
Industriële technologie
- DVIRC versterkt digitale marketingcapaciteiten met overname van Brand Llama
- Top 5 Asset Tracking Best Practices voor Nutsbedrijven
- Serieel-in, parallel-uit schuifregisters: omzetten van seriele data naar parallelle uitgangen voor efficiënte I/O-uitbreiding
- Overstroomkleppen: Essentiële Veiligheidsmaatregelen voor Chemische Fabrieken
- Agile productie: Belangrijkste voordelen en hoe veelvoorkomende uitdagingen te overwinnen
- Geavanceerde tooling: Kwaliteit en kostenbesparing versnellen in bewerking
- Utility Asset Management Software: Een Complete Kopenersgids
- Uw EV-toeleveringsketen winst verhogen met Kyocera's EZ-Bar precisie tooling
- Bluetooth-signaalgeneratoren Beheersen: Complete Gids & DIY-tips
- Diode Klemschakelingen (Clippers): Typen, Werking & Toepassingen
- Geavanceerde PCIe High-Speed Wachtwoordkaart PCB-ontwerp - Onderzoek & Innovatie