



PCB‑stencil meesterwording: complete gids voor precisie soldeerpasta‑printen
De printfase is de meest kritieke stap in PCB‑assemblage.zelfs een kleine fout kan het hele bord compromitteren, dus minuieuze controle over soldeerjoint‑plaatsing is essentieel. Een PCB‑stencil elimineert dit risico door u toe te staan soldeerpasta in één enkele, precise pass toe te passen, wat tijd bespaart en consistente kwaliteit garandeert.
Wat is een PCB‑stencil?
Een stencil is een dun vel, meestal metaal of polyimide, geperforeerd met een patroon dat matcht met de layout van de PCB‑pads. Wanneer u de stencil op het bord drukt en soldeerpasta aanbrengt, wordt de pasta alleen door de aperturen gedeponeerd, wat een schone, uniforme coating op elke pad achterlaat. Het resultaat is een betrouwbare mechanische binding en solide elektrische verbinding.
De meeste PCB‑pad‑fabrikanten leveren ook custom stencils. U kunt een bord samen met de bijpassende stencil bestellen, wat perfecte alignering vanaf het begin garandeert.
Stencils komen in twee primaire vormen: geframeerd en frameloos. Geframeerde stencils (glue‑in) zijn ideaal voor high‑volume productie omdat ze gladde aperture‑wanden en strakke toleranties bieden. Frameloze stencils, die een spanningssysteem gebruiken, zijn economischer en makkelijker op te bergen, wat ze geschikt maakt voor korte runs en prototypes.
PCB‑stencil ontwerp
Het ontwerpen van een stencil vereist zorgvuldige overweging van diverse factoren om optimale pasta‑release en joint‑kwaliteit te garanderen.
Stencil‑dikte
Dikte beïnvloedt direct het volume pasta dat elke aperture vult. Een te dunne stencil kan ertoe leiden dat pasta aan de aperture‑wanden kleeft, terwijl een te dikke stencil de pad onder‑vult.
Aspect Ratio (W/T)
De aspect ratio is de aperture‑breedte gedeeld door de stencil‑dikte. Industriërichtlijnen bevelen een aspect ratio van minstens 1,5 aan om voldoende pasta‑stroom en ‑retentie te waarborgen. Bijvoorbeeld, een 0,12 mm aperture zou gepaard moeten gaan met een 0,08 mm dikke stencil (0,12/0,08 = 1,5).
Area Ratio
Dit is de verhouding van de aperture‑oppervlakte tot de aperture‑wand‑oppervlakte. De minimum acceptabele area ratio is 0,66; het overschrijden van deze waarde helpt rand‑ruwheid te reduceren en pasta‑uniformiteit te verbeteren.
QFP en BGA pitch overwegingen
- QFP met pitch ≤ 0,5 mm: gebruik 0,12–0,13 mm dikte.
- QFP met pitch > 0,5 mm: gebruik 0,15–0,20 mm dikte.
- BGA bal‑pitch ≥ 1,0 mm: gebruik 0,15 mm dikte.
- BGA bal‑pitch 0,5–1,0 mm: gebruik 0,13 mm dikte.
SMT assemblage specificaties
Voor chemisch‑etsprocessen wordt een aspect ratio van 1:1,5 aanbevolen; voor laser‑gesneden stencils, streef naar 1:1,12.
Aperture‑ontwerp
De vorm en grootte van aperturen beïnvloeden defect‑ratios zoals bridging of soldeer‑beads. Een goed ontworpen aperture helpt ook een gasket‑seal tussen stencil en bord te behouden, wat contaminatie reduceert.
Alignement
Precisie‑alignement is kritiek. Plaats fiduciale markeringen op zowel de PCB als de stencil; deze referentiepunten stellen automatische aligneringssystemen en handmatige setup met hoge herhaalbaarheid in staat.
Stencil‑materiaal
Metaal (roestvrij staal) stencils bieden de beste rand‑kwaliteit en dimensionale stabiliteit voor high‑volume runs. Polyimide‑stencils zijn kosteneffectief en geschikt voor korte runs; laser‑gesneden polyimide kan nog steeds uitstekende aperture‑fideliteit bereiken.
Soldeerpasta‑kwaliteit
Flux‑samenstelling en alliage‑keuze beïnvloeden joint‑sterkte. Gebruik een pasta die matcht met het component‑lead‑profiel en de bord‑pad‑geometrie om onder‑ of over‑flow te voorkomen.
Stencil‑coating
Speciale coatings kunnen residueel soldeer op aperture‑wanden reduceren, post‑print reinigingsinspanning minimaliseren, en pasta‑release verbeteren. Overweeg coatings ontworpen voor high‑speed productie bij grote batches.
Gespecialiseerde stencil‑ontwerpen
Borden met koper‑gevulde pads of doorboor‑via's vereisen een "window‑effect" aperture die pasta‑volume beperkt en koper‑lift voorkomt. Multi‑layer stencils met step‑up of step‑down diktes accommoderen componenten van variërende pitch en grootte op hetzelfde bord.
PCB‑stencil productiemethoden
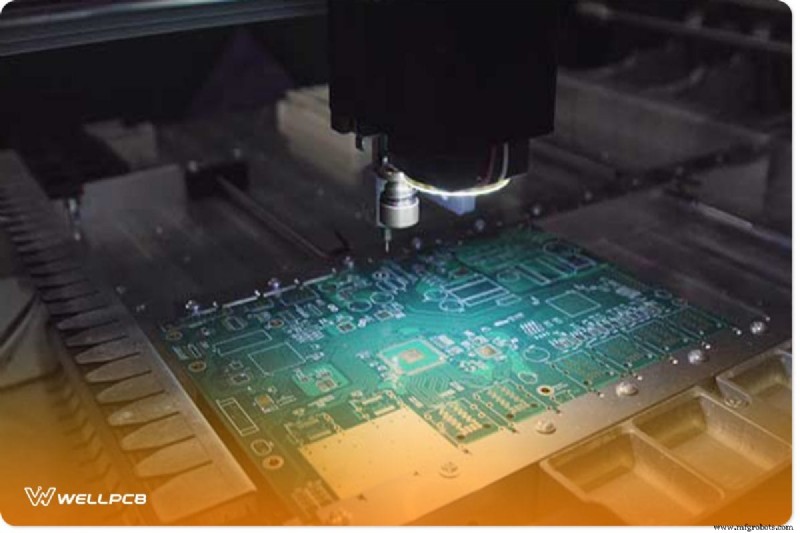
Het creëren van precise aperturen op schaal vereist geautomatiseerde processen. De drie meest gangbare methoden zijn chemisch etsen, laser snijden, en electrovormen.
Laser snijden is de industriestandaard voor high‑resolutie stencils, biedt gladde wanden en nul stof. Het is ongeschikt voor ultra‑strake pitches, maar werkt goed voor pitches tot 0,25 mm.
Laser‑snij‑workflow
Belangrijke tools: laser‑snijder, Mylar‑velden, CAD‑software (EagleCAD of ExpressPCB), ViewMate of AutoCAD voor Gerver‑hantering, PDF‑printer, en DXF‑viewer.
Stap 1: Mylar‑stapel voorbereiden
Plaats twee Mylar‑velden samen. Verwarm de stapel tot het bovenste vel deels smelt, zodat het onderste vel de smelt absorbeert. Verwijder het bovenste vel schoon, wat een uniforme dikte achterlaat.
Stap 2: Ontwerpbestanden exporteren
Van EagleCAD, exporteer top‑ en bottom‑cream‑lagen als Gerbers. Van ExpressPCB, exporteer een mechanische DXF‑tekening.
Stap 3: Compensatie voor smelt‑krimp
In ViewMate, importeer de Gerbers en gebruik de "Swell"‑operatie om pad‑afmetingen te reduceren volgens de laser's thermische‑expansiefactor. Sla het aangepaste bestand op als PDF.
Stap 4: DXF schalen in AutoCAD (indien nodig)
Open de DXF in AutoCAD, selecteer alle objecten, en pas een schaalfactor toe die matcht met uw laser‑instellingen. Exporteer de geschaalde tekening naar PDF.
Stap 5: Laser snijden
Stel de laser‑parameters (vermogen, snelheid, frequentie) in om door de Mylar‑stapel te snijden. Het bovenste vel smelt iets; het onderste vel absorbeert de smelt, wat schone randen garandeert. Na snijden, scheid de vellen en verifieer aperture‑kwaliteit onder vergroting.
PCB‑stencil printers
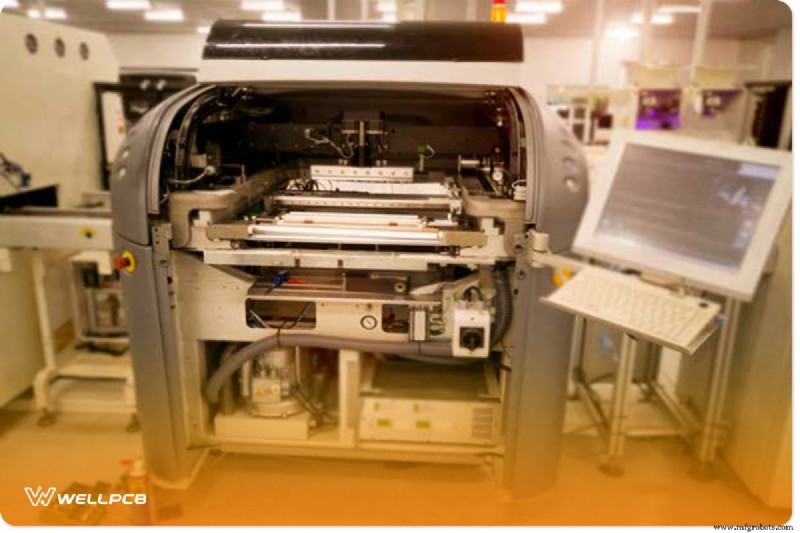
High‑precisie stencil‑printers combineren herhaalbaarheid met geautomatiseerd alignement. Ze komen in automatische, semi‑automatische, en handmatige varianten, geschikt voor alles van prototype‑runs tot volle productie.
Kernfeatures omvatten instelbare squeegee‑druk, slag‑lengte, en print‑snelheids‑controls. Geïntegreerde camera‑systemen aligneren de stencil met fiduciale markeringen, terwijl vacuüm‑ of wet‑dry‑cycli residuele pasta van de onderzijde reinigen.
Conclusie
Door stencil‑ontwerp, materiaalselectie, en productietechnieken te beheersen, kunt u de meeste gangbare printfouten elimineren en high‑quality soldeerjoints elke keer bereiken. Als u uitdagingen tegenkomt tijdens PCB‑productie, staat ons team van ervaren engineers en state‑of‑the‑art apparatuur klaar om u te ondersteunen.
Industriële technologie
- Bedrading van een 3-fase 400 V Energiemeter – IEC & NEC Naleving
- ISA95 Standaarden: Naadloze Integratie In Industrie 4.0 Drijven
- Russlands Geüpdatete Serialisatiewetten: Vier Kernvragen Beantwoord
- Draadharnaisproductie: Belangrijkste Stappen Uitgelegd
- Vermijd Het Mengen Van Buisvoetstukken: Waarom Consistente Fabrikanten Cruciaal Zijn
- Waarom gemeenschapsbetrokkenheid essentieel is voor zakelijk succes
- Veerkrachtige Supply Chains Bouwen: Risicomanagement Taktieken Voor Kleine Fabrikanten
- Slimme industrie: Digitale transformatie in de productie aanjagen
- Draadloze robotbesturing via Bluetooth: Thesis en DIY-projectoverzicht
- Miracle Imagination High Tech: Gratis DFM-tool voor PCB-ontwerpvalidatie
- Precisie Hydraulische Componenten Slippen door Aero Spec Engineering – Prestaties & Betrouwbaarheid Herstellen