



Van additieve productie naar spuitgieten: Naadloze overgang voor productiesucces
De precisie en herhaalbaarheid van industriële 3D-printen heeft additieve productie gevestigd als een effectief en nauwkeurig proces voor functioneel prototypen. Tegelijkertijd is kunststof spuitgieten al lang een betrouwbare en kostenefficiënte manier om onderdelen te produceren voor grotere productieseries van tienduizenden en meer.
Daarom hebben ingenieurs, ontwerpers en productontwikkelaars ontdekt dat deze twee processen goed samenwerken in de levenscyclus van een product, beginnend met het verminderen van ontwerprisco's door 3D-print prototypen en vervolgens overschakelen naar spuitgieten als productiemethode voor hogere volumes. Voor miljoenen onderdeelontwerpen is dit al jarenlang een standaardcombinatie.
Bij Protolabs zijn er talloze voorbeelden in verschillende sectoren, waaronder luchtvaart en defensie en medische technologie.
Het moet worden opgemerkt dat er verschillende 3D-printprocessen zijn die in staat zijn volledig functionele eindproducten te maken. Directe metaal lasersinteren gebruikt bijvoorbeeld een scala aan metalen om eindgebruiksonderdelen te fabriceren. Selectieve lasersintering, met nylon-gebaseerde materialen, kan zeer duurzame eindonderdelen creëren. Multi Jet Fusion wordt ook gebruikt voor het produceren van eindgebruiksnylononderdelen.
Desondanks blijft de overstap van 3D-geprinte prototypen naar gespoten eindonderdelen een veelgebruikte optie, hoofdzakelijk omdat gieten een meer kostenefficiënte en tijdsefficiënte manier is om onderdelen in grotere aantallen te produceren.
Bij het kiezen van deze optie zijn er een aantal unieke ontwerpoverwegingen om rekening mee te houden. Dit artikel biedt advies voor het navigeren van die overgang:
- Een onderdeel definiëren voordat u het ontwerpt
- Meerdere prototypen gebruiken
- Navigeren door het gietproces
- Materialen kiezen
- Kosten en tijdlijnen beperken
Ontwerpriscovermindering: Een onderdeel definiëren voordat u het ontwerpt
Prototypen maken met 3D-printen of additieve productie gaat allemaal over ontwerpriscovermindering: kijken hoe het ontwerp van een onderdeel te verbeteren; kijken naar potentiële risico's voor vorm, pasvorm en functie van een onderdeel; verschillende ontwerpconcepten uitproberen en valideren; en erop letten niet zichzelf in een hoek te manoeuvreren door niet rekening te houden met de fabricageerbaarheid van het onderdeel. Inderdaad, met 3D-printen zijn er weinig regels of beperkingen die problemen veroorzaken bij het maken van een onderdeel. Maar een gietbaar onderdeel ontwerpen, dat is een ander verhaal. Functie beïnvloedt vorm voor elk type onderdeel, maar bij kunststofonderdelen beïnvloedt het ook de afwerking, en zelfs het ontwerp van de vorm die ze vormgeeft.
Daar komt ons geautomatiseerde digitale offerteplatform om de hoek kijken. Deze analyse is cruciaal als u van plan bent het onderdeel te gieten, of ten minste in enigszins grotere hoeveelheden te produceren dan alleen de prototypestage. Voor 3D-geprinte onderdelen krijgt u een direct offerte met interactieve prijsopgave gebaseerd op materiaal, resolutie en afwerking. Bovendien kunt u altijd ontwerpreadvies krijgen van een van onze in-house additieve productie-engineers. Voor gespoten onderdelen ontvangt u een interactieve online offerte binnen enkele uren, plus de DFM-analyse, en realtime prijsopgave gebaseerd op hoeveelheid, afwerking en levertijd.
Maar laten we terugkeren naar enkele voorbeelden van risicovermindering. In de auto-industrie zal een onderdeelontwerp dat past als component van een SUV-motor waarschijnlijk moeten bestand zijn tegen blootstelling aan hoge hitte en vocht. Dit drijft cruciale keuzes zoals welk materiaal te gebruiken en welke productiemethode te kiezen. Het kan vereisen selectieve lasersintering (SLS), een 3D-printproces dat functionele eindonderdelen kan produceren, of misschien gespoten of gefreesde onderdelen. Of stel, een medtech-bedrijf prototypeert een nieuw, handgeheven chirurgisch instrument. In dat geval zou een 3D-geprint prototype een instrument zijn dat prima werkt in een huisartsenpraktijk of kliniek voor verkoopdemonstraties en bruikbaarheidstests.
In deze vroege front-end fase is het beste advies om goede, solide ontwerpprincipes te gebruiken om te helpen bij het definiëren van een onderdeel voordat u het ontwerpt. Wat leidt tot de volgende sectie: de rol van iteratieve of meerdere prototypen.
Meervoudig prototypen helpt een productiemethode bepalen
Zoals vermeld, zijn er weinig regels of beperkingen bij het maken van een onderdeel met additieve productie. Dat is zowel een zegen als een vloek. Het is vooral een uitdaging wanneer ontwerpers een geprinte prototypisch ontwerp willen omzetten in gespoten onderdelen of een andere productiemethode. Waarom? Wel, in het geval van gieten "houden ze niet van" dikke dwarsdoorsnedes, overhangs, stroming die om een kern heen gaat en samenknopen, complexe geometrie, interne kanalen of kamers, organische geometrieën, enz. Met andere woorden, alleen omdat iets 3D geprint kan worden, betekent niet dat het gegoten kan worden.
Als gevolg hiervan kan cross-quoting - offertes aanvragen bij meerdere processen - samen met iteratief prototypen, een nuttige controleproces voor een onderdeelontwerp zijn. Dit parallel doen helpt te tonen of het onderdeel überhaupt functioneel zal zijn, en hoe het met succes kan worden omgezet naar de volgende stap, naar een methode die hogere volumeproductie toelaat, of dat nu gieten, gieten, frezen, platenbuigen, of ander proces is. Deze multi-prototyping zal waarschijnlijk ook helpen bij prijs- en tijdsoverwegingen.
In het geval van spuitgieten zult u meer beperkingen tegenkomen wat wel en niet gegoten kan worden, omdat als de vorm niet geproduceerd kan worden, het onderdeel niet geproduceerd kan worden. Voor spuitgieten zullen veel giettechnieken en elementen moeten worden gebruikt of toegevoegd (zie volgende sectie over Navigeren door het gietproces).
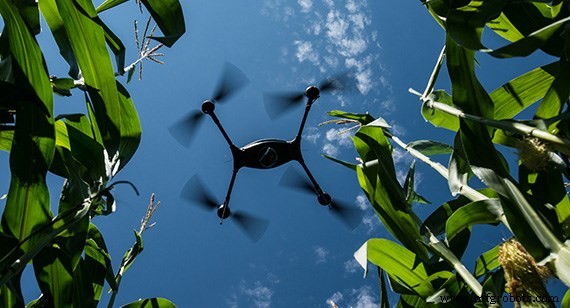
Een luchtvaartvoorbeeld van dit multi-quoting proces ontstond met de Lockheed Martin quadcopter drone (zie zijbalk). De projectontwerper, Miguel Perez, een Lockheed Martin ingenieur, werkte met het DFM-analyse auto-quoting systeem van Protolabs, dat hem door verschillende onderdeeliteraties leidde, en uiteindelijk leidde tot de overstap van prototypen met 3D-printen naar zowel prototypen als laagvolume productie met spuitgieten.
Hij zou een ongewijzigd model indienen bij het offersysteem en dan feedback krijgen, bijvoorbeeld over hoe de vormhälften zouden werken, voorgestelde zijtrekkingen, en highlights van kenmerken die niet gegoten konden worden. Perez zou deze informatie gebruiken om het 3D-geprinte onderdeel om te zetten in meerdere gietbare interfacende onderdelen die de ontwerpintentie behielden. Vervolgens zou hij de gewijzigde onderdelen opnieuw indienen en nog meer feedback krijgen van het offersysteem over hoe de vorm gemaakt kon worden, waar hij bijvoorbeeld benodigde ontwerphoek in de juiste richtingen had over het hoofd gezien.
Een medisch voorbeeld is de verificatie testing die 3D-printen biedt voor een onderdeel zoals een Luer lock, dat op het uiteinde van spuiten wordt gedraaid. Er zijn bepaalde manieren om die locks te gieten om kosten te besparen, maar ontwerpen kunnen eerst worden gevalideerd met 3D-printen, ervoor zorgend dat het voldoende aandraait om een afdichting te maken, voordat men besluit dat het goed genoeg functioneert om door te gaan naar gieten.
Uiteindelijk, afhankelijk van het ontworpen onderdeel, kan testen en het gebruiken van meerdere prototypen helpen verifiëren of iets zal werken en u meer vertrouwen geven in een prototype voordat u de sprong naar gieten maakt.
Navigeren door het gietproces
Om die overgang van geprinte prototypen naar gegoten onderdelen te maken, moeten een aantal gietontwerpmethoden overwogen en, wanneer toepasbaar, toegepast worden. De top twee van deze technieken zijn uniforme wanddikte en ontwerphoek, hoewel er nog verschillende andere zijn. Hier een kort overzicht:
Uniforme wanddikte. Het handhaven van uniforme wanddikte is waarschijnlijk de belangrijkste ontwerpvereiste voor het krijgen van goede gegoten onderdelen. Uniforme wanddikte maakt het mogelijk voor het gesmolten plastic om de vorm gelijkmatig te vullen, waardoor geen onderdeel ontstaat met vervorming, inkruipen, dunne naadlijnen, of andere defecten.
Ontwerphoek (Draft). Het toevoegen van ontwerphoek of helling aan verticale wanden van een onderdeel maakt het makkelijker om het onderdeel uit de vorm te ejecteren of te verwijderen. De primaire regel is om 1 graad ontwerphoek per inch diepte aan de vormholte toe te passen.
Rondingen (Radii). Gebruik rondingen of afgeronde hoeken om de stroom van plastic in de vorm te verbeteren alsook de integriteit van het onderdeel. Scherpe hoeken verhogen de spanning op uw onderdeel en belemmeren de stroom van het gesmolten plastic (hars).
Ribben, steunen, hellingen. Het opnemen van ribben en ondersteunende steunen kan de sterkte van structurele onderdelen vergroten en helpen vervorming, inkruipen, en holten te elimineren. Ribben moeten 40 tot 60% van de dikte van de aangrenzende wand zijn. Hellingen in plaats van scherpe treden kunnen spanning verminderen bij overgangen tussen dunne en dikke wandgedeeltes.
Bosses (versterkingen). Een dunner wand ontwerpen op een boss of bevestigingselement dat een schroef ontvangt, zal inkruipen en holten elimineren.
Voor details over spuitgiet ontwerprichtlijnen, inclusief onderdeelgrootte en materiaalaanbevelingen, raadpleeg onze ontwerprichtlijnen voor kunststof spuitgieten, die maximum afmetingen, lijsten met veelgebruikte kunststoffen en oppervlakteafwerkingen, en custom kleuraanpassing en secundaire afwerkingsopties omvatten; vloeibare siliconen rubber (LSR) ontwerprichtlijnen; en overmolding en insert molding richtlijnen.
Materiaaloverwegingen voor spuitgieten
De twee brede categorieën van kunststofmaterialen zijn thermoplasten en thermoharders (LSR bijvoorbeeld). Het kiezen van een materiaal is gebaseerd op een verscheidenheid aan overwegingen. De mechanische, fysieke, thermische en elektrische eigenschappen van het materiaal zijn belangrijk. Fabricageerbaarheid is essentieel, zoals de kenmerken van de harsen (kunststofmaterialen in hun ruwe vorm), inclusief hoe bestand ze zijn tegen vervorming tijdens afkoeling en hoe goed ze kleine kenmerken van een vorm vullen. Afhankelijk van de functie van het onderdeel, kan cosmetische uitstraling ook belangrijk zijn. Materiaalkosten is nog een kwestie. Er kunnen andere speciale overwegingen zijn, zoals een behoefte aan FDA of UL keurmerken.
Kosten en tijdlijnen beperken
Zeker, algehele kosten en budgetten, samen met tijdlijnen en deadlines, zijn ook belangrijke overwegingen. En het kan voelen alsof kosten in sommige gevallen de bovenste invloedfactor is op onderdeel- of productontwikkeling. Toch kunnen kosten getemd worden door het gebruik van meer betaalbare productiemethoden zoals gieten.
Op dezelfde lijn kan een nadende deadline ook voelen als een top invloedfactor. Echter, dankzij digitale productiemethoden die productontwikkeling versnellen, kunnen het prototypen en de productie van onderdelen en producten aanzienlijk verkort worden.
Gus Breiland is een senior technische ingenieur bij Protolabs in Minnesota.
Eric Utley is een applicatie-engineer bij Protolabs in Noord-Carolina.
Industriële technologie
- Hybride Additive & Injectiegieten: Een Nieuw Paradigma voor Productielevenscycli
- Ultrasonic Additive Manufacturing: Laagtemperatuur 3D-Metaalprinten Uitgelegd
- Hoe Additive Manufacturing 8 Sleutelindustrieën Revolusioneren
- Aluminium Injectiegieten: Efficiënte, Kostenbesparende Productie van Complexe Onderdelen
- Productie revolutioneren: Injectiegieten trifft 3D-printen voor complexe onderdelen
- Traditionele Metalbewerking: Bewezen Excellentie in Moderne Productie
- Additieve Productie Breidt Uit Naar Industriële Productie Buiten Desktop 3D-printen
- Complete gids: omzetten van ruwe kunststofharsen in afgeronde producten
- De 7 kern additieve productietechnieken ontdekken
- Urethane gieten vs. Injectiegieten: De juiste productiemethode kiezen
- Kiezen voor lage-volume injectiegieten voor kosteneffectieve productie