



Klein Series Spruitgieten Optimaliseren: Best Practices Voor Precisie En Efficiëntie
Klein Series Spruitgieten is een nieuwe kijk op het gevestigde conventionele Spruitgieten. Lang is het geassocieerd met massaproductie met aantallen onderdelen variërend van 500.000 tot verschillende miljoenen onderdelen. Echter, nieuwe Computer Numerical Control Technologiezen, tasttasters en andere innovaties hebben ons in staat gesteld om de spruitgiettooling voor laag-volume onderdeelbatches te creëren.
Spruitgiet Tool Ontwerp
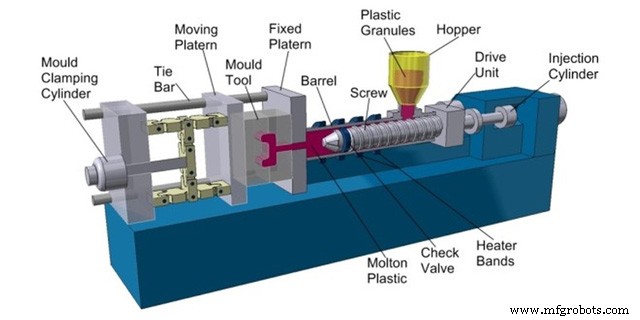
Laten we allereerst kijken hoe conventioneel Spruitgieten is ontworpen om te begrijpen wat we wisten te veranderen in het proces om het van massaproductie naar dat laag-volume productiegebied te verplaatsen. Het proces en de Tools die gebruikt worden voor conventioneel spruitgieten en laag-volume spruitgieten zijn eigenlijk tamelijk vergelijkbaar.
Het gietgereedschap bestaat uit drie hoofdelementen: de spruitgietmal die het gesmolten plastic de gewenste vorm laat aannemen; het spannsysteem dat gebruikt wordt om de malhelften samen te houden en hen te voorkomen te verschuiven en een trapdefect te creëren; Het plastic voedsysteem. Het voedsysteem bestaat consequent uit de voedschroef die omringd wordt door verwarmers en de bunker met plastic korrels erin.
Spruitgietproces
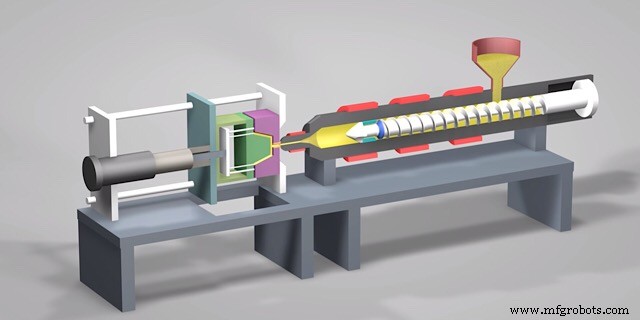
Het proces wordt op de volgende manier uitgevoerd. De korrels vallen uit de bunker op de schroef en worden tegelijkertijd gesmolten en in de kaviteit van de mal gevoed. De kaviteit wordt gevuld met vloeibaar plastic tot de vereiste druk bereikt is. Daarna, wanneer het onderdeel genoeg afgekoeld is, ontspant het spannsysteem de mal en het onderdeel wordt geëjecteerd. Sommige onnodige elementen worden mechanisch verwijderd en het proces kan opnieuw ingesteld worden. Als de workflow ingesteld is, duurt het produceren van elk onderdeel slechts een paar minuten.
Klein Series Spruitgieten VS Conventioneel Proces: Verschillen
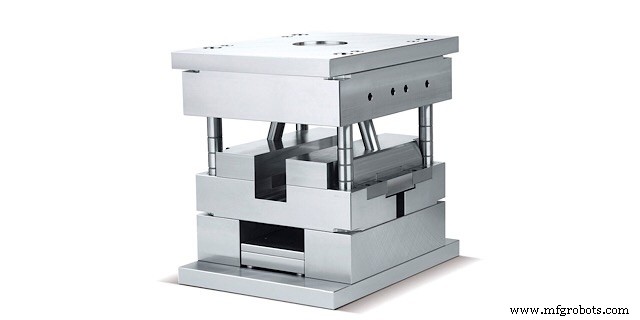
Dus, nu weet u hoe het conventionele spruitgietproces werkt, maar wat is het verschil met de snelle variant? Nou, het duurste deel van het gietsysteem is de mal, die de productkaviteit bevat. Het wordt meestal gemaakt om te duren. Speciale geharde stalen worden gebruikt, ze worden warmtebehandeld en verwerkt om uitzonderlijke hardheid, precisie en oppervlakteafwerking van het onderdeel te krijgen. Vergeet niet dat de kaviteit moeilijk te bewerken is omdat grotere tools niet overal passen en kleinere tools makkelijk breken. De malhelften moeten precies op elkaar afgestemd zijn of het onderdeel zal een verschuiving langs zijn midden hebben.
De kosten van een warmtebehandeld gehard staalmal zijn kolossaal en de tijd om het te produceren is significant. Het resultaat van spruitgieten is een bijna perfect onderdeel in termen van kwaliteit, maar het wordt pas winstgevend als de kosten van de mal verdeeld worden over het enorme volume producten dat het kan produceren.
Dus, daars waar snelle IM in slaat, direct in het zwakke punt van conventioneel IM. Snelle IM, zie je, is gericht op het verlagen van de kosten van de mal. Het wordt meestal geproduceerd uit zachtere metalen (aluminiumlegeringen bijvoorbeeld) en heeft veel meer verbindingen. Het resultaat is dat de mal aanzienlijk goedkoper wordt, maar minder lang meegaat, dus het is perfect voor laag-volume, laag-kosten spruitgieten.
De Voordelen Van Snelle Spruitgieten
Zelfs snelle spruitgietmalen zijn tamelijk moeilijk te produceren. Zeker, harder dan siliconengieten of 3D-printen. Echter, RIM houdt een aantal voordelen in die niet beschikbaar zijn voor andere snelle prototyping-processen.
Accurate Kenmerken
Spruitgietmalen worden blootgesteld aan zeer hoge druk. Dit leidt ertoe dat het plastic in de malen harder op de mal geperst wordt in vergelijking met andere laag-volume productietechnieken. Dit maakt het mogelijk om onderdelen met zeer fijne kenmerken of dunne wanden te produceren. Door de intensive druk vult het plastic de kaviteit beter en er blijven geen luchtbellen over.
Verhoogde Efficiëntie
Spruitgieten zelf wordt aanzienlijk sneller uitgevoerd dan andere kunststofproductieprocessen. Eenmaal de malen klaar zijn, is minder dan een uur vereist voor elk onderdeel om gegoten te worden. En dat rekening houdend met hogere kwaliteit vergeleken met andere processen. Daarnaast, ondanks de mal niet hard genoeg is voor miljoenen injecties, kan het nog steeds tienduizen runs weerstaan.
Verbeterde Sterkte
U hebt de optie om vulstoffen (speciale kleine deeltjes om het plastic te verharden) te gebruiken op spruitgietmalen in het kunststof spruitgietproces. De vulstoffen helpen de dichtheid van het plastic te verminderen wanneer het wordt gegoten en helpen ook om meer sterkte aan het onderdeel toe te voegen zodra het is gegoten. In secties waar onderdelen sterk en stevig moeten zijn, heeft de kunststofinjectie een aantal voordelen die andere gietprocessen niet bieden. Spruitgietmachines maken de productie van hetzelfde onderdeel uit meerdere materialen mogelijk zonder significante veranderingen in het systeem.
Grote Flexibiliteit
Snelle Spruitgieten is bekend om verhoogde flexibiliteit. De kaviteit van de mal is meestal een apart onderdeel, dus het is veel makkelijker om het ontwerp van de kaviteit te wijzigen als wijzigingen nodig zijn. Dit maakt het een goede optie voor prototyping in latere fasen wanneer een steekproefbatch van het product geproduceerd wordt voor echte-leven tests. Daarnaast is het veel makkelijker om aanpassingen te maken voor aluminiummalen dan voor warmtebehandeld staal.
Klein Series IM Materialen
LVIM kopieert conventioneel gieten wat betreft het materiaal. Aluminiumlegeringen hebben een hogere smeltpunt en thermische stabiliteit dan elk industriëel plastic dat in de moderne industrie gebruikt wordt. De meest voorkomende IM materialen zijn Polypropyleen (PP), Acrylonitriel Butadieen Styreen (ABS), Polyamide (Nylon), Hoogdichtheid Polyetheen (HDPE), en Polycarbonaat (PC). Naast dat, stelt de flexibiliteit van het IM-proces één mal in staat om voor meerdere kunststofmaterialen gebruikt te worden zonder enige ontwerpwijziging. Alleen de gietparameters hoeven te worden gewijzigd.
Ontwerp Voor Klein Series Spruitgieten
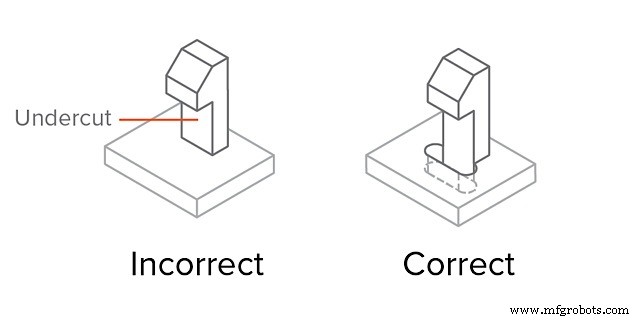
Ontwerp voor laag-volume kunststofonderdelenproductie is vergelijkbaar met het ontwerp voor conventionele processen. Het hoofd punt is om de wanddikte uniform te houden om kaviteiten te voorkomen, maar tegelijkertijd om de onderdeeldikte niet te groot te laten worden. Een ander belangrijk punt is om rekening te houden met de elementen voor onderdelejectie. Vertikale wanden moeten 85-87 graden zijn in plaats van 90 en elke scherpe hoek moet in plaats daarvan afrondingen hebben. Andere opvallende issues zijn ondergesneden gebieden en shutoffs. Dat zijn eigenlijk elementen die over de verticale muur heen hangen of verticale zakken. Die elementen moeten op alle kosten voorkomen worden. Het is beter om gaten te maken om ondergesneden gebieden te voorkomen dan die elementen intact te laten.
Kostenanalyse
Zoals al vermeld, ligt de hoofdbeginkost van het gietproces in de kosten van de mal en de variabele kost ligt in het materiaal. Het tweede punt is heel moeilijk te minimaliseren omdat u de kosten van het materiaal niet echt kunt verlagen zonder in te boeten op onderdeelkwaliteit en materiaalverspilling met IM-processen is minimaal. Echter, de beginkost kan gevarieerd worden om de gewenste spruitgietkosten te bereiken.
De manieren om de initiële kosten te controleren omvatten variabele kwaliteit en stevigheid van de mal. Als we een zachtere aluminiumlegering voor de kaviteit kiezen, groeit de bewerkbaarheid en de levertijd wordt er veel korter mee, echter, het aantal injecties dat het kan weerstaan daalt wel. Daarnaast kan de mal gemaakt worden als een assemblage die bestaat uit de kaviteit en het blok dat in het gietgereedschap geïnstalleerd moet worden. Op die manier kunt u malonderdelen gelijktijdig produceren en de levertijd verminderen. Echter, de onderdeelkwaliteit is slechter vanwege de lagere precisie van de extra verbindingen. Basis, u moet kiezen tussen drie verbonden parameters: levertijd, malstevigheid en onderdeelkwaliteit.
Wat WayKen Kan Doen
Bij WayKen kunt u genieten van de dienst van laag-volume spruitgieten om u te helpen specifieke materiaalonderdelen te creëren binnen slechts 2-5 weken. Daarnaast, als u gebruikmaakt van high-speed machining, EDM, en een brede selectie van materialen, zult u uw complexe en ingewikkelde onderdelen sneller en tegen verlaagde kosten krijgen. Daarom is snelle spruitgieten echt economisch en efficiënt.
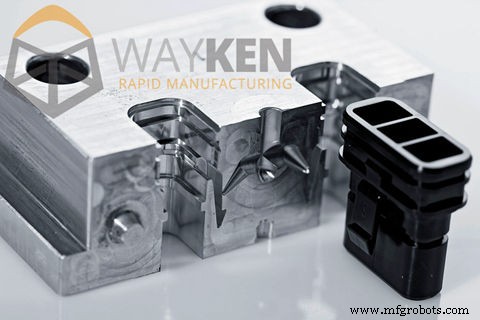
Er is ook een situatie waarin de klant ons vraagt om enkele constructieve suggesties te geven die beter voor productie zijn bij offerte, zodat ze sommige ontwerpen kunnen wijzigen om de mal makkelijker te maken en onderdelen makkelijker uit de mal te halen. Bijvoorbeeld, voor de onderdeeldikte als die te dik is, zullen we de klant adviseren om het dunner te maken, of wanneer onderdelen uit de mal komen, zal het onderdeel met te dikke dikte krimpen, maar sommige klanten zullen denken dat dat OK is, dan zullen we een limietmonster van deze krimp nodig hebben voor toekomstige massaproductie kwaliteitscontrole.
Industriële technologie
- Accurate Injectiegietkostenschatting Gids
- Top Injection Molding Bedrijven Gebruiken Digitale Marketing Om Kansen Te Vergroten
- 10 veelvoorkomende injectiegietdefecten & preventietips
- Reactie-injectiegieten (RIM): Proces, voordelen en toepassingen
- Injectiegieten vs. Gieten: Het juiste proces kiezen voor uw product
- Injectiegieten vs. RIM: Het juiste proces kiezen voor complexe ontwerpen
- Gietvormen vs. Reaction Injection Molding: Belangrijke verschillen in thermohardend PU-productie
- Klein Series Spruitgieten: Belangrijkste Beperkingen En Praktische Oplossingen
- Zes Spruitgiet Poorttypen en Hoe de Juiste Te Kiezen
- De Complete Gids Tot Injectiemoulding: Van Granulaat Tot Afgeronde Onderdelen
- Injectiegieten vs. Kunststof Frezen: Hoe de Juiste Proces te Kiezen voor Custom Bevestigingsmiddelen