



Eenheid 3: Verticale Freesmachine Beweging Beheersen (VMC Machine Motion)
Doelstellingen
Na het voltooien van deze module bent u in staat om:
- De Vertical Milling Center (VMC) machinebeweging te begrijpen.
- De Machine Home Positie te begrijpen.
- De CNC Machine Coördinaten te begrijpen.
- Het Werkcoördinatensysteem (Work Coordinate System - WCS) te begrijpen.
- Machine- en Gereedschaftoffsets te begrijpen.
- Tool Length Offset (TLO) in te stellen voor elk gereedschap.
VMC Machinebeweging
CNC-machines gebruiken een 3D Cartesiaans coördinatensysteem. Afbeelding 1 toont een typische Verticale Freesmachine (VMC). Het te bewerken deel wordt op de machinetafel bevestigd. Deze tafel beweegt in het XY-vlak. Als de operator de machine aanschouwt, beweegt de X-as de tafel links-rechts. De Y-as beweegt de tafel vooruit-achteruit. De machinekolom grijpt en draait het gereedschap. De kolom controleert de Z-as en beweegt omhoog-omlaag.
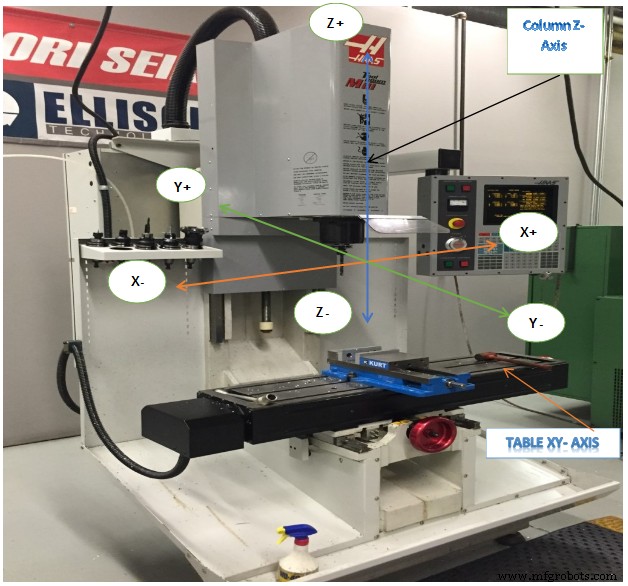
Afbeelding 1. VMC Machinebeweging
CNC Machine Coördinaten
Het CNC Machine Coördinatensysteem is geïllustreerd in Afbeelding 2. Het controlepunt voor het Machine Coördinatensysteem is gedefinieerd als het centrumvlak van de machinespil. Het oorsprongspunt voor het machine coördinatensysteem heet Machine Home. Dit is de positie van het centrumvlak van de machinespil wanneer de Z-as volledig ingetrokken is en de tafel naar zijn limieten bij de achterlinkerhoek is verplaatst.
Afbeelding 2. VMC Machine Coördinatensysteem (In Home Positie)
Zoals getoond in Afbeelding 3, bij het werken met een CNC: denk, werk en schrijf CNC-programma's altijd in termen van gereedschapsbeweging, niet tafelbeweging. Bijvoorbeeld: toenemende +X coördinaatwaarden verplaatsen het gereedschap naar rechts ten opzichte van de tafel (hoewel de tafel eigenlijk naar links beweegt). Evenzo bewegen toenemende +Y coördinaatwaarden het gereedschap naar de achterkant van de machine (de tafel beweegt naar de operator). Toenemende +Z commando's verplaatsen het gereedschap omhoog (weg van de tafel).
Over Machine Home Positie
Wanneer een CNC-machine voor het eerst wordt aangezet, weet het niet waar de assen in de werkruimte gepositioneerd zijn. De home-positie wordt gevonden door de Power On Restart-sequentie, geïnitieerd door de operator door op een knop op de machinebesturing te drukken na het aanzetten van de besturingsstroom.
De Power On Restart-sequentie drijft alle drie assen langzaam naar hun extreme limieten (-X, +Y, +Z). Naarmate elke as zijn mechanische limiet bereikt, wordt een microschakelaar geactiveerd. Dit signaleert aan de besturing dat de home-positie voor die as bereikt is. Zodra alle drie assen hebben gestopt met bewegen, wordt gezegd dat de machine "gehomed" is. Machinecoördinaten zijn voortaan ten opzichte van deze home-positie.
Werkcoördinatensysteem (Work Coordinate System - WCS)
Het zou moeilijk zijn om een CNC-programma te schrijven in relatie tot Machine Coördinaten. De home-positie is ver van de tafel, dus waarden in het CNC-programma zouden groot zijn en geen gemakkelijk herkenbare relatie tot het deelmodel hebben. Om programmeren en instellen van de CNC te vergemakkelijken, wordt een Werkcoördinatensysteem (WCS) vastgelegd voor elk CNC-programma.
De WCS is een punt geselecteerd door de CNC-programmeur op het deel, de voorraad of de bevestiging. Hoewel de WCS hetzelfde kan zijn als de deeloorsprong in CAD, hoeft het dat niet. Hoewel het overal in de machine-inrichting (machine envelope) kan liggen, vereist de selectie zorgvuldige overweging.
- De WCS-locatie moet vindbaar zijn door mechanische middelen zoals een kantvinder (edge finder), coaxiale indicator of deeltaster (part probe).
- Het moet met hoge precisie worden gelokaliseerd: typisch plus of min 0,001 inch (0,025 mm) of minder.
- Het moet herhaalbaar zijn: delen moeten elke keer op exact dezelfde positie worden geplaatst.
- Het moet rekening houden met hoe het deel gedraaid en verplaatst zal worden bij het bewerken van verschillende zijden van het deel.
Bijvoorbeeld, Afbeelding 3 toont een deel gespannen in een boorbank. De buitenafmetingen van het deel zijn al op maat gefreest op een handmatige machine voordat het op de CNC-machine werd gezet.
De CNC wordt gebruikt om de gaten, zakken (pockets) en sleuf (slot) in dit deel te maken. De WCS ligt in de linkerbovenhoek van het blok. Deze hoek is gemakkelijk te vinden met een Edge Finder of Probe.
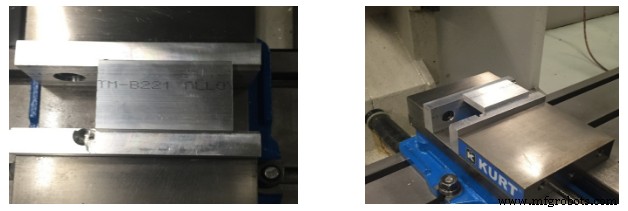
Bovenaanzicht Zijaanzicht
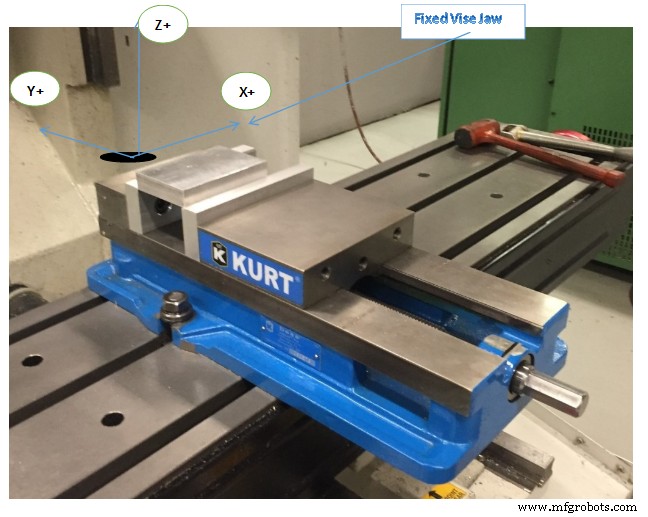
Afbeelding 3. Werkcoördinatensysteem (WCS)
Machine- en Gereedschaftoffsets (Machine and Tool Offsets)
Machine Offsets
Omdat het moeilijk is om een boorbank telkens op de exacte positie op de machine te plaatsen, is de afstand van Home naar de WCS meestal pas bekend nadat de boorbank is ingesteld en uitgelijnd met de machine. Machine-instelling is het beste te doen nadat het programma volledig geschreven is, omdat het duur is om een CNC-machine stil te laten staan tijdens programmeren. Bovendien kan de programmeur tijdens het CAM-proces van mening veranderen, wat een vooraf geplande opstelling verouderd maakt.
Om de zaak te verergeren: verschillende gereedschappen steken in verschillende lengtes uit de machinespil uit, een waarde die eveneens moeilijk van tevoren te bepalen is. Bijvoorbeeld: een lange frees steekt verder uit dan een korte boor. Als een gereedschap verslijt of breekt en vervangen moet worden, is het bijna onmogelijk om het exact op dezelfde lengte uit de houder te zetten.
Er moet dus een manier zijn om het Machine Coördinatensysteem te relateren aan de deels WCS en rekening te houden met variërende gereedschapslengtes. Dit gebeurt met behulp van machine Tool Offsets en Fixture Offsets. Er zijn veel offsets beschikbaar op CNC-machines. Begrijpen hoe ze werken en ze correct samen gebruiken is essentieel voor succesvol CNC-bewerken.
Deel Offset XY (Part Offset XY)
Fixture offsets bieden een manier voor de CNC-besturing om de afstand van de machine home-positie tot de deels WCS te weten. In combinatie met Tool Offsets, laten Fixture Offsets toe om programma's te schrijven in relatie tot de WCS in plaats van Machine Coördinaten. Ze maken instellingen gemakkelijker omdat de exacte locatie van het deel in de machine-inrichting niet bekend hoeft te zijn vóór het schrijven van het CNC-programma.
Zolang het deel gepositioneerd is waar het gereedschap alle bewerkingsoperaties kan bereiken, kan het overal in de machine-inrichting staan. Eenmaal de Fixture Offset-waarden gevonden, in de besturing ingevoerd en geactiveerd door het CNC-programma, werkt de CNC-besturing op de achtergrond om programmacoorinaten te vertalen naar WCS-coördinaten.
Let op in Afbeelding 4 hoe Deel Offsets (+X, -Y) gebruikt worden om de centrumlijn van de machinespil direct boven de WCS te plaatsen.
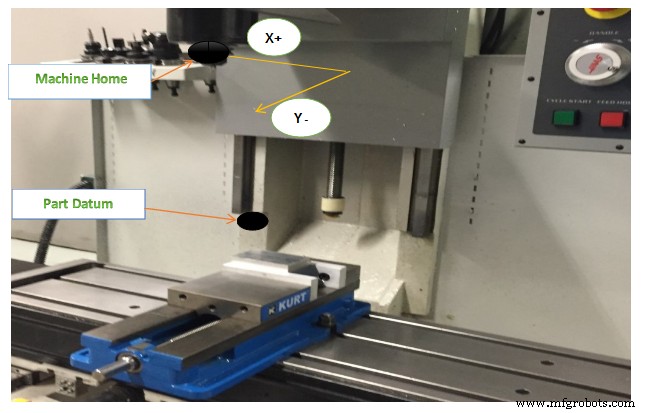
Afbeelding 4: Deel Offset Verschuipt Machine naar WCS
Deel Offset Z (Part Offset Z)
De Deel Offset Z-waarde wordt gecombineerd met de Tool Length Offset om aan de machine aan te geven hoe de Z-datum van de deels home naar de deels Z-nul moet verschuiven, rekening houdend met de lengte van het gereedschap. Fixture Offset Z kan al dan niet gebruikt worden, afhankelijk van hoe de machine is ingesteld en bediend.
Tool Length Offset (TLO)
Elk gereedschap dat in de machine geladen wordt, heeft een andere lengte. Feitelijk, als een gereedschap vervangen moet worden door slijtage of breuk, zal de lengte van de vervanger waarschijnlijk veranderen omdat het bijna onmogelijk is om een nieuw gereedschap in de houder op exact dezelfde plaats als de oude te zetten. De CNC-machine heeft een manier nodig om te weten hoe ver elk gereedschap uitsteekt van de spil naar de punt. Dit wordt bereikt met een Tool Length Offset (TLO).
In het eenvoudigste gebruik wordt de TLO gevonden door de spil met gereedschap van de machine home Z-positie naar de deels Z-nul positie te joggen, zoals aan de linkerkant in Afbeelding 5 getoond. Het gereedschap wordt gejogd naar de deels datum Z en de afgelegde afstand wordt gemeten. Deze waarde wordt in het TLO-register voor dat gereedschap ingevoerd. Nadelen van deze methode: het vereist dat het deel eerst op diepte wordt gepland voordat gereedschappen ingesteld worden. Ook, als de Z-datum weggesneden wordt (typisch bij 3D-gevormde delen), is het onmogelijk om de datum in te stellen als een gereedschap breekt of verslijpt en vervangen moet worden. Alle gereedschappen moeten gereset worden bij elke nieuwe klus. Bij deze methode wordt Fixture Offset Z niet gebruikt, maar op nul gezet.
De methode in het midden is veel beter en wordt in dit boek gebruikt. Alle gereedschappen worden ingesteld op een bekende Z-positie, zoals de bovenkant van een precisie 1-2-3 blok op de machinetafel. Dit maakt het heel gemakkelijk om gereedschappen te resetten als ze versleten of gebroken zijn.
Een gereedschaptaster (tool probe) is erg gelijk aan de 1-2-3 blok methode, behalve dat de machine een speciale cyclus gebruikt om de TLO automatisch te vinden. Hij doet dit door het gereedschap langzaam te laten zakken tot de punt de tast raakt en vervolgens het TLO-register bijwerkt. Deze methode is snel, veilig en nauwkeurig, maar vereist dat de machine uitgerust is met een gereedschaptaster. Ook zijn tasten duur, dus voorzichtigheid is geboden om nooit het gereedschap in de tast te botsten.
Zowel de 2e als de 3e methode vereisen ook dat de afstand van de gereedschapsinstelpositie (bovenkant 1-2-3 blok of tool probe) tot de deels datum wordt gevonden en ingevoerd in de Fixture Offset Z. De machine telt de twee waarden op om de totale tool length offset te bepalen. Een methode hiervoor is opgenomen.
3 Manieren om Tool Length Offset In te Stellen
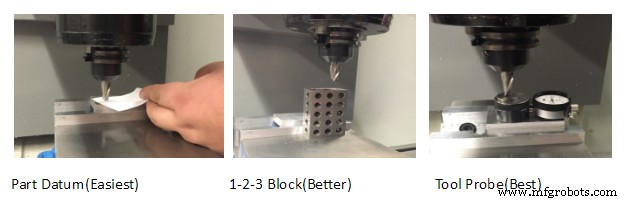
Afbeelding 5. Manieren om TLO in te stellen
Eenheidstoets
- Leg de Machine home positie uit.
- Op de Vertical Milling Center (VMC) beweegt de X-as de tafel in welke richting?
- Op de VMC beweegt de Y-as de tafel in welke richting?
- Op de VMC beweegt de Z-as de tafel in welke richting?
- Noem de 3 manieren om Tool Length Offsets in te stellen.
Industriële technologie
- Precisie CNC Verticale Freesmachine – Hoog-Prestatie Hout & Metaal Snijden
- Verticaal Bewerken Begrijpen: Definitie en Sleutelconcepten
- Verticaal CNC Machines Uitgelegd: Hoe Ze Werken en Hun Belangrijkste Voordelen
- Freesmachines begrijpen: definitie, proces & typen
- Vrijzinnige Freesmachines: Frezen, Boren en Meer
- Eenheid 5: CNC Bediening – Haas Freesmachine Opstarten & Controleren
- Productiviteit Verhogen met Geavanceerde Functies van Verticale Bewerkingscentrums
- Waarom een Verticaal Bearbeitingscentrum Essentieel is voor Moderne Metaalbewerking
- Toyoda verticaal draaicenter met reizende geïnverteerde spindel voor efficiënte spanbeheer
- VTC 2500H: Verticaal Draaicentrum met Geïntegreerde Tandwielbewerking en Frezen voor Gestroomlijnde Productie
- Precisie Vier-As VTC 100-4: Hoog-Prestatie As Draai Machine