



Uitgebreide Gids voor CNC-bewerking: Technieken, Toepassingen & Best Practices
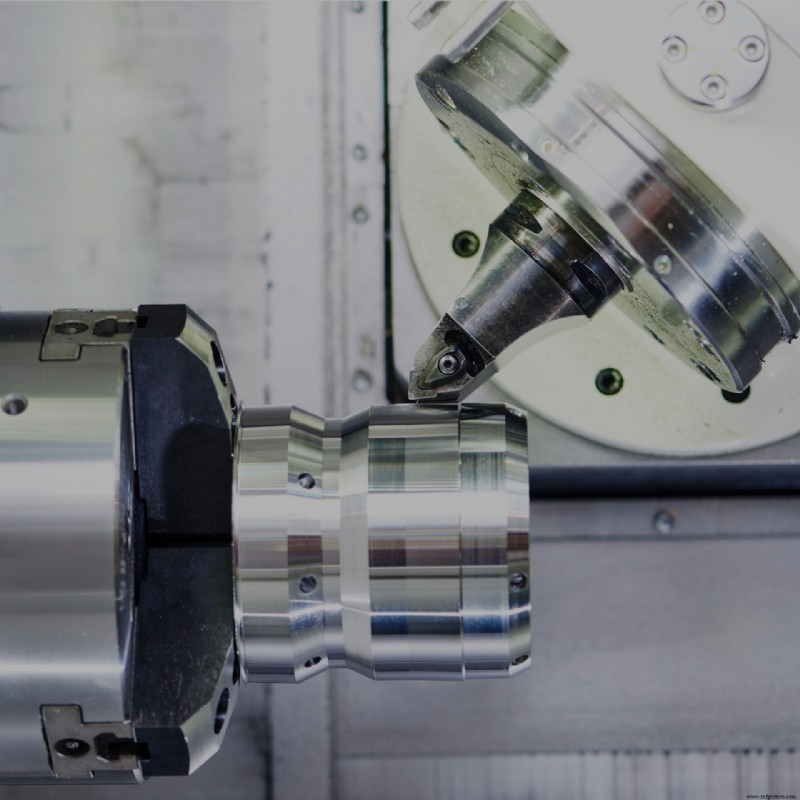
Computer Numerical Control (CNC) bewerking is een modern, efficiënt en geautomatiseerd subtractief productieproces dat fabrikanten in staat stelt om herhaalbare delen van consistente kwaliteit te maken uit een breed scala aan materialen, waaronder kunststoffen, metalen en composieten. Vandaag de dag kunnen CNC-bewerkte delen in diverse industrieën worden gevonden, van luchtvaart tot automotive tot medisch.
De oorsprong van CNC-technologieën kan teruggevolgd worden naar een paar verschillende punten in de geschiedenis. De eerste moderne bewerkingsgereedschappen verschenen in 1775 toen industrials een boorgereedschap ontwikkelden dat fabrikanten in staat stelde om stoommotorcilinders met meer consistente graad van nauwkeurigheid en precisie te produceren.
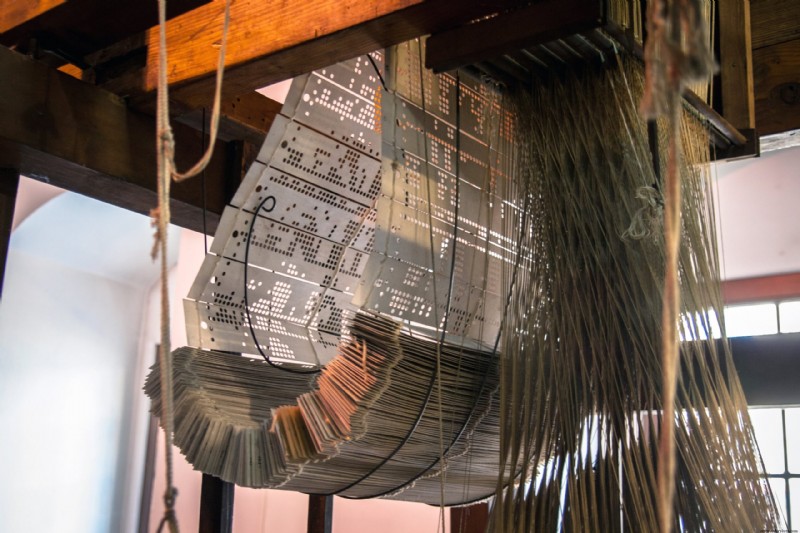
De technologische voorlopers van moderne computing verschenen eerder in de eeuw, echter, uit de textielindustrie. In 1725 begon Basile Bouchon met het gebruik van een systeem van gegolfde gaten in papierlint om data te coderen. Decennia later in 1805 verfijnde Joseph Marie Jacquard het proces, door het papierlint te ruilen voor stevige punchkaarten. Gebonden in een reeks, stuurden de punchkaarten hoe het weefsel aan het weefgetouw werd toegevoegd, wat het proces vereenvoudigde en een van de eerste voorbeelden van programmeren leverde. Deze machine, de Jacquard-weefmachine, is op een manier de voorloper van onze moderne computing- en automatiseringsoplossingen.
Deze gids voor alles wat met CNC-bewerking te maken heeft, zal lopen door hoe moderne CNC-bewerkingsprocessen werken, inclusief materiaalopties, ontwerpoverwegingen, kostendrijvers, en meer. Blijf lezen of klik hier om de PDF te downloaden.
Typen CNC-bewerking
Vandaag de dag zijn er verschillende technische processen onder de CNC-bewerking paraplu gegroepeerd.
3-as bewerking: Frezen en Draaien
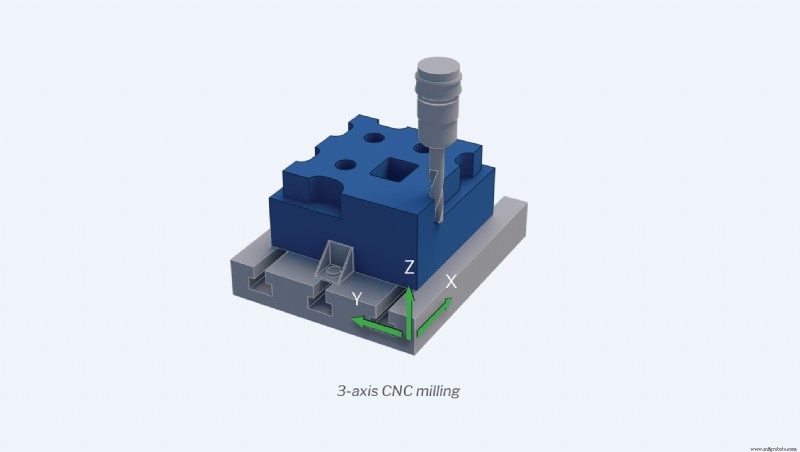
Zodra de operator de bewerkingsinstructies invoert, zullen 3-as CNC-machines de ingevoerde operaties uitvoeren door snijgereedschappen te gebruiken om langs drie assen te snijden: X (links naar rechts), Y (voor naar achter), en Z (omhoog-en-omlaag). CNC-frezen en CNC-draaien zijn twee veelvoorkomende voorbeelden van 3-as bewerking.
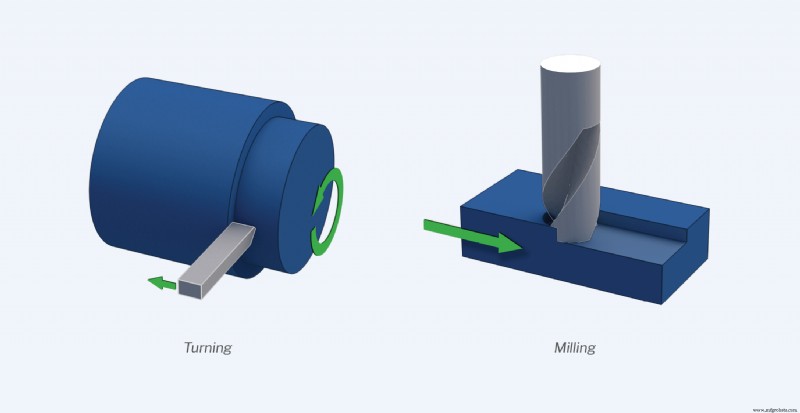
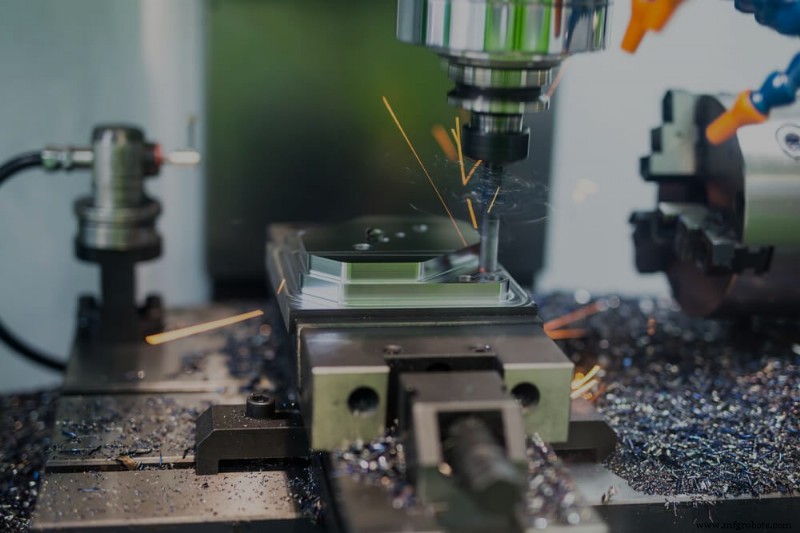
3-as CNC-frezen omvat het fixeren van het blok materiaal — ook wel het werkstuk of "blank" genoemd — met een bijl of machinebed. Dit houdt het werkstuk stationair terwijl snijgereedschappen en roterende boor, bevestigd aan een centrale spil, sneden maken om materiaal te verwijderen en het eindcomponent te vormgeven. 3-as CNC-frezenmachines zijn gemakkelijk te programmeren en te bedienen en kunnen worden gebruikt om de meeste delen met eenvoudige geometrische ontwerpen te creëren.
Omdat de snijgereedschappen en booren beperkt zijn tot drie assen, kunnen sommige ontwerpkenmerken of gebieden van het blank moeilijk te voltooien of te bereiken zijn (bijv. onconventionele vormen of diepe, smalle kaviteiten). Echter, meerdere opstellingen kunnen helpen het werkstuk te oriënteren voor de machines om deze kenmerken te bereiken. Hoewel bijna elke 3-as bewerkingsopdracht meer dan één opstelling per deel heeft, kunnen te veel opstellingen per deel de productiekosten snel doen stijgen. Het verwerken van geometrisch complexe delen kan bijvoorbeeld operators verplichten om werkstukken handmatig te herpositioneren, wat de verwerkingssnelheid kan beïnvloeden, arbeidsgerelateerde kosten kan verhogen en meer kansen voor menselijke fouten kan creëren.
Het CNC-draaiproces werkt iets anders. Het blank wordt vastgemaakt aan een roterende spil, en een draaibank vormt dan de binnen- en buitenomtrek of boort gaten rond de centrale as van het werkstuk. De meest significante ontwerpbeperking met CNC-draaibanken is dat ze altijd rotationeel symmetrische delen produceren. Het proces is ideaal voor de productie van onderdelen zoals schroeven, kommen of stoelpoten. Voor deze typen afgeronde delen kunnen draaibanken stukken sneller en tegen lagere kosten produceren dan CNC-frezenmachines, met name bij hoge volumes.
5-as of Multi-as Bewerking
Multi-as bewerkingsprocessen laten de snijgereedschappen grotere bewegingsvrijheid toe terwijl het werkstuk wordt gefreesd of gedraaid. 3-as processen laten het blank of het snijgereedschap roteren, maar niet beide. In tegenstelling, laten 5-as processen zowel het werkstuk als het gereedschap roteren en bewegen langs de X, Y, en Z assen simultaan. 5-as CNC-bewerking bespaart tijd en is ideaal voor het creëren van complexe en nauwkeurige delen zoals die in de medische, olie-en-gas, en luchtvaartindustrieën.
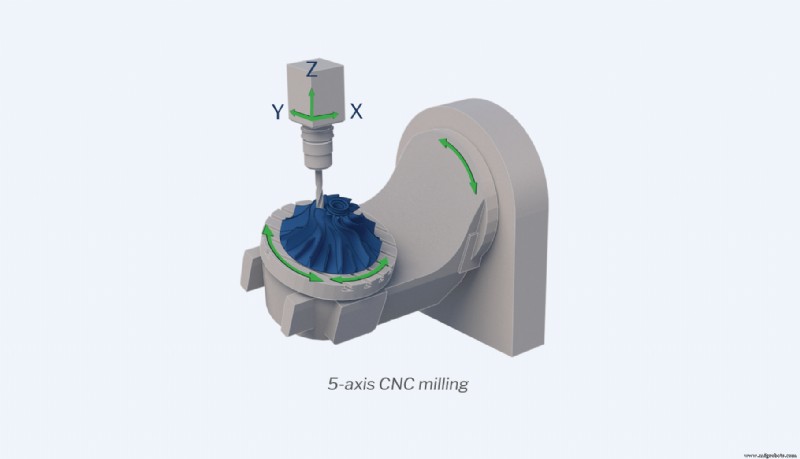
De multi-as CNC-bewerkingsfamilie omvat drie processen:
- Geïndexeerde 5-as CNC-frezen: Tijdens geïndexeerde 5-as freesoperaties kunnen niet alleen de snijgereedschappen langs de drie lineaire assen bewegen, maar tussen operaties kunnen de bewerkingstafel en gereedschapshoofd in twee richtingen zwieren. Het meest opvallende voordeel van 5-as frezen is dat de blanks niet meer handmatig hoeven te worden aangepast tussen snijoperaties, wat het mogelijk maakt om componenten met complexe geometrieën nauwkeuriger en efficiënter te produceren. Geïndexeerde 5-as bewerking is geweldig voor het fabriceren van componenten zoals behuizingen, boringsjigs en vastzettingssystemen. Het proces ligt ergens tussen 3-as CNC-frezen en continue 5-as CNC-bewerking (zie hieronder) in termen van snelheid, precisie en het vermogen om complexe geometrieën aan te pakken.
- Continue 5-as CNC-frezen: Continue 5-as CNC-frezenmachines kunnen zowel het snijgereedschap als het werkstuk simultaan tijdens elke operatie bewegen en roteren, wat de productie van delen met extreem ingewikkelde geometrieën en gladde oppervlakken mogelijk maakt. Hoewel dit de duurste vorm van CNC-bewerking is op per-deel basis, wordt de kosten van continue 5-as CNC-frezen typisch gecompenseerd door verbeterde oppervlakteafwerking, snelheid en dimensionale stabiliteit.
- Frees-draai bewerking met live tooling: Frees-draaien combineert elementen van CNC-draaibankmachines met freesgereedschappen. Het werkstuk wordt bevestigd aan een roterende spil terwijl snijgereedschappen materiaal van het blank verwijderen. Door de elementen van CNC-draaibankmachines te combineren met freesgereedschappen, biedt frees-draai CNC hoge niveaus van nauwkeurigheid en geometrische veelzijdigheid, wat het geweldig maakt voor het creëren van delen met losse rotationele symmetrieën, zoals nokassen of centrifuge compressoren.
De Juiste Type CNC-bewerking Kiezen
Bij het selecteren van een productieproces voor uw deel, moet u evalueren of het beter past bij 3-as of 5-as bewerking. Over het algemeen kunnen delen met eenvoudigere ontwerpen snel en betaalbaar worden gemaakt met 3-as machines, terwijl 5-as machines beter zijn voor het creëren van geometrisch complexe stukken met verhoogde snelheid en nauwkeurigheid.
Als u op budget zit of alleen een vlak oppervlak hoeft te snijden, zijn 3-as machines de weg om te gaan. Naast het meer betaalbaar zijn, zijn 3-as machines eenvoudiger te programmeren, dus u hoeft niet de kosten van het werken met dure 5-as programmeurs en operators te maken. Bovendien is de voorbereidingstijd korter met 3-as bewerking.
Als u een dieper deel of een met complexe geometrie moet produceren, wilt u 5-as bewerking gebruiken. Met 5-as machines kunt u het werkstuk van alle kanten bewerken zonder handmatige rotatie vereist. Met 5-as bewerking heeft u hogere opbrengsten, grotere nauwkeurigheid en verhoogde bewegingsvrijheid, evenals de mogelijkheid om grotere delen sneller te produceren.
Veelvoorkomende CNC Materialen
Een van de voordelen van CNC-bewerking is dat het proces compatibel is met veel verschillende materialen, kunststoffen en metalen zijn de twee meest voorkomende materialenfamilies. Hier zijn enkele van de kunststoffen en metalen die u waarschijnlijk zult tegenkomen.
High-performance Polymers
- Acrylonitrile butadieen styreen (ABS): ABS is een slagvaste engineering thermoplast met uitstekende mechanische eigenschappen. Sterk en stijf behoudend een graad van flexibiliteit, is ABS opvallend voor het mechanisch sterk zijn, goede isolatie bieden, en weerstand bieden tegen abrasie en rek.
- High-density polyethyleen (HDPE): Een van de meest veelzijdige thermoplastische polymeren, HDPE is een flexibel en makkelijk te verwerken materiaal dat zeer bestendig is tegen spanningskraking, chemicaliën en corrosieve stoffen — zelfs bij lage temperaturen. Het biedt ook uitstekende slagsterkte. HDPE wordt veel gebruikt om plastic flessen, doppen, afdichtingen, isolatoren, buizen en veel andere goederen te maken.
- Low-density polyethyleen (LDPE): Voornamelijk gebruikt om orthese en prothesen te maken, is deze zachte, flexibele kunststof makkelijk te lassen en warmte te verzegelen. Hoewel het goede chemische weerstand biedt, is LDPE niet ideaal voor toepassingen die stijfheid, hoge structurele sterkte of hoge-temperatuurbestendigheid vereisen.
- Polyamide (PA) of Nylon: Nylons zijn een familie van laag-wrijving kunststoffen die goed geschikt zijn voor het vervangen van metaalcomponenten, zoals lagers of bushings, vanwege de unieke combinatie van elasticiteit, rigiditeit en stijfheid. Nylons kunnen versterkt worden met een reeks additieven om specifieke materiaal- en chemische eigenschappen te creëren of gecombineerd met andere kunststoffen voor verhoogde prestaties en materiaalkenmerken.
- Polyamide (PA) of Nylon 30% GF: Glasvezel, een van de meest voorkomende additieven voor engineering kunststoffen, vergroot de sterkte en stijfheid van nylon delen dramatisch. Helaas verhogen deze vezels ook de broosheid van het materiaal en worden daarom alleen aanbevolen voor toepassingen die geen hoge-impact spanning of deflektie omvatten.
- Polycarbonaat (PC): Dit plastic wordt veel gebruikt om diverse redenen — het is zacht maar nog lichtgewicht, het is een goede elektrische isolator, en het is van nature hittebestendig. PC is van nature transparant en doorkijkbaar en neemt pigment goed aan. Bovendien is PC bestand tegen uitgezouten zuren, oliën en vetten, maar gevoelig voor koolwaterstofslijtage en UV-straling.
- Polyetheretherketone (PEEK): Een high-performance polymer met een unieke combinatie van mechanische eigenschappen, PEEK is chemisch-, slijt-, kreep-, vermoeidheids-, vloeistof- en temperatuurbestendig. Naast herbruikbaar en biocompatibel, is dit materiaal ook lichtgewicht, sterk, en onoplosbaar in alle gemeenschappelijke oplosmiddelen. Vergelijkbaar met nylon, kan PEEK metaal in CNC-bewerking vervangen. Veelvoorkomende toepassingen voor dit materiaal zijn zuigerunits, cruciale vliegtuigmotoronderdelen en tandheelkundige spuiten. Opvallend is dat het een van de duurdere CNC-bewerkingskunststoffen op de markt is.
- Polyetherimide (PEI): algemeen bekend als ULTEM®, PEI is een high-performance plastic en productiestandaard. Niet alleen is PEI sterk en makkelijk te gebruiken, maar het is ook bestendig tegen chemicaliën en vlam, en kan extreme hoge temperaturen weerstaan zonder zijn stabiele elektrische eigenschappen te verliezen. Om die reden wordt PEI typisch gebruikt om producten te maken zoals printplaten, brillen, voedselbereidings- en sterilisatieapparatuur, en vliegtuigonderdelen. Het is een van de weinig commercieel beschikbare amorfe thermoplastische polymeren die zijn mechanische integriteit bij hoge temperaturen behoudt.
- Polymethylmethacrylaat (PMMA): PMMA is een stijf thermoplastisch polymer vaak acrylaat of acrylaatglas genoemd. Extremely schervingsbestendig, is deze zachte en lichtgewicht materiaal doorkijkbaar en bestendig tegen weerinvloeden en UV-licht, wat het ideaal maakt voor lage-spanningstoepassingen zoals kas, de kapjes van autolichten en knipperlichten, of zonnepanelen. Echter, het is belangrijk om te noteren dat PMMA gevoelig is voor hoge hitte, impact, slijtage en abrasie, en geneigd is te barsten onder zware belasting.
- Polyoxymetheen (POM): algemeen bekend als Acetaal of bij de merknaam Delrin®, biedt deze semi-kristallijne engineering-grade thermoplast uitstekende dimensionale stabiliteit, stijfheid en lage wrijving. Vanwege deze eigenschappen wordt acetaal vaak gebruikt om hoogprecieze delen te maken gebruikt in toepassingen waar hoge sterkte, duurzaamheid en wijd bereik van werktemperatuur (-40°C tot 120°C) vereist zijn.
- Polypropyleen (PP): Deze kosteneffectieve plastic is lichtgewicht, hoog bestendig tegen chemicaliën in corrosieve omgevingen, en bestendig tegen de meeste organische oplosmiddelen, ontvetters en electrolyten. Vergeleken met LDPE en HDPE, heeft PP een lagere slagsterkte maar biedt betere treksterkte.
- Polytetrafluoretheen (PTFE): PTFE, algemeen bekend als Teflon®, is een veelzijdig polymer gewaardeerd om zijn mechanische eigenschappen. Bestendig tegen chemicaliën, temperatuur, licht, UV-stralen, water, weerinvloeden, vermoeidheid en adhesie, is PTFE veelvoorkomend in de coating van anti-aanbakpannen maar wordt ook gebruikt in halfgeleiders, pakkingen en zelfs sommige medische toepassingen. Hoewel PTFE een van de meest corrosiebestende kunststoffen is, is het gevoelig voor kreep en abrasie.
- Polyvinyl Chloride (PVC): PVC is een van 's werelds oudste kunstoffen. Strak wit en stijf, is PVC een betaalbare rubberalternatief dat decennialang in hoge vraag is geweest. Met sterke weerstand tegen licht, chemicaliën en corrosie, is PVC een populair materiaal in de gezondheidszorg, IT, transport, textiel en bouwsectoren.
- Ultra-high molecular weight polyethyleen (UHMW): Een zacht, veelzijdig en hoog bewerkbaar plastic, UHMW kan gebruikt worden om delen te maken met hoge abrasie- en slijtagebestendigheid, duurzaamheid en lage wrijvingscoëfficiënten. UHMW is doorgaans niet geschikt voor hoge belasting toepassingen of condities boven de 80 tot 100°C.
Metalen
Stalen en roestvrije stalen, aluminiumen, en zachte metalen zoals messing, brons, titanium en koper zijn onder de meest populaire bewerkbare metalen. Terwijl stalen en aluminiumen de meest bewerkte zijn, biedt elke familie van metalen een ander stel fysieke eigenschappen en prijspunten.
- Aluminiumen: Aluminiumen zijn zachte, lage-dichtheid, niet-magnetische metalen die veel makkelijker te bewerken zijn dan staal. Vanwege hun lage trekkracht, worden deze metalen vaak gelegeerd met andere materialen om gewenste fysieke eigenschappen te benadrukken. Aluminiumen zijn doorgaans ongeveer 1/3 het gewicht van staal, wat betekent dat ze een betere sterkte-gewichtverhouding bieden. Dit kan nuttig zijn bij het verlichten van delen. Ze zijn ook veel betere thermische en elektrische geleiders dan stalen.
- Stalen: Stalen zijn ijzer-gebaseerde metalen die gelegeerd zijn met koolstof en andere metalen, doorgaans inclusief mangaan, fosfor of zwavel. Stalen neigen ertoe sterker en duurzamer te zijn dan aluminiumen. Echter, ze zijn ook zwaarder en moeilijker te bewerken zonder het gebruik van hardmetaal of andere specialistische gereedschappen, wat de productiekosten kan verhogen.
- Roestvrije stalen: Het primaire verschil tussen stalen en roestvrije stalen is dat het laatste gelegeerd is met chroom in plaats van koolstof. Terwijl standaard stalen vatbaar zijn voor roest en corrosie bij blootstelling aan vocht en zuurstof, creëert de chroomgehalte in roestvrije stalen een passieve chroom-oxide laag op het oppervlak van het metaal, wat het ijzer erin voorkomt verder te oxideren. Dit remt ook de vermogen van stalen om elektriciteit te geleiden. Roestvrije stalen kunnen gelegeerd worden met andere metalen (inclusief molybdeen, nikkel of titanium) om de weerstand van een deel tegen corrosie en hitte te verhogen.
- Zachte metalen: Zachte metalen zoals messing, brons, titanium en koper bieden een wijd bereik van fysieke kenmerken die aantrekkelijk zijn voor specifieke toepassingen. Echter, zachte metalen — met name die met hoge kopergehalte — kunnen eigenlijk moeilijker te bewerken zijn vanwege koper's hoge duktiliteit. Het bewerken van zachte metalen kan bijdragen aan verhoogde hitteopbouw aan de snijplaats, groter gereedschapslijtage en galling (een kleverige opbouw op de snijrand van het gereedschap). Titanium, specifiek, is ook minder stijf dan andere metalen en vereist daarom een stevige greep op het werkstuk om precisie en nauwkeurigheid te garanderen. Al deze factoren kunnen bijdragen aan hogere bewerkingskosten voor zachte metalen.
CNC Oppervlakteafwerkingen en Na-bewerking
Nadat een deel of onderdeel is bewerkt, kan het een of meer afwerkingsprocessen moeten ondergaan. Deze processen kunnen worden gebruikt om esthetische fouten te verwijderen, het uiterlijk van een product te verbeteren, extra sterkte en weerstand te bieden, elektrische geleiding aan te passen, en meer. Veelvoorkomende afwerkingsprocessen voor bewerkte delen zijn anodiseren, poedercoating en korrelstralen. Echter, het is ook gebruikelijk om delen as-machined of as-milled te laten wanneer andere afwerkingen niet nodig zijn.
Veelvoorkomende CNC Afwerkingsopties
- Anodiseren (aluminium): Anodiseren is een electrochemisch proces waarbij aluminium- of titaniumlegeringen in een elektrolytisch bad worden gedompeld om de natuurlijke oxidelaag van een bewerkt deel te verdikken om het dichter, elektrisch niet-geleidend en duurzamer te maken. Geanodiseerde afwerkingen beloven ook goede dimensionele controle, wat ze het beste maakt voor high-performance engineering toepassingen, met name voor interne kaviteiten en kleine delen. Anodiseren biedt een van de meest esthetisch aantrekkelijke afwerkingen voor CNC-bewerkte delen, maar komt met een hogere prijs.
- Korrelstralen (metaal of plastic): Korrelstralen gebruikt een geperst luchtysteem om miljoenen glazen korrels op het deel te vuren, wat effectief gereedschapssporen en imperfecties verwijdert, en kan worden gebruikt om een consistente korrelige, matte of satijn afwerking te creëren. Korrelstralen voegt geen chemische of mechanische eigenschappen toe en, in tegenstelling tot poedercoating die materiaal aan een deel toevoegt, is het een reducerende afwerking, wat betekent dat het proces materiaal van het deel verwijdert. Dit is een belangrijke overweging als uw deel strikte toleranties heeft. Korrelstralen is een van de meest betaalbare oppervlakteafwerkingen maar moet handmatig uitgevoerd worden. Korrelgrootte en graad zullen ook de eindafwerking beïnvloeden.
- Zwart oxide (staal, roestvrij staal, koper): Dit electrochemische of chemische behandelingsproces creëert zwart ijzeroxide op het oppervlak van ferro-metaal. Ook wel verzwarting, oxideren of zwart passiveren genoemd, legt dit proces niet simpelweg een zwarte oxidelaag op het oppervlak van het metaal. Eerder creëert de chemische reactie tussen het ijzer in het metaal en de oxiderende zoutoplossing een ijzeroxide genaamd magnetiet, wat een matte zwarte uiterlijk heeft. Dit proces verbetert de dimensionale stabiliteit en esthetische uitstraling van het deel terwijl het de lichtreflectie van het oppervlak vermindert, wat belangrijk is voor delen gebruikt in toepassingen met straling. Verzwarten van staal kan ook helpen gereedschappen als schroevendraaiers en boortjes te scherpen.
- Poedercoating (alle metalen): Poedercoating lijkt op spuiten. Het bewerkte deel ontvangt een primerlaag om het te beschermen tegen corrosie. Vervolgens wordt het deel "geschilderd" met een droge poedercoating van een electrostatische spuitpistool en uitgehard in een oven verwarmd tot minimaal 200°C. Meerdere lagen kunnen worden aangebracht om de dikte van de afwerking te vergroten, wat een dunne beschermende laag op het deel creëert die sterk, slijtvast en esthetisch aantrekkelijk is. Dit proces kan gecombineerd worden met korrelstralen om de corrosiebestendigheid van het deel te verhogen en grotere uniformiteit in textuur en uiterlijk te creëren. In tegenstelling tot anodiseren, is een poedergecoate afwerking compatibel met alle metalen, minder broos en biedt grotere impactweerstand. Echter, poedercoating levert doorgaans minder dimensionele controle dan een anodische afwerking en wordt niet aanbevolen voor gebruik in kleine componenten of interne oppervlakken. De hogere prijs van poedercoating kan ook grotere productieruns duur maken.
- As-machined (metaal of plastic): Het niet toepassen van afwerkingsprocessen op bewerkte delen wordt aangeduid als een "as-machined" of "as-milled" afwerking. Het deel zal kleine maar zichtbare gereedschapssporen en vlekken hebben. As-machined delen hebben de strakste dimensionele toleranties en zijn extreem betaalbaar om te produceren omdat na-bewerking niet nodig is. Dit is ideaal voor toepassingen waarin dimensionale integriteit belangrijker is dan esthetiek. Echter, het is belangrijk om te noteren dat zonder extra afwerking of beschermende coating, de oppervlaktehardheid van as-machined hen vatbaar maakt voor knikken, schrammen en schuren.
De Juiste Materialen en Afwerking Kiezen
Het selecteren van materialen en na-bewerkingsopties voor uw deel is sterk afhankelijk van hoe en waar uw deel zal worden gebruikt. Belangrijke eindgebruiksoverwegingen voor het selecteren van uw deelmateriaal en oppervlakteafwerking zijn:
- Omgevingsfactoren: De omgevingsomstandigheden van de eindgebruikstoepassing van een gegeven deel spelen een significante rol in het bepalen welke materialen en behandelingen ideaal zijn. Factoren zoals hitte, koude, vlam, UV-straling, blootstelling aan chemicaliën of autoklaveren, en meer moeten in overweging genomen worden om de levensvatbaarheid van het deel te garanderen.
- Elektrische factoren: Of een deel geleidende of isolerende eigenschappen vereist is een andere cruciale overweging. Wetend dat uw deel elektriciteit moet geleiden, kunt u een geleidend materiaal zoals koper selecteren, terwijl een materiaal zoals Nylon 66 geschikt zou zijn bij het zoeken naar een goede isolator.
- Mechanische factoren: Delen bedoeld om zware belasting, slijtage of andere externe krachten te weerstaan, moeten gemaakt worden uit materialen die die krachten kunnen weerstaan. Het identificeren van de meest gewenste of noodzakelijke eigenschappen voor een deel — zoals flexibiliteit, impactweerstand, trek- of druksterkte — kan teams helpen bepalen welke materialen de beste fit maken.
- Cosmetische overwegingen: Terwijl esthetiek van secundaire prioriteit kan zijn voor sommige delen, is dit niet het geval voor veel consumentenproducten. Sommige delen of toepassingen kunnen materialen vereisen met specifieke cosmetische opties wanneer het gaat om kleur, transparantie of oppervlakteafwerking.
- Toleranties: Een bepaalde mate van variatie tussen delen wordt verwacht in productie, en dimensionele toleranties verwijzen naar het bereik van acceptabele variatie waar geldige delen binnen moeten vallen. Strakkere toleranties zijn meer arbeidsintensief en kostbaar om herhaaldelijk te bereiken, maar kunnen noodzakelijk zijn op basis van hoe een component wordt gebruikt.
Ontwerpen voor CNC-bewerking
Het ontwerpen van een hoog-kwaliteit deel dat zal presteren zoals verwacht is maar half de uitdaging. U moet ook in staat zijn om het deel efficiënt en kosteneffectief te bewerken. Design for manufacturability (DFM) is het procesframework dat helpt integreren hoe een deel gemaakt zal worden met het deelonwerp. DFM is cruciaal voor productie en beïnvloedt alles van productietijden en kosten tot operationele efficiëntie en de kwaliteit van het deel zelf. De meest voorkomende ontwerpoverwegingen voor CNC-bewerking zijn:
Diepe zakken:
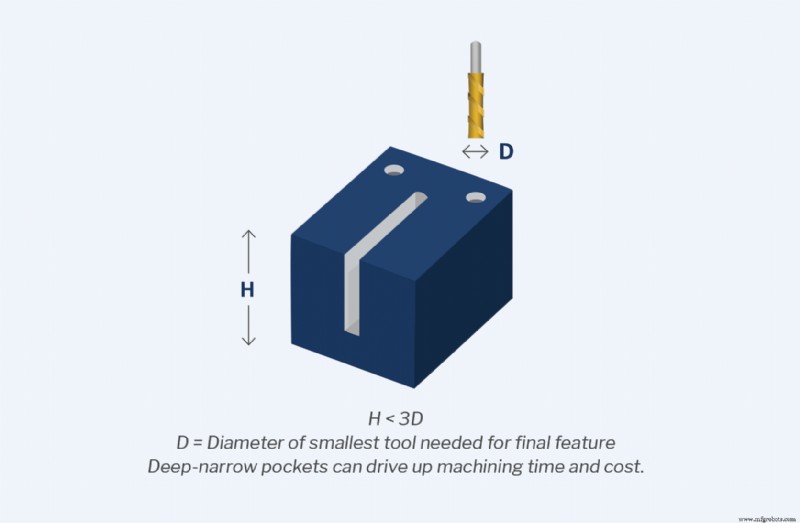
Kenmerken zoals diepe of smalle zakken en sleuven vereisen langere gereedschappen om correct te bewerken. Echter, langere snijgereedschappen zijn meer geneigd te breken en zijn vaak minder precies door bewerkingstrillingen, of chatter. Diepe kenmerken vereisen ook typisch verschillende sneden om correct te bewerken, wat zowel bewerkingstijd als productiekosten verhoogt — met name omdat kleinere gereedschappen waarschijnlijk nodig zijn om de afwerkingspasses te voltooien. Als sleuven of diepe zakken moeten worden bewerkt, probeer de diepte van het kenmerk zoveel mogelijk te verminderen of het oppervlak van de zak's dwarsdoorsnede te vergroten. De diepte van een zak of sleuf mag niet meer zijn dan 3x de diameter van het kleinste benodigde gereedschap.
Smalere regio's:
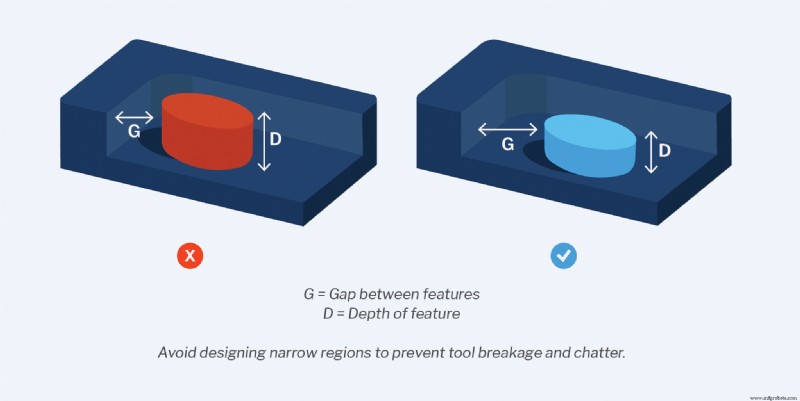
Smalere kenmerken beperken de grootte van bruikbare snijgereedschappen. Dit kan een uitdaging zijn voor fabrikanten vanwege hoe gevoelig lange, kleine-diameter gereedschappen zijn voor chatter en breuk. Net als bij diepe kenmerken, moeten smalle regio's niet minder zijn dan 3x de diameter van het kleinste snijgereedschap. Het minimaliseren van de diepte van deze kenmerken stelt u in staat kortere, grotere-diameter snijgereedschappen te gebruiken, wat helpt om machine chatter te verminderen.
Scherpe interne hoeken:
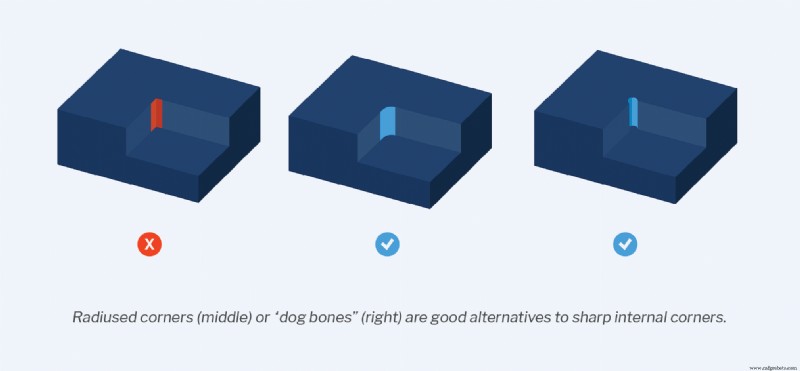
CNC eindfrezen zijn cirkelvormig, wat het moeilijk maakt om scherpe interne hoeken te bewerken omdat de bits een hoekstraal achterlaten. Hoewel er methoden zijn om scherpe interne hoeken te bewerken, neigen deze processen ertoe duur te zijn. In het algemeen moeten scherpe interne hoeken vermeden worden voor bewerkte delen. Interne hoekstralen moeten ook groter zijn dan de straal van het beoogde snijgereedschap. Door interne stralen te ontwerpen die groter zijn dan het snijgereedschap, kan de machine een gladde overgang tussen wanden creëren. In tegenstelling, een interne straal die dezelfde grootte heeft als het snijgereedschap zal de machine dwingen een plotselinge richtingswijziging te maken, wat resulteert in een minder gladde afwerking.
Onbereikbare kenmerken:
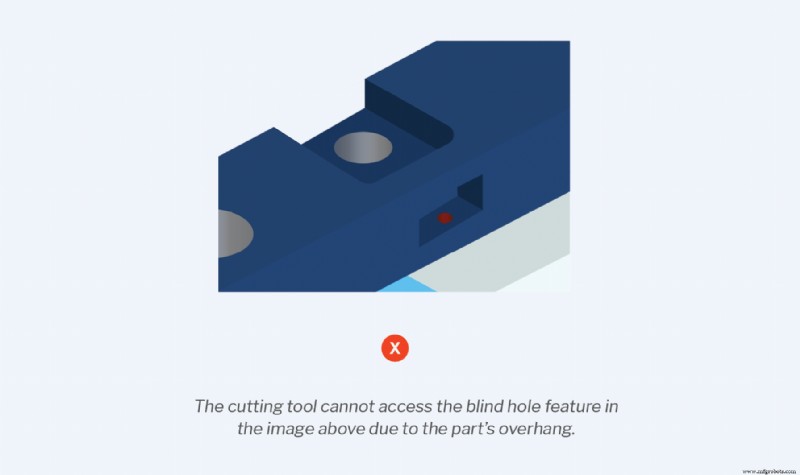
Kenmerken zoals tegenboorgaten — die openen in een andere zak of zakken met negatieve aftrek — kunnen een significante uitdaging voor productieteams vormen. Deze ontwerpkenmerken nemen aanzienlijk meer tijd in beslag om te bewerken vanwege hoe moeilijk het kan zijn om het snijgereedschap toegang te geven. Het is cruciaal om ervoor te zorgen dat snijgereedschappen vrij toegang hebben tot alle kenmerken van een deel zonder geblokkeerd te worden door enig ander kenmerk.
Buitenste afrondingen:
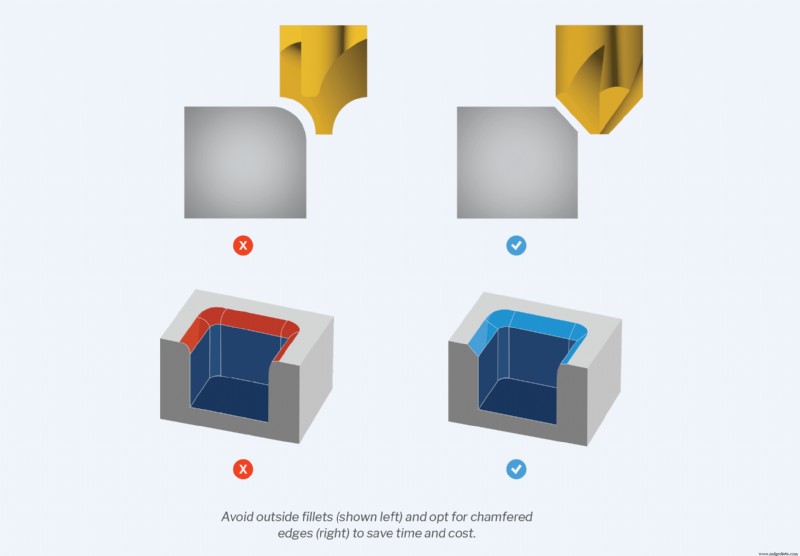
Buitenste afrondingen, of afgeronde hoeken langs de bovenrand van zakken, bossen, sleuven en andere kenmerken, vereisen aangepaste snijgereedschappen ondersteund door een nauwkeurige bewerkingsopstelling — een combinatie die snel duur kan worden. Afschuining of afplatting van de buitenste randen kan helpen deze kosten te vermijden.
Wanddikte:
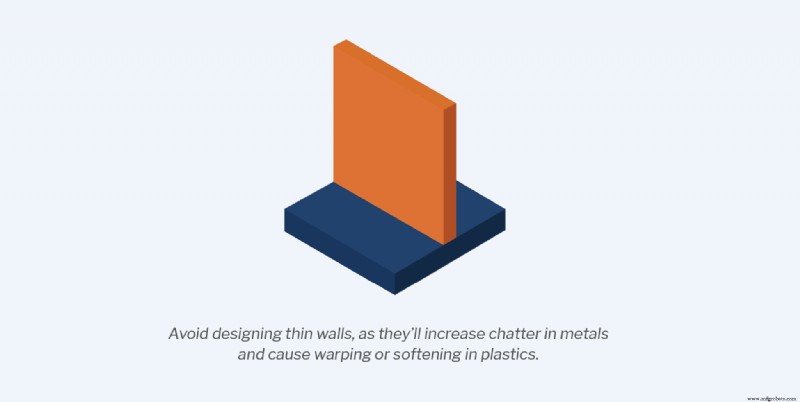
Dunne wanden kunnen problemen creëren voor metaal- en kunststofdelen en moeten waar mogelijk vermeden worden. Dunne metalen wanden zijn meer geneigd tot chatter, wat de nauwkeurigheid van het deel en de oppervlakteafwerking negatief beïnvloedt. Kunststofdelen met dunne wanden zijn ook waarschijnlijker om te vervormen of zacht te worden. De minimale wanddikte voor metalen delen moet 0,03" (0,762mm) zijn en 0,06" (1,524mm) voor kunststofdelen.
Platte-bodemgaten:
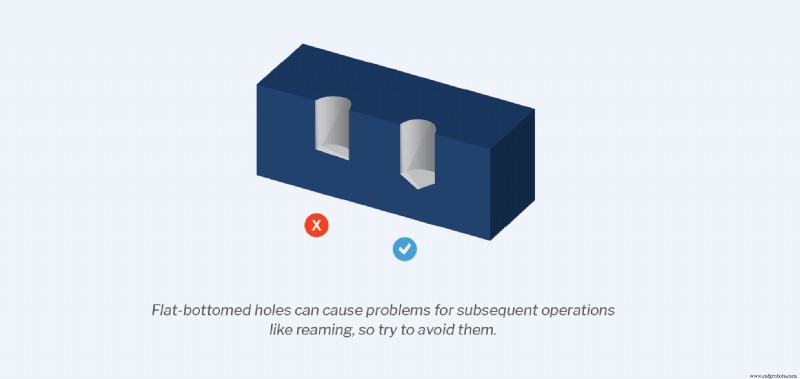
Gaten met platte bodems zijn niet alleen moeilijk te bewerken, maar ze creëren ook moeilijkheden voor eventuele daaropvolgende operaties. In het algemeen zouden productteams blinde gaten met platte bodems moeten vermijden ten gunste van standaard draaibooren, die gaten met kegelvormige bodems creëren.
Gedraaide delen:
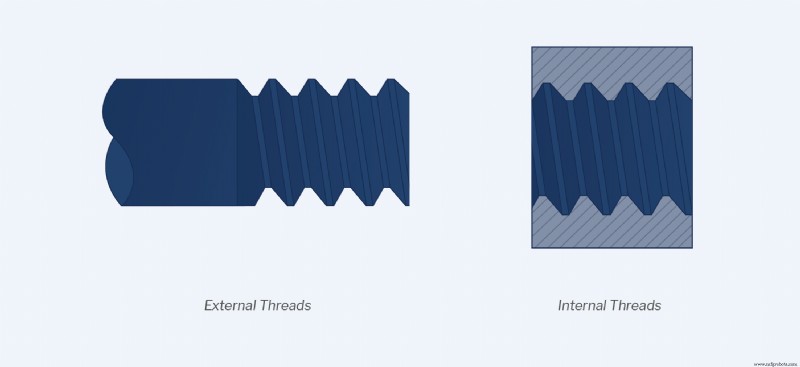
Bij het bewerken van interne of externe draad, zijn er een paar verschillende ontwerpoverwegingen.
Voor interne draad:
- Neem een afschuining op aan het einde van interne draad.
- Verminder het aantal draad waar mogelijk. Meeste van de spanning van een deel valt eigenlijk op de eerste drie draad, dus het verhogen van het aantal draad produceert afnemende opbrengsten.
- Gebruik standaard vormen en maten.
- Kies voor grove draad om de kosten laag te houden.
Voor externe draad:
- Neem een afschuining op in alle schroefontwerpen.
- Vermijd beëindigen bij de schouder van gebieden met grote diameters.
- Gedraaide externe draad moet een relieffrees hebben.
- Gebruik kortere externe draad tenzij het deel specifiek hoge draadsterkte vereist.
Boor ingangen en uitgangen:
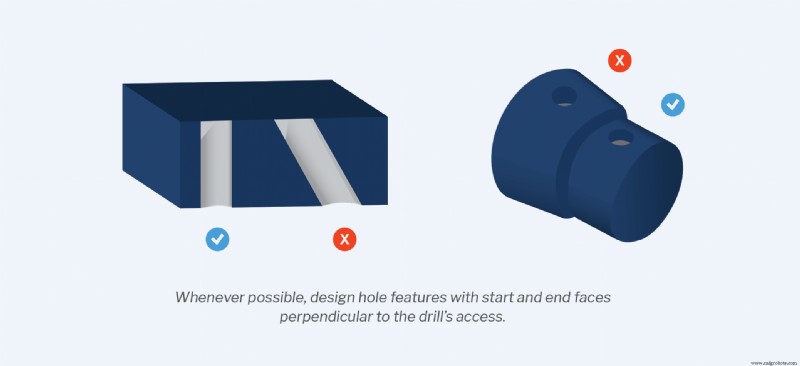
Als het oppervlak van een werkstuk niet loodrecht staat op de as van een boor, zal de boortip dwalen wanneer het in contact komt met het materiaal. Om onevenmatige uitgangsgraten te minimaliseren en het graatverwijderingsproces te stroomlijnen, zorg ervoor dat gaatgeometrieën start- en eindvlakken hebben die loodrecht staan op de booras.
Een Checklist voor Kostenverlaging
1. Houd delen simpel
Delen met complexe ontwerpen of productieprocessen kunnen een aantal downstream effecten hebben. Complexiteit kan bewerkingstijd en kosten verhogen, kansen op fouten introduceren, en het moeilijk maken voor eindgebruikers om het exacte gebruik van componenten of delen te begrijpen. Het scheiden van welke kenmerken en ontwerpeigenschappen vitaal zijn voor de levensvatbaarheid van het deel van diegene die wenselijk maar niet-kritisch zijn, helpt onnodige complexiteit uit een deelonwerp en bewerkingsoperaties te verwijderen.
2. Ontwerp met gereedschapsgeometrie en opstellingsoriëntatie in gedachten
Terwijl de meeste CNC-bewerkingsopdrachten meer dan één opstellingsoriëntatie vereisen, wilt u het aantal oriëntaties per deel tot een minimum beperken. Bijvoorbeeld, als u een werkstuk drie keer moet omkeren voor de snijgereedschappen om toegang te krijgen tot alle kenmerken, zal dit de kosten verhogen omdat elke opstelling hermontage van het deel, nullijnen van de machine om de juiste assen te vestigen, en het draaien van een nieuw G-code programma vereist. 5-as machines zullen meer capabel zijn in dit aspect aangezien ze meer kenmerken kunnen bereiken zonder meerdere opstellingen te vereisen, hoewel dit afhankelijk is van de geometrie van een bepaald deel.
Het minimaliseren van het aantal benodigde snijgereedschappen is een andere manier om kosten te verlagen. Zoveel mogelijk, probeer stralen consistent te houden zodat minder gereedschappen nodig zijn om interne hoeken te bewerken. evenzo, vermijd zeer kleine details waar mogelijk. Kleinere snijgereedschappen kunnen niet zo diep in het werkstuk snijden en zijn ook meer geneigd te breken. Typisch, de kleinste interne kenmerken die bewerkt kunnen worden zijn 0,0394" (1mm), hoewel gaten zo klein als 0,0197" (0,5mm) kunnen gaan.
3. Balans uw toleranties
Kies uw cruciale dimensies doordacht. Niet elke dimensie vereist inspectie of is cruciaal voor de levensvatbaarheid van het deel, dus focus uw aandacht op diegenen die het meest essentieel zijn. Het bepalen hoe precies specifieke kenmerken moeten zijn, stelt u in staat om toleranties dienovereenkomstig aan te passen, kosten te verlagen en het productieproces te stroomlijnen. Zorg ervoor dat toleranties nog steeds binnen bewerkbare grenzen vallen, zich houden aan gegeven standaarden en rekening houden met tolerantie-opstapeling.
Vermijd ook over-dimensioneeren van uw deel. Onduidelijke deeltekeningen weerleggen het doel van geometrische dimensionering en tolerantering, wat is om communicatie te verduidelijken en te stroomlijnen. Bij Fast Radius raden we aan dat u tekeningdatums afstemt met het CNC-coördinatensysteem, aangezien het gebruik van consistente datum-referentiekaders tussen bewerkings- en meetsystemen waarschijnlijker zal zorgen dat delen nauwkeurig gelokaliseerd zijn.
Indien mogelijk, zorg dat alle datums — punten, oppervlakken of assen gebruikt als referenties voor meting — verwijzen naar dezelfde opstelling. Als een datum in een eerdere opstelling is bewerkt, wordt het moeilijker om strakke toleranties te behouden na een opstellingswijziging. Ten slotte, wees bewust over uw datums. Het kiezen van referentiedatums die gemakkelijk te meten zijn, zal productie vergemakkelijken.
4. Inspectieniveaus afstemmen
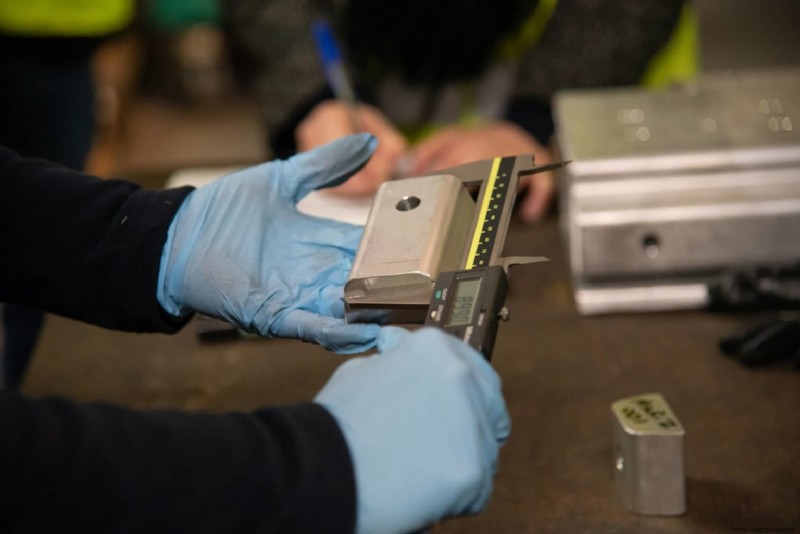
Vergelijkbaar met het balanceren van uw toleranties, kan het strategisch toepassen van de juiste inspectieniveaus helpen kosten te verlagen en productieprocessen te optimaliseren. Typische inspectieopties kunnen een visuele inspectie van het deel, controleren van deelafmetingen met handgereedschappen, of een first article inspection (FAI) omvatten waar het eerste geproduceerde deel wordt gecontroleerd om te verzekeren dat alle vereisten zijn vervuld. Diepgaendere inspecties vereisen meer tijd en arbeid, wat de productiekosten verhoogt.
Het verhogen van het aantal te inspecteren delen zal ook de productiekosten verhogen, dus het is belangrijk dat u het juiste steekproefplan selecteert om vertrouwen over de hele order te garanderen. Bij Fast Radius is ons standaard steekproeftempo gebaseerd op ANSI ASQ Z1.4 Niveau 2.
5. Ontwerp naar gangbare voorraadmaten
Het ontwerpen van delen naar gangbare voorraadmaten kan het productieproces stroomlijnen door de hoeveelheid materiaal die van het werkstuk verwijderd moet worden te minimaliseren. Bijvoorbeeld: als het acceptabel is voor een deeloppervlak zijn voorraadafwerking te behouden — dat wil zeggen, als het oppervlak ruwer mag zijn dan 125 μin Ra — en het niet hoeft te worden bewerkt, heeft u een kans om bewerkingstijd te verminderen zonder in te boeten op deulkwaliteit.
Dit is waarom het kennen van de gangbare voorraadmaten voor diverse materialen belangrijk is. Metalen zijn bijvoorbeeld doorgaans beschikbaar in een aantal voorraadvormen, inclusief platen, staven, buizen, of buizen, die kunnen worden gekocht volgens afmetingen zoals lengte, breedte, dikte en diameter.
Houd er rekening mee dat metriek maten meer algemeen beschikbaar zijn in Azië, terwijl imperiale maten meer algemeen beschikbaar zijn in de V.S.
6. Minimaliseer vervormingsrisico
Het verwijderen van een grote hoeveelheid materiaal van een werkstuk kan het materiaal laten vervormen. Dit vereist extra verwerking tijdens bewerking om vervorming te voorkomen, wat leidt tot hogere kosten. Kunststoffen hebben een hoger risico op vervorming dan metalen.
7. Kies uw materiaal zorgvuldig
Het materiaal dat u kiest heeft een significante impact op de totale kosten van uw deel. Bijvoorbeeld, metalen zijn doorgaans duurder dan kunststoffen. Vermijd over-engineering van uw delen en overweeg of een specifieke graad of materiaalcertificaat vereist is voor het deel. Als een generiek materiaal aan de vereisten van het deel kan voldoen of meerdere materialen geaccepteerd kunnen worden, selecteer het minder dure materiaal om de kosten laag te houden.
De bewerkbaarheid van het materiaal moet ook in overweging genomen worden. Stalen zijn bijvoorbeeld doorgaans moeilijker te bewerken, wat leidt tot hogere kosten omdat staaldelen langer duren om te bewerken en de slijtage op snijgereedschappen verhogen.
Veelvoorkomende Toepassingen voor CNC-bewerking
Veel industrieën vertrouwen op CNC-bewerkingsprocessen om betrouwbare, nauwkeurige delen te produceren die aan precise specificaties en regelgevende vereisten voldoen, inclusief de luchtvaart, automotive, medische hulpmiddelen, elektronica, en commerciële delen productiesectoren.
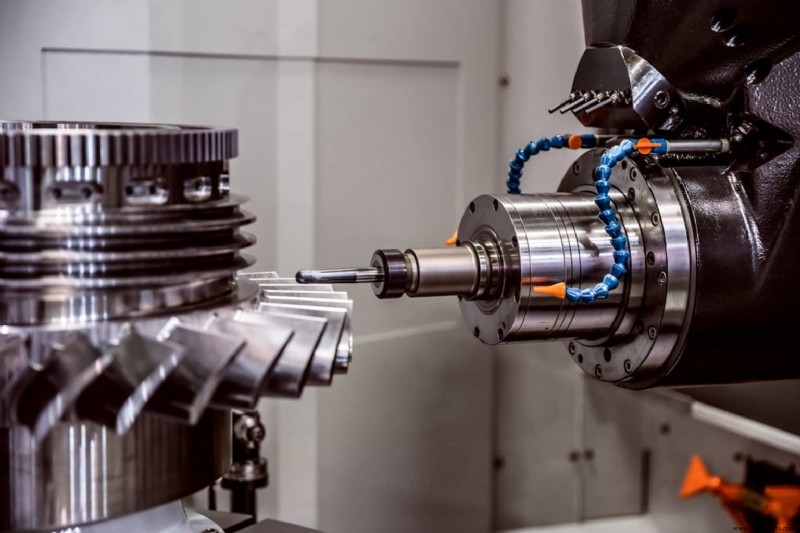
Luchtvaartonderdelen worden gehouden aan hoge kwaliteit, test- en regelgevende standaarden om correcte functie, pasvorm en veiligheid te garanderen. CNC-bewerking is een uitstekende fit voor het creëren van kunststof- en metaaldelen met extreem strakke toleranties die voldoen aan de behoefte van de luchtvaartfabrikant voor een ongelooflijke graad van precisie en een reeks gespecialiseerde delen. Hetzelfde geldt voor automotieve componenten.
CNC-bewerking kan ook worden gebruikt om een verscheidenheid aan medische hulpmiddelen te creëren, van implantaten tot chirurgische instrumenten tot componenten voor medische elektronica.
Zorg en precisie zijn cruciaal bij het produceren van deze soorten apparaten en gereedschappen, aangezien ze aan extra veiligheidsstandaarden en vereisten worden gehouden. Halfgeleiders en elektronica componenten hebben ook ongelooflijk strenge precisievereisten en tolerantie standaarden, gegeven hun grootte en complexiteit. Als proces heeft CNC-bewerking weinig materiaalbeperkingen, wat het in staat stelt om te worden gebruikt met geleidende materialen zoals silicium. Veel commerciële delen — van aluminiumgietingen en extrusies tot staal- en kunststofdelen — kunnen ook bewerkt worden.
Een andere veelvoorkomende toepassing voor CNC-bewerking is gereedschapsbouw, of het proces van het creëren van de diverse componenten, gereedschappen, machines en masterpatronen die in productie zullen worden gebruikt. Gereedschapsbouw is een integraal deel van elk productie- en gietproces en omvat items zoals vormen, boringsjigs en vastzettingssystemen.
Uw CNC-bewerkingsproject Starten met Fast Radius
Bij Fast Radius maken we het simpel en straightforward om kwaliteitsdelen te krijgen via onze CNC-bewerkingsservice. Om te beginnen, bezoek os.fastraidus.com, upload uw deelonwerpen, en u ontvangt direct DFM feedback. De site stelt u ook in staat om ontwerpen en orders te beheren vanuit een enkele, intuïtieve interface.
Wanneer u Fast Radius kiest, kiest u ervoor om met een ervaren groep experts te werken. U ontvangt de volledige ondersteuning van ons team van ingenieurs, klantsuccesmanagers, account executives, en anderen over het bedrijf. We zullen ook opties voor domestieke en internationale CNC-bewerking benutten om te garanderen dat uw project zo efficiënt mogelijk wordt uitgevoerd, zonder in te boeten op kwaliteit.
Neem vandaag nog contact met ons op om het Fast Radius verschil te ervaren of klik hier om onze uitgebreide gids als PDF te downloaden.
Klaar om uw delen te maken met Fast Radius?
Start uw offerte
Industriële technologie
- 5-as CNC frezen meesteren: Uitgebreide gids voor professionals
- AIaaS Ontcijferd: De Definitieve Gids voor AI as a Service
- Onderhoudsbeheer Meesteren: Efficiëntie Verhogen & Kosten Verlagen
- Koude Elektriciteit Uitgelegd: Uitgebreide Gids Naar LC Circuit Fundamenten
- Circuitsporen Beheersen: De Definitieve Gids Voor PCB-ontwerp
- 5-as CNC-bewerking onder de knie krijgen: uitgebreide handleiding en voordelen voor de industrie
- CNC Machining: Precisieoplossingen voor de Automotive Industrie
- Hoe de beste CNC-bewerkingsmaterialen te kiezen voor optimale prestaties
- CNC Bewerkingskosten Begrijpen: Belangrijkste Factoren en Optimalisatie
- De toekomst vormgeven: Innovaties die CNC-bewerking drijven
- 5-as CNC-Bewerking Beheersen: Expert Gids voor Precisieproductie