



Drie essentiële tips voor het maken van hoogprecisie kunststofmoulds
Wat betreft de functie van kunststofmoulds en de speciale eigenschappen van kunststofproductvormgeving, worden de aangelegenheden waar op gelet moet worden bij mould maken geïntroduceerd.
De functie van de kunststofmould is tweevoudig, het geeft het geplastificeerde kunststof de gewenste vorm, kwaliteit, koeling en het uitwerpen van het kunststofonderdeel. De mould bepaalt de eigenschappen, vorm, afmeting en nauwkeurigheid van het eindkunststofonderdeel. Daarom is het ontwerp van een geavanceerde en redelijke injectiemould structuur de sleutel om de kwaliteitseisen te verkrijgen, de productkwaliteit stabiel is, en de beste economische voordelen worden bereikt.
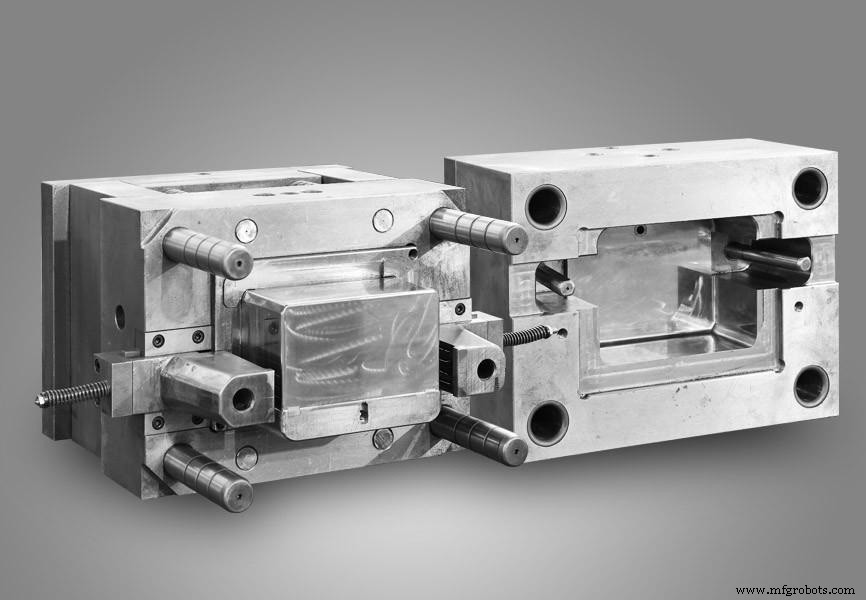
3 Mould Ontwerpprincipes
Om een goed werk te maken van kunststofmouldontwerp, moeten we de volgende principes begrijpen:
1. Redelijke selectie van scheidingsvlak
Om het product en het gietstelselaggreegaat uit de mould te verwijderen, moet de mould voorzien zijn van een scheidingsvlak. Het scheidingsvlak is een belangrijke factor in het bepalen van de structuur van de mould. De instelling van het scheidingsvlak bepaalt de structuur en het productieproces van de mould, en beïnvloedt de stroom van de smelt en het ontvormen van de kunststofonderdelen. Het algemene selectieprincipe van het scheidingsvlak is om de kwaliteit van de kunststofonderdelen te garanderen, de mouldstructuur te vereenvoudigen, en het ontvormen te vergemakkelijken. Overweeg de volgende factoren bij het kiezen:
(1) Het mag niet in een opvallende positie gelegen zijn en de vorm beïnvloeden. Scheidingsvlakken laten onvermijdelijk sporen op kunststofonderdelen achter. Het is het beste om het gladde buitenoppervlak van het product niet te kiezen.
(2) Er mag geen inzakking daardoor gevormd worden. Dat wil zeggen, de selectie van het scheidingsvlak moet gunstig zijn voor ontvormen, en het zijkern-trekmechanisme moet zoveel mogelijk vermeden worden. Hiervoor moet het scheidingsvlak geselecteerd worden op de grootste afmeting van het kunststofonderdeel. Zie Figuur 1. Omdat er lage inzakkingssecties aan beide uiteinden van de slangnippel zijn, wordt de scheidingslijn voor verticale scheiding
gebruikt.
(3) Het moet in een positie liggen waar verwerking gemakkelijk is. Zoals getoond in Figuur 2, is de scheidingslijn van de tandenborstelhandvat gelegen op het oppervlak van de maximale breedte van het product, en het gevormde product kan gemakkelijk ontvormd worden. Of de mould passingslijn is consistent met zijn vormkromme, en de verwerking is gemakkelijk. De scheidingslijn getoond in Fig. 3(a) is in een trapfvorm, wat het moeilijk maakt om moulds te maken en gevormde producten te verwerken. Fig. 3(b) gebruikt rechte lijnen of gekromde oppervlakken om verwerking gemakkelijker te maken. Figuur 4 is de scheidingslijn van de strijkijzer.
Uit de bovenstaande analyse is te zien dat het ontwerp van het scheidingsvlak moet gebaseerd zijn op de gebruiksvereisten van de kunststofonderdelen, de prestaties van de kunststofonderdelen, de technische parameters van de injectiemachine, en de mouldverwerking.
2. Redelijke selectie van scheidingsvlak
Om het product en het gietstelselaggreegaat uit de mould te verwijderen, moet de mould voorzien zijn van een scheidingsvlak. Het scheidingsvlak is een belangrijke factor in het bepalen van de structuur van de mould. De instelling van het scheidingsvlak bepaalt de structuur en het productieproces van de mould, en beïnvloedt de stroom van de smelt en het ontvormen van de kunststofonderdelen. Het algemene selectieprincipe van het scheidingsvlak is om de kwaliteit van de kunststofonderdelen te garanderen, de mouldstructuur te vereenvoudigen, en het ontvormen te vergemakkelijken. Overweeg de volgende factoren bij het kiezen:
- Grootte van Rooster
De uittrekshoek varieert afhankelijk van het roostertype, de grootte, en de grootte van het totale oppervlak van het roosterdeel. Wanneer de roosterafstand (P) onder 4mm is, moet de uittrekshoek ongeveer 1/10 zijn; als het roostersegmentformaat (C) groter is, moet de uittrekshoek verhoogd worden; als de roosterhoogte 8mm overschrijdt, moet de uittrekshoek verhoogd worden. Als de grootte van het roostersegment (C) groot is, maak een rooster van minder dan 1/2H in de kaviteit van de bewegelijke mouldkant van het gevormde product.
3. Uniforme wanddikte
De wanddikte van kunststofonderdelen is een belangrijk structureel element, wat bepaald wordt door de gebruiksvereisten en procesvereisten, en een grote invloed heeft op het proces. Daarom is het zeer belangrijk om de wanddikte van kunststofonderdelen redelijk te kiezen.
Wat betreft de technologie, als de wanddikte te klein is, is de stroomweerstand van het kunststof in de kaviteit groot, en is het moeilijk te vormen, met name voor complexe vormen en groot formaat kunststofonderdelen, die geneigd zijn tot vuldefecten of de injectiedruk te verhogen; de wanddikte is te groot, niet alleen verhoogt de kosten, maar verlengt ook de koeltijd, verlengt de vormgevingscyclus, verlaagt de productie-efficiëntie, en is geneigd tot defecten zoals krimpgaten en bellen. De wanddikte moet overal uniform zijn, maar vanwege de structuur van het kunststofonderdeel, of de wanddikte moet veranderd worden tijdens de vormgeving, en de wanddikte moet op de juiste wijze aangepast worden voor economische redenen. De volgende punten moeten overwogen worden bij het bepalen van de wanddikte:
- Structuursterkte.
- Ontvormingssterkte.
- Kan de impactsfeffect gelijkmatig disperseren.
- Voorkom barsting van het ingebedde metaalonderdeel (de thermische uitdingscoëfficiënt van het vormmateriaal verschilt van die van het metaalmateriaal, en barsten ontstaan gemakkelijk bij krimp).
- De structuur belemmert de stroom en voorkomt onvoldoende vullen. De waarden van wanddikte (t) voor mogelijke vulafstand (L) voor diverse vormmaterialen zijn samengevat in Tabel 1. De selectie van wanddikte hangt af van het type kunststof en de grootte van het gevormde deel. Voor kleine kunststofonderdelen van thermohardende kunststoffen is de wanddikte 1,5~2,5mm, voor grote 3,2~8mm, en de kunststof met slechte vloeibaarheid neemt de grotere waarde, maar doorgaans niet meer dan 13mm. Thermoplasten hebben goede vloeibaarheid en zijn gemakkelijk om dunwandige kunststofonderdelen te vormen, meestal 1~4mm, en de dunste kan 0,25mm bereiken.
Beste Kunststof Mould Fabrikant in China — JTR
JTR is professioneel in een brede reeks CNC-bewerkingsservices, voor mould maken zijn we meer dan alleen professioneel, we hebben decennia ervaring in het vak, en onze klanten komen uit veel verschillende landen. Bij JTR kunt u gratis mouldontwerpadvies krijgen van ons ontwerptteam. Voel u vrij om om hulp te vragen.
Industriële technologie
- Hoe kunststof injectiegietfabrikanten innovatie & kwaliteit drijven
- SLA 3D-Print Ontwerprichtlijnen: Tips voor Hoogwaardige Builds
- Optimaliseer Uw Polyjet 3D-Prints: Ontwerprichtlijnen voor Precisie & Multi-Materiaal Succes
- Plaatmetaalontwerp onder de knie: Bewezen tips & trucs voor snellere, kosten-efficiënte productie
- Top 5 ontwerpstrategieën voor succesvol Reactie-Injectiegieten (RIM)
- Bewuste ontwerpstrategieën voor gietvormen met thermohardende polyurethanen
- Magazijn Rekken Meesteren: 4 Bewezen Ontwerptips voor Efficiëntie
- Bewezen hoog-snelheid PCB-layout tips voor betrouwbare ontwerpen
- 5 expert-tips voor precisie plaatmetaalontwerp
- Polyurethane Gieten onder de knie: Ontwerpinzichten voor superieure prototypes
- Expert Ontwerprichtlijnen voor Hoogwaardig Injectiegieten