



6 Bewezen SLA-ontwerptips voor foutloze 3D-printkwaliteit
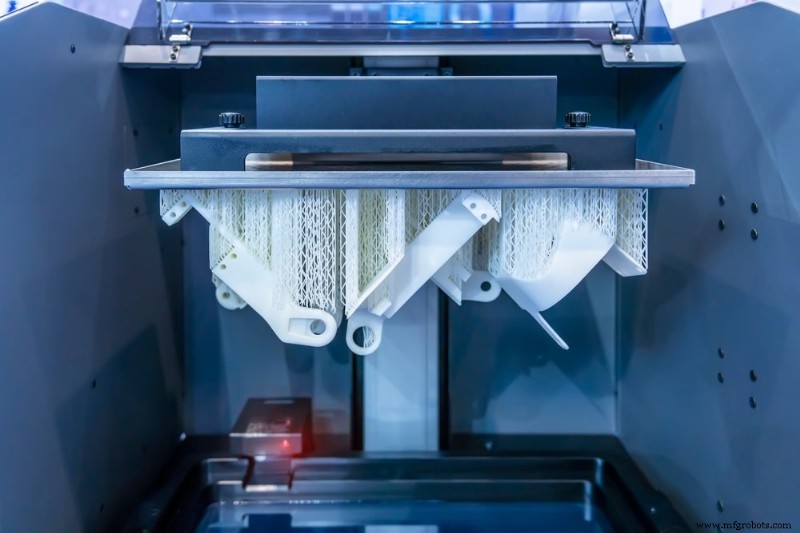
Stereolithografie (SLA) is een additief productieproces dat een lichtbron gebruikt om gevoelige vloeibare harsen te verharden tot vaste vormen. SLA is in staat om hoog accurate isotrope onderdelen te produceren met gladde oppervlakteafwerkingen en een uitstekende ontwerpdetailresolutie, wat het ideaal maakt voor het produceren van ingewikkelde prototypes, hoofdpatronen en schaalmodellen.
Echter, zoals bij de meeste productieprocessen, hangen de kwaliteit en haalbaarheid van een onderdeel af van het controleren van zoveel mogelijk betrokken variabelen. Het detailniveau dat bereikt kan worden, is bijvoorbeeld afhankelijk van factoren zoals de grootte van de lichtbron en de materiaaleigenschappen van de hars.
De volgende zes SLA-ontwerprichtlijnen helpen onderdeelontwerpen te optimaliseren om de produceerbaarheid te verbeteren, de kosten laag te houden en de prestaties te verbeteren.
1. Houd rekening met minimale formaten van kenmerken
Gevoelige harsen hebben een relatief hoge viscositeit vergeleken met andere additieve materialen, wat problemen na de build kan creëren. Gaten die te klein zijn, kunnen zich bijvoorbeeld afdichten voordat de polymere volledig is uitgehard. Gaten mogen niet kleiner zijn dan 0,005 inch (0,127 mm) om deze reden.
Secties met dunne wanden moeten ook nauwlettend in de gaten worden gehouden. Ondersteunde wanden mogen niet dunner zijn dan 0,016 inch (0,4 mm) om breuk tijdens het afziehproces te voorkomen, wat is wanneer het uitgeharde fotopolymer van de harstank loskomt terwijl het bouwplatform beweegt. Niet-ondersteunde wanden dunner dan 0,024 inch (0,6 mm) kunnen vervormen of afbreken tijdens de printcyclus.
2. Behoud een uniforme wanddikte
Wanddikte is om een paar redenen belangrijk. Ten eerste vereisen dikke secties meer materiaal, wat uw productiekosten opdrijft. Ten tweede, als de wanden van een stuk niet uniform zijn door het hele onderdeel, zullen de dunne secties sneller afkoelen dan de dikke, wat kan leiden tot vervorming, scheuren en andere defecten. Als een onderdeel variaties in wanddikte vereist, moeten de overgangen zo geleidelijk mogelijk gemaakt worden.
3. Voeg ondersteuningsstructuren toe voor overhangende kenmerken
SLA kan gemakkelijk onderdelen produceren met overhangende kenmerken, zolang er voldoende ondersteuningsstructuren in het ontwerp zijn opgenomen. Zonder ondersteuningsstructuren zijn overhangende kenmerken echter gevoelig voor vervorming. Overhangs kunnen zonder ondersteuningen geprint worden alleen als ze kleiner zijn dan 0,039 inch (1,0 mm) en onder een minimale hoek van 19°. Printen onder 19° vanaf het horizontale zal ertoe leiden dat het overhangende kenmerk tijdens het afziehen afbreekt.
4. Zorg dat uitgebulde en ingegravureerde details correct geschaald zijn
Elke verhoogde kenmerken op het oppervlak van een onderdeel moeten minimaal 0,004 inch (0,1 mm) in hoogte zijn om te garanderen dat de details duidelijk en zichtbaar printen. Deze ontwerptip is met name relevant voor tekstkenmerken. Als ingegravureerde kenmerken te klein zijn, kunnen ze potentiieel samensmelten en fusioneren tijdens het printen. Ingegravureerde of ingeslagen details moeten minimaal 0,016 inch (0,4 mm) breed en diep zijn om nauwkeurigheid te garanderen.
5. Overweeg uw onderdeel hol te maken
Standaard zullen SLA-geprinte onderdelen volledig massieve componenten produceren. Echter, tenzij het onderdeel bedoeld is om een volledig functioneel eindgebruiksstuk te zijn, vereist het hol maken van het model veel minder hars, wat zowel printtijd als productiekosten vermindert. Over het algemeen moeten de wanden van uitgeholde stukken minimaal 0,079 inch (2 mm) zijn om het risico op printfouten laag te houden.
Om een onderdeel hol te maken, voeg drainagegaten toe aan het laagste gebied van het onderdeel, bepaald door printoriëntatie, om te voorkomen dat ongeharde hars accumuleert en vastloopt binnen het afgeronde component. Als niet gerekening gehouden, kan dit leiden tot drukonevenwichtigheden binnen het onderdeel die scheuren, gaten en zelfs explosies veroorzaken. Drainagegaten moeten minimaal 0,138 inch (3,5 mm) in diameter zijn.
6. Rond de hoeken van uw onderdeel af
Onderdelen met scherpe hoeken zullen verhoogde spanningconcentraties hebben, wat de kans op scheuren en onderdelenfouten vergroot. Het afronden van externe en interne hoeken maakt veranderingen in dwarsdoorsnede meer geleidelijk, wat de spanning meer gelijkmatig door het onderdeel verdeelt.
We raden aan dat de straal van een interne hoek minimaal de helft van de dikte van de bijbehorende wand moet zijn en dat externe hoeken minimaal 1,5 keer de dikte van de bijbehorende wanden zijn. Grotere radialen helpen de spanning nog effectiever te verdelen als uw SLA-ontwerpen ze kunnen accommoderen.
Begin vandaag met het optimaliseren van SLA-ontwerpen
Stereolithografie is een bewezen additief productieproces dat aandacht voor detail en kenmerkengrootte vereist om een succesvolle print te garanderen. Het im Auge behouden van deze best practices kan uitdagend zijn voor productteams, maar een ervaren productiepartner kan helpen. Het Fast Radius-team brengt diepe ervaring aan tafel en kan u helpen uw SLA-ontwerpen te verfijnen en superieure onderdelen te creëren. Neem vandaag nog contact met ons op om te beginnen.
Industriële technologie
- Vormvervorming Voorkomen In Injection-Molded Onderdelen: Ontwerpstrategieën
- 10 expert tips voor het optimaliseren van FDM 3D-printontwerpen
- SLA 3D-Print Ontwerprichtlijnen: Tips voor Hoogwaardige Builds
- Optimaliseer Uw Polyjet 3D-Prints: Ontwerprichtlijnen voor Precisie & Multi-Materiaal Succes
- Plaatmetaalontwerp onder de knie: Bewezen tips & trucs voor snellere, kosten-efficiënte productie
- 8 Expert tips om plaatmetaalfabricagekosten te verlagen
- Magazijn Rekken Meesteren: 4 Bewezen Ontwerptips voor Efficiëntie
- Bewezen hoog-snelheid PCB-layout tips voor betrouwbare ontwerpen
- 5 expert-tips voor precisie plaatmetaalontwerp
- Polyurethane Gieten onder de knie: Ontwerpinzichten voor superieure prototypes
- Expert Ontwerprichtlijnen voor Hoogwaardig Injectiegieten