



9 bewezen oplossingen voor veelvoorkomende aluminium diecasting-defecten
De vele kenmerken van het diecastingproces zorgen ervoor dat het grote voordelen toont in het verbeteren van de precisie, productie-efficiëntie en oppervlaktekwaliteit van niet-ferrometalenlegeringen. Met de ontwikkeling van industrieën zoals auto's en motorfietsen en de realisatie van ontwerpvereisten zoals het verbeteren van de kwaliteit van diecastings, het besparen van energieverbruik en het verminderen van verontreiniging, breidt het toepassingsbereik van niet-ferrometalenlegeringen, met name lichte legeringen, zich snel uit. Een van de meest gebruikte is aluminium diecasting.
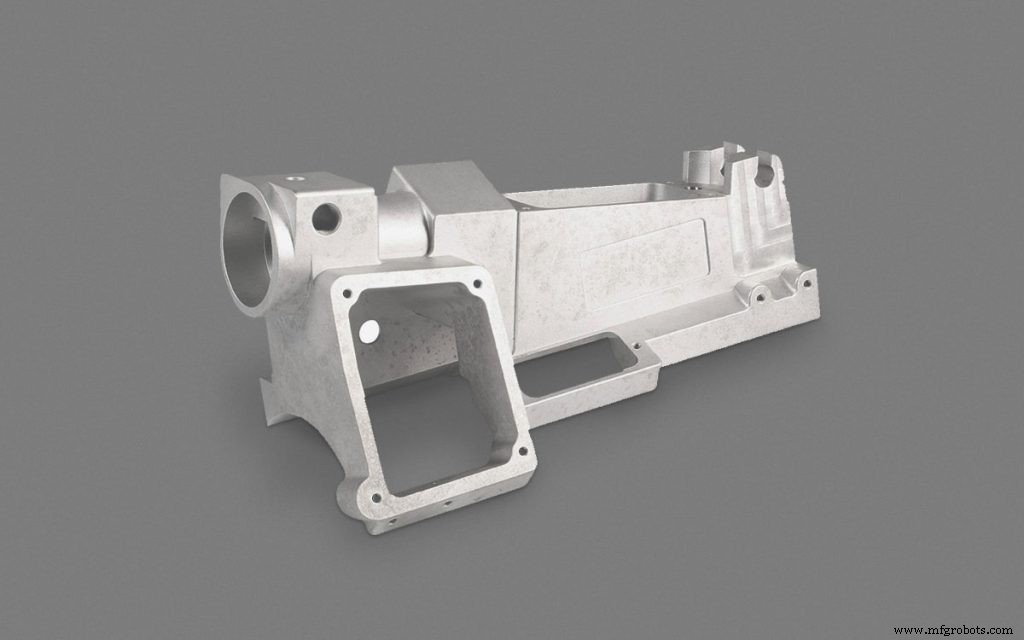
Sommige gegevens tonen aan dat het gebruik van aluminium- en magnesiumlegeringen om staalgegieten te vervangen in industrieel ontwikkelde landen een belangrijke ontwikkelingstrend wordt. Op dit moment is diecasting een van de meest gebruikte processen in het vormgevingsproces van aluminiumlegeringen voor auto's, en staat voor 49% van de diverse autovormgevingsprocessen.
Echter, in het productieproces van diecasting-fabricatie gebeuren er vaak kleine ongevallen, wat leidt tot defecten in de geproduceerde onderdelen. Dit artikel vat 9 defecten van aluminium diecastings en hun oplossingen samen, in de hoop u te helpen bij het oplossen van hetzelfde probleem.
1. Stroomsporen en patronen op het oppervlak van aluminium diecasting-onderdelen
Visuele inspectie: Er zijn strepen op het oppervlak van het gegoten stuk die consistent zijn met de stroomrichting van het gesmolten metaal, en er zijn duidelijke niet-richtingsgebonden lijnen die verschillen van de kleur van de metaalmatrix, zonder ontwikkelingsneiging.
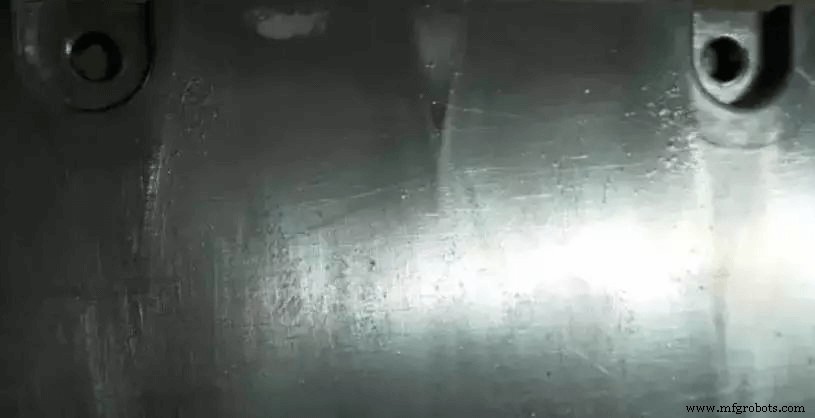
Oorzaken van stroomsporen:
- Mouldtemperatuur te laag
- Slecht loopkanaalontwerp en slechte binnenpoortpositie
- Materiaaltemperatuur te laag
- Lage vulsnelheid en korte vultijd
- Onredelijk gietstelsel
- Slechte ontgassing
- Onredelijke bespuiting
De oorzaak van het patroon is dat de verf in de kaviteit te veel wordt gespoten of de verfkwaliteit slecht is. De oplossingen en preventiemethoden zijn:
- Pas de doorsnede of positie van de binnenloper aan
- Verhoog de moultemperatuur
- Pas de snelheid en druk van de binnenloper aan
- Kies de juiste verf en pas de dosering aan
2. Koude isolatie van aluminium diecasting-onderdelen
Visuele inspectie: Het oppervlak van het diecasting heeft duidelijke, onregelmatige, ingedukte lineaire lijnen (er zijn twee typen: doorpenetratie en niet-doorpenetratie), de vorm is klein en smal, en soms is de rand van de interface glad, wat onder invloed van externe kracht kan breken.
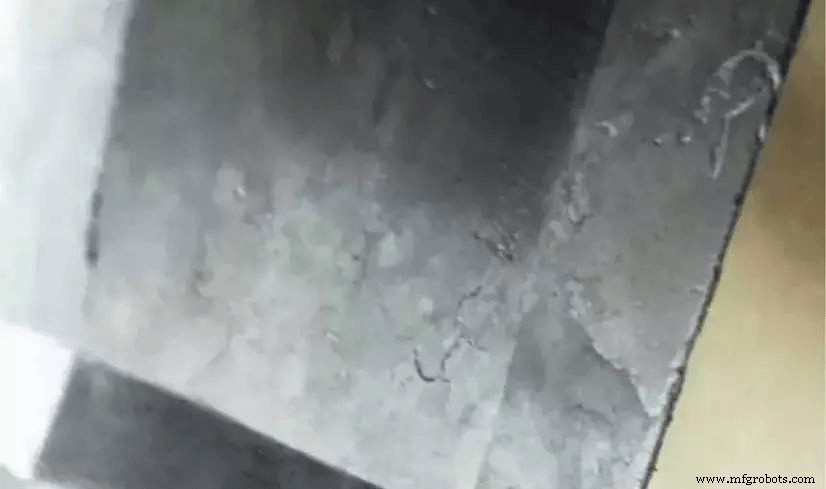
De redenen zijn als volgt:
- De twee metaalstromen botsen tegen elkaar, maar smelten niet volledig samen en er bestaan geen inclusies tussen hen, de bindingskracht tussen de twee metalen is erg zwak
- Giet temperatuur of diecasting-mould temperatuur is laag
- De positie van de loper is onjuist of de stroomweg is te lang
- Lage vulsnelheid
De oplossingen en preventiemethoden zijn:
- Verhoog de giettemperatuur op de juiste manier
- Verbeter de injectieverhouding, verkort de vultijd en verhoog de injectiesnelheid
- Verbeter ontgassing en vulcondities
3. Er zijn scheuren op het oppervlak van aluminium diecasting-onderdelen
Visuele inspectie: Er zijn netvormige haarlijnachtige uitstulpingen of ingeduktes op het oppervlak van de diecasting-onderdelen, die uitdijen en verlengen met het toenemen van het aantal diecastings.
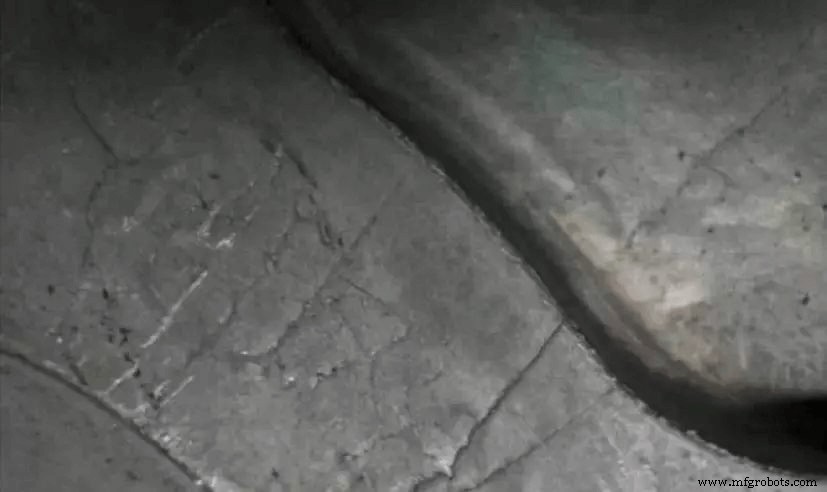
De redenen zijn als volgt:
- Er zijn scheuren op het oppervlak van de diecasting-kaviteit
- Ongelijke voorverhitting van de diecasting-mould
De oplossingen en preventiemethoden zijn:
- De diecasting-mould moet regelmatig of na een bepaald aantal keren diecasting worden gegloeid om de spanning in de kaviteit te elimineren
- Als er scheuren op het oppervlak van de kaviteit zijn, moet het vormgevingsoppervlak gepolijst worden om de scheurenlaag te verwijderen.
Mould voorverhitting moet uniform zijn
4. Diecasting aluminium-onderdelen hebben ingeduktes op het oppervlak
Visuele inspectie: Er zijn gladde ingeduktes (zoals schijven) op het oppervlak van het dikste deel van het diecasting.
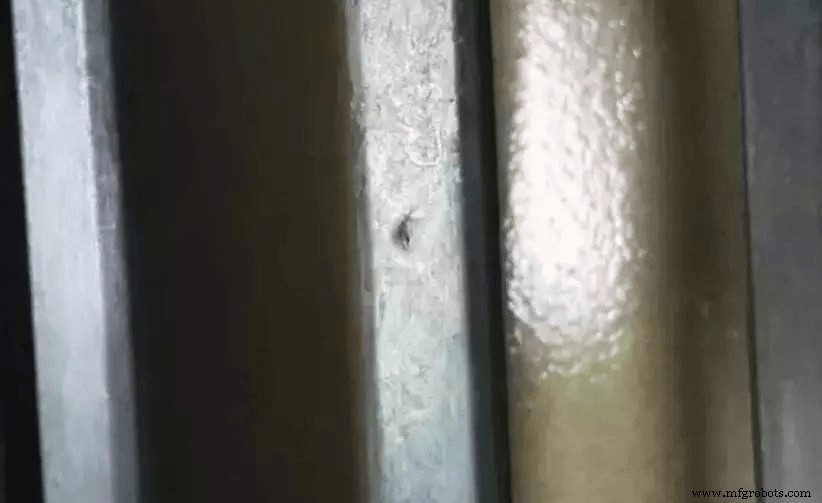
De redenen zijn als volgt:
- Onjuist ontwerp van diecastings veroorzaakt door krimp, te grote wanddikteverschillen, onjuiste loperpositie, lage injectieverhouding, korte drukhouduur, en hoge lokale temperatuur van de diecasting-mould
- Het koelsysteemontwerp is onredelijk
- Te vroeg de mould openen
- Giettemperatuur te hoog
De oplossingen en preventiemethoden zijn:
- De wanddikte moet uniform zijn
- De dikteovergang moet worden vereenvoudigd
- Kies de juiste introductiepositie van het legeringvloeistof en vergroot de doorsnede van de binnenloper
- Verhoog de injectiedruk en verleng de drukhouduur
- Verlaag op de juiste manier de giettemperatuur en diecasting-mould temperatuur
- Lokale koeling voor lokale hoge temperatuur
- Verbeter overloopcondities
5. Er zijn hechtsporen op het oppervlak van aluminium diecasting-onderdelen
Uiterlijke inspectie: kleine vlokken en metaal of niet-metaal en metaalmatrix delen zijn gelast, en de kleine vlokken schillen af onder de werking van externe kracht.
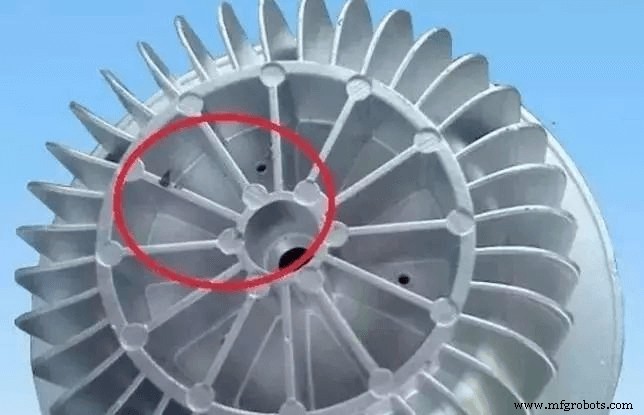
De redenen zijn als volgt:
- Er zijn metaal- of niet-metaalresten op het oppervlak van de diecasting-mouldkaviteit
- Bij het gieten worden de verontreinigingen eerst meegebracht en hechten aan het oppervlak van de kaviteit
De oplossingen en preventiemethoden zijn:
- Voor diecasting moeten de kaviteit, drukruimte en gietstelsel worden gereinigd om metaal- of niet-metaalhechtingen te verwijderen
- Het gegoten legering moet ook worden opgeschoond
- Kies de juiste coating, de coating moet uniform zijn
6. Oppervlaktedelaminatie van aluminium diecasting-onderdelen (huid en afschilfering)
Visuele inspectie of schade-inspectie: Er is een duidelijke metaallaag in het deel van het gegoten stuk.
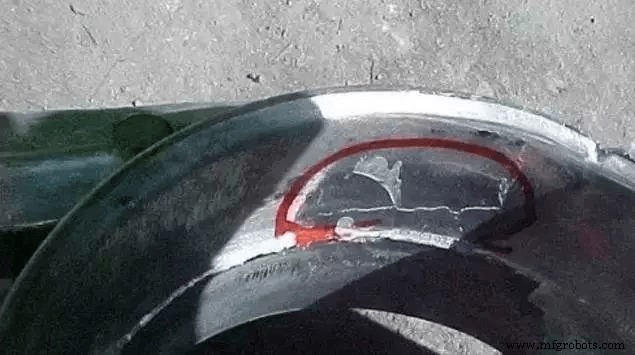
De redenen zijn als volgt:
- De stevigheid van de mould is niet voldoende. Tijdens het vulproces van het gesmolten metaal trilt de mouldplaat
- Tijdens het injectieproces kruipt de stempel
- Onjuist loopstelselontwerp
De oplossingen en preventiemethoden zijn:
- Versterk de stevigheid van de mould en trek de moundonderdelen vast om ze stabiel te maken
- Pas de samenwerking tussen de injectiestempel en de drukruimte aan om het kruipverschijnsel te elimineren
- Redelijk ontwerp van de binnenloper
7. Oppervlaktewrijving ablatie van diecasting-onderdelen
Visuele inspectie: Het oppervlak van het diecasting heeft op sommige plekken een ruw oppervlak.
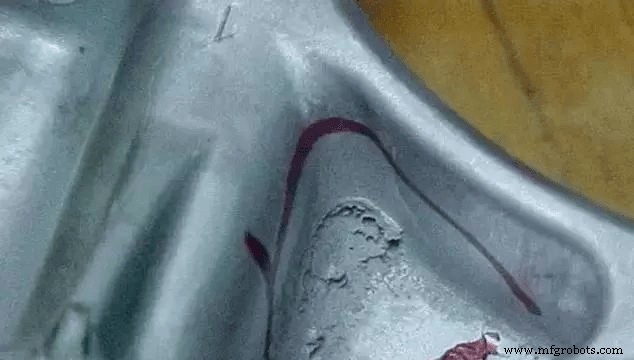
De redenen zijn als volgt:
- Onjuiste positie, richting en vorm van de binnenloper veroorzaakt door de diecasting-mould (mould)
- Onvoldoende koeling van de plekken waar het gesmolten metaal bij de binnenloper doorspoelt, veroorzaakt door de gietcondities
De oplossingen en preventiemethoden zijn:
- Verbeter de positie en richting van de instroomkanaal
- Verbeter de koelcondities, met name de plekken waar het gesmolten metaal hevig doorspoelt
- Verf toevoegen aan het geablateerde deel
- Pas de stroomsnelheid van het legeringvloeistof aan zodat er geen cavitatie ontstaat
- Elimineer de legeringhechting op de mould (die) tool
8. Erosie
Visuele inspectie: Er zijn jeukbultjes of rimpels in de lokale positie van het diecasting.
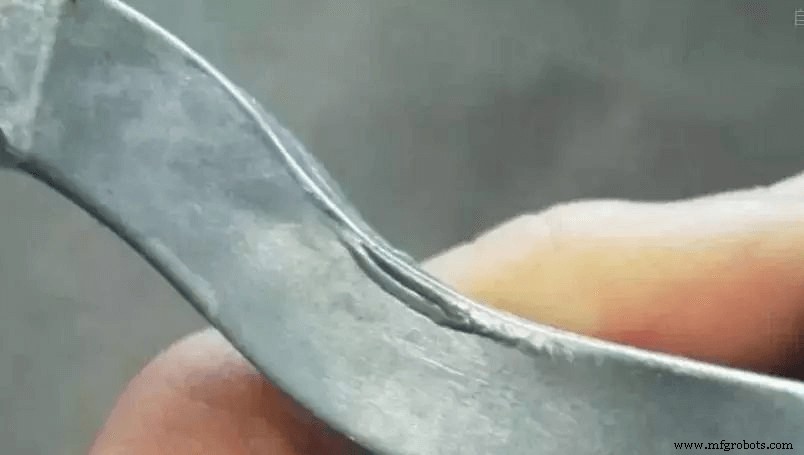
De redenen zijn als volgt:
- De positie van de binnenloper is niet goed ingesteld
- Slechte koelcondities
De oplossingen en preventiemethoden zijn:
- De dikte van de binnenloper moet passend zijn
- Wijzig de positie, richting en instelmethode van de loper
- Versterk de koeling van de geërodeerde plekken.
- Scheuren op het oppervlak van diecasting-onderdelen
Visuele inspectie: Het gegoten stuk wordt in een alkalische oplossing geplaatst, en de scheuren zijn donkergrijs. De schade en scheuring van de metaalmatrix zijn rechte of golvende lijnen, de lijnen zijn smal en lang, en er is een ontwikkelingsneiging onder de werking van externe kracht.
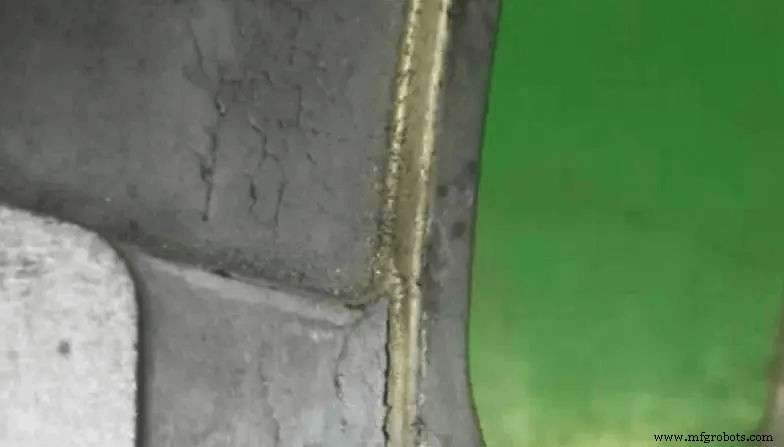
Oorzaken van scheuren in aluminiumlegeringgegieten:
- Het ijzergehalte in het legering is te hoog of het siliciumgehalte te laag; het gehalte aan schadelijke verontreinigingen in het legering is te hoog, wat de plasticiteit van het legering vermindert; het aluminium-silicium legering en het aluminium-silicium-koper legering bevatten te veel zink of koper; het magnesiumlegering bevat te veel magnesium
- De mould retentietijd is te kort, en de drukhouduur is kort; de wanddikte van het gegoten stuk verandert drastisch
- De lokale omhullingskracht is te groot, en de kracht is ongelijk tijdens uitwerping
Oplossingen en preventiemethoden:
- Controleer de legeringsamenstelling correct, in sommige gevallen: zuivere aluminiumblokken kunnen aan het legering worden toegevoegd om het magnesiumgehalte te verlagen; of aluminium-silicium masterlegering kan aan het legering worden toegevoegd om het siliciumgehalte te verhogen
- Verhoog de temperatuur van de mould (mould); wijzig de gegoten structuur, pas het kerntrekmechanisme aan of maak de stootstangsspanning gelijk
- Verhoog de uittrekshoek en gebruik lokaal een sterk ontvormingsmiddel
- Verhoog de mould retentietijd en verhoog de drukhouduur
Industriële technologie
- Zwaartekrachtgieten: Eenvoud, superieure kwaliteit en snellere productie
- Is Blockchain de Ideale Oplossing voor Supply Chain Management?
- Smeden, stansen & gieten: Hun belangrijkste verschillen begrijpen
- Zandgieten voor Zware Apparatuur: Precisie, Duurzaamheid en Vielzijdigheid
- Lost-wax gieten vs. Drukgieten: Belangrijkste verschillen uitgelegd
- Zandgieten vs. Dijgieten: de belangrijkste verschillen begrijpen
- Zandgieten in de Automotive: Hoge Kwaliteit, Lage Kosten, Volume Flexibiliteit
- Precisie Warmtebehandeling voor Aluminiumgietstukken: Sterkte en Duktiliteit Verbeteren
- Drukgieterij: voordelen, uitdagingen en kerninzichten voor fabrikanten
- Aluminium gieten onder de knie krijgen: 5 bewezen technieken voor superieure resultaten
- Waarom OSGi het ideale framework is voor moderne IoT-oplossingen