



5 Essentiële tips om draadbreuk te voorkomen bij snelle draadsnijde EDM-machines
Op dit moment omvatten de elektroden draad EDM die in inheemse snelle draadsnijmachines worden gebruikt, molybdeendraad, wolframdraad, wolfram en molybdeendraad, etc. Vanwege de hoge prijs van wolframdraad, wordt molybdeendraad voornamelijk gebruikt voor productieoperaties. Het draadtransportmechanisme controleert de gemiddelde snelheid van draadtransport op ongeveer 8 m/s en is geïnstalleerd op de machine draadopslagtrommel om heen en weer te circuleren. Weet u waarom de draad zou breken? En hoe deze problemen op te lossen? Dit artikel vertelt u waarom, en ik heb vijf oplossingen ervoor opgesomd.
Waarom breekt de draad?
Vanwege de kleine diameter van de elektrodendraad (de minimale diameter van zuivere molybdeendraad kan 0,04 mm bereiken), door het polariteitseffect van elektrische bewerking tijdens de verwerking, terwijl het werkstukmateriaal in een groot bereik geërrodeerd wordt, is de molybdeendraad zelf ook verloren, en de diameter wordt steeds kleiner. Gekoppeld met de broosheid van de molybdeendraad, is het gemakkelijk te breken als het iets vastzit, vooral wanneer de dunne onderdelen vervormen of de grote dikte wordt verwerkt, wordt de molybdeendraad afgeklemd en gebroken.
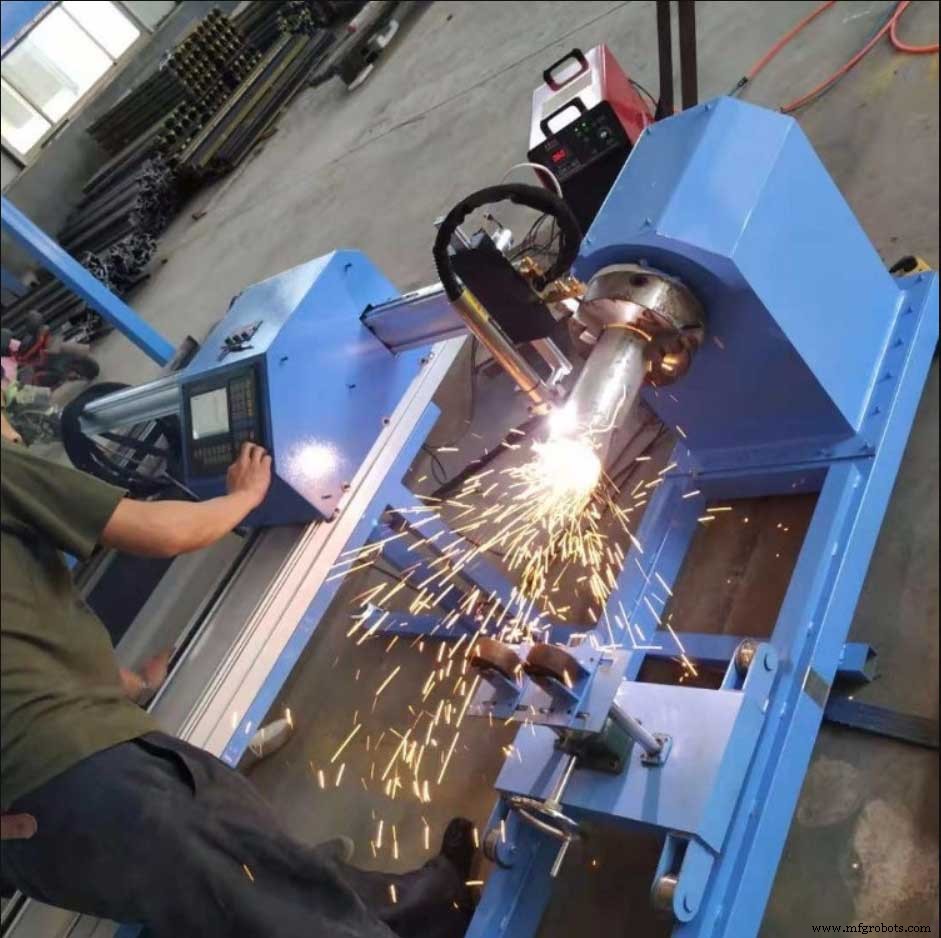
Het fenomeen van draadonderbreking tijdens de verwerking beïnvloedt de verwerkingsefficiëntie, verlaagt economische inkomsten, en beïnvloedt de verwerkingskwaliteit van de onderdelen door de verschillende verwerkingspaden gegenereerd door de tweede opstartverwerking, wat de verwerkte onderdelen ernstig tot afval kan maken. Dit resulteert in een toename van de bedrijfskosten. In dit artikel, volgens de daadwerkelijke bediening van inheemse snelle draadsnijmachines, worden de redenen voor draadbreuk en de oplossingen eenvoudig samengevat.
Hier zijn 5 Oplossingen om Draadbreuk op te lossen en te voorkomen
- Kies een draad wijs
Op dit moment zijn er veel soorten elektrodendraden geproduceerd en verkocht op de inheemse markt, en er zijn veel soorten molybdeendraden. Volgens de kenmerken van snelle draadvoeding, zijn molybdeendraad en wolframdraad de meest geschikte, en koperdraad is niet geschikt. Vanwege de hoge prijs van wolframdraad en de hoge productiekosten, is molybdeendraad de eerste keuze voor de meerderheid van gebruikers om molybdeendraad te selecteren onder de toestemming van verwerkingscondities. De geselecteerde molybdeendraad is van slechte kwaliteit, of nep inferieure molybdeendraad is gemakkelijk te breken tijdens het gebruik, voornamelijk omdat de nep en inferieure producten lage trekkracht, slechte stabiliteit en grote verliezen hebben.
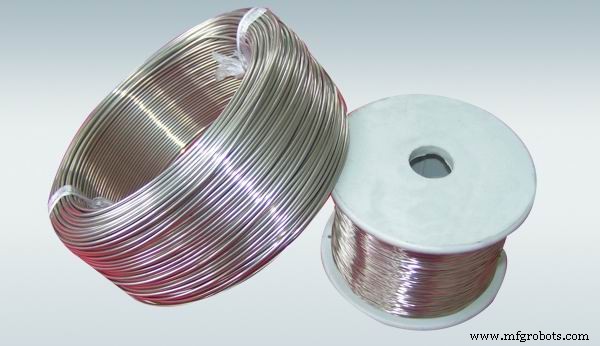
Na een periode van gebruik, zal de diameter van molybdeendraad scherp dalen, dunner en kleiner worden, spanningsconcentratie, of grote hoge-frequentie vermogen verwerking gebruiken, etc., resulterend in draadbreuk, en de snij nauwkeurigheid is niet hoog, wat resulteert in een toename van de schrootpercentage, wat de productie van het bedrijf beïnvloedt. Daarom wordt aanbevolen dat gebruikers gekwalificeerde producten met uitstekende kwaliteit produceren door regelmatigefabrikanten kiezen om verwerkingsefficiëntie en productkwaliteit te garanderen en productie-efficiëntie te verbeteren.
- Draadspanning aanpassen
Na de eerste installatie van de molybdeendraad tijdens het gebruik, vanwege de verschillende spanning van elke cirkel gewonden op de draadopslagtrommel, neigt de spanning naar stabiliteit na het heen en weer bewegen van de draad door het draadtransportmechanisme. Op dit moment zal de spanning van de molybdeendraad in de verwerkingspositie relatief los zijn. Als de molybdeendraad voor de eerste keer in gebruik wordt gegeven, zal de spanning van de molybdeendraad in het verwerkingsgebied onvoldoende zijn, wat strepen of wasbordpatronen tijdens de verwerking zal veroorzaken, wat de verwerkingskwaliteit van het product beïnvloedt.
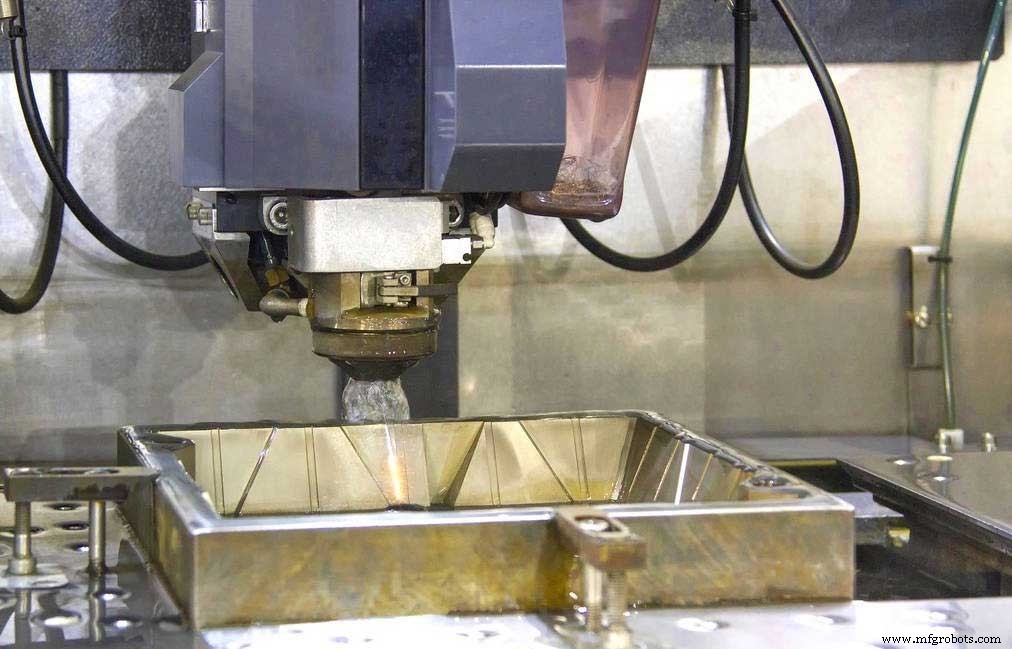
De spanning wordt stabiel gehouden om de kwaliteit van productverwerking te garanderen. Na de molybdeendraad verwerkt en een periode gebruikt is, door het verlies van de elektrodendraad zelf, zal de draaddiameter kleiner worden, en de utrekking van de elektrodendraad zal de molybdeendraad verlengen, wat resulteert in de elektrodendraadspanning in het verwerkingsgebied te los. Als de draad te los is, zal het trillen tijdens de verwerking, wat niet alleen zal veroorzaken dat de molybdeendraad uit de geleidende wielgroef springt en het geleidende wiel snijdt, maar ook de verwerkingskwaliteit van de onderdelen beïnvloeden door het trillen van de elektrodendraad, dus de elektrodendraad moet na een periode gebruik worden aangespannen. Natuurlijk, hoe strakker de molybdeendraad is, hoe beter. Als het te strak aangepast wordt, zal de spanning geconcentreerd zijn tijdens de verwerking van de molybdeendraad, en als het te strak gerekt wordt, zal de draad gemakkelijk breken.
- Snelheid aanpassen via draadtransportmechanisme
Het draadtransportmechanisme is een belangrijk deel van de snelle draadsnijmachine. De hoofdfunctie ervan is om de elektrodendraad te drijven om met een bepaalde lineaire snelheid te bewegen en de spanning van de molybdeendraad uniform in het verwerkingsgebied te houden om de vooraf bepaalde verwerkingstaak te voltooien. De lage transmissienauwkeurigheid van het draadtransportsysteem zal ook de verwerkingskwaliteit van het product beïnvloeden en zelfs de draad breken. Vanwege de hoge draadsnelheid van het draadtransportmechanisme, om inertie te verminderen en beperkt door de structuur, mogen de diameter en axiale afmeting van de draadopslagcilinder niet te groot zijn.
Om de verwerkingsefficiëntie tijdens de verwerking te verbeteren, moet de hulpwerk tijd zo veel mogelijk geminimaliseerd worden om snel te zijn. Daarom moet de draadopslagcilinder het inertiemoment zoveel mogelijk verminderen, en de cylinderwand moet zo dun en uniform mogelijk zijn. Na montage, moet de radiale uitleg van de draadopslagtrommel minder dan 0,01 mm zijn, en dynamische balans is vereist om de nauwkeurigheid van het werktuig te behouden. De motor drijft het draadtransportmechanisme om de hoge-snelheidsrotatie en frequente omkeerende beweging van de draadopslagtrommel uit te voeren.
De koppeling tussen de motor en de draadopslagtrommel draagt een groot afsnijmoment en wordt gemakkelijk afgeknipt, dus het wordt aanbevolen om een dikker spindel en een elastische koppeling of een integraal elastische koppeling te gebruiken om de efficiëntie van het draadtransportsysteem te verbeteren. Transmissienauwkeurigheid. Bovendien moet het draadframe van het draadtransportmechanisme voldoende stevigheid hebben, en vervorming en trilling mogen niet optreden tijdens hoge-snelheidsdraadtransport. Er moet goede isolatie zijn tussen het geleidingswiel, het draadframe en het bed om te voorkomen dat het geleidingswiel lager beschadigd wordt door vonkontlading. Het geleidingswiel, geleidingsblok, en stop van het draadframe van het draadtransportmechanisme zijn kwetsbare onderdelen, die vaak wrijven tegen de molybdeendraad om enkele fijne scheuren te produceren, die gemakkelijk de molybdeendraad breken, dus het moet regelmatig worden gecontroleerd, onderhouden en vervangen (het rechthoekige geleidingsblok kan op alle kanten worden gedraaid om kosten te verlagen).
- Kies het beste verwerkingsproces voor u
Er zijn meestal twee typen draadsnijverwerkingsmethoden: open en gesloten. Volgens verschillende verwerkingsvereisten, kan het flexibel worden geselecteerd. Onjuiste selectie zal ook een bepaalde impact hebben op de verwerking. Voor buitencontouronderdelen die geen hoge verwerkingsnauwkeurigheid vereisen, wordt meestal open type gebruikt, wat direct vanuit het ruwstuk wordt gesneden, wat eenvoudig en arbeidsbesparend is. Echter, het is niet geschikt voor het verwerken van dunne onderdelen omdat de dunne onderdelen het meest geneigd zijn om vervormd te worden door spanningsvervorming tijdens het snijproces, en de klemdraad zal de molybdeendraad breken. Daarom moet de verwerking van dunne onderdelen gesloten snijden zijn. De procesgaten worden van binnenuit van het ruwstuk geboord voor inrijden verwerking, wat de invloed van de gebroken draad veroorzaakt door de spanning en vervorming van het werkstuk op de verwerkingskwaliteit in de grootste mate kan vermijden.
Voor verwerkte materialen die geen warmtebehandeling hebben ondergaan, wordt aanbevolen om lage-temperatuur aanlating voor het snijden uit te voeren om de interne spanning van de verwerkte onderdelen te elimineren. Als de interne spanning van het werkstuk niet geëlimineerd wordt, zal het werkstuk tijdens het snijden kraken, wat de verwerkingskloof zal vervormen en de molybdeendraad afklemmen, afbreken. Snijden van aluminiummateriaal zal veel slijtage aan het geleidingsblok veroorzaken en smalle sleuven uitschrijden. Tijdens de verwerking, omdat de smalle sleuven de draadnauwkeurigheid van de molybdeendraad zullen beïnvloeden, zal het wasbordpatroon gemakkelijk verschijnen, wat de kwaliteit van de onderdelen ernstig beïnvloedt. Daarom, bij het snijden van aluminium, moet het geleidingsblok vaak worden vervangen. Aangezien de werkvloeistof voor het snijden van aluminium ook veel aluminiumcorrosieproducten bevat, wat de verwerking beïnvloedt, moet de werkvloeistof na het snijden van aluminium ook opnieuw worden geconfigureerd en vervangen.
- Leer goed over de gewenste elektrische parameters
Als de elektrische parameters die in draadsnijden worden gebruikt, onjuist zijn, zal de draad ook breken omdat het draadsnijproces pulsstroom gebruikt, wat een dwalende ontlading is. De verhouding van de pulsbreedte en pulsinterval van de ontladingsbewerking moet 1:2-6 zijn. Het is niet wetenschappelijk genoeg om deze reeks te overschrijden. Als de verhouding te klein is om de ontladingstijd van de elektrocorrosieproducten te voldoen, zal continue ontlading of boogontlading op dezelfde positie draadbreuk veroorzaken. Als de verhouding te groot is, zal de chipsverwijderingstijd te lang zijn. De snelheid is traag, wat de verwerkingsefficiëntie beïnvloedt.
Daarom selecteert draadsnijden over het algemeen redelijke elektrische parameters volgens de dikte van het werkstuk, selecteert kleinere pulsparameters voor dunne werkstukken, en selecteert hogere elektrische parameters naarmate de dikte van het werkstuk toeneemt. In de daadwerkelijke bediening, is het ook nodig om te observeren of de wijzer van de voltmeter en ammeter stabiel is. Als het onstabiel is, pas het pulsinterval passend aan volgens de verwerkingscondities totdat de wijzer stabiliteit aangeeft. Als het nog steeds niet werkt, controleer of de frequentieomzetting volgsnelheid te strak is en pas het passend aan.
Conclusie
Vanwege verschillende factoren zoals apparatuurkwaliteit, werkomgeving en verwerkingscondities, zijn er veel gebroken draden van molybdeendraad in snelle draadsnijmachines. Dit artikel analyseert kort de veelvoorkomende oorzaken van draadbreuk in hoge-snelheid draadsnijmachines en biedt referentieoplossingen. Er zijn nog veel redenen voor gebroken draden in het daadwerkelijke werkproces door verwerkingsmethoden en verwerkingsmaterialen, die continu samengevat en verbeterd moeten worden in het productieproces.
Industriële technologie
- 7 bewezen strategieën om zware machine ongevallen op bouwplaatsen te elimineren
- Stroomuitvalpreventie: 5 Essentiële Strategieën om Uw Bedrijf te Beschermen
- Waarom Waterjetsnijden? Belangrijkste Voordelen voor Precisie Metaalbewerking
- Hoe waterjetsnijden precisie verbetert in medische implants
- Intelligent Cutting Solutions: Uw Partner in Precisie Waterstraalsnijden
- Belangrijkste verschillen tussen EDM-draaderosie en EDM-zinkerosie uitgelegd
- Draad-EDM snijden: voor- en nadelen, en hoe te kiezen
- Draadsnijden vs zinkerosie: Electrical Discharge Machining (EDM) onder de knie krijgen
- EDM Draadsnijden: Principes, Voordelen en Industriële Toepassingen
- Uitgebreide IoT-beveiligingschecklist: Bescherm uw Data tegen Inbraak
- Hoogpresterende Molybdeen Draad: Aangelaast & Elektropolijst voor Superieure Thermische en Mechanische Eigenschappen