



Post-Processing in Industriële 3D-printen Beheersen: Bewezen Strategieën voor Functionele, Esthetische en Nauwkeurige Onderdelen
Additief geproduceerde (AM) onderdelen zijn zelden compleet wanneer ze van het printbed afkomen of de build kamer verlaten. Hier zijn vijf strategieën om ze functioneel, esthetisch en nauwkeuriger te maken.
Ondanks de beste inspanningen van industriële 3D-printerfabrikanten, hebben de plastic of metalen onderdelen die uit hun machines komen doorgaans extra werk nodig voordat ze als afgerond worden beschouwd.
Deze stap in de productie van afgeronde onderdelen staat bekend als post-processing, en het is een noodzakelijk kwaad in de additieve productiewereld.
Het omvat bewerking, warmtebehandeling, slijpen en andere abrasieve processen. Het omvat ook afwerkingsoperaties zoals schilderen en plateren, en meer esoterische technologieën die we dieper zullen bespreken.
Van Lagen, Steunen en Nauwkeurigheid
Er zijn veel redenen om 3D-geprinte onderdelen na te bewerken.
Voor openers, zijn de meeste van deze onderdelen gebouwd uit papierdunne lagen van metaal, plastic of composietmaterialen. En niet ongelijke de randen van een paperback boek, dragen de oppervlaktes van een geprinte onderdeel een duidelijk trapachtige uitstraling, die afhankelijk van zijn toepassing en cosmetische eisen, gladgemaakt moet worden voordat het gebruikt kan worden.
Het verwijderen van ruwe oppervlaktes helpt ook de spanningstoppen te elimineren die kunnen leiden tot barstingen, een belangrijke overweging voor belastende onderdelen.
De meeste 3D-geprinte onderdelen vereisen tijdelijke steunen tijdens het bouwproces. Deze steigerachtige structuren helpen voorkomen dat de lagen en secties omhoog krullen of naar beneden zakken (afhankelijk van het AM-proces), en ze houden warmte-geïnduceerde vervorming tot een minimum. Eenmaal het onderdeel compleet is, moeten deze steunstructuren verwijderd worden, meestal door mechanische of abrasieve middelen – zoals u zult zien, soms zal een warm bad volstaan.
Last, maar zeker niet minst, is onderdeelnauwkeurigheid. Ongeacht de immense ontwerpvrijheid en de kansen die het biedt voor sterke maar lichte onderdelen, is 3D-printen nog niet heel nauwkeurig, tenminste niet op conventionele productiestandaarden. Er is de oppervlakteruwheid al beschreven om mee te worstelen, evenals vlakheid, rondheid en al de rest. Als resultaat, moeten gaten gereamt of geboord worden, journals gedraaid worden, montagevlakken gefreesd worden plat. Dit is waarom veel 3D-geprinte onderdelen – en zeker die van metaal – een ritje naar de machine shop maken na het printen.
Strategieën voor 3D Print Post-Processing Succes
Gelukkig nemen een aantal apparatuurbedrijven – alsook de 3D-printerfabrikanten zelf – stappen om deze AM-tekortkomingen aan te pakken.
Dit werk zal nog belangrijker worden naarmate productiehoeveelheden toenemen en additief evolueert naar een mainstream proces. Hoewel secundaire processen nooit zullen verdwijnen (een feit waar aftrekende fabrikanten ook bewust van zijn), zullen deze bedrijven tenminste het leven makkelijker maken voor degene die onderdelen printen voor een leven.
Bernie Kerschbaum is de CEO van zo'n bedrijf: Rosler Metal Finishing USA, gevestigd in Battle Creek, Michigan. Kerschbaum stelt dat productontwerpers en fabrikanten hun huiswerk moeten doen wanneer het aankomt op de post-processing van 3D-geprinte onderdelen, bij voorkeur lang voordat het printen begint.
"Niemand biedt een one-size-fits-all afwerkingstechnologie, en vaak is het niet een enkel proces," zegt Kerschbaum.
Hij geeft het voorbeeld van een 3D-geprint prototype van een shampoefles waar hij een grote consumentenproductklant mee assisteerde enkele jaren geleden, een die uitgebreide vibratoire afwerking vereiste om dezelfde uitstraling en gevoel te bereiken als de plastic injectiegegoten productie tegenhanger. Andere onderdelen roepen om natte of droge straalbehandeling om ruwe oppervlaktes te niveleren, terwijl sommige meerdere afwerkingsoperaties vereisen om de gewenste gladheid te bereiken. Kleuren met verf of verf is ook heel gebruikelijk, evenals polijsten, oppervlakteslijpen en het aanbrengen van beschermende coatings.
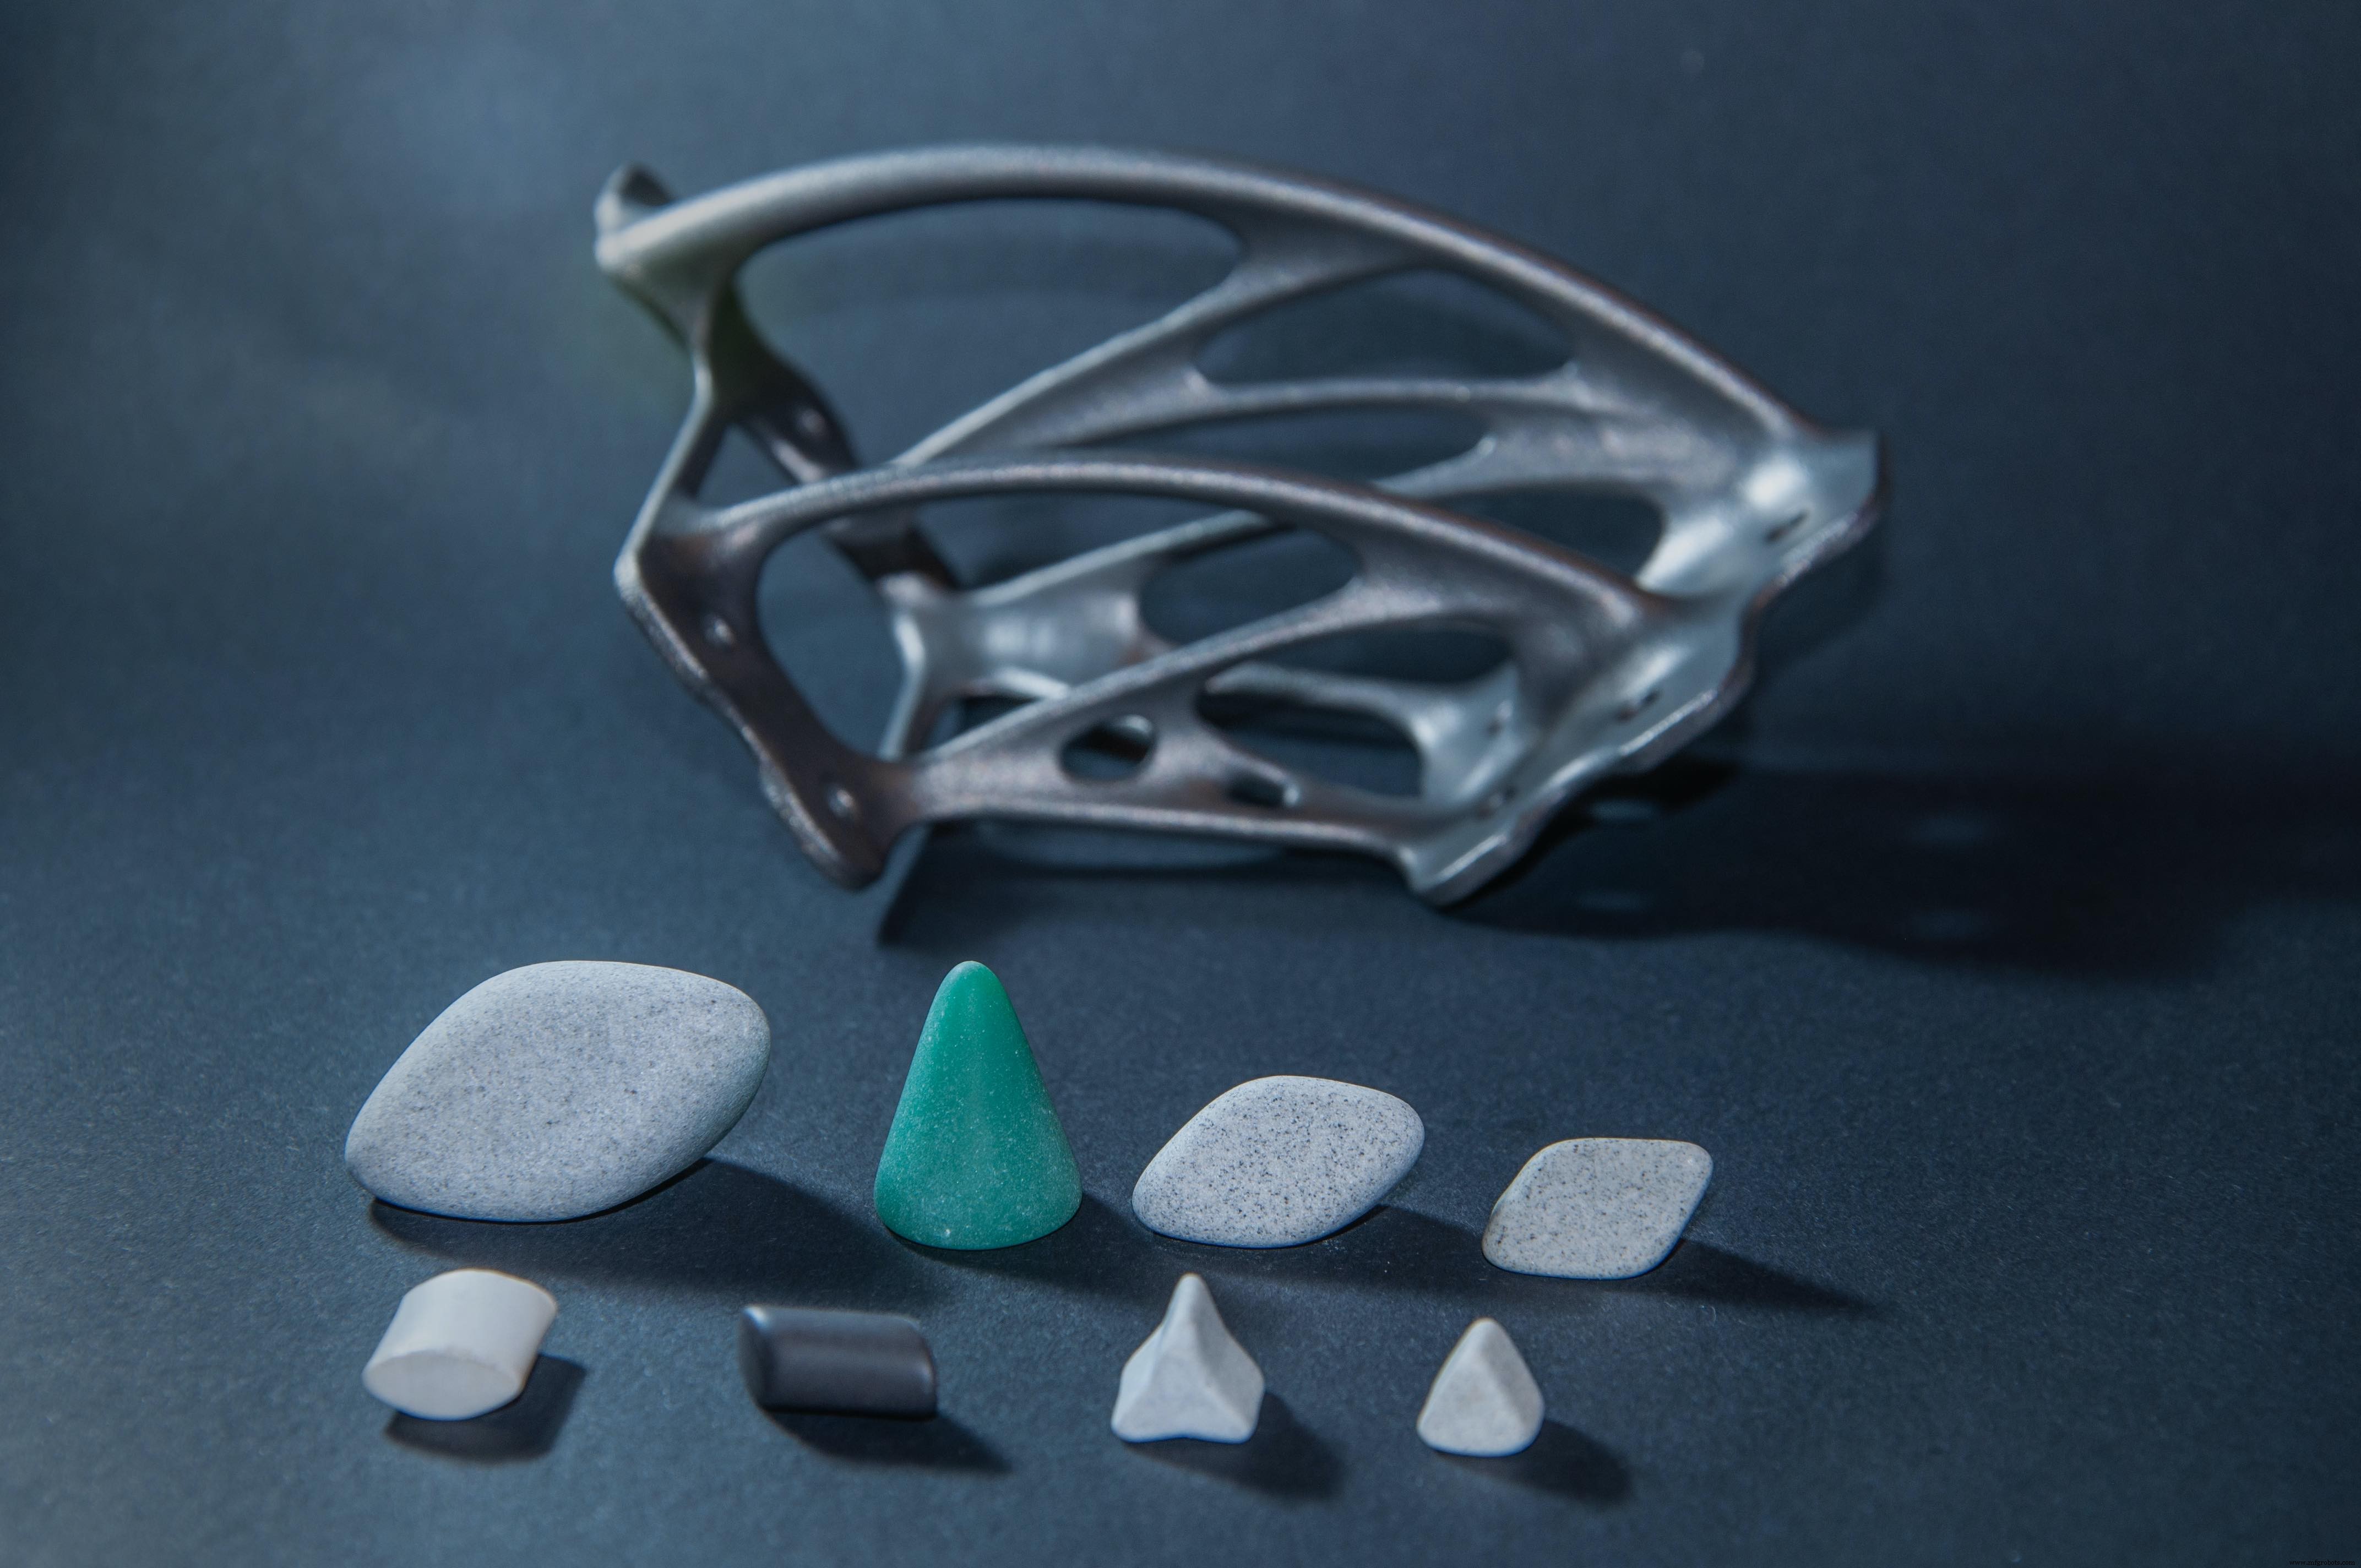
Kerschbaum gaat door met het opsommen van de verschillende stappen die nodig zijn voordat deze en andere post-processing operaties uitgevoerd kunnen worden.
Dit omvat het uitpakken van werkstukken uit de "cake" in het geval van binder jet en powder bed printers. Er is de verwijdering van steunstructuren en losse of gesinterde poeder van componentoppervlaktes, alsook het gladmaken en reinigen van interne passages. Als hoeveelheden het rechtvaardigen, kan elk van deze operaties in geautomatiseerde vorm uitgevoerd worden met behulp van een van de diverse AM Solutions-merk productiesystemen van het bedrijf, of op de oude manier: saai zanden, gladmaken en polijsten met de hand.
"Vaak begint u met een tamelijk ruwe oppervlakteafwerking, maar afhankelijk van de klantbehoeftes, zijn we in staat om dat terug te brengen naar een Ra in de lage tien of zelfs enkeldigits zonder te veel moeite," zegt Kerschbaum. "Kogelstrahlen en massa-afwerking hebben zich bewijs geleverd als heel effectieve en economische processen voor additief geproduceerde onderdelen."
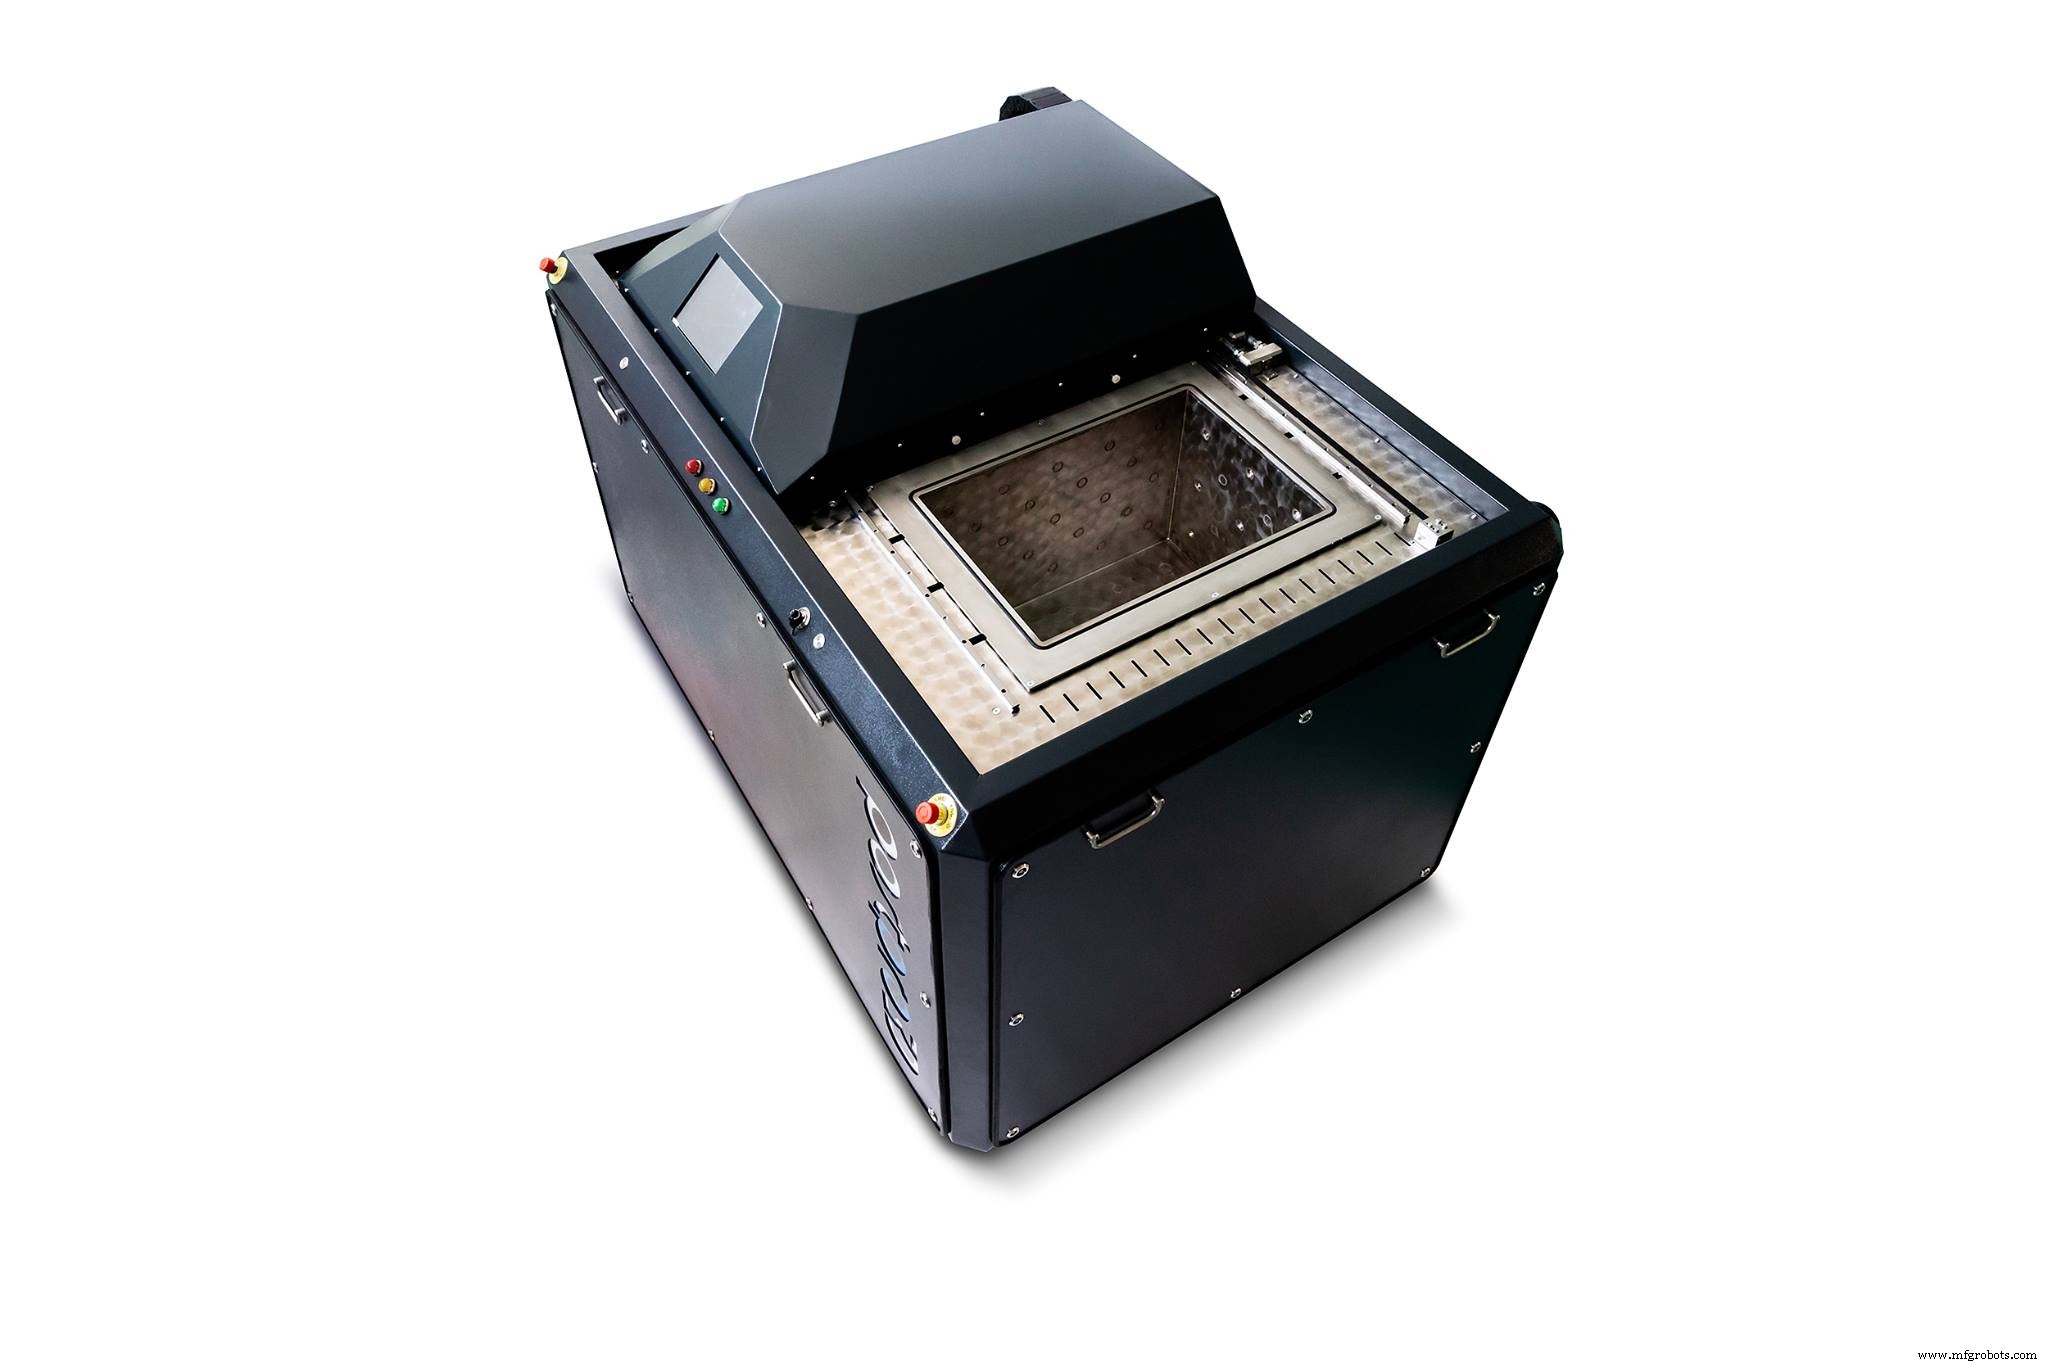
Voor de post-processing van polymere onderdelen, biedt Luis Folgar, executive vice president van Additive Manufacturing Technologies (AMT) Inc. van Cedar Park, Texas, een alternatief: een van zijn bedrijf's geautomatiseerde PostPro 3D en PostPro SF50 systemen.
Beide gebruiken een eigendom chemische damp die "veilig te gebruiken, relatief goedkoop, en bovenal, duurzaam" is om het oppervlak van onderdelen glad te maken die geprint zijn met powder bed, multi-jet fusion, en extrusie-gebaseerde technologieën.
Kandidaat polymeren omvatten nylon, ABS (acrylonitril butadieen styreen), PC (polycarbonaat), polypropyleen, TPU (thermoplastisch polyurethaan) en TPE (thermoplastisch elastomeer), Ultem en glas- of koolstof-gevulde materialen, "met PEEK (polyether ether ketone) en PAEK (polyaryletherketone) binnenkort online komend," zegt Folgar.
Onderdeelafwerkingen tot 1 μm Ra (40 μin Ra) zijn mogelijk, voegt hij toe, met dimensionele degradatie van niet meer dan 0,4 procent, verminderde oppervlakteporositeit en barsting, en verbeterde kleurkenmerken in het afgeronde onderdeel. Net als Rosler en andere aanbieders, biedt AMT ook geautomatiseerde de-powdering en kogelstraal systemen.
Felipe Castañeda is een industriële ontwerper en creatieve directeur voor MakerBot in Brooklyn, New York, een dochteronderneming van Stratasys. Hij merkt op dat, voor onderdelen gemaakt met FFF (fused filament fabrication), een van de meest effectieve manieren om steunstructuren na het printen te verwijderen is door het gebruik van oplosbare materialen.
De eerste van deze is PVA (polyvinyl alcohol), een zacht, biologisch afbreekbaar polymer dat opsmelt wanneer blootgesteld aan warm kraanwater – gooi de afgeronde onderdelen erin, schud ze een paar minuten, en er komt een steunvrij onderdeel uit. Dit werkt goed voor zachtere materialen zoals PLA (polylactic acid) en PETG (polyethylene terephthalate glycol), maar voor "complexere polymeren" zoals ABS, ondersteunt MakerBot het gebruik van SR-30 van Stratasys.
Net als PVA, lost het op in water, maar vereist een kleine hoeveelheid NaOH (caustische soda, of loog) en iets hogere temperaturen. Elk van deze wordt toegepast tijdens het printproces, met de depositiekop die automatisch schakelt tussen het werkstuk en steunmateriaal zoals nodig.
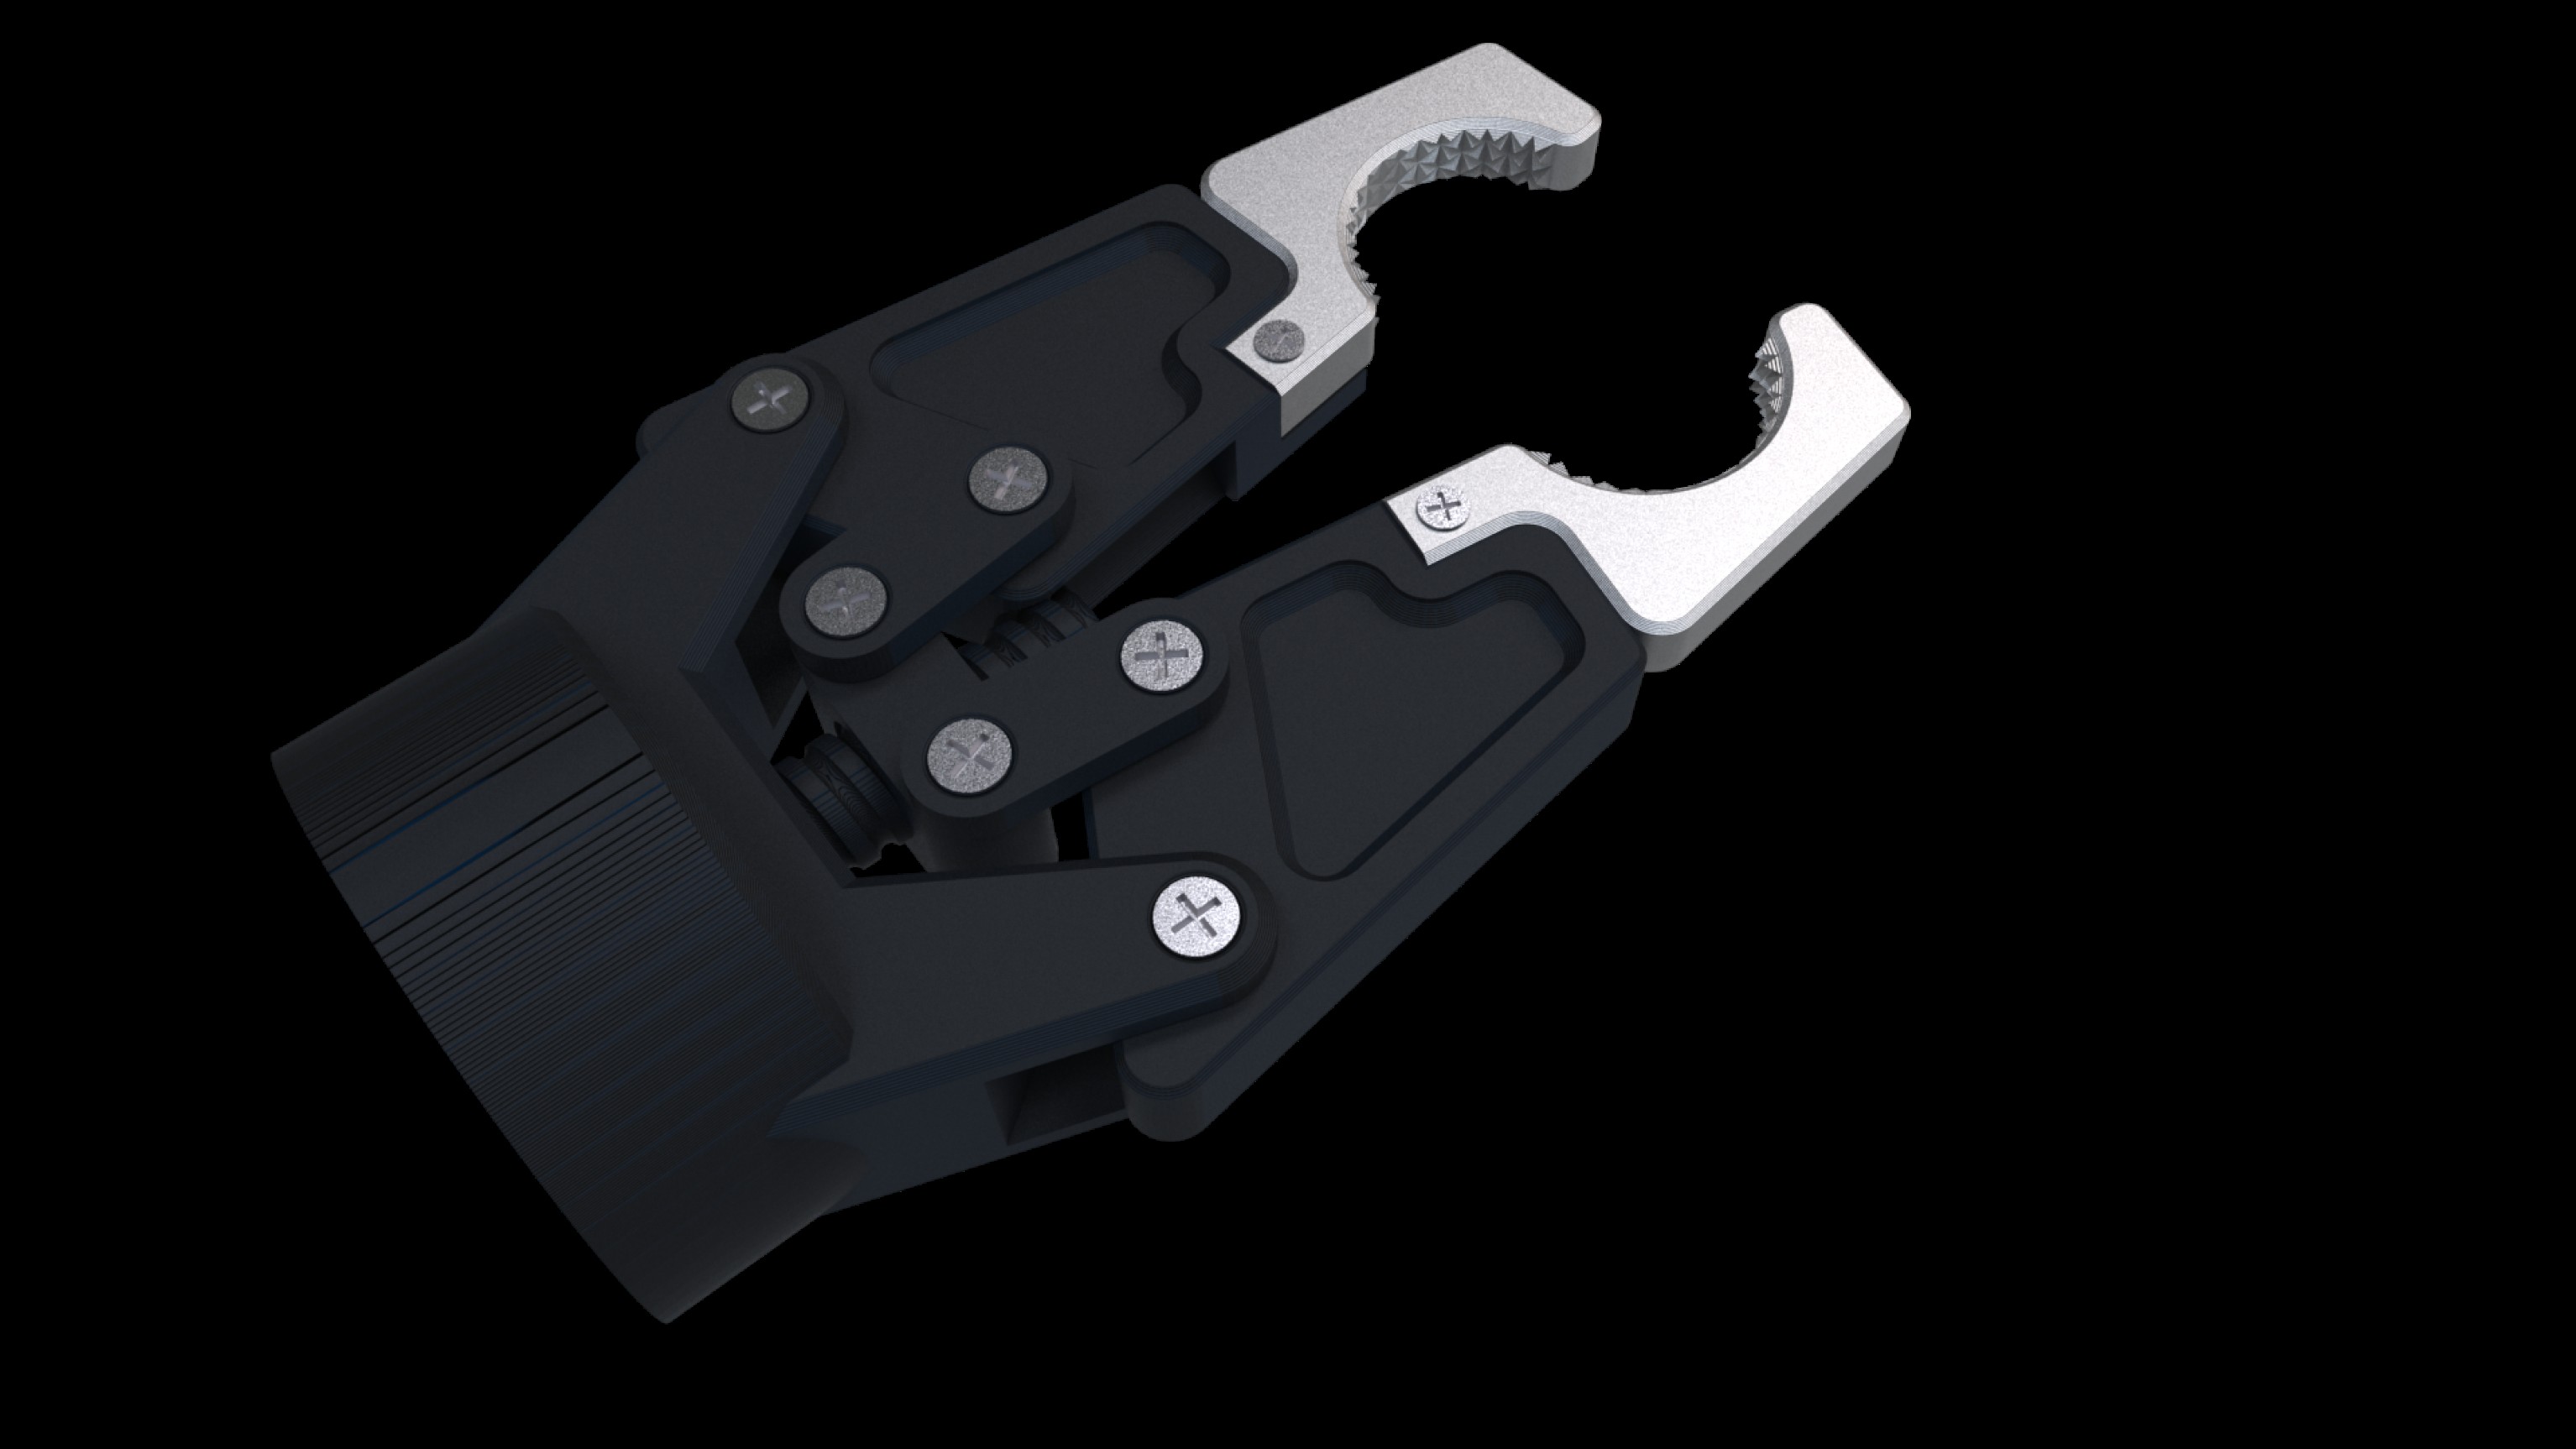
De schoonheid van deze en andere oplosbare materialen is de capaciteit om steunstructuren te creëren voor complexe onderdelen en vooral interne geometrieën die anders best lastig te verwijderen zouden zijn via mechanische middelen.
Een andere optie is het printen van zogenaamde breakaway supports. Hier wordt het grootste deel van de steun geprint vanuit hetzelfde materiaal als het werkstuk, met PVA of SR-30 alleen toegepast waar het onderdeel en zijn steunen samenkomsten. Het verwijderingsproces is hetzelfde, maar omdat de printkop niet zo vaak hoeft te schakelen tussen materialen, versnelt het het bouwproces.
"Het verkort ook de tijd die nodig is voor oplossing, dus voor veel onderdelen biedt het een best-of-both-worlds benadering," zegt Castañeda.
Zoals aan het begin vermeld, is er ook bewerking, slijpen en in het geval van metalen onderdelen, warmtebehandeling om te overwegen, gebruikt om interne onderdeelspanningen te verlichten en het werkstuk te verharden indien gewenst.
Omdat de metalen die in de meeste 3D-printprocessen gebruikt worden grotendeels identiek zijn aan hun gesmeede of gegoten tegenhangers, is er geen magie betrokken – zaag of wire EDM het onderdeel vrij van de build plate, klem het vast en begin met snijden.
Welke technieken gebruikt u voor post-processing van onderdelen gemaakt met additieve productie? Deel uw gedachten en inzichten in de reacties hieronder.
Industriële technologie
- Industriële 3D-printen: acht manieren waarop het de productie revolutioneert
- Post-verwerking in industriële 3D-printing: Voortgang naar automatisering
- Hoe Graphite AM's Jonathan Warbrick succes drijft in industriële 3D-printing
- In-house Productie: De Fuse 1 Bouwt Zelf Onderdelen
- Aflevering 3: Cutting-edge 3D-printtrends – Vervangingsonderdelen, medische vooruitgang & luchtkwaliteit
- Design for Additive Manufacturing (DfAM): 3D-printstrategieën die Kosten Verlagen en Efficiëntie Verhogen
- Stratasys: Duurzaamheid drijven door geavanceerde 3D-printing
- Traditionele Metalbewerking: Bewezen Excellentie in Moderne Productie
- Additieve Productie Breidt Uit Naar Industriële Productie Buiten Desktop 3D-printen
- Waarom 3D-printen de moderne productie revolutieert
- Hoe Additive Manufacturing Industriële Productie Revolutioneert