



Post-verwerking in industriële 3D-printing: Voortgang naar automatisering
Post-verwerking is vaak de overgeslagen helft van additieve productie, maar het is de laatste sleutel tot het bereiken van de kwaliteit, precisie en esthetische afwerking die industriële klanten eisen. Terwijl de eerste fasen – ontwerp en bouw – steeds meer geautomatiseerd en digitaal gedreven zijn, blijft de post-verwerkingsfase grotendeels handmatig, wat een significant knelpunt creëert voor bedrijven die hun 3D-printoperaties schalen.
De Additive Manufacturing Association (VDMA) heeft post-verwerking geïdentificeerd als de fase die het meest dringend ontwikkeling nodig heeft om echte seriële productie mogelijk te maken. In 2018 verschoven de industriefocus naar het automatiseren van deze fase, met de erkenning dat een schaalbare, herhaalbare post-verwerkingsworkflow essentieel is voor de overgang van prototyping naar productie.
In dit artikel onderzoeken we de typische taken van post-verwerking, de uitdagingen die productie vertragen, en de nieuwste innovaties die beginnen de gehele workflow te automatiseren.
Post-verwerking voor 3D-printing: Een Overzicht
Bijna elk 3D-geprint onderdeel vereist een vorm van post-verwerking om mechanische eigenschappen, dimensionale nauwkeurigheid en visuele aantrekkelijkheid te verbeteren. De vereiste stappen variëren per materiaal en technologie.
Gemeenschappelijke Taken
- Ondersteuningsverwijdering – de eerste stap voor onderdelen gebouwd met supports. Dit kan met de hand, met oplosmiddelen voor FDM-onderdelen, of door overschotshars van SLA-onderdelen te reinigen voordat supports verwijderd worden.
- Poederverwijdering – voor binder-jetting en SLS wordt ongebruikt poeder eerst verwijderd, gevolgd door oppervlakteafwerking of infiltratie.
- Metaalonderdeel Voorbereiding – metaalonderdelen ondergaan de-powdering, afzagen van de bouwplaat (wire EDM of bandsaw), stress-relief, warmtebehandeling, en bewerking om supports te verwijderen en dimensionale tolerances te halen.
- Inspectie – visueel, dimensioneel, en non-destructieve testen (vaak CT-scanning) waarborgen dat onderdelen aan ontwerpspecificaties voldoen.
- Oppervlakteafwerking – schuren, vullen, schilderen voor kunststoffen; bewerken voor metalen, typisch een handmatig proces.

Post-verwerkingstabellen
| Post-verwerkingsmethode | Reinigen / De-powderen | Ondersteuningsverwijdering | Na-uit硬化 | Infiltratie | Oppervlakteafwerking |
|---|---|---|---|---|---|
| FDM | +– | +– | +– | +– | +– |
| SLA/DLP | +– | +– | +– | +– | +– |
| SLS | +– | +– | +– | +– | +– |
| Material Jetting | +– | +– | +– | +– | +– |
| Binder Jetting | +– | +– | +– | +– | +– |
| Post-verwerkingsmethode | Depowderen | Stress Relief | Onderdeel Verwijdering | Debinding / Infiltratie / Sintreren | Bewerking | Oppervlakteafwerking |
|---|---|---|---|---|---|---|
| Poedbedfusie (SLA, DMLS, EBM) | +–+ | +–+ | +–+ | +–+ | +–+ | +–+ |
| Metaal Binder Jetting | +– | +– | +– | +– (optioneel) | +– (optioneel) | |
| DED | +– | +– | +– | +– |
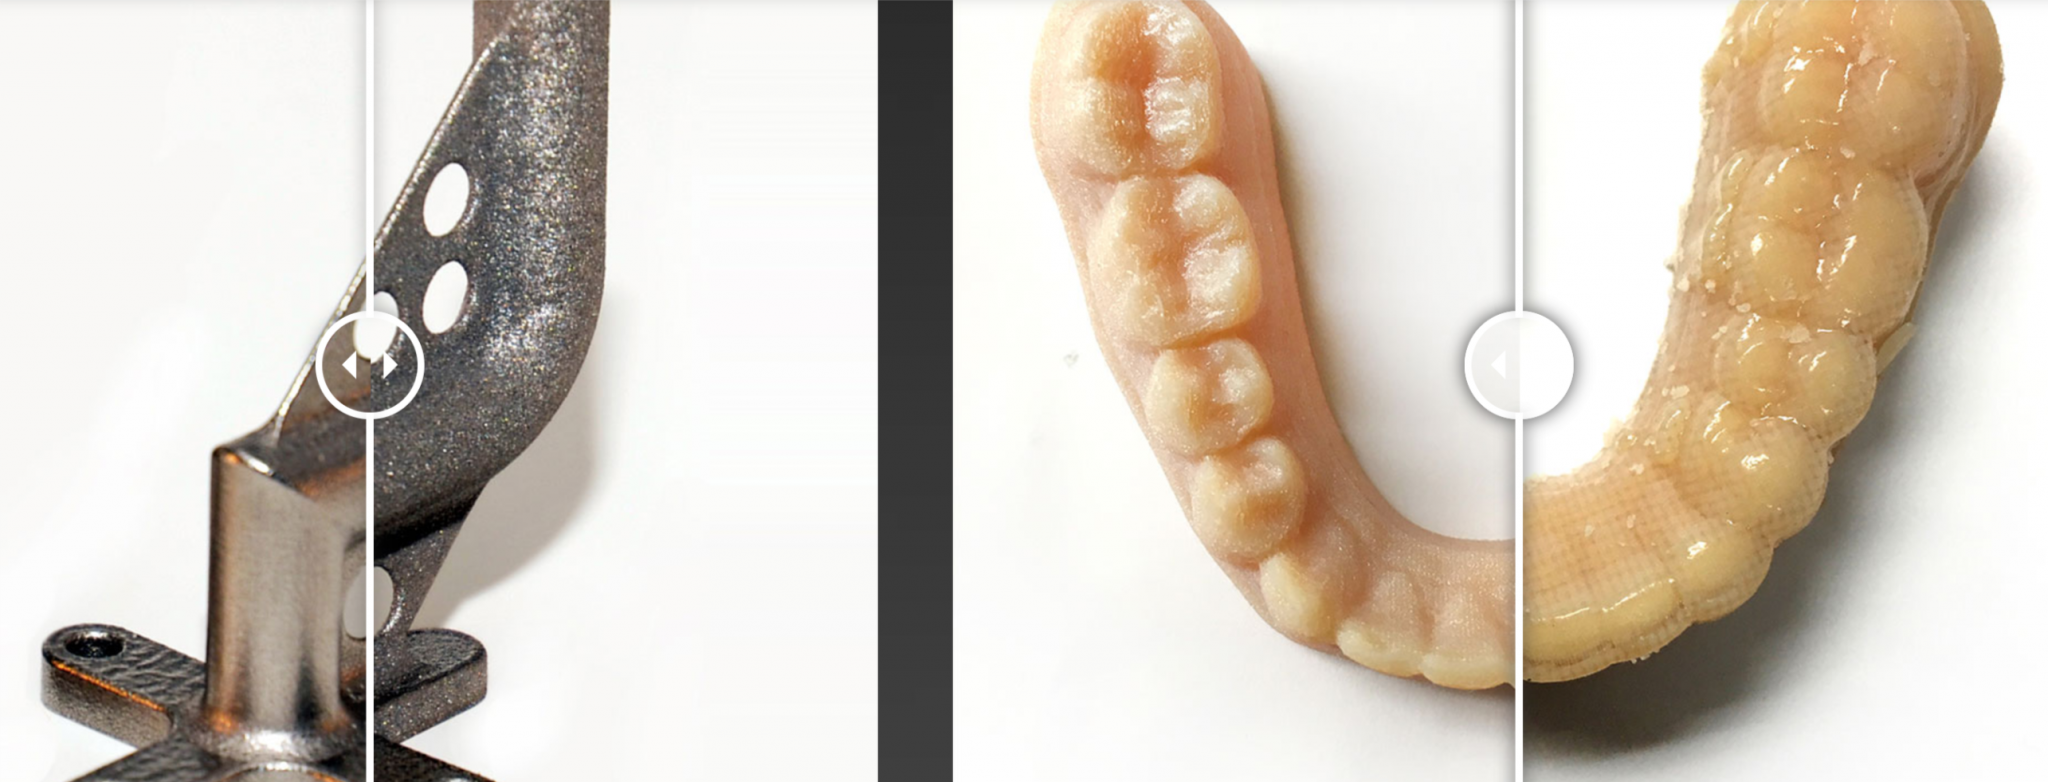
Het Post-verwerkings Knelpunt
Ondanks de automatisering van ontwerp en bouw, blijft post-verwerking arbeidsintensief. Deze handmatige aard verhoogt levertijden, kosten en de skills gap – een obstakel voor bedrijven die willen schalen.
Knelpunt #1: Langere levertijden
Post-verwerking kan 17% tot 100% toevoegen aan de totale cyclusduur. Achterstanden veroorzaakt door beperkte arbeid of apparatuurbeschikbaarheid verlengen deze vertragingen verder.
Knelpunt #2: Toegevoegde kosten
Arbeid, apparatuur en gespecialiseerde verbruiksgoederen drijven de kosten op. In metaal AM kan de kosten van wire EDM verwijdering $300 per bouwplaat bereiken en enkele uren duren. Stress-relief en warmtebehandeling kosten kunnen ook honderden dollars per onderdeel bereiken.
Knelpunt #3: Skills Gap
Hoogwaardige post-verwerking vereist ervaren technici en strikte veiligheidspraktijken, met name voor afvalverwerking en het hanteren van gevaarlijke materialen.
Belangrijke Ontwikkelingen
Automatisering van post-verwerking wordt de prioriteit van de industrie naarmate productievolumes stijgen. Bedrijven zijn pioniers in slimme oplossingen om handmatige stappen te elimineren.
Poederverwijdering & Reiniging
Metaal poedbedfusie vereist nauwkeurige de-powdering, vooral voor complexe geometrieën. Solukon's SFM-AT800S gebruikt trillingen en programmeerbare as-rotatie om metaalonderdelen te reinigen, en wordt al door Siemens gebruikt. Digital Metal heeft een computer-gecontroleerd de-powderingsysteem ontwikkeld gekoppeld aan een pick-and-place robot, wat ongesmolten poeder automatisch naar de volgende stap verplaatst. Voor polymeren biedt DyeMansion's Powershot C reproduceerbare reiniging via twee blastnozzles en een roterende mand.
Ondersteuningsverwijdering
Handmatige ondersteuningsverwijdering blijft een grote tijdsverslinder. PostProcess Technologies biedt geautomatiseerde, hands-free oplossingen voor FDM, SLA, PolyJet en CLIP-onderdelen. Voor metaal produceert Velo3D onderdelen met tot vijf keer minder supports, en Materialise's e-Stage voor Metaal genereert dunne, gemakkelijk te verwijderen supports die de verwijderingstijd met 50% kunnen verminderen.
Oppervlakteafwerking
Consistente, hoogwaardige afwerking is cruciaal voor zowel prototypes als productieonderdelen. Additive Manufacturing Technologies (AMT) lanceerde in september zijn PostPro3D, een geautomatiseerd systeem dat elastomere en nylononderdelen gladmaakt terwijl porositeit geseald wordt zonder mechanische integriteit in te boeten – gevalideerd door HP en Under Armour. Hybride systemen die DED combineren met CNC-frezen verbeteren al metaaloppervlakteafwerkingen en toleranties.
Inspectie & Kwaliteitszorg
Digtale QA ontstaat om handmatige inspectie te vervangen. AMFG biedt Post-verwerking Scheduling en digitale QA-tools die onderdeeldocumentatie importeren, vergelijken met fysieke metingen, en de inspectieworkflow stroomlijnen – wat efficiëntie en traceerbaarheid verbetert.
Post-verwerking: De Weg Vooruit
Automatisering, design-for-additive-manufacturing (DfAM), en de ontwikkeling van uitgebreide standaarden zijn de pilaren van toekomstige post-verwerking. ASTM's nieuwe thermische post-verwerkingsstandaard voor metaal AM-onderdelen is een stap in de juiste richting, maar industriebrede adoptie zal tijd kosten.
Met voortdurende innovatie en de integratie van digitale tools, staat de industrie ingesteld om huidige knelpunten te overwinnen, wat doorvoer, consistentie en productiviteit op schaal levert.
3d printen
- Wordt Post-processing in 3D-printen Verouderd? Inzichten & Opkomende Tech
- Industriële 3D-printen in 2018: 6 Sleuteltrends Die de Toekomst Vormgeven
- Embraces 3D-printen voor vliegtuigcabine-onderdelen, verbetert efficiëntie en duurzaamheid
- Multi-materiaal 3D-printen: De toekomst van additieve manufacturing
- Is 3D-printen klaar voor de bouwsector? 2020-update
- In-house Productie: De Fuse 1 Bouwt Zelf Onderdelen
- Industriële 3D Printen Drijft Massa Productie Naar Additieve Technologieën
- 10 Bewezen Waterbestendige Oplossingen voor 3D-geprinte Onderdelen: Materialen & Na-bewerking
- AI Benutten Om Industriële Automatisering Te Transformeren
- Belangrijkste Voordelen van Horizontale Boormachines voor Industriële Onderdeelsproductie
- De Industriële IoT Beveiligen: Een Praktische Roadmap