



Witboek: Creepfeed Slijpen Meesteren - Kosten Verminderen, Consistentie & Oppervlaktekwaliteit Verhogen
Een van de grote voordelen van creepfeed slijpen is de combinatie van snelle materiaalafname met de mogelijkheid om een precisie geslepen oppervlak te genereren op moeilijk te slijpen materialen. Typisch resulteert creepfeed slijpen in een lagere ongedeformeerde span dikte ten opzichte van vlak slijpen, waardoor de oppervlakteafwerking op het werkstuk verbetert en wielslijtage vermindert. Echter, dit voordeel gaat gepaard met een paar nadelen. Creepfeed slijptoepassingen neigen ertoe meer vermogen te trekken en hogere krachten te hebben. Daarom vereist het hogere vermogen spindels en robuustere geëngineerde machines en spannen dan traditionele vlakke slijptoepassingen.
Bij het ontwikkelen van nieuwe creepfeed slijptoepassingen, kan het in rekening brengen van de slijpkrachten nuttig zijn om adequate vastzetontwerpen, spankrachten en onderdeelondersteuning te waarborgen. Ze beïnvloeden ook wielspecificaties en procescondities. Dit artikel zal enkele van de basis krachten belichten die in creepfeed slijpen berekend kunnen worden, en zal afsluiten met een voorbeeldtoepassing.
Krachten in Creepfeed Slijpen
Overweeg een eenvoudige 2D creepfeed slijpoperatie zoals getoond in Figuur 1. In deze toepassing zijn er twee primaire krachten die op het wiel werken – tangentiële kracht en normale kracht. De normale kracht (fn) is de kracht toegepast loodrecht op het contactoppervlak tussen het wiel en het werkstuk, en tangentiële kracht (ft) is de kracht toegepast parallel aan het contactoppervlak tussen het wiel en het werkstuk. De grootte en richting van de slijpkrachten drijven de ontwerpvereisten voor vastzetten, werkstukspanning en systeemstevigheid. De richting van deze krachten is een bijzonder belangrijke overweging voor processen waar het raakpunt tussen het wiel en het werkstuk tijdens het slijpproces kan veranderen, wat resulteert in een verandering in richting van de slijpkrachten, bijvoorbeeld in 5-as slijpoperaties.
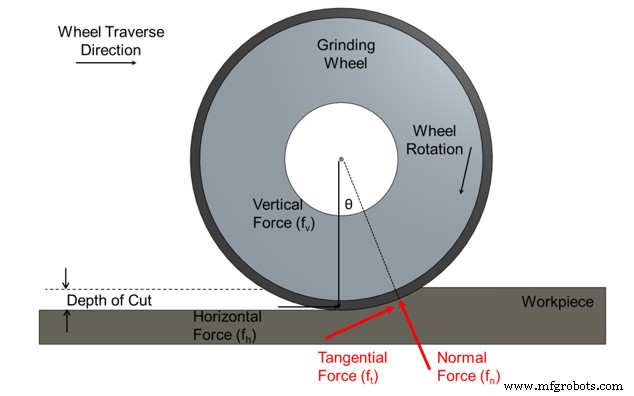
De tangentiële kracht is de kracht die nodig is om de wielsnelheid te handhaven terwijl het in contact is met het werkstuk onder de gegeven wrijvings- en snijkrachten. Het is de som van de abrasieve snijkrachten (d.w.z. krachten vereist om materiaal te verwijderen) en wrijvingskrachten tussen de korrels, span en wielbindmiddel. Tangentiële kracht wordt beïnvloed door koelmiddelslibriciteit, slijpwielscherpte, abrasieve korreldichtheid, werkstukmaterialeigenschappen en wielprofiel.
Het is mogelijk de tangentiële krachten (Ft) die op het wiel werken in creepfeed slijpen op twee manieren te berekenen. De eerste is direct vanuit de slijpspindelvermogen en wielsnelheid zoals getoond:
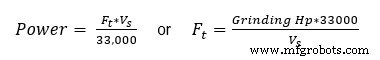
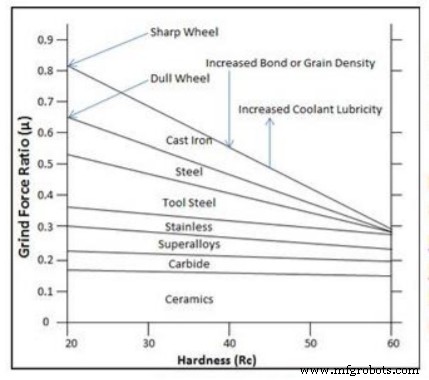
Waar vermogen in Hp, Ft in lbf, Vs de wielsnelheid is (in sfpm) en 33000 (lb*ft/min/hp) de conversiefactor. Op het contactpunt zijn de normale en tangentiële krachten op het wiel gelijk en tegengesteld aan de krachten die op het werkstuk werken, dus deze vergelijkingen kunnen ook gebruikt worden om krachten op het werkstuk te berekenen. Eenmaal de tangentiële kracht bekend is, kan de normale kracht geschat worden door de verhouding van de slijpwrijvingscoëfficiënt. Het grafiek in Figuur 2 toont de slijpwrijvingscoëfficiënt als functie van hardheid voor verschillende materialen. De meerderheid van hoge-sterkte superlegeringen en stalen heeft een slijpwrijvingscoëfficiënt tussen 0,25 en 0,40.
Eenmaal μ en Ft bekend zijn, kan de normale kracht geschat worden via de vergelijking: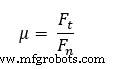
Een tweede methode om de tangentiële kracht te meten is een dynamometer te gebruiken en de verticale en horizontale krachten tijdens het slijpen te meten. Dan, wetend de normale kracht vectorhoek (θ - zie Figuur 1), kunnen de normale en tangentiële krachten berekend worden uit de volgende vergelijkingen:
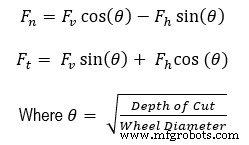
Het is belangrijk op te merken dat de normale en tangentiële krachten in creepfeed slijpen niet hetzelfde zijn als de verticale en horizontale krachten, respectievelijk. Hoewel dit nuttig kan zijn in een laboratorium-omgeving, is het niet vaak praktisch in productieslijpen en dus zal de alternatieve methode om fn en ft te berekenen waarschijnlijk vaker gebruikt worden.
Vermogen Meten
Om Ft nauwkeurig te berekenen, moet het slijpspindelvermogen bekend zijn. Het wordt ten zeerste aanbevolen dat een vermogenmonitor gebruikt wordt en direct verbonden wordt met het spindelaandrijvingssysteem. Dit zal ervoor zorgen dat het slijpvermogen niet beïnvloed wordt door externe bronnen zoals koelantpompen of andere machine-asbewegingen. Norton gebruikt verschillende state-of-the-art vermogenmonitoring systemen gecombineerd met aangepaste LabVIEW software om spindelvermogen in real-time tijdens het slijpen te monitoren. Een voorbeeld van het systeem wordt getoond in Figuur 3.
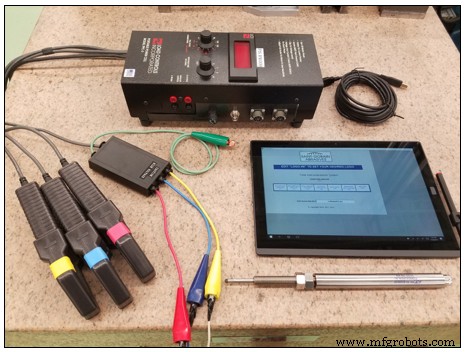
Dit systeem gebruikt stroom- en spanningsingangen van de spindelaandrijving om slijpvermogen in real-time te berekenen en te plotten. Van deze grafiek kunnen idle, piek- en gemiddeld slijpvermogen samen met processtijd allemaal gemeten worden en gebruikt om tangentiële en normale krachten te bepalen, evenals informatie zoals specifieke snij- en slijpenergieën van het proces. Deze waarden kunnen gebruikt worden om het tijdsafhankelijke gedrag van het proces beter te begrijpen en dominante microscopische interacties in de slijptoepassing te belichten.
Om dit witboek in zijn geheel te lezen, download een PDF hier.
Industriële technologie
- Digitale CMMS wint van pen & papier bij het verminderen van faciliteit downtime
- White Paper: Hoe uw magazijn voor te bereiden op robotica & automatisering
- Witboek: De Arbeidstekort Oplossen - Millennial & Gen Z Talent Benutten
- Premium roestvrij staal oplossingen voor snijden, slijpen en afwerken
- White Paper: Geïntegreerde Draadloze Handhouder Meetapparatuur Voor Werkvloer Efficiëntie
- SureWerx Traction Inzichten: Gladheid En Vallen Reduceren In 3 Eenvoudige Stappen
- Hybride productie: belangrijke voordelen, uitdagingen en industriële impact
- 7 expertbronnen om inertie en inertie-mismatch te beheersen voor optimale motordimensie
- Hardinge CNC Draai- & Slijpcentra: Ultra-Precisie & Geavanceerde Werkstuckhouden
- Enterprise Cloud Kostenbeheer: Strategieën om Uitgaven te Begrijpen en Te Reduceren
- Lean & Six Sigma: Een praktische gids voor productie-excellentie