



Aluminiumfolie: Premium, Vielzijdig Materiaal voor Thermische Isolatie & Industriële Toepassingen
Achtergrond
Aluminiumfolie wordt gemaakt van een aluminiumlegering die tussen 92 en 99 procent aluminium bevat. Meestal tussen 0,00017 en 0,0059 inch dik, wordt folie in veel breedtes en sterktes geproduceerd voor letterlijk honderden toepassingen. Het wordt gebruikt om thermische isolatie voor de bouwindustrie te vervaardigen, vinvoorraad voor airconditioners, elektrische spoelen voor transformatoren, condensatoren voor radio's en televisies, isolatie voor opslagtanks, decoratieve producten, en containers en verpakkingen. De populariteit van aluminiumfolie voor zoveel toepassingen is te wijten aan diverse grote voordelen, een van de voornaamste zijnde dat de grondstoffen voor de productie overvloedig aanwezig zijn. Aluminiumfolie is goedkoop, duurzaam, niet-toxisch, en vetdicht. Daarnaast weerst het chemische aanval en biedt het uitstekende elektrische en niet-magnetische afscherming.
Verzendingen (in 1991) van aluminiumfolie totaliseerden 913 miljoen pond, met verpakking voor vijfenzeventig procent van de aluminiumfoliemarkt. Aluminiumfolie's populariteit als verpakkingsmateriaal is te danken aan zijn uitstekende impermeabiliteit voor waterdamp en gassen. Het verlengt ook houdbaarheid, gebruikt minder opslagruimte, en genereert minder afval dan veel andere verpakkingsmaterialen. De voorkeur voor aluminium in flexibele verpakking is daarmee een wereldwijd fenomeen geworden. In Japan wordt aluminiumfolie gebruikt als barrièrecomponent in flexibele blikjes. In Europa domineert aluminium flexibele verpakking de markt voor farmaceutische blisterverpakkingen en snoepverpakkingen. Het aseptische drinkpakket, dat een dunne laag aluminiumfolie gebruikt als barrière tegen zuurstof, licht en geur, is ook wereldwijd populair.
Aluminium is het meest recent ontdekte van de metalen die moderne industrie in grote hoeveelheden gebruikt. Bekend als 'alumina', werden aluminiumverbindingen gebruikt om medicijnen te bereiden in het oude Egypte en om stofkleurstoffen te fixeren tijdens de Middeleeuwen. In de vroege 18e eeuw vermoeden wetenschappers dat deze verbindingen een metaal bevatten, en in 1807 probeerde de Engelse chemicus Sir Humphry Davy het te isoleren. Hoewel zijn pogingen faalden, bevestigde Davy dat alumina een metallische basis had, die hij initieel 'alumium' noemde. Davy veranderde dit later in 'aluminum', en hoewel wetenschappers in veel landen de term 'aluminium' spellen, gebruiken de meeste Amerikanen Davy's herschreven spelling. In 1825 isoleerde de Deense chemicus Hans Christian Ørsted met succes aluminium, en twintig jaar later kon de Duitse natuurkundige Friedrich Wöhler grotere deeltjes van het metaal creëren; Wöhler's deeltjes waren echter nog maar de grootte van speldkoppen. In 1854 verfijnde de Franse wetenschapper Henri Sainte-Claire Deville Wöhler's methode voldoende om aluminiumklonters van de grootte van knikkers te creëren. Deville's proces vormde een basis voor de moderne aluminiumindustrie, en de eerste aluminiumstaven werden in 1855 getoond op de Parijs Exposition.
Op dit punt beperkte de hoge kosten van het isoleren van het nieuw ontdekte metaal de industriële toepassingen. Echter, in 1866 ontwikkelden twee wetenschappers apart in de VS en Frankrijk gelijktijdig wat bekend werd als de Hall-Héroult methode om alumina van zuurstof te scheiden door een elektrische stroom toe te passen. Hoewel zowel Charles Hall als Paul-Louis-Toussaint Héroult hun ontdekkingen patenteerden, in Amerika en Frankrijk respectievelijk, was Hall de eerste die het financiële potentieel van zijn zuiveringsproces herkende. In 1888 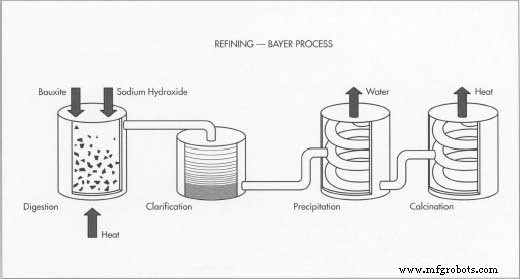 Het Bayer-proces van bauxietverfijning bestaat uit vier stappen: verteering, verheldering, neerslag, en calcinatie. Het resultaat is een fijn wit poeder van aluminiumoxide. richtte hij met diverse partners de Pittsburgh Reduction Company op, die dat jaar de eerste aluminiumblokken produceerde. Door waterkracht te gebruiken om een grote nieuwe conversiefabriek bij Niagara Falls aan te drijven en de groeiende industriële vraag naar aluminium te voeden, bloeide Hall's bedrijf – hernoemd tot Aluminum Company of America (Alcoa) in 1907. Héroult stichtte later de Aluminium-Industrie-Aktien-Gesellschaft in Zwitserland. Angemoedigd door de toenemende vraag naar aluminium tijdens Wereldoorlog I en II, begonnen de meeste geïndustrialiseerde naties hun eigen aluminium te produceren. In 1903 werd Frankrijk het eerste land dat folie produceerde van gezuiverd aluminium. De VS volgden een decennium later, het eerste gebruik van het nieuwe product zijnde beenbanden om raceduiven te identificeren. Aluminiumfolie werd snel gebruikt voor containers en verpakkingen, en de Tweede Wereldoorlog versnelde deze trend, wat aluminiumfolie vestigde als een groot verpakkingsmateriaal. Tot de Tweede Wereldoorlog bleef Alcoa de enige Amerikaanse fabrikant van gezuiverd aluminium, maar vandaag zijn er zeven grote producenten van aluminiumfolie in de VS gevestigd.
Grondstoffen
Aluminium telt tot de meest abundante elementen: na zuurstof en silicium is het het meest voorkomende element in de aardkorst, wat meer dan acht procent van de korst tot een diepte van tien mijl uitmaakt en in bijna elke gangbare rots voorkomt. Echter, aluminium komt niet in zijn zuivere, metallische vorm voor maar wel als gehydrateerd aluminiumoxide (een mengsel van water en alumina) gecombineerd met silica, ijzeroxide, en titania. Het meest significante aluminiumerts is bauxiet, genoemd naar de Franse stad Les Baux waar het in 1821 ontdekt werd. Bauxiet bevat ijzer en gehydrateerd aluminiumoxide, met het laatste als grootste bestanddeel. Op dit moment is bauxiet voldoende overvloedig zodat alleen afzettingen met een aluminiumoxidegehalte van vijfenveertig procent of meer worden ontgonnen om aluminium te maken. Geconcentreerde afzettingen zijn in beide hemisfeeren te vinden, met het meeste erts dat in de VS gebruikt wordt afkomstig van de West-Indië, Noord-Amerika, en Australië. Aangezien bauxiet zo dicht bij de aardoppervlakte voorkomt, zijn mijnbouwprocedures relatief simpel. Explosieven worden gebruikt om grote putten in bauxietlagen open te breken, waarna de bovenlagen grond en rots weggeruimd worden. Het blootgelegde erts wordt dan met shovels verwijderd, in vrachtwagens of treinen geladen, en naar verwerkingsfabrieken getransporteerd. Bauxiet is zwaar (doorgaans kan één ton aluminium geproduceerd worden uit vier tot zes ton erts), dus, om 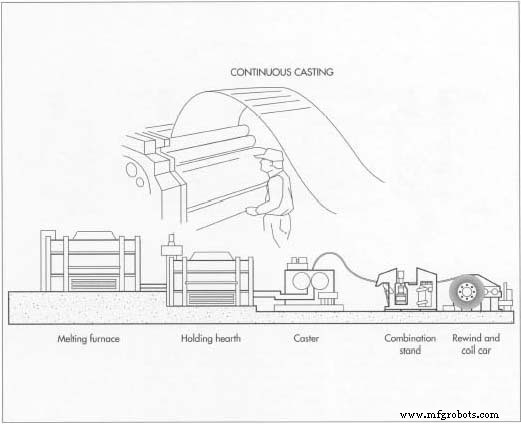 Continu gieten is een alternatief voor smelten en gieten van aluminium. Een voordeel van continu gieten is dat het geen uitharding (warmtebehandeling) stap vereist voor folie rollen, zoals wel het smelten en gieten proces. de transportkosten te verlagen, zijn deze fabrieken vaak zo dicht mogelijk bij de bauxietmijnen gelegen.
Het Productieproces
Het extraheren van zuiver aluminium uit bauxiet omvat twee processen. Eerst wordt het erts verfijnd om onzuiverheden als ijzeroxide, silica, titania, en water te elimineren. Dan wordt het resulterende aluminiumoxide gesmolten om zuiver aluminium te produceren. Daarna wordt het aluminium gerold tot folie.
Verfijnen — Bayer-proces
- 1 Het Bayer-proces om bauxiet te verfijnen omvat vier stappen: verteering, verheldering, neerslag, en calcinatie. Tijdens de verteeringsfase wordt het bauxiet gemalen en met natriumhydroxide gemengd voordat het in grote, geperpliceerde tanks wordt gepompt. In deze tanks, verteerders genoemd, breekt de combinatie van natriumhydroxide, hitte, en druk het erts af in een verzadigde oplossing van natriumaluminaat en onoplosbare contaminanten, die op de bodem zakken.
- 2 De volgende fase van het proces, verheldering, omvat het zenden van de oplossing en de contaminanten door een reeks tanks en pressen. Tijdens deze fase vangen doekfilters de contaminanten op, die vervolgens verwijderd worden. Na opnieuw gefilterd te zijn, wordt de overgebleven oplossing naar een koeltoren getransporteerd.
- 3 In de volgende fase, neerslag, beweegt de aluminiumoxideoplossing in een grote silo, waar, in een aanpassing van de Deville-methode, het vloeistof gezaaid wordt met kristallen van gehydrateerd aluminium om de vorming van aluminiumdeeltjes te bevorderen. Naarmate de zaadkristallen andere kristallen in de oplossing aantrekken, beginnen grote klonters aluminiumhydraat te vormen. Deze worden eerst uitgefilterd en daarna afgespoeld.
- 4 Calcinatie, de laatste stap in het Bayer-verfijningsproces, omvat het blootstellen van het aluminiumhydraat aan hoge temperaturen. Deze extreme hitte dehydateert het materiaal, achterlatend een residu van fijn wit poeder: aluminiumoxide.
Smelten
- 5 Smelten, wat het aluminium-zuurstofverbond (alumina) scheidt dat geproduceerd wordt door het Bayer-proces, is de volgende stap in het extraheren van zuiver, metallisch aluminium uit bauxiet. Hoewel de momenteel gebruikte procedure afstamt van de electrolytische methode uitgevonden gelijktijdig door Charles Hall en Paul-Louis-Toussaint Héroult in de late 19e eeuw, is het gemoderniseerd. Eerst wordt de alumina opgelost in een smeltcel, een diepe staalmalt bekleed met koolstof en gevuld met een verwarmde vloeibare geleider die hoofdzakelijk bestaat uit het aluminiumverbond kryoliet.
- 6 Vervolgens wordt een elektrische stroom door de kryoliet gevoerd, wat een korst vormt bovenop de alumina-smelt. Wanneer additionele alumina periodiek in de mengsel gerold wordt, wordt deze korst gebroken en mee gerold. Naarmate de alumina oplost, ontbindt het elektrolytisch om een laag zuiver, vloeibaar aluminium op de bodem van de smeltcel te produceren. De zuurstof mergeert met de koolstof gebruikt om de cel te bekleden en ontsnapt in de vorm van koolstofdioxide.
- 7 Nog in vloeibare vorm, wordt het gezuiverde aluminium uit de smeltcellen getrokken, in crucibussen overgebracht, en in ovens gegoten. Op dit stadium kunnen andere elementen toegevoegd worden om aluminiumlegeringen te produceren met kenmerken passend voor het eindproduct, hoewel folie doorgaans gemaakt wordt van 99,8 of 99,9 procent zuiver aluminium. Het vloeistof wordt dan in directe afkoelgietapparaten gegoten, waar het afkoelt tot grote platen genaamd 'ingots' of 'herrolvoorraad'. Na uitharden – warmtebehandeling om bewerkbaarheid te verbeteren – zijn de ingots geschikt voor rollen tot folie.
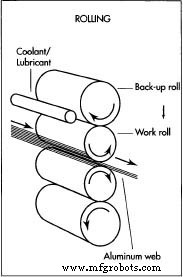 Folie wordt geproduceerd van aluminiumvoorraad door het te rollen tussen zware rollen. Rollen produceert twee natuurlijke afwerkingen op de folie, helder en mat. Als de folie uit de rollen komt, snijden cirkelvormige messen het in rechthoekige stukken.
- Een alternatieve methode om het aluminium te smelten en gieten heet 'continu gieten'. Dit proces omvat een productielijn bestaande uit een smeltoven, een houdoven om het vloeibare metaal te bevatten, een transportsysteem, een gietunit, een combinatieunit bestaande uit knijprollen, schaar en touw, en een oprol- en spoelwagen. Beide methoden produceren voorraad van diktes variërend van 0,317 tot 0,635 centimeter en diverse breedtes. Het voordeel van de continue gietmethode is dat het geen uitharding stap vereist voor folie rollen, zoals wel het smelten en gieten proces, omdat uitharding automatisch bereikt wordt tijdens het gietproces.
Folie Rollen
- 8 Na de folievoorraad gemaakt is, moet deze in dikte gereduceerd worden om de folie te maken. Dit gebeurt in een walzwerk, waar het materiaal diverse keren door metalen rollen genaamd werkrollen wordt gepasseerd. Als de bladen (of webben) van aluminium door de rollen passeren, worden ze dunner geperst en door de opening tussen de rollen geëxtrudeerd. De werkrollen zijn gepaard met zwaardere rollen genaamd back-up rollen, die druk uitoefenen om de stabiliteit van de werkrollen te behouden. Dit helpt de productafmetingen binnen toleranties te houden. De werk- en back-up rollen draaien in tegenovergestelde richtingen. Smeerstoffen worden toegevoegd om het rollproces te vergemakkelijken. Tijdens dit rollproces moet het aluminium incidenteel geüithard (warmtebehandeld) worden om de bewerkbaarheid te behouden.
- De reductie van de folie wordt gecontroleerd door de toer van de rollen en de viscositeit (weerstand tegen vloeien), hoeveelheid, en temperatuur van de rollsmeerstoffen aan te passen. De rolopening bepaalt zowel de dikte als de lengte van de folie die de molen verlaat. Deze opening kan aangepast worden door de bovenste werkrol te tillen of te verlagen. Rollen produceert twee natuurlijke afwerkingen op de folie, helder en mat. De heldere afwerking wordt geproduceerd wanneer de folie in contact komt met de werkroloppervlakken. Om de matte afwerking te produceren, moeten twee bladen samen gepakt en gelijktijdig gerold worden; wanneer dit gedaan wordt, eindigen de zijden die elkaar aanraken met een matte afwerking. Andere mechanische afwerkingsmethodes, meestal geproduceerd tijdens converteringsoperaties, kunnen gebruikt worden om bepaalde patronen te produceren.
- 9 Als de foliebladen door de rollen komen, worden ze getrimd en geslit met cirkelvormige of scheermessen geïnstalleerd op de walzwerk. Trimmen verwijst naar de randen van de folie, terwijl slitten het snijden van de folie in diverse bladen inhoudt. Deze stappen worden gebruikt om smalle gerolde breedtes te produceren, de randen van gecoate of gelamineerde voorraad te trimmen, en rechthoekige stukken te produceren. Voor bepaalde fabricage- en converteringsoperaties moeten webben die tijdens rollen gebroken zijn, terug samen gevoegd worden, of gespleist. Veelvoorkomende splijstypen voor het verbinden van webben van platte folie en/of backed folie omvatten ultrasonisch, hitte-zet tape, druk-zet tape, en elektrisch gelaste. De ultrasonische splijzing gebruikt een vastestofletsel – gemaakt met een ultrasonische transducer – in het overlappende metaal.
Afwerkingsprocessen
- 10 Voor veel toepassingen wordt folie in IV/combinatie met andere materialen gebruikt. Het kan gecoate worden met een breed scala aan materialen, zoals polymeren en harsen, voor decoratieve, beschermende, of hitte-zet doeleinden. Het kan gelamineerd worden aan papier, karton, en plastic films. Het kan ook gesneden, in elke vorm gevormd, bedrukt, gegauwd, in stroken geslit, in vellen gesneden, geëtst, en geanodiseerd. Eenmaal de folie in zijn finale staat is, wordt het dienovereenkomstig verpakt en naar de klant verzonden.
Kwaliteitscontrole
Naast in-proces controle van parameters als temperatuur en tijd, moet het voltooide folieproduct aan bepaalde eisen voldoen. Verschillende converteringsprocessen en eindtoepassingen hebben bijvoorbeeld variërende graden van droogheid op het folieoppervlak nodig voor bevredigende prestaties. Een bevoegbaarheidstest wordt gebruikt om de droogheid te bepalen. In deze test worden verschillende oplossingen van ethylealcohol in gedestilleerd water, in stappen van tien procent per volume, in een uniforme stroom op het folieoppervlak gegoten. Als geen druppels vormen, is de bevoegbaarheid nul. Het proces wordt voortgezet tot vaststaat wat het minimum percentage alcoholoplossing het folieoppervlak volledig benat.
Andere belangrijke eigenschappen zijn dikte en trekkracht. Standaard testmethodes zijn ontwikkeld door de American Society For Testing and Materials (ASTM). Dikte wordt bepaald door een monster te wegen en het oppervlak te meten, en dan het gewicht te delen door het product van het oppervlak keer de legeringsdensiteit. Trekproeven van folie moeten zorgvuldig gecontroleerd worden omdat testresultaten beïnvloed kunnen worden door ruwe randen en de aanwezigheid van kleine defecten, evenals andere variabelen. Het monster wordt in een klem geplaatst en een trek- of trekkracht wordt toegepast tot breuk van het monster optreedt. De kracht of sterkte vereist om het monster te breken wordt gemeten.
De Toekomst
De populariteit van aluminiumfolie, met name voor flexibele verpakking, zal blijven groeien. Vierkante, vin-gezelde zakjes hebben brede populariteit gekregen voor militaire, medische, en detailhandel voedingsmiddel toepassingen en, in grotere formaten, voor institutionele voedingsdienstpakketten. Zakjes zijn ook geïntroduceerd voor het verpakken van 4-18 liter wijn voor zowel detailhandel als restaurantmarkten, en voor andere voedingsdienstmarkten. Daarnaast worden andere producten voortdurend ontwikkeld voor andere toepassingen. De toename in populariteit van magnetron ovens heeft geleid tot de ontwikkeling van diverse vormen van aluminium-gebaseerde semi-harde containers specifiek ontworpen voor deze ovens. Meer recent zijn speciale bakfolies voor barbecueën ontwikkeld.
Echter, zelfs aluminiumfolie wordt onder de loep genomen wat betreft zijn milieuvriendelijkheid. Daarom vergroten fabrikanten hun inspanningen op het gebied van recycling; inderdaad, alle Amerikaanse folieproducenten hebben recyclingprogramma's gestart, zelfs al is aluminiumfolie's totale tonnage en inzamelpercentage veel lager dan dat van de makkelijk-te-recyclen aluminiumblikjes. Aluminiumfolie heeft al het voordeel van licht en klein te zijn, wat helpt bijdrage aan de vaste afvalstroom te verminderen. In feite vertegenwoordigt gelamineerde aluminiumfolieverpakking slechts 17/10000 van een procent van het Amerikaanse vaste afval.
Voor verpakkingsafval is de meest veelbelovende oplossing bronreductie. Bijvoorbeeld, het verpakken van 29,51 kilogram koffie in blikken blikken vereist 9,08 kilogram staal maar slechts 4,08 kilogram gelamineerde verpakking inclusief aluminiumfolie. Dergelijke verpakking neemt ook minder ruimte in de stort in. De Aluminium Association's Foil Division ontwikkelt zelfs een educatief programma over aluminiumfolie voor universiteiten en professionele verpakkingsontwerpers om dergelijke ontwerpers te informeren over de voordelen van overschakelen naar flexibele verpakking.
Aluminiumfolie gebruikt ook minder energie tijdens zowel productie als distributie, met in-plant schroot gerecycled. In feite, gerecycled aluminium, inclusief blikjes en folie, staat voor meer dan 30 procent van de industrie's jaarlijkse metaalvoorraad. Dit nummer is diverse jaren gestegen en wordt verwacht door te gaan. Bovendien worden processen gebruikt tijdens folieproductie verbeterd om luchtverontreiniging en gevaarlijk afval te verminderen.
Productieproces
- Aluminium vs. Standaard PCB's: Wat is het Beste voor uw Elektronica-ontwerp?
- EN AW-5005 Aluminiumlegering: Lage Dichtheid, Hoge Thermische Geleidbaarheid & Corrosiebestendigheid
- AA 3003 Aluminiumlegering – H19 Graad: Corrosiebestendig & Vielzijdig
- AA 7075 T7: Premium Hoogsterkte Aluminiumlegering voor Luchtvaart
- AA 5052 H14 Aluminiumlegering – Superieure Corrosiebestendigheid & Lasbaarheid
- AA 5005 H28: Hoogpresterende aluminiumlegering voor maritieme toepassingen
- AA 5052 H18: Aluminiumlegering met superieure corrosiebestendigheid en lasbaarheid
- AA 5005 H19: Hoogpresterende Aluminiumlegering voor Maritieme Toepassingen
- AA 5052 H111 Aluminiumlegering – Superieure Corrosiebestendigheid & Lasprestaties
- AA 5052 H12 – Premium Maritieme Aluminiumlegering
- AA 5052 H16 Aluminiumlegering – Superieure Corrosiebestendigheid & Lasprestaties