



16 essentiële inzichten in het bladmetaalstansproces – Praktische gids
Het stansproces is een metaalvormproces waarbij bladmetaal een gewenste vorm krijgt. Het stansproces kan verschillende andere bladmetaalbewerkingen omvatten zoals perforeren, buigen, blanken, scheren, piercen, enz.
In dit artikel leren we verschillende aspecten van het bladmetaalstansproces kennen vanuit Shanes praktische ervaring.
1. Informatie uit afval
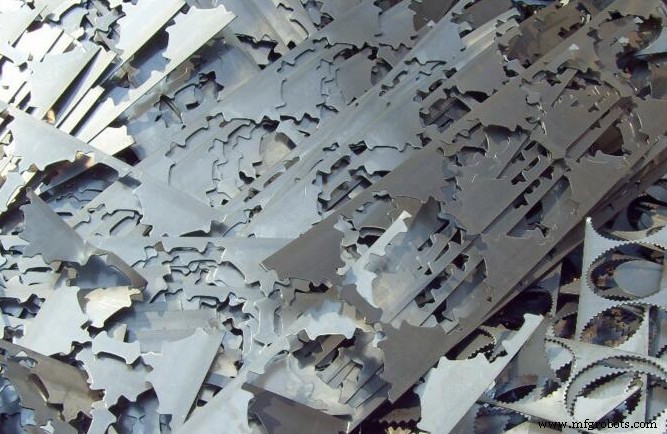
Afval is weergelijk de reflectie van het geperforeerde gat. Dat is hetzelfde deel in de tegenovergestelde positie. Door het afval te controleren, kun je beoordelen of de speling tussen de boven- en ondermat correct is.
Als de speling te groot is, zal het afval ruwe en golvende breukvlakken en een smalle heldere zone hebben. Hoe groter de speling, hoe groter de hoek tussen het breukvlak en het heldere zonegebied.
Als de speling te klein is, zal het afval een kleine hoek breukvlak en een breed heldere bandgebied tonen. Excessieve speling vormt gaten met grote krullen en kantrissen, wat resulteert in een lichte dunne rand die uit het snedevlak steekt.
Te kleine speling vormt een band met lichte krulling en grote hoek scheuring, wat resulteert in een snedevlak min of meer loodrecht op het materiaaloppervlak.
Ideaal afval zou een redelijke instortingshoek en een uniforme heldere band moeten hebben. Dit houdt de perforatiedruk tot een minimum en vormt een schoon rond gat met weinig graten.
Vanaf dit punt uit, is het vergroten van de speling om de levensduur van de mat te verlengen, in ruil voor het offeren van de kwaliteit van het afgeperforeerde gat.
2. Selectie van matspeling
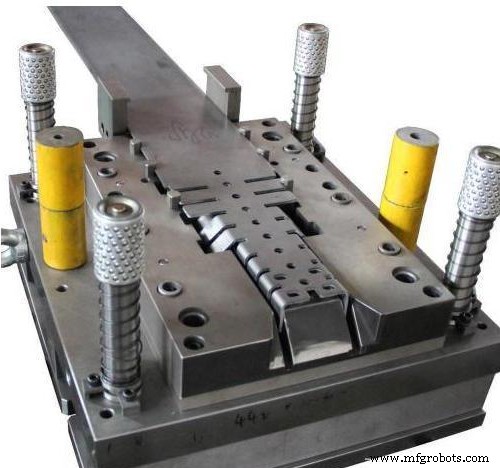
De speling van de mat is gerelateerd aan het type en de dikte van het te perforeren materiaal. Onredelijke speling kan de volgende problemen veroorzaken:
(1) Als de speling te groot is, is de graat van het gestanste werkstuk relatief groot en is de stanskwaliteit slecht.
Als de speling te klein is, hoewel de perforatiekwaliteit goed is, is de slijtage van de mat ernstig, wat de levensduur van de mat sterk vermindert en gemakkelijk leidt tot breuk van de perforator.
(2) Als de speling te groot of te klein is, is het gemakkelijk om aanhechting op het perforatormateriaal te produceren, wat resulteert in materiaalbuiging tijdens het stanzen.
Te kleine speling vormt gemakkelijk een vacuum tussen de bodem van de perforator en het bladmetaal, wat resulteert in afvalterugkaatsing.
(3) Redelijke speling kan de levensduur van de mat verlengen, een goed ontlastingseffect hebben, graten en flanging verminderen, de plaat schoon houden, de gatdiameter consistent houden, en zal de plaat niet schrappen, de slijpfrequentie verminderen, de plaat recht en nauwkeurige perforatiepositionering houden.
Raadpleeg de volgende tabel om de matspeling te selecteren (de data in de tabel is een percentage)
| Selectie van speling (totale speling) | |||
| Materiaalwetenschap | Minimum | Best | Maximum |
| Roodkoper | 8% | 12% | 16% |
| Geelkoper | 6% | 11% | 16% |
| Zacht staal | 10% | 15% | 20% |
| Aluminium (zacht) | 5% | 10% | 15% |
| Roestvrij staal | 15% | 20% | 25% |
| % × Dikte van materiaal = Matspeling |
3. Hoe de levensduur van de mat te verbeteren
Voor gebruikers kan het verbeteren van de levensduur van de mat de stanskosten aanzienlijk verlagen.
De factoren die de levensduur van de mat beïnvloeden zijn als volgt:
- Type en dikte van materiaal;
- Of redelijke ondermatspeling is geselecteerd
- Structuurvorm van de mat
- Of er goede smering is tijdens materiaalstanzen
- Of de mat een speciale oppervlaktebehandeling heeft ondergaan
- Zoals titaniumplating, koolstof-titanium-nitride
- Uitlijning van boven- en onderturets
- Redelijk gebruik van afstelring
- Of de schuine randmat correct wordt gebruikt
- Of de matenbasis van de werktuigmachine is versleten
4. Problemen waar rekening mee te houden bij het stanzen van speciale maatgaten
- Als de minimum gatdiameter in het bereik van φ0.8—φ1.6 ligt, gebruik een speciale perforator.
- Bij het perforeren van een dikke plaat, gebruik een grotere mat ten opzichte van de bewerkingsgatdiameter.
Voorbeeld 1. Volgens de verwerkingscondities in de volgende tabel, hoewel de verwerkingsopening overeenkomt met de mat in station A, gebruik de mat in station B.
| Materiaaltextuur | Plaatdikte (mm) | Opening (mm) |
| Zacht staal (40kg / mm2) | 6.0 | 8.2-12.7 |
| Roestvrij staal (60kg / mm2) | 4.0 | 8.2-12.7 |
Voorbeeld 2. Volgens de verwerkingscondities in de volgende tabel, hoewel de verwerkingsopening overeenkomt met de B-station mat, gebruik de C-station mat.
| Materiaaltextuur | Plaatdikte (mm) | Opening (mm) |
| Zacht staal (40kg / mm2) | 6.0 | 22.9-31.7 |
| Roestvrij staal (60kg / mm2) | 4.0 | 22.9-31.7 |
(3) Over het algemeen mag de verhouding van de minimum breedte tot de lengte van de perforatorsnede niet minder zijn dan 1:10.
Voorbeeld 3. Voor rechthoekige perforator, wanneer de snedelengte 80mm is, is de snedebreedte ≥ 8mm het meest geschikt.
(4) De relatie tussen de minimum afmeting van de perforatorsnede en plaatdikte.
Het wordt voorgesteld dat de minimum afmeting van de perforatorsnede 2 keer de plaatdikte moet zijn.
5. Matslijpen
1. Belang van matslijpen
Regelmatig slijpen van de mat is de garantie voor consistentie van de perforatiekwaliteit.
Regelmatig slijpen van de mat kan niet alleen de levensduur van de mat verbeteren, maar ook de levensduur van de machine. Het is nodig om het correcte slijptijdstip te bepalen.
2. Specifieke kenmerken van de mat die geslepen moet worden
Voor matslijpen is er geen strikt aantal slagen om te bepalen of slijpen vereist is.
Het hangt voornemelijk af van de scherpte van de snede.
Het wordt voornemelijk bepaald door de volgende drie factoren:
(1) Controleer de afronding van de snede. Als de afrondingsstraal R0.1mm bereikt (de maximum R-waarde mag 0.25mm niet overschrijden), is slijpen vereist.
(2) Controleer de perforatiekwaliteit en of er grote graten zijn?
(3) Bepaal of slijpen vereist is door het geluid van machine stanzen.
Als het geluid van dezelfde mat abnormaal is tijdens het stanzen, duidt dit erop dat de perforator bot is en geslepen moet worden.
Let op: slijpen moet ook overwogen worden als de rand van de snede rond wordt of de achterkant van de snede ruw is.
3. Slijpmethode
Er zijn veel manieren om de mat te slijpen, wat gerealiseerd kan worden door een speciale slijpmachine of vlakke slijper.
De slijpfrequentie van perforator en ondermat is doorgaans 4:1; Stel de mathoogte na het slijpen in.
(1) Gevaren van onjuiste slijpmethoden:
Onjuist slijpen zal de snelle schade van de matsnede verergeren, wat resulteert in een significante reductie in het aantal slagen per slijpen.
(2) Voordelen van juiste slijpmethode:
De kwaliteit en nauwkeurigheid van perforeren kan stabiel gehouden worden door de mat regelmatig te slijpen.
De snede van de mat wordt langzaam beschadigd en heeft een langere levensduur.
4. Slijpregels
De volgende factoren moeten overwogen worden tijdens matslijpen:
(1) Wanneer de randsafronding R0.1-0.25mm is, hangt het af van de scherpte van de snede.
(2) Het oppervlak van de slijpschijf moet schoon zijn.
(3) Een losse, grove en zachte slijpschijf wordt aanbevolen. Zoals WA46KV.
(4) De slijphoeveelheid (snijhoeveelheid) elke keer mag 0.013mm niet overschrijden.
Excessieve slijphoeveelheid zal oververhitting van het matoppervlak veroorzaken, wat equivalent is aan de aanlaasbehandeling, het zachter maken van de mat en de levensduur van de mat aanzienlijk verminderen.
(5) Voldoende koelmiddel moet tijdens het slijpen worden toegevoegd.
(6) Tijdens het slijpen moeten de perforator en ondermat stabiel worden vastgezet, en speciale werktuigen en vastzetgerei moeten worden gebruikt.
(7) De slijphoeveelheid van de mat is bepaald. Als het deze waarde bereikt, wordt de perforator gesloopt.
Als je doorgaat met gebruik, is het gemakkelijk om schade aan de mat en machine te veroorzaken, en de winst is de moeite niet waard.
(8) Na het slijpen moet de rand met olieensteen worden behandeld om excessief scherpe randen en lijnen te verwijderen.
(9) Na het slijpen moet de mes worden gereinigd, gedemagnetiseerd en geolierd.
Let op: de slijphoeveelheid van de mat hangt voornemelijk af van de dikte van de gestanste plaat.
6. Let op de perforator voor gebruik
1. Opslag
(1) Veeg de binnen- en buitenzijde van de bovenmatmuff met een schone doek.
(2) Bij opslag, wees voorzichtig om het oppervlak niet te schrappen of te bedellen.
(3) Olie om roest te voorkomen.
2. Voorbereiding voor gebruik
(1) Reinig de bovenmatmuff grondig voor gebruik.
(2) Controleer het oppervlak op schrammen en bedellingen. Indien aanwezig, verwijder het met een olieensteen.
(3) Olie binnen en buiten.
3. Voorzorgsmaatregelen bij het installeren van perforator op bovenmatmuff
(1) Reinig de perforator en olie de lange handvat.
(2) Steek de perforator in de bodem van de bovenmatmuff op de grote stationmat zonder kracht.
Een nylonhamer mag niet worden gebruikt.
Tijdens de installatie kan de perforator niet worden vastgezet door de bouten op de bovenmatmuff aan te trekken. De bouten kunnen pas worden aangedraaid nadat de perforator correct gepositioneerd is.
4. Installeer de bovenmatmontage in de turet
Als je de levensduur van de mat wilt verlengen, moet de speling tussen de buitendiameter van de bovenmatmuff en het turegat zo klein mogelijk zijn.
Daarom, voer de volgende procedures zorgvuldig uit.
(1) Reinig en olie de sleutelgat en binnendiameter van het turegat.
(2) Stel de sleutelgat van de bovenmatgeleidemuff in om te passen bij de sleutel van het turegat.
(3) Steek de bovenmatmuff recht in het torengat, en wees voorzichtig niet te kantelen.
De bovenmatgeleidemuff zou in het turegat moeten glijden door zijn eigen gewicht.
(4) Als de bovenmatmuff naar één kant kantelt, kan het zachtjes rechtgetikt worden met zachte materiaal gereedschappen zoals een nylonhamer.
Herhaal het tikken totdat de bovenmatgeleidemuff in de juiste positie glijdt door zijn eigen gewicht.
Let op: oefen geen kracht uit op de buitendiameter van de geleidemuff van de bovenmat, maar alleen op de top van de perforator.
Tik niet op de top van de bovenmatmuff om beschadiging van het turegat en verkorting van de levensduur van individuele stations te voorkomen.
6. Matonderhoud
Als de perforator door het materiaal wordt vastgebeten en niet kan worden verwijderd, controleer dan volgens de volgende items.
1. Naslijpen van perforator en ondermat.
De mat met een scherpe snede kan mooie snijvlakken verwerken. Als de snede bot is, is extra perforatiedruk vereist. Bovendien is het werkstukvlak ruw, wat grote weerstand oplevert, waardoor de perforator door het materiaal wordt vastgebeten.
2. Matspeling.
Als de speling van de mat niet correct is geselecteerd ten opzichte van de plaatdikte, heeft de perforator een grote ontlastingskracht nodig wanneer het gescheiden wordt van het materiaal.
Als de perforator om deze reden door het materiaal wordt vastgehouden, vervang dan de ondermat door een redelijke speling.
3. Status van verwerkte materialen.
Wanneer het materiaal vies is of vuil heeft, hecht het vuil zich aan de mat, zodat de perforator door het materiaal wordt vastgebeten en niet kan worden verwerkt.
4. Gedeformeerd materiaal.
Na het perforeren van het gat, zal het gebogen materiaal de perforator klemmen en de perforator laten bijten.
Materialen met buiging moeten voor verwerking gelijkgetrokken worden.
5. Excessief gebruik van veren.
Zal verenmoeigheid veroorzaken. Controleer altijd de prestaties van de veer.
7. Oliën
De hoeveelheid olie en het aantal olie-injecties hangen af van de condities van de verwerkingsmaterialen.
Voor materialen zonder roest en schilfer, zoals koudgewalste staalplaten en corrosievaste staalplaten, moet de olie in de mat geïnjecteerd worden.
De olie-injectiepunten zijn de geleidemuff, olie-injectiepoort, het contactoppervlak tussen het meslichaam en de geleidemuff, ondermat, enz. Gebruik lichte motorolie voor de olie.
Voor materialen met roest en schilfer, zal het roestpoeder tussen de perforator en de geleidemuff worden opgeslagen tijdens de verwerking, wat resulteert in vuil, zodat de perforator niet vrij in de geleidemuff kan glijden.
In dit geval, als je olie aanbrengt, zal het het roestschilfer makkelijker laten hechten.
Daarom, bij het spoelen van dit materiaal, juist het tegenovergestelde, veeg de olie af, ontbind het eenmaal per maand, en verwijder het vuil van de perforator en ondermat met stoom (hout) olie, veeg schoon voor hermontage.
Dit kan ervoor zorgen dat de mat goede smeringseigenschappen heeft.
8. Veelvoorkomende problemen en oplossingen in het proces van matgebruik
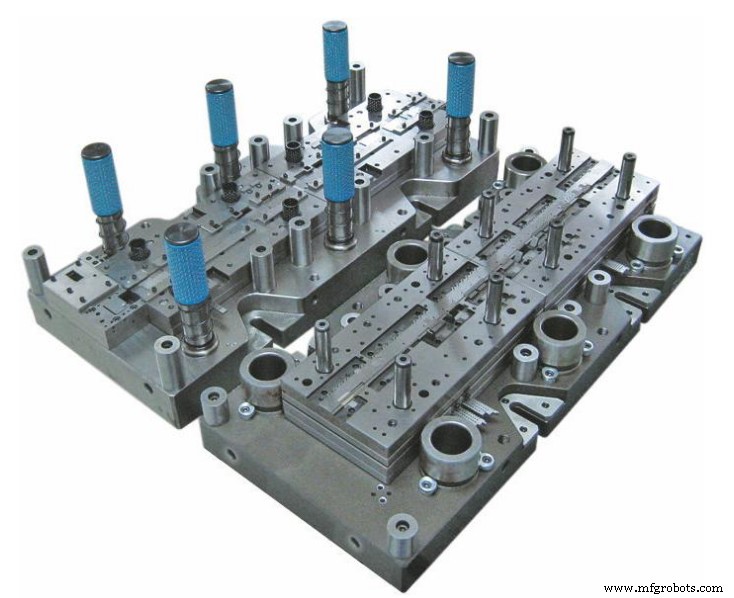
Probleem 1: De plaat komt uit de klem
| Reden | Oplossing |
| Onvolledige matontlasting | 1. Gebruik een perforator met een helling |
| 2. Breng smeringsmiddel op de plaat aan | |
| 3. Zware mat wordt gebruikt |
Probleem 2: Ernstige matslijtage
| Reden | Oplossing |
| Onredelijke matspeling (te klein) | Verhoog matspeling |
| Wanuitlijning van boven- en ondermatbasis | 1. Stationafstelling en uitlijning van boven- en ondermatten 2. Turetniveauafstelling |
| Versleten matgeleidonderdelen en turettoevoegingen niet tijdig vervangen | Vervangen |
| Perforatoroververhitting | 1. Voeg smeringsmiddel toe aan de plaat 2. Zorg voor smering tussen perforator en ondermat 3. Meerdere sets matten met dezelfde specificatie en afmeting worden in hetzelfde programma gebruikt |
| Onjuiste slijpmethode leidt tot aanlasing van de mat, wat de slijtage verergeren | 1. Zachte slijpschijf 2. Reinig de slijpschijf regelmatig 3. Kleine beet 4. Voldoende koelmiddel |
| Stapsgewijs stanzen | 1. Verhoog de stapafstand 2. Brugstapselen wordt gebruikt |
Probleem 3: Perforatorband en perforatorhechting
| Reden | Oplossing |
| Onredelijke matspeling (te klein) | Verhoog matspeling |
| Perforatorsnede vertering | Tijdig slijpen |
| Slechte smering | Verbeter smeringscondities |
Probleem 4: Afvalterugkaatsing
| Reden | Oplossing |
| Ondermatprobleem | Gebruik kogelvrij materiaal om de mat te verlagen |
| Voor kleine diameter gaten, wordt de speling met 10% verlaagd | |
| Diameter groter dan 50.00 mm, speling vergroot | |
| Kraspen worden aan de zijkant van de matrand toegevoegd | |
| Perforator | Verhoog matdiepte |
| Installeer de ontlasting polyurethaan uitwerperstaaf | |
| Gebruik schuine snijrand |
Probleem 5: Moeilijke ontlasting
| Reden | Oplossing |
| Onredelijke matspeling (te klein) | Verhoog matspeling |
| Perforatorslijtage | Tijdig slijpen |
| Verenmoeigheid | Vervang de veer |
| Perforatorhechting | Verwijder hechting |
Vraag 6: Stansgeluid
| Reden | Oplossing |
| Ontlastingsmoeilijkheid | Verhoog de ondermatspeling en goede smering |
| Verhoog ontlastingskracht | |
| Ontlastingsplaat met zacht oppervlak | |
| Er is een probleem met de ondersteuning van de plaat op de werkbank en in de turet | Bolvormige ondersteuningsmat |
| Verklein werkafmeting | |
| Verhoog werkdikte | |
| Plaatdikte | Gebruik schuine rand perforator |
9. Voorzorgsmaatregelen voor het gebruik van speciale vormgereedschappen
1. De hub van de glijblok van verschillende machinemodellen is anders, dus let op de afstelling van de sluithoogte van de vormmat.
2. Het moet gewaarborgd worden dat de vorming voldoende is, dus het moet zorgvuldig worden afgesteld. Het is het beste om niet meer dan 0.15mm per keer te overschrijden.
Als de afstelling te groot is, is het gemakkelijk om schade aan de machine en mat te veroorzaken.
3. Voor rekvorming, selecteer lichte veermontage om scheuring van bladmetaal of moeilijke ontlasting door oneffen deformatie te voorkomen.
4. Installeer een balondersteuningsmat rond de vormmat om te voorkomen dat de plaat kantelt.
5. De vormpositie moet zo ver mogelijk van de klem zijn.
6. Vormen wordt het beste gerealiseerd aan het einde van het verwerkingsprogramma.
7. Zeker goed smering van de plaat waarborgen.
8. Bij bestellen, let op de opbrengst van speciale vormgereedschappen. Als de twee vormafstanden dichtbij zijn, communiceer zeker met de verkoper van ons bedrijf.
9. Omdat het vormgereedschap een lange ontlastingstijd nodig heeft, moet lage snelheid worden gebruikt tijdens vormverwerking, en het is het beste om een vertraging te hebben.
10. Voorzorgsmaatregelen voor het gebruik van rechthoekige snijder
1. De stapafstand moet zo groot mogelijk zijn, wat groter moet zijn dan 80% van de gehele gereedschapslengte.
2. Het is het beste om de sprongstap te realiseren door programmeren.
3. Het wordt aanbevolen om een schuine randmat te gebruiken.
12. Hoe te stanzen zonder de nominale kracht van de machine te overschrijden?
Ronde gaten groter dan 114.3mm in diameter moeten in het productieproces worden gestanst.
Zo'n groot gat zal de bovengrens van de nominale kracht van de machine overschrijden, vooral voor materialen met hoge afschuifsterkte.
Dit probleem kan opgelost worden door grote gaten door middel van meerdere stanmethoden te perforeren.
Snijden langs de omtrek van een grote cirkel met een kleine mat kan de stanskracht met de helft of meer verminderen. De meeste matten die je al hebt, kunnen dit mogelijk doen.
11. Een eenvoudige methode voor het stanzen van grote ronde gaten
De mat van deze lenzen kan in de straalmaat gemaakt worden die je nodig hebt.
Als de gatdiameter de nominale kracht van de perforator overschrijdt, raden we schema (A) aan.
Gebruik deze mat om de omtrek van de cirkel uit te perforeren.
Als de gatdiameter binnen het nominale krachtbereik van de perforator kan worden gestanst, kan een radiale mat en een lenzenmat het vereiste gat vier keer perforeren zonder de mat te draaien (B).
12. Uiteindelijk wordt het neerwaarts gevormd
Bij het selecteren van de vormmat, moet de neerwaartse vormoperatie vermeden worden, omdat het te veel verticale ruimte in beslag neemt en leidt tot additionele plaatgelijktrekking of buigprocessen.
Neerwaartse vorming kan ook in de ondermat vallen en vervolgens uit de turet getrokken worden.
Echter, als neerwaartse vorming de enige procesoptie is, moet het worden beschouwd als de laatste stap in de behandeling van bladmetaal.
13. Materiaalvervorming voorkomen
Als je een groot aantal gaten in de plaat moet perforeren en de plaat niet plat kan blijven, kan de oorzaak de accumulatie van stansspanning zijn.
Bij het perforeren van een gat, wordt het materiaal rond het gat naar beneden gerekt, wat de trekkingspanning op het bovenoppervlak van de plaat verhoogt.
De neerwaartse beweeging leidt ook tot de toename van drukspanning op het onderoppervlak van de plaat.
Voor het perforeren van een klein aantal gaten, is het resultaat niet duidelijk, maar met de toename van het aantal perforatiegaten, nemen de trekkings- en drukspanningen ook exponentieel toe totdat de plaat vervormd wordt.
Eén manier om deze vervorming te elimineren is:
Perforeer één-op-één gat, en keert terug om de overige gaten te perforeren.
Hoewel dit dezelfde spanning op de plaat produceert, ontmantelt het de accumulatie van trekking/drukspanning veroorzaakt door het na elkaar perforeren in dezelfde richting.
Op deze manier deelt de eerste groep gaten het vervormingseffect van de tweede groep gaten.
14. Als je roestvrij staal flanging vervormd is
Breng hoogwaardig vormsmeringsmiddel aan op het materiaal vóór flanging, wat het materiaal beter van de mat kan scheiden en glad op het ondermatoppervlak kan bewegen tijdens het vormen.
Dit geeft het materiaal een betere kans om de spanning te verdelen die ontstaat wanneer het gebogen en gerekt wordt, zodat de vervorming aan de rand van het vormflanginggat en de slijtage aan de bodem van het flanginggat voorkomen wordt.
15. Suggesties voor het overwinnen van ontlastingsmoeilijkheden
1. Gebruik een perforator met fijn rubberdeeltjes.
2. Verhoog de ondermatspeling.
3. Controleer de moeigheid van de veer.
4. Gebruik een zware mat.
5. Geschikt gebruik van schuine randmat.
6. Smeer de plaat.
7. Polyurethaan ontlastingskop moet geïnstalleerd worden voor grote stationmat.
16. Hoofd oorzaken van afvalterugkaatsing
1. De scherpte van de snijrand. Hoe groter de afronding van de snijrand, hoe gemakkelijker het is om afvalterugkaatsing te veroorzaken.
2. Mat binnengangsmodulus. Bij het stanzen van de mat op elk station, zijn de eisen voor de binnengangsmodulus bepaald. De binnengangsmodulus is klein, wat gemakkelijk afvalterugkaatsing veroorzaakt.
3. Of de matspeling redelijk is. Onredelijke matspeling veroorzaakt gemakkelijk afvalterugkaatsing.
4. Of er een olievlek is op het oppervlak van de verwerkte plaat.
Echter, je zult routinematig en regelmatig onderhoud moeten uitvoeren om ervoor te zorgen dat koelmiddelen en de leveringssystemen aan de verwachtingen voldoen.
Dit is een gastartikel door Shane van het MachineMfg team
Shane werkt al meer dan 5 jaar in de mechanische engineering industrie. Hij houdt van schrijven en richt zich op het delen van technische informatie, begeleiding, gedetailleerde oplossingen, en gedachten gerelateerd aan metalen en metaalbewerking. Door zijn artikelen kunnen gebruikers altijd gemakkelijk gerelateerde problemen oplossen en vinden wat ze willen.
Industriële technologie
- Progressieve Stempelmatrijzen Begrijpen: Hoe Ze Hoge-volume Productie Vormgeven
- Waarom Matrijsclearance Belangrijk Is in Ponsoperaties: Nauwkeurigheid & Betrouwbaarheid Garanderen
- Spanning en Stroom in een Praktisch Circuit: Hun Relatie Begrijpen
- Procesverbetering: De Sleutel tot Duurzame Personeelsgroei
- Temperatuurcontrole in drukgieten beheersen voor optimale kwaliteit
- Smeden, stansen & gieten: Hun belangrijkste verschillen begrijpen
- Progressieve vs. transfer stempelen: de juiste metaal-stempelproces kiezen
- Thyristor vs. Transistor: Kernverschillen uitgelegd voor performancelektronica
- BGA-herwerk en reparatie onder de knie: Een professionele gids
- Precisie metaalstampen uitgelegd: moderne tech & automatisering
- 5 Inzichtelijke Feiten Over Het Drukgieterijproces