



Patronen Begrijpen: Types en Hun Rol in Gieterei Uitgelegd
Types Patronen: Een patroon is het belangrijkste gereedschap tijdens het gietproces. Het kan worden gedefinieerd als een model van iets, zo geconstrueerd dat het gebruikt kan worden voor het vormen van een indruk, een gietvorm genaamd, in vochtig zand of ander geschikt materiaal. Wanneer deze vorm met smeltmetaal wordt gevuld en het metaal mag uitharden, vormt het een reproductie van het patroon en heet het gietstuk. Het proces van het maken van een patroon heet patronenmakerij.
Types Patronen
De geselecteerde types patronen voor een specifiek gietstuk hangen af van verschillende voorwaarden. Een van deze is de verwachte gemak of moeilijkheid van de volgende vormoperatie. Andere zijn of een klein of groot aantal gietstukken gewenst is, het type vormproces en andere factoren die door de specifieke kenmerken van het gietstuk in de situatie kunnen komen. Verscheidene van de meer algemeen gebruikte types patronen worden hieronder opgesomd en beschreven:
- Enkelvoudig patroon (Single-piece pattern)
- Gesplitst patroon (Split pattern)
- Match-plaat patroon (Match plate pattern)
- Kop-en-drag patroon (Cope and drag pattern)
- Gated patroon (Gated pattern)
- Losse-stuk patroon (Loose-piece pattern)
- Zwaaipatroon (Sweep pattern)
- Skeletpatroon (Skeleton pattern)
- Segmentpatroon (Segmental pattern)
- Schilpatroon (Shell pattern)
- Opgebouwd patroon (Built-up pattern)
- Ingeliste patroon (Boxed-up pattern)
- Gelagde patroon (Lagged-up pattern)
- Linker- en rechterhand patroon (Left- and right-hand pattern)
1. Enkelvoudig of Massief Patroon
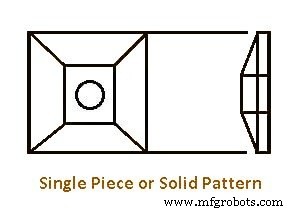
De types patronen die zonder voegen, scheidingen of losse stukken in hun constructie zijn gemaakt, worden een enkelvoudig of massief patroon genoemd. Een enkelvoudig patroon zit niet in een frame of op een plaat en wordt daarom soms een los patroon genoemd. Deze patronen zijn goedkoper. Bij het gebruik van dergelijke patronen moet de vormer zijn eigen voeders, toervoeders en risers zagen. Deze operatie neemt meer tijd in beslag en wordt niet aanbevolen, behalve voor beperkte productie. Enkelvoudige patronen worden meestal gebruikt voor grote gietstukken van eenvoudige vorm.
2. Gesplitst Patroon
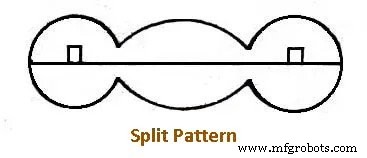
Gesplitst patroon – Veel patronen kunnen niet in één stuk worden gemaakt vanwege de moeilijkheden die bij het vormen ervan ontstaan. Om deze moeilijkheid te elimineren, en voor gietstukken van ingewikkeld ontwerp of ongewone vorm, worden gesplitste patronen ingezet om de vorm te vormen. Deze patronen worden meestal in twee delen gemaakt, zoals getoond in de figuur, zodat het ene deel de onderhelft van de vorm produceert en het andere de bovenhelft.
De twee delen, die van dezelfde of verschillende grootte en vorm kunnen zijn, worden in hun juiste relatieve posities gehouden door middel van dovenpennen die in het ene deel zijn vastgezet en in geboorde gaten in het andere passen. Het vlak gevormd aan de scheidingslijn van de twee delen, meestal op de middenlijn van het patroon, heet het scheidingsvlak of scheidingslijn. Dit zal ook het scheidingsvlak van de vorm zijn.
Het is soms noodzakelijk om een patroon voor een ingewikkeld gietstuk te construeren dat drie of meer delen in plaats van twee vereist om het voltooide patroon te maken. Dit type patroon heet meerdelig patroon. Een driedelig patroon kan het gebruik van een vormbak met drie delen noodzakelijk maken, hoewel het mogelijk is om sommige typen driedelige patronen in een tweedelige vormbak te vormen.
3. Match-plaat Patroon
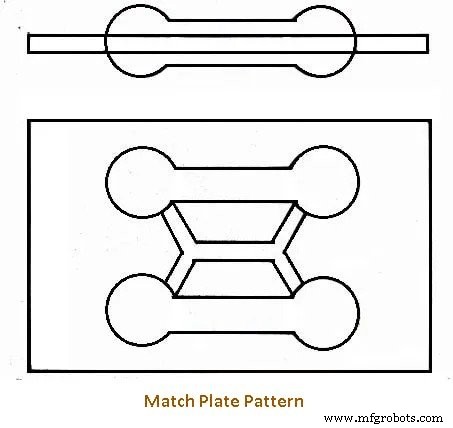
Wanneer gesplitste patronen worden gemonteerd met de ene helft aan de ene kant van een plaat en de andere helft direct tegenover aan de andere kant van de plaat, heet het patroon een match-plaat patroon. Een enkel patroon of een aantal patronen kunnen op een match-plaat worden gemonteerd. Het patroon is van metaal, en de plaat die de scheidingslijn vormt, kan hout of metaal zijn.
Aluminium wordt veel gebruikt voor metalen match-platen. Patronen voor toervoeders en toerkanalen worden aan de drag-kant van de plaat bevestigd in hun juiste posities om de complete match-plaat te vormen. Wanneer de vorm alle patronen zijn getrokken, past de kop of bovenhelft van de vorm perfect met de drag of onderhelft van de vorm. De toervoeders en toerkanalen zijn ook in één operatie voltooid.
De figuur toont zo'n plaat, waarop de patronen voor twee kleine halters zijn gemonteerd. Match-plaat patronen worden gebruikt voor het produceren van kleine gietstukken in grote hoeveelheden in vormmachines die nauwkeurige en snelle productie geven. Ze zijn duur in de constructie, maar de initiële kosten zijn gerechtvaardigd wanneer hoeveelheidsproductie gewenst is.
4. Kop-en-Drag Patroon
Bij de productie van grote gietstukken zijn de complete vormen te zwaar om door een enkele operator te worden afgehandeld. Daarom worden kop-en-drag typen patronen gebruikt om dit probleem voor efficiënte operatie op te lossen. De patronen worden in helften gemaakt, gesplitst op een geschikte scheidingslijn, en afzonderlijke kop- en drag-patronen worden gebouwd en op individuele platen gemonteerd.
Deze indeling stelt één operator of groep operators in staat de kop-helft van de vorm voor te bereiden terwijl een andere operator of groep aan de andere helft werkt. Deze geplande verdeling van arbeid verhoogt de productie aanzienlijk.
5. Gated Patroon
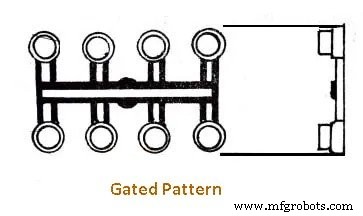
Om een goed gietstuk te produceren, is het noodzakelijk te waarborgen dat een volledige toelevering van smeltmetaal in elk deel van de vorm stroomt. Voorziening voor eenvoudige doorlaat van het stromende metaal in de vorm heet gating, wat niet door handmatige operaties kan worden gemaakt voor hoge volumeproductie, met name vanwege de betrokken tijd.
In massaproductie worden een aantal gietstukken in een enkele meervoudige vorm geproduceerd door een groep patronen te verbinden, en de toervoeders of toerkanalen voor het smeltmetaal worden gevormd door de verbindende delen tussen de individuele patronen. De tijd die de vormer normaal besteedt aan het zagen van toervoeders en het trekken van patronen, wordt door deze indeling geëlimineerd. Deze typen patronen met toervormers bevestigd aan het patroon zelf worden gated patronen genoemd, zoals getoond in de figuur.
Gated patronen kunnen van hout of metaal zijn gemaakt en worden gebruikt voor massaproductie van kleine gietstukken.
6. Losse-stuk Patroon
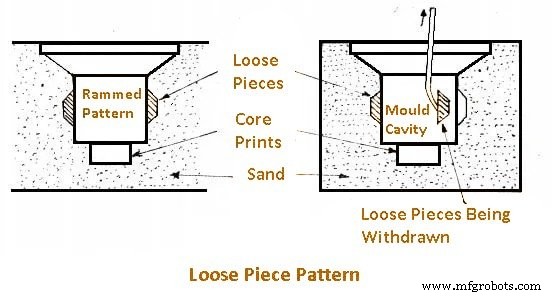
Sommige typen patronen worden geproduceerd als assemblages van losse componentstukken. Losse-stuk patronen zijn nodig wanneer het deel zo is dat het patroon niet als één stuk kan worden verwijderd, zelfs als het gesplitst is en de lijn op meer dan één vlak is gemaakt.
In dit geval wordt het hoofpatroon meestal eerst verwijderd. Vervolgens worden de afzonderlijke stukken, die mogelijk gedraaid of verplaatst moeten worden voordat ze kunnen worden uitgehaald, verwijderd. Voltooide patronen van dit type vereisen meestal meer onderhoud en zijn langzamer te vormen. Fig. 11.6 toont een losse-stuk patroon.
7. Zwaaipatroon (Sweep Pattern)
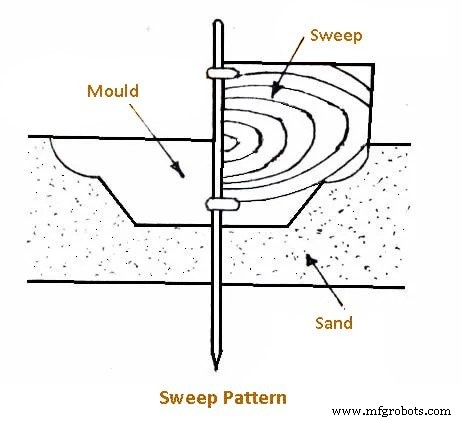
Symmetrische vormen en kernen, met name in grote maten, worden soms gevormd door middel van zwaaipatronen. Het zwaaipatroon bestaat uit een plank met een vorm die overeenkomt met de gewenste gietstukvorm en gerangschikt om om een centrale as te draaien, geïllustreerd in de figuur.
Het zand wordt op zijn plaats gestampt en het zwaaiplankje wordt om zijn draaias bewogen om het vormzand de gewenste vorm te geven. Zwaaipatronen worden ingezet voor het vormen van delen met cirkelvormige doorsnedes. Het gebogen zwaaiplankje kan gebruikt worden om een deel van de vorm voor een grote gietijzeren ketel te vormen en het rechte zwaaiplankje voor elke vorm of gleuf of rib. Het belangrijkste voordeel van deze typen patroon is dat het duurdere patroonconstructie elimineert.
8. Skeletpatroon (Skeleton Pattern)
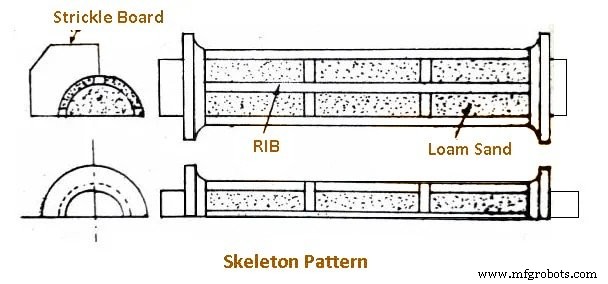
Patronen voor zeer grote gietstukken zouden een enorme hoeveelheid hout vereisen voor een vol patroon. In dergelijke gevallen kan een skeletpatroon, zoals in de figuur, worden ingezet om de algemene contour en afmeting van het gewenste gietstuk te geven. Dit is een geribbe constructie met een groot aantal vierkante of rechthoekige openingen tussen de ribben die een skeletoomtrek van het te maken patroon vormen.
Het frame wordt gevuld en gestampt met klei, zand of leem, en een afstrijkplank, bekend als een stickle-plank, wordt gebruikt om het overtollige zand uit de ruimtes tussen de ribben te schrapen zodat het oppervlak gelijk is aan de buitenkant van het patroon. Het wordt meestal in twee delen gebouwd: één voor de kop en de ander voor de drag.
Grond- en waterbuizen, buigstukken, klepgehauzes en dozen zijn enkele voorbeelden van gietstukken die worden gemaakt door het maken van skeletpatronen.
9. Segmentpatroon (Segmental Pattern)
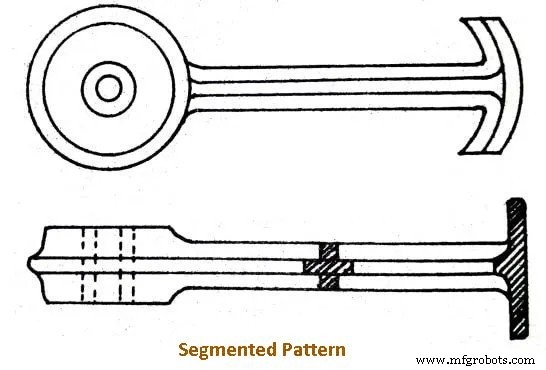
Segmentpatronen of deelpatronen worden doorgaans toegepast op cirkelvormig werk zoals ringen, wielbanden, tandwielen, enz. Ze zijn secties van een patroon zo gerangschikt dat ze een complete vorm vormen door verplaatst te worden om elk deel van de vorm te vormen. Bij het maken van een vorm met dit patroon, wordt een verticale spindel stevig in het midden van de drag-vormbak vastgezet (Fig. 11.9).
De bodem van de vorm wordt gestampt en afgestreken. Vervolgens wordt het segmentpatroon aan de spindel bevestigd. Vormzand wordt gestampt tussen de buitenkant van het patroon en de vormbak, en aan de binnenkant, maar niet aan de einden van het patroon. Na het stampen van één sectie, gaat het naar de volgende sectie voor stampen; en zo verder, tot de volledige vormomtrek is voltooid.
10. Schilpatroon (Shell Pattern)
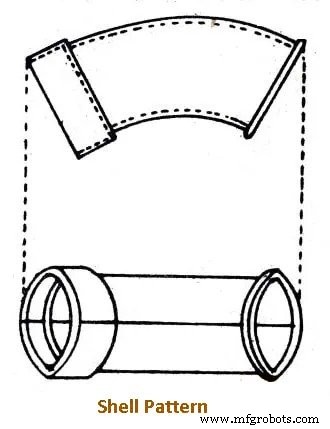
Het schilpatroon wordt grotendeels gebruikt voor afvoerafwerkingen en buizenwerk. Een typisch voorbeeld wordt in de figuur getoond. Het patroon is meestal van metaal, gemonteerd op een plaat en gesplitst langs de middenlijn, de twee secties nauwkeurig met dovenpennen samen. Deze korte bochten worden meestal in paren gevormd en gegoten. Het schilpatroon is een holle constructie als een schelp en de buitenvorm wordt als patroon gebruikt om de vorm te maken, terwijl de binnenkant gebruikt wordt als kernbak voor het maken van kernen.
Soms wordt een patroon van de volledige vorm van het gietstuk een schilpatroon genoemd, en een patroon dat de vereiste vorm aan de buitenkant heeft, maar aan de binnenkant uitgekoord is, heet een blokpatroon.
11. Ingeliste Patroon (Boxed-up Pattern)
Bij een ingelist patroon worden de planken of houtstrips zo aan elkaar gevoegd, door lijm, nagels of schroeven, dat een patroon ontstaat als een doos. Niet alleen bespaart deze methode hout voor grote patronen, maar maakt ze ook lichter in gewicht. De doosconstructie wordt gebruikt bij het maken van veel patronen, met name voor gietstukken met een regelmatige omtrek en rechthoekige vorm.
12. Opgebouwd Patroon (Built-up Pattern)
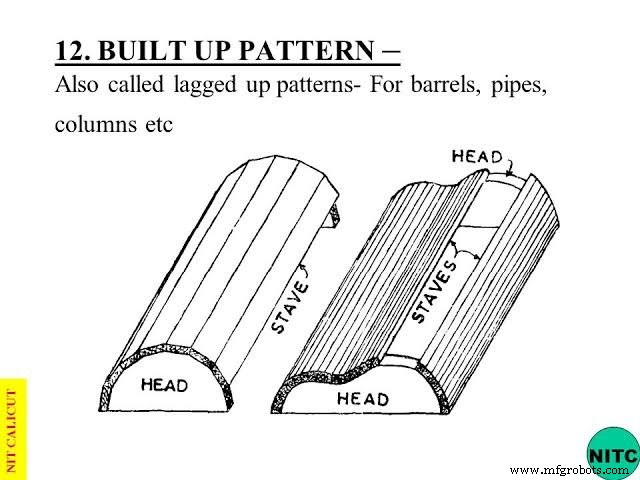
Zoals de naam impliceert, zijn opgebouwde patronen of gesplitste patronen de types patronen die samengesteld zijn uit twee of meer stukken. Patronen voor speciale katrollen zijn opgebouwde segmenten van houten strips. Deze segmenten worden gemaakt door houtstrips te zagen tot de benodigde kromming, en de gewenste dikte wordt opgebouwd door ze in lagen te lijmen.
Flensen worden op dezelfde manier gemaakt. Het opbouwen is soms draaipunt of paal noodzakelijk omdat het moeilijk is om een ingewikkelde vorm op een blok hout te maken voor het construeren van een patroon, maar het is makkelijker om de vorm op te bouwen door het lijmen of verbinden van een aantal segmentstukjes.
13. Gelagd Patroon (Lagged-up Pattern)
Cilindrische werken zoals cilinders, buizen of kolommen worden opgebouwd met lag- of stafconstructie die permanentie van vorm garandeert. Lags of staven zijn longitudinale houtstrips die aan beide zijden afgeschuind zijn om de verbinding aan de buitenkant dicht te maken, en gelijmd en genageld of geschroefd aan de eindstukken hout die "koppen" genoemd worden.
De illustratie van de figuur toont de staven bevestigd aan koppen die een halve regelmatige veelhoek zijn, het doel zijnde om een cilinder of vat te maken dat lengs de middenlijn moet worden gesplitst. Zo'n constructie geeft de maximale hoeveelheid sterkte en stelt bouwen dicht bij de afgeronde omtrek of het patroon mogelijk, zodat er vergeleken met de vereiste vorm weinig overtollige voorraad hoeft te worden verwijderd.
14. Linker- en Rechterhand Patroon (Left-hand right-hand Pattern)
Veel typen patronen moeten in paren worden gemaakt, en wanneer hun vorm zo is dat ze niet omgekeerd kunnen worden en ze de centra van nave, bossen, enz., tegenover en in lijn hebben, moeten ze rechter- en linkerhand worden gemaakt. 'J'-hangers voor bovengelegen aslijnen, poten voor houtdraaibanken, of tuinbank of voor pedaaltype naaimachines, en beugels voor bagagedraagbakken in treinstellen zijn enkele voorbeelden waar een paar rechter- en linkerhand patronen vereist zijn.
In dergelijke gevallen worden patronenmakers op veel occasions voorzien van tekeningen die een rechter- of linkerhand gietstuk tonen. Hieruit wordt gevraagd patroonuitrusting te maken voor zowel de rechter- als linkerhand. Dit geeft vaak aanzienlijke moeilijkheden, met name bij de meer ingewikkelde tekeningen, wat het verschil tussen linker- en rechterhand patronen uitmaakt.
De beugel getoond in A in de figuur is een voorbeeld van linker- en rechterhand patronen. Het zal opvallen dat de enige variatie tussen deze twee patronen in hun basispositie zit. Als het ontwerp echter had kunnen worden gemaakt met een basis gelijk aan elke kant van het verticale deel, zou de noodzaak voor twee patronen zijn geëlimineerd.
Metaalpatronen
Deze typen patronen worden gebruikt voor grootschalige productie van gietstukken en ze worden zelden als losse patronen vereisd. Omdat de patronen gegoten worden, is er geen behoefte om voegen of segmenten te maken. De productiemethode is echter ingewikkeld en vereist immense vaardigheid.
De patronenmaker moet geoefend zijn in metaalbewerking, afwerken en fabricagemethoden, naast inspectietechnieken. Metaalpatronen, wanneer ze gebruikt worden, worden normaal gemonteerd aan een of beide kanten van een patroonplaat. Wanneer patronen klein zijn, kunnen verschillende patronen op dezelfde plaat worden gemonteerd.
Patronentoelaten (Pattern Making Allowance)
Patronen worden niet exact dezelfde grootte als het gewenste gietstuk gemaakt om verschillende redenen. Zulke typen patronen zouden gietstukken produceren die ondermaat zijn. Toelage moet daarom worden toegestaan voor krimping, afschuining, afwerking, vervorming en kloppen.
1. Krimptoelage (Shrinkage Allowance)
Naarmate metaal uithardt en afkoelt, krimpt het en trekt het samen in grootte. Om dit te compenseren, wordt een patroon groter gemaakt dan het afgewerkte gietstuk door middel van een krimp- of samentrekkingstoelage. Bij het afmeten voor het patroon laat de patronenmaker hiervoor rekening door een krimp- of samentrekkingsliniaal te gebruiken die iets langer is dan de gewone liniaal van dezelfde lengte.
Bijvoorbeeld, bij het construeren van een patroon voor gietijzer, gebruikt de patronenmaker een krimpliniaal die ongeveer 10 mm per meter langer meet dan de conventionele liniaal, aangezien gietijzer 10 mm per meter krimpt. Verschillende metalen hebben verschillende krimp, daarom is er een krimpliniaal voor elk type metaal dat in een gietstuk wordt gebruikt. Een hoofpatroon waaruit metaalpatronen worden gegoten, kan dubbele krimptoelage hebben.
2. Afschuiningstoelage (Draft Allowance)
Wanneer een patroon uit een vorm wordt getrokken, is er altijd een bepaalde mogelijkheid van beschadiging van de randen van de vorm. Dit gevaar wordt aanzienlijk verminderd als de verticale vlakken van een patroon lichtjes naar binnen afgeschuind zijn. Deze lichte afschuining naar binnen op de verticale vlakken van een patroon heet de afschuining.
Afschuining kan worden uitgedrukt in millimeter per meter aan een zijde, of in graden, en de hoeveelheid die in elk geval nodig is, hangt af van (1) lengte van de verticale zijde, (2) ingewikkeldheid van het patroon, en (3) de vormmethode. Onder normale omstandigheden is de afschuining ongeveer 10 tot 20 mm per meter aan exterieure vlakken en 40 tot 60 mm per meter aan interieure vlakken. De figuur toont hoe een afschuining in een patroon wordt aangebracht.
3. Bewerkingstoelage (Machining Allowance)
Rauwe oppervlakken van gietstukken die bewerkt moeten worden, worden gemaakt tot afmetingen enigszins boven die aangegeven op de tekening. Het extra aantal metaal dat op de te bewerken oppervlakken wordt aangebracht, heet machine-afwerkingstoelage en de randen van deze oppervlakken worden aangegeven door een afwerkingsmerk V of F.
De hoeveelheid die aan het patroon moet worden toegevoegd, hangt af van (1) het type metaal dat gebruikt moet worden, (2) de grootte en vorm van het gietstuk en (3) de vormmethode. De standaard afwerkings- (bewerkings-) toelage voor verschillende gietmetalen in mm voor handvorming is gegeven in tabel.
4. Vervormings- of Kambiertoelage (Distortion or Camber Allowance)
Sommige gietstukken, vanwege hun grootte, vorm en type metaal, neigen ertoe om tijdens de afkoelperiode te vervormen of te buigen. Dit is het resultaat van onevenredige krimping en komt door onevenredige metaaldikte of doordat een oppervlak meer blootgesteld is dan een ander, waardoor het sneller afkoelt. De vorm van het patroon wordt dus in de tegenovergestelde richting gebogen om deze vervorming te overwinnen.
Deze kenmerk heet vervormings- of kambiertoelage. Als voorbeeld, een gietstuk gevormd als de letter U zal vervormd worden met de poten uiteenlopend, in plaats van parallel. Om te compenseren voor deze toestand, wordt het patroon zo gemaakt dat de poten convergeren, maar naarmate het gietstuk afkoelt na verwijdering uit de vorm, strekken de poten zich en blijven parallel.
Hoewel geen vervormingsgegevens in gepubliceerde vorm beschikbaar zijn, varieert de vervormingstoelage van de standaard afwerkingstoelage tot 20 mm bij grote gietstukken.
5. Klopptoelage (Rapping Allowance)
Wanneer een patroon in de vorm wordt geklopt voordat het wordt getrokken, wordt de holte in de vorm iets verhoogd. In alle gevallen waar gietstukken uniform en getrouw aan het patroon moeten zijn, wordt klop- of schudtoelage voorzien door het patroon iets kleiner te maken dan de werkelijke grootte om te compenseren voor het kloppen van de vorm.
Patronenmaterialen
De selectie van patroonmateriaal hangt primair af van de volgende factoren.
- Dienstvoorschriften, bv. hoeveelheid, kwaliteit en ingewikkeldheid van gietstuk, d.w.z. minimale gewenste dikte, graad van nauwkeurigheid en afwerking vereist.
- Type productie van gietstuk en het type vormproces.
- Mogelijkheid van ontwerpswijzigingen.
- Aantal te produceren gietstukken, d.w.z. mogelijkheid van herbestellingen.
Hoe een goed patroonmateriaal van zijn soort moet zijn:
- Gemakkelijk te bewerken, vormgeven en verbinden;
- Licht in gewicht;
- Sterk, hard en duurzaam, zodat het bestand is tegen slijtage en abrasie, corrosie en chemische werking;
- Dimensionaal stabiel in alle situaties;
- Gemakkelijk beschikbaar tegen lage kosten;
- Repareerbaar en herbruikbaar;
- In staat een goed oppervlakafwerking aan te nemen.
De grote verscheidenheid aan metaalmaterialen die aan deze kenmerken voldoen, zijn hout en houtproducten; metalen en legeringen; gips; kunststoffen en rubberen; en wassen.
Hout :- Hout is het meest voorkomende materiaal voor patronen omdat het aan veel van de bovengenoemde eisen voldoet. Het is gemakkelijk te bewerken en gemakkelijk beschikbaar. Hout kan gesneden en geconstrueerd worden tot talloze vormen door lijmen, buigen en buigen; het is gemakkelijk te schuren tot een glad oppervlak, en kan bewaard worden met schellak, wat het meest gebruikte afwerkingsmateriaal voor houten patronen is.
Metaal :- Metaal wordt gebruikt wanneer een groot aantal gietstukken gewenst is van een metaal of wanneer omstandigheden te zwaar zijn voor houten patronen. Metaalpatronen veranderen niet van vorm wanneer ze aan vochtige omstandigheden worden blootgesteld. Een ander voordeel van een metaalpatroon is vrijheid van vervorming in opslag.
Metaalpatronen zijn zeer nuttig in machinevorming vanwege hun nauwkeurigheid, duurzaamheid en sterkte. Meestal wordt een metaalpatroon zelf gegoten van een houten patroon, het hoofpatroon genoemd. Wanneer metaalpatronen uit hoofpatronen moeten worden gegoten, moet dubbele krimp worden toegestaan.
Bijvoorbeeld, als het metaalpatroon van messing gemaakt moet worden en de gietstukken van gietijzer zijn, moet de krimp die op het houten hoofpatroon wordt toegestaan, 14 mm per meter voor messing zijn, plus 10 mm per meter voor gietijzer, wat een totaal van 24 mm per meter maakt voor patroon inclusief gietijzer, staal, messing, aluminium, en witmetaal.
Gietijzer :- Gietijzer wordt voor sommige gespecialiseerde typen patronen gebruikt. Het is sterk, geeft een goed glad vormoppervlak met scherpe randen en is bestand tegen de werking van het zand. Maar gietijzer patronen zijn zwaar en breken gemakkelijk. IJzeren patronen roesten te veel en vereisen een droge opslagruimte.
Messing :- Messing wordt in patronen gebruikt, met name wanneer metaalpatronen klein zijn. Het is sterk, roest niet, neemt een betere oppervlakteafwerking aan dan gietijzer, en kan de slijtage van het vormzand weerstaan. Maar messing patronen zijn zwaarder dan gietijzer. Dit is de reden waarom ze beperkt zijn tot kleine patronen.
Aluminium :- Aluminium is waarschijnlijk het beste allround metaal omdat het bij een relatief lage temperatuur smelt, zacht en gemakkelijk te bewerken is, licht in gewicht, en bestand tegen corrosie. Aluminium, doordat het redelijk zacht is, kan beschadigd worden door ruw gebruik.
Witmetaal :- Witmetaal wordt niet veel voor patronen gebruikt, maar is het beste materiaal dat gebruikt kan worden voor het maken van ingewikkelde en fijne vormen. Deze legeringen worden in de meeste drukgietproducties gebruikt en worden daarom vaak drukgietlegeringen genoemd. Ze hebben een laag smeltpunt, ongeveer 200°C, en hebben weinig merkbare krimping. Een vergelijkende evaluatie van deze metalen is gegeven als Tabel 11.1.
Kunststoffen :- Kunststoffen vinden nu hun plaats als modern patroonmateriaal omdat ze geen vocht absorberen, sterk en dimensionaal stabiel zijn, bestand tegen slijtage, een heel glad en glanzend oppervlak hebben, en licht in gewicht zijn. Vanwege het glanzende oppervlak kan het gemakkelijk uit de vorm worden getrokken zonder de vorm te beschadigen, en is geen droog of vloeibaar scheidmiddel nodig. Verder heeft het kunststofmateriaal een heel lage vaste krimp.
Wanneer een kunststofpatroon vereist is, wordt eerst een houten patroon gemaakt om als hoofpatroon te dienen die de vorm vormt waarin de kunststofhars wordt gegoten. Deze vormen kunnen van een verscheidenheid aan materialen worden gemaakt, inclusief hout, rubber, kunststoffen, metaal of gips van Parijs, de laatste wezens de meest gebruikte.
Twee typen kunststofmaterialen worden in patronenwinkels gebruikt, namelijk thermohardende en thermoplastische. In de thermohardende variëteiten is epoxyhars erg populair geworden vanwege zijn goede productiekwaliteiten. Van de thermoplastische variëteiten, die neigen zacht te worden en vervolgens te vergassen bij verbranding, is het meest voorkomende polystireenschuim. Het materiaal is beschikbaar in verschillende dichtheden in geschuimde of uitgezette vorm. Het kan gemakkelijk gevormd, bewerkt en geconstrueerd worden door lijmen om het patroon te vormen.
Rubberen :- Bepaalde typen rubberen, zoals siliconenrubber, worden favoriet voor het vormen van een zeer ingewikkeld type vorm voor wasuitgieten. Dit materiaal, zoals epoxyhars, is beschikbaar in twee delen, binder en hardener. Wanneer de twee delen, oorspronkelijk in vloeibare vorm, samen worden gemengd, over een hoofpatroon of in een vorm gegoten, en uitgehard, wordt een vaste vorm geproduceerd, d.w.z. een patroon.
Gipsen :- Gipscement bekend als gips van Parijs wordt ook gebruikt voor het maken van patronen en kernbakken. Het heeft een hoge druksterkte, bv. tot 300 kg/cm², en kan gemakkelijk met houtgereedschappen bewerkt worden. Wanneer talk en cement met water worden gemengd, vormt het een plastic massa die in een vorm kan worden gegoten.
Gips kan ook handig worden gebruikt voor het voorbereiden van volgplanken voor vormwerk. Fabrikante variëteiten van gipsgipsen zoals Ultracal, Hydrocal, Hydrostone, en patronenwinkel Hydrocal, zijn ook beschikbaar.
Gipsen patronen kunnen bereid worden door direct de slurry van gips en water in vormen te gieten die eerder zijn gemaakt van een hoofpatroon of door het in de gewenste vorm of vorm te zwaaien met de zwaai-en-strikkel methode.
Wassen :- Waspatteren zijn uitstekend voor het wasuitgietproces. De materialen die doorgaans worden gebruikt, zijn mengsels van verschillende typen wassen, en andere additieven die fungeren als polymeriseringsmiddelen, stabilisatoren, enz. De wassen die doorgaans worden gekozen, zijn paraffinewas, schellakwas, bijenwas, ceresinewas, en micro-kristallijne was. De eigenschappen die gewenst zijn in een goed waspatroon zijn lage asinhoud (tot 0,05 procent), bestand tegen het primaire bekledingsmateriaal dat voor investering wordt gebruikt, hoge trekkracht en hardheid, en substantiële letselsterkte.
De normale praktijk van het vormen van waspatroon is om vloeibare of half-vloeibare was in een gesplitste vorm te injecteren. Vaste injectie wordt ook gebruikt om krimping te vermijden en voor betere sterkte.
Industriële technologie
- 10 Essentiële Gietpatroon Types voor Optimale Metaalproductie
- Materialen In Bewerking: Typen en Toepassingen
- Uitgebreide gids tot buigtechnieken voor buizen
- Typen Onderhoudsmedewerkers: Rollen, Verantwoordelijkheden En Kleur Van De Das Uitgelegd
- Drive Recesses Begrijpen: Typen, Gebruik En Draaimoment Voordelen
- De Ultieme Gids Naar Nageltypen: Elk Soort Begrijpen
- Koppelingen Begrijpen: Typen, Functies En Industriële Toepassingen
- Typen straalmiddelen: het juiste materiaal kiezen voor uw project
- De Verschillende Rollen van Fabrieksarbeiders Begrijpen
- Essentiële handgereedschappen voor timmerlieden en doe-het-zelvers
- Dachtypes toegang: traphuizen, luiken en zoldertoegang