



Onbegeleide EDM's: Een Sprong Naar Geautomatiseerde Precisie
Automatiseren van EDM-processen vereist meer dan goede machines
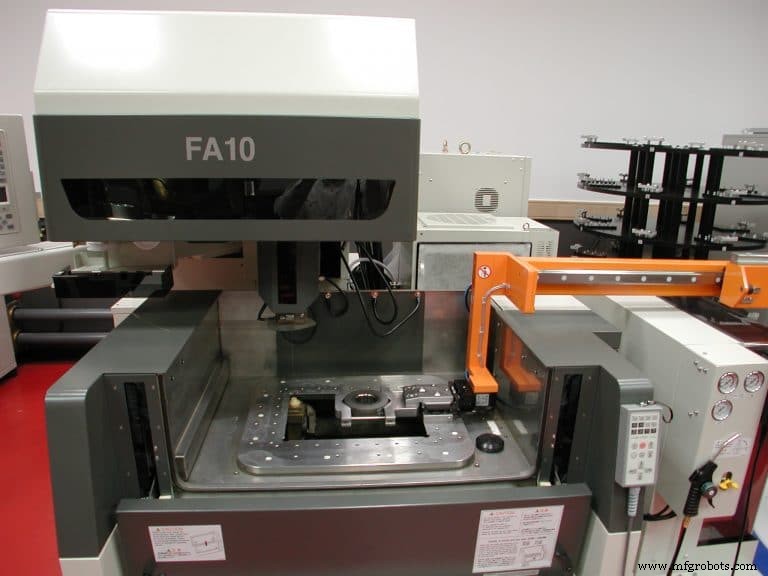
Voor het grootste deel is EDM een onbegeleide, of tenminste licht-begeleide proces. In tegenstelling tot CNC-draaibanken en bewerkingscentra, waar een gebroken snijder tijdens de nacht een waarachtig slechte ochtend kan maken, het zinken van een vormkavel of het snijden van een trim-die vereist weinig in de zin van oppassen — waarom zou je de machine niet op zich laten draaien nadat iedereen voor de dag naar huis is gegaan? Als de draad breekt, zal de EDM simpelweg een nieuwe inrijgen. Als de 'trode kortsluit, zal de besturing haar best doen om te herstellen of gewoon alles af te sluiten tot zijn menselijke meester tot de redding komt. Geen groot ding.
Echter, EDM echt lights-out maken, vereist veel meer dan auto-threaders en slimme schakelingen. Het betekent investeren in robots die niet alleen elektraden in de zinker laden, maar ze ook naar en van een nabijgelegen bewerkingscentrum voor verwerking overbrengen. Het betekent wire EDM's met geautomatiseerde slug-verwijdering en draadwisselcapaciteiten. Het betekent remote monitoring, in-process meet-systemen, en onderdeelpalletisering. Meest van alles betekent het uitstekende organisatie en een toewijding aan continue verbetering. Het is een grote investering in zowel tijd als geld, maar voor iedereen bereid het aan te pakken, is er geen reden waarom dure EDM-activa niet rond de klok kunnen worden gehouden.
Pak Een Grijper
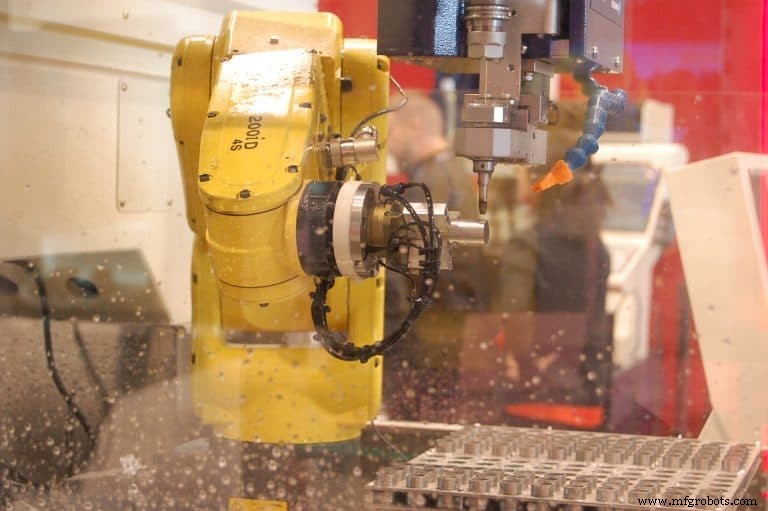
Een van de makkelijkste stappen in elke automatiseringsreis is een robot voor een zinker EDM plaatsen, waar het een taak kan uitvoeren die op het eerste gezicht voor veel werkers vreemd kan lijken. "Veel klanten met robots gebruiken ze als reusachtige gereedschapswisselaars," zei Mike Bystrek, national wire EDM productmanager bij MC Machinery Systems Inc. (Elk Grove Village, IL). "Een vormmaker kan diverse elektraden voor een grote kaviteit nodig hebben, en een productiewinkel kan honderd of meer elektraden hebben die over meerdere taken lopen, dus het is gebruikelijk om een robot hiervoor te gebruiken in plaats van een carrousel of rack-stijl gereedschapswisselaar."
Een robot kan meerdere machines bedienen, elektraden van een EDM naar een graafietfrezen of bewerkingscentrum brengen. Het kan elektraden naar een coördinaatmeetmachine (CMM) brengen voor kwalificatie vóór opstelling, afgeronde werkstukken naar die CMM dragen, wachten tot ze gemeten zijn, en ze of op de plank zetten of terug naar de zinker brengen voor additionele bewerking indien nodig. Het kan ook gebruikt worden om vormbases of inserts te wisselen, mits ze binnen de draagcapaciteit van de robot passen.
"Dit laatste deel hangt echt af van de grootte van het werkstuk," zei MC Machinery National Sinker Product Manager Pat Crownhart. "Hoewer het werkstuk, des te groter en duurder de robot, maar als algemene rule of thumb, alles wat past op een 12" (304,8 mm) vierkante pallet is waarschijnlijk geschikt voor automatisering."
Beiden stemden toe dat robotgebruik op de rise is met zinker EDM'en, maar Crownhart bood diverse redenen waarom het veel minder algemeen is op draadmachines, met slug-beheer als hoofddoel. "Met traditionele punzen en matricewerk, of op luchtvaartonderdelen waar je een enorme hoeveelheid materiaal verwijdert, leent dat zich meestal niet voor automatisering."
Een Betere Winkel Bouwen
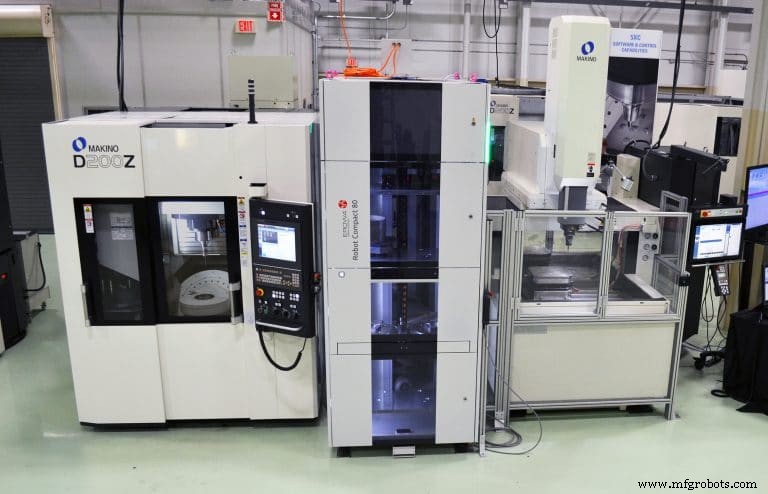
Wat ook het type of merk van EDM, degene die hun apparatuur geautomatiseerd hebben, zien duidelijk grote opbrengsten. Levertijden zijn korter. Onderdelenkwaliteit verbetert. En ondanks wat initieel een massale investering kan lijken, dalen operationele kosten en groeien winstmarges (vaak aanzienlijk) wanneer automatisering correct geïmplementeerd wordt.
Maar niet te haast. Volgens John Bradford, VMC/EDM turnkey en automatiseringsmanager bij Makino Inc. (Mason, Ohio), moeten EDM-eigenaren en -operators hun metaalbewerkingsprocessen eerst stabiliseren en dan optimaliseren voordat ze een automatiseringsproject aanpakken. Dat doet niet alleen de weg vrij voor de volgende stap, maar maakt de winkel ook capabeler.
"We worden frequent benaderd door klanten die opgewonden zijn over de buzz," zei hij. "Ze willen weten hoe ze automatisering kunnen inzetten, maar begrijpen niet dat je eerst een consistent, betrouwbaar proces moet hebben — een inefficiënt proces automatiseren gaat je niet efficiënter maken."
Makino EDM Product Line Manager Brian Pfluger zei dat het bereiken van betrouwbare processen begint met een betrouwbare, hoogwaardige machine. "Zonder het juiste machineplatform, dat commensuraat is met de gewenste onderdeelkwaliteit, poging om in een lights-out omgeving te opereren werkt niet. De massa van de machine, de positionerings-terugkoppelingsystemen, thermische stabiliteit — allen zijn sleutelcomponenten van de fundering die nodig is om een geautomatiseerde omgeving te bouwen."
De Trieste Waarheid
Of ze nu kaviteiten zinken,assen draaien, of zakken frezen, de ongemakkelijke waarheid over onze industrie is deze: benutting op standalone werktuigmachines is doorgaans niet beter dan 40%, en EDM is geen uitzondering. Waar, winkels met ganse-dag cyclus tijden of die miljoenen van dezelfde widget per jaar maken, genieten hogere waarden, maar de trend naar steeds complexere onderdelen in lagere productievolumes, niet te spreken over een eeuwigdurend tekort aan geschoolde werknemers, betekent dat winkels moeten automatiseren of sterven.
Maar wat betekent automatisering echt? Zoveel mogelijk onderdelen op de tafel propen en de machine lights-out laten draaien is één definitie, hoewel deze benadering leidt tot verhoogde work-in-progress (WIP), niet te spreken over de mogelijkheid om een bootlading onderdelen te schrotten.
In een perfecte wereld is one-piece flow de regel. Opstellingstijden zijn zo lang als het duurt om programma's te wisselen, en de machine heeft geen mens in de buurt nodig om die opstelling uit te voeren. Spankosten zijn veel lager dan in het hoge-dichtheid spanningscenario net beschreven, de klant kan onderdelen veel sneller hebben, en er is nooit meer dan één slecht onderdeel, als dat.
Herhaalbare, hoog-nauwkeurige tooling is nodig om dit doel te bereiken, evenals een softwarepakket dat in staat is om bewerkingsprocessen te controleren. Denk aan elk stuk informatie dat nodig is om een zinker EDM op te zetten: de onderdeellocatie, de vorm en grootte van elke electrod, hun baanpatronen, en dimensie- en afwerkingsvereisten. Vergelijkbare vereisten bestaan voor de CMM die algemeen is in elke geautomatiseerde cel, de freesmachine, en zelfs de robot. Al dit moet nu automatisch beheerd worden, en de resulterende "digitaal pakket" moet elk onderdeel begelezen als de robot het in de machine beweegt.
"Databeheer is een cruciaal aspect van automatisering," zei Bradford. "Het doel hier zou moeten zijn om operators volledig uit de fysieke omgeving te halen en ze te transplanteren in een virtuele — zitend voor een computerscherm waar ze taken kunnen plannen en plannen, programma's schrijven, en hun kennis in een procesplan invoeren. Het resultaat is verre hogere uptime vergeleken met staan voor een werktuigmachine en deze informatie handmatig invoeren."
Winkels luisteren. Van alle EDM-apparatuur die Makino het afgelopen jaar aanbod, had die welke automatisering included een winrate bijna drie keer zo hoog als standalone machines. "Complexiteit aside, je kunt niet twijfelen aan benuttingsscijfers," legde Pfluger uit. "Waar een standalone machine misschien 35% uptime haalt, basisautomatisering brengt je naar ongeveer 60%, en als je een celcontroller toevoegt, kijk je naar 80% of hoger."
De Menselijke Factor
Al dit automatiseringsgepraak kan EDM-operators nerveus maken over hun banen, maar Bob Ianitelli, president en COO van Belmont Equipment and Technologies Co., (Madison Heights, MI) zei dat er weinig te maken is. "Robots kunnen niet alles doen, en in veel gevallen is het meer kosteneffectief om een menselijke operator te gebruiken," zei hij. "Bijvoorbeeld, we werken met luchtvaartbedrijven die twee of drie shifts draaien. Ze hebben genoeg gekwalificeerde mensen op de plek, dus de directe noodzaak om te automatiseren is misschien niet daar. Echter, automatisering moet overwogen worden wanneer een winkel extra output nodig heeft maar de geschoolde arbeid niet kan vinden om apparatuur buiten normale werktijden te bemannen."
Zoals de andere bronnen in dit artikel, merkte Ianitelli op dat 2018 een recordjaar is voor automatisering, "meer dan elk ander," zei hij. Veel van dit is te wijten aan de mensen tekort, alsook de vraagpiek die velen in de industrie momenteel ervaren. Kort verhaal: de noodzaak voor automatisering gaat niet weg binnenkort.
Ianitelli stemde in met de aanbevelingen tot nu toe voor hoog-nauwkeurige tooling, top-shelf verbruiksartikelen, en betrouwbare apparatuur, maar wees op één overweging die over het hoofd gezien kan worden: brandbestrijding. "Met machines die een olie-dielectricum gebruiken, is er een brandpotentieel," zei hij. "Dit is misschien geen groot probleem wanneer een operator aanwezig is en toegang heeft tot een blustoestel, maar elke lights-out operatie die ondergedompeld draait, moet investeren in een hoogwaardig brandbestrijdingssysteem. Klanten moeten checken met hun lokale gemeente over codes en restricties, want die kunnen variëren."
Afhankelijk van de complexiteit, kunnen de kosten van deze systemen substantieel zijn, maar net als de rest van de automatiseringsinvestering, zijn ze gemakkelijk te verantwoorden. "Elke winkel is anders en er zijn duidelijk veel variabelen om te overwegen voordat een grote uitgave op tooling, robots, softwaresystemen en al de rest wordt gedaan," legde Ianitelli uit. "Dat gezegd zijnde, winnen veel van onze klanten hun investering in twee jaar terug, anderen in slechts zes maanden. Het hangt allemaal af van de applicatie en wat je probeert te bereiken."
De Tank Neerleggen
Evan Syverson, marketing manager bij Sodick Inc. (Schaumburg, IL), waarschuwt winkels om zich grondig te educeren voordat ze op de knop drukken voor een automatiseringsinvestering. "EDM is al een tamelijk onbemande proces; automatisering brengt het alleen naar het volgende niveau," zei hij. "Het belangrijkste is je eisen te beoordelen en ervoor te zorgen dat je de juiste apparatuur voor de job hebt. Ik bezocht onlangs een winkel die overtuigd was dat ze een complete lineaire productiecel nodig hadden. In realiteit had ze alleen een relatief simpele robot nodig om hun zinker gevoed te houden met elektraden. Ze hadden veel meer kunnen uitgeven dan nodig was."
Het is ook geen voorwaarde dat winkels investeren in een nieuwe machine — mits een oudere EDM nog mechanisch gezond is, functies heeft zoals een drop tank voor gemakkelijke robottoegang, en enig middel voor remote monitoring. Dan, bij alle middelen, breng het in de automatiseringsvouw.
"Je kunt automatiseren wat je wilt, maar als er niemand is om je te vertellen dat er net iets misging of wat de status is, ga je waardevolle machinetime verliezen," zei Syverson. "Dit is een gebied waar het Industrial Internet of Things (IIoT) een grote impact heeft. Het is nu veel makkelijker om apparatuur op afstand te beheren, taken te plannen, en beter bij te houden van alles; winkels worden veel flexibeler, efficiënter, en het opent veel deuren voor mensen."
Recht en Smal
Syverson erkende dat zijn klant geen behoefte had aan een lineaire productiecel, maar dat is niet het geval voor alle EDM-winkels. Fred Holzmacher, regionale manager bij Erowa Technology Inc. (Arlington Heights, IL), zei dat er goede redenen zijn om in zo'n systeem te investeren.
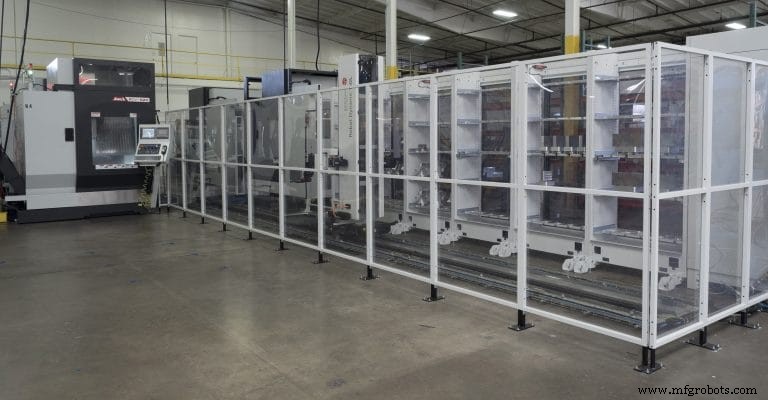
"Grotere vormwinkels en die die meerdere apparatuur willen automatiseren, vinden lineaire cellen kosteneffectiever," zei hij. "Aannemend dat je het werk hebt om de robot bezig te houden en de cyclus tijden lang genoeg zijn voor het om elk machine te bedienen, is de totale investering verminderd. Je kunt klein beginnen en er later op uitbreiden door een paar voet rail aan het ene eind toe te voegen. Het is gemakkelijk om dezelfde robot op een zinker, een draad, een electrodefrees — elke machine die hetzelfde toolingplatform gebruikt, te gebruiken. En lineaire cellen komen typisch met een celcontroller, wat de planningflexibiliteit en gebruiksgemak aanzienlijk vergroot."
Dit laatste punt is met name belangrijk voor winkels die worstelen met het vinden van geschoolde operators, wat tegenwoordig vrijwel allemaal is; omdat celcontrollers uitgerust zijn met gesofistikeerde software, wordt aanpassen aan veranderende werkbelasting eenvoudiger. "Stel je voor je klant belt net en zegt hun lijn is down, en wil weten hoe snel ze een vervangingsonderdeel kunnen krijgen," legde hij uit. "Met een celcontroller, pak je gewoon de volgende taak op het scherm en drop het waar je wilt. De software zorgt voor de rest."
Zonder een celcontroller moet deze alledaagse activiteit door een mens beheerd worden — iemand die begrijpt welke taken waar kunnen draaien en naar de productievloer gaat om de robot te herprogrammeren. Met een celcontroller worden productiewachtrijen met tientallen of zelfs honderden verschillende taken gemakkelijk beheerd, en kostbare fouten vermeden.
"Je krijgt echt meer voor je geld met een lineair systeem," zei Holzmacher. "Vanwege de controller krijg je een hoger intelligentieniveau dan een standaardrobot. Je kunt taken langer plannen en het is makkelijker te beslissen welke machines welke taken draaien, en wanneer. Dat is niet te zeggen dat standalone robots geen plek hebben — we verkopen er nog steeds veel — maar lineaire systemen brengen je naar het volgende niveau."
De Kool-Aid Drinken
Mark Cicchetti is er geweest en heeft dat gedaan. Voordat hij zijn baan aanvaardde als technisch directeur voor de EDM-afdeling bij Absolute Machine Tools Inc. (Lorain, OH), had Cicchetti zijn eigen winkel, waar hij veel van dezelfde moeilijkheden als zijn huidige klanten tegenkwam. Zijn advies? Perfecteer je processen zoveel mogelijk voordat je achter automatisering aanjaagt.
"We begonnen met het installeren van hetzelfde spanningsysteem op elke machine in de winkel," zei hij. "Je kunt een onderdeel of electrod van de draad naar de zinker, de frees naar de slijper, de draaibank naar de CMM brengen, en dat zonder herpositionering."
Gestandaardiseerde spanning liet Cicchetti en zijn team toe om al ruwweg 600 taken per maand offline voor te zetten op een CMM — geen meer aftasten in de machine. Het stelde hen in staat om gemakkelijk te verifiëren dat onderdeelkenmerken overeenkwamen met de CAD-data op elk stap in het productieproces — geen inspectiespanningen meer, geen tijdverlies meer bij het oppikken van datumpunten. En omdat ze nu wisten waar alles was, de hele tijd, konden processen offline gesimuleerd worden, de resulterende programma's en offsets gebundeld in een net pakketje klaar voor upload naar de werktuigmachine.
De bottom line is dit: gestandaardiseerde spanning liet Cicchetti de EDM-benutting stijgen van 3.500 uur per jaar naar meer dan 5.000, zonder te automatiseren.
"In plaats van drie kerels die elk twee machines opzetten, had ik nu één kerel die zes machines opzette, en dat in ongeveer een vijfde van de tijd," zei hij. "We deden al dat zonder een robot — als we er een gehad hadden, zouden de resultaten nog beter zijn geweest."
Eerst Dingen Eerst
De ironie van al dit is dat, nu Cicchetti aan de andere kant van de hek zit, hij zich zelf vindt shop-eigenaren en managers uit te dagen om hun processen te heroverwegen om machinebenutting te verbeteren en te werken naar automatisering. "Het is niet ongebruikelijk voor ons om een machine te verkopen en de klant terug te zien voor een tweede de volgende jaar," zei hij. "Als ze me vertellen dat ze alleen 3.500 uur klokten, stel ik voor dat een harde kijk op hun productieprocessen een beter idee kan zijn."
Als regel, daalt gemiddelde benutting op de tweede machine, en daalt nog meer op de derde, legde Cicchetti uit. Maar door de juiste tooling vooraf te adopteren, wordt alles gestroomlijnd. Het dwingt discipline op de shopfloor af, de weg vrijmakend voor maximale machinebenutting. Herhaalbaarheid is verzekerd. En als automatisering dan zinvol is, zijn de winkel en zijn mensen klaar.
"Je kunt machines toevoegen, je kunt tooling toevoegen, maar als je processen en de verantwoordelijkheden van iedereen betrokken niet optimaliseert, ga je nooit succesvol zijn," zei hij. "De gehele cultuur moet veranderen. Zonder een visie, een paradigma-shift, zal de overgang naar geautomatiseerde productie veel moeilijker zijn. Maar voor diegenen die het kunnen bereiken, is automatisering een home run."
Automatisering Besturingssysteem
- Boy Machines: Kleinschalige Productie Vooruitbrengen Met Cutting‑Edge Technologie
- Nieuwe Generatie Cobots Revolutieert Kunststofmolding – Inzichten van EVCO Plastics
- Beheersing van Big Data Management: Chaos Voorkomen Voordat Het Ontstaat
- PwC Inzichten: AI & Big Data Benutten om Manufacturing te Transformeren
- Big Data: De drijvende kracht achter de vierde industriële revolutie
- Hounslow Voortrekker in VK met Autonome Levering: Eerste Test met Elektrische Voertuigen voor Apotheekproducten aan Verzorgingshuizen
- Waarom Fabrikanten AI en Big Data Moeten Omhelzen voor Concurrentievoordeel
- EDM's gerevolutioneerd: Snellere, efficiëntere automatisering met Industry 4.0
- Big Data vs AI: Synergie achter digitale transformatie
- Waterstraalsnijden vs EDM: De Juiste Snijtechnologie Kiezen voor Precisewerk
- 5 essentiële voordelen en toepassingen van Wire EDM-technologie