



Hoe optische metrologie productie-efficiëntie drijft
Onlangs is de kracht van optische metrologie gecombineerd met automatisering erkend. Wat maakt het automatiseren van metrologie-operaties zo belangrijk?
"Metrologie naar het proces verplaatsen, in plaats van het alleen in het kwaliteitslab te houden, zal de algehele kwaliteit verhogen en de automatisering van de productie zelf efficiënter maken," zei Robert Wasilesky van Carl Zeiss Industrial Metrology LLC (Brighton, MI). "Metrology Optimized Manufacturing [MOM] is zeker een trend die we zien." Hij was voorzichtig om te noteren dat metrologie productie niet mogelijk maakt - het werkt nu goed - maar het optimaliseert om nog beter te werken.
Optische metrologie in zijn verschillende vormen is vaak de beste methode om automatisering te verbeteren, volgens hem, vanwege de snelheid vergeleken met andere methoden. Andere voordelen van optische methoden omvatten hun vermogen om te meten zonder te markeren of te vervormen van gevoelige oppervlakken, zoals autocarrosserie plaatmetaal, composietonderdelen, of gevoelige chirurgische implantaten. Een ander voorbeeld is het gebruik van metrologie-apparaten om robots precies te bewegen, wat hun locatienauwkeurigheid verhogt van een paar millimeters tot 100 μm of beter.
Om MOM uit te breiden, zei Wasilesky, betekent het uitbreiden van klanteducatie. Productie-ingenieurs vandaag de dag zijn zich misschien niet bewust van hoeveel meer geoptimaliseerd hun winkel kan zijn.
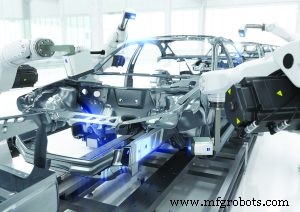
"Ik denk dat er een potentieel is om productie-efficiëntie, met name in automotive, met vergelijkende sprongen en grenzen te verhogen door Metrology Optimized Manufacturing," zei hij. Het concept moet fabrikanten bereiken, en Wasilesky merkte op dat de automatiseringskant van de metrologiemarkt groeit met bijna 20% per jaar, terwijl de rest van de kwaliteitsgerelateerde markt groeit met ongeveer 6%. Hij zei dat dit grotendeels te wijten is aan de grotere klantacceptatie van optische metrologiemethoden boven contactprobes, een sentiment gedeeld door anderen in een aantal gesprekken. De technologie is beter geworden, er zijn meer keuzes van optische methoden, en verwerkingssoftware gehost op steeds snellere computerplatforms is dramatisch verbeterd. "Terwijl de principes hetzelfde zijn, is het gewoon veel meer capabel geworden," zei hij.
Een goed voorbeeld van deze convergentie van snellere optica, betere algoritmen en krachtige computing is de Zeiss AIMax cloud optische 3D-sensor. Geklasseerd als een gestructureerd-lichtsysteem, berust het op slechts één projector en één sensor. Dit zorgt voor een compactere sensorkop, maar misschien nog signifikanter is dat het systeem geprogrammeerd is om kenmerken snel te meten, typisch in minder dan 0,5 sec - denk aan gaten, sleuven, nieten, of T-pennen - vanuit een point cloud in plaats van de point cloud als eindresultaat te leveren. Dit maakt een systeem dat ideaal is voor in-line inspectie, met name voor automobiele plaatmetaal en BIW (Body in White) componenten. Wasilesky stelde dat het systeem, inclusief sensor en robotische beweging, 300 μm of betere meetnauwkeurigheid tot Six Sigma kon leveren.
Zeiss biedt ook oplossingen voor near-line metingen alsook snellere, optische vervangers voor CMM's op de shopfloor voor off-line metingen die ook nabij het productiepunt zijn. De AIBox is zo een compleet systeem gericht op het krijgen van CMM-niveaus van nauwkeurigheid zonder een reis naar een kwaliteitsruimte. De AIBox is in staat om minder dan 40 μm spherische fout te meten aan de VDI 2634-standaard met behulp van zowel een digitaal fringepattern-projectiesysteem met een standaard fotogrammetrie-apparaat. Het is voor grote onderdelen tot 2000 mm in grootte en 1000 kg in gewicht standaard.
Automatisering en Onderdelen
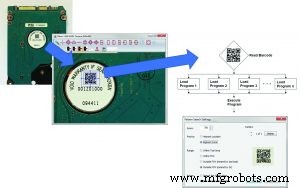
Een van de nuttigere optische metrologie-apparaten voor inbedding in een geautomatiseerd systeem zijn videosystemen op precisie-bewegingstafels, zoals de Nikon iNEXIV-serie. Aangezien het meetsysteem een camera omvat, is het gemakkelijk aangepast aan visietaken, wat nieuwe mogelijkheden opent, zoals het lezen van barcodes of QR-codes die vandaag de dag gebruikelijk zijn met onderdelen, volgens Nate Frost, productmanager voor Nikon Metrology (Brighton, MI). "We kunnen ook tekstdata lezen, ofwel een deelnummer op een onderdeel of op een gedrukt papier dat het onderdeel zou kunnen begeleiden." Dit brengt automatisering naar het volgende niveau, omdat het lezen van een barcode en het identificeren van het onderdeel betekent dat het apparaat het juiste meetprogramma kan oproepen en de resultaten automatisch in een rapport voor dat individuele onderdeel kan registreren.
Dit kan met name nuttig zijn naarmate de Smart Factory en Industrial Internet of Things zich blijven ontwikkelen. "Dit zijn geen traditionele automatiseringstaken," zei Frost. "Automatisch onderdeelladen op een meetsysteem zou iets moeten zijn wat elke metrologieleverancier kan accommoderen. [Barcode-lezen is] in plaats daarvan gerelateerd aan het nemen van beslissingen," zei hij. Het verwijdert de menselijke factor terwijl het de kwaliteit verbetert.
Een efficiënt middel om een onderdeelenprogramma te creëren is net zo belangrijk. Volgend een veelvoorkomende trend in de industrie, is het creëren van programma's vanuit het lezen van een CAD-model offline nu beschikbaar in Nikon's CMM-Manager 3.6. Dit is de nieuwste versie van de ondersteunende software voor Nikon's visiesystemen. "De vorige software gebruikte alleen een joystick om een programma in te leren," zei Frost. "Dit is redelijk nieuw voor videomeetprogramma's." Waarom? Omdat, in tegenstelling tot offline programmeren van een contactprobe of zelfs een laserlijnsensor, een videoprogramma rekening moet houden met verlichting, randeffecten, glans van reflecterende oppervlakken en andere effecten uniek voor video. "Simulaties kunnen worden uitgevoerd en inspectieresultaten kunnen in real-time geverifieerd worden. In feite, hoe completer het CAD-model, hoe efficiënter het inspectieproces wordt," zei Frost. "Met visie, autofocus laser, draai-indexer, en tactiele input, kunnen we zelfs kenmerken en geometrie meten die je niet kunt zien met een traditioneel visiesysteem."
Waarom denkt hij dat er een duw is voor automatisering? "De gemeenschappelijke noemer is dat bedrijven hun werkkrachten en operaties uithollen," zei Frost. "Ze verwachten dat hun werknemers flexibeler zijn. Ze willen dat ze in staat zijn om een CNC-freesmachine en een metrologiesysteem te draaien. We zien dit overal, maar met name in job shops waar werknemers een jack-of-all-trades moeten zijn. Het automatiseren van metrologie zal dit veel makkelijker maken."
Hoog Volume Automotive
"De precisie en snelheid van optische meettechnieken is wat het zo goed maakt voor automatisering," stemde Andreas Blind, vice president van sales, marketing en diensten voor Jenoptik (Rochester Hills, MI). Jenoptik levert een breed scala aan metrologiesensoren, primair maar niet exclusief voor in-procescontrole. Deze variëren van luchtgages en contactmeting alsook geavanceerde, hoge-snelheid optische sensoren. "Elk heeft zijn plaats. Optische technieken werken niet goed in omgevingen die vuilig of olie zijn, echter optisch is veel meer flexibel en is met name nuttig wanneer de onderdelen niet aangeraakt mogen worden, of wanneer je snelheid nodig hebt," zei hij.
Jenoptik's Opticline-serie apparaten is een goed voorbeeld van een techniek - een schaduwgrafie - verpakt in een hoge-snelheid geautomatiseerd kastje voor het meten van assen. Schaduwgrafiesystemen zijn ideaal voor het meten van draaiende onderdelen, zelfs die niet as-symmetrisch zijn, zoals nokassen en krankassen. Het bedrijf merkt op dat er meer dan 2500 Opticline-systemen wereldwijd geïnstalleerd zijn, in diverse formaten en capaciteiten voor het meten van grote of kleine stukken. Bijvoorbeeld, er zijn een reeks Opticline-stations met statistical process control (SPC) interfaces voor snelle monitoring met het SPC-systeem van keuze voor die fabriek. Nauwkeurigheden worden gerapporteerd als MPe en zijn zo goed als (1,5 + L/200) μm voor het meten van diameters met een meetsnelheid zo snel als 80 mm/s.
Een andere belangrijke functie van optische in-procescontrole is oppervlakteflawdetectie, volgens Blind. "Onze Optisense-technologie gebruikt een combinatie van unieke sensoren, verlichting, automatisering, en software die ons helpt zelfs de kleinste defecten in oppervlakken en op onderdelen te detecteren," zei hij. Het detecteren van oppervlakteflawen in de boorgaten van cilinders is met name belangrijk met de huidige focus op brandstofzuinigheid en emissies. Het avontuur van plasma-gespoten boorgaten die dikke en zware staalsleeve in aluminiumblokken vervangen, maakt oppervlakteflawdetectie met name belangrijk. "Onze IPS line bore sensoren zijn beschikbaar in verschillende boorgaten, van 4 tot 150 mm, afhankelijk van het type sensor dat men zou gebruiken," zei Blind. "Ze kunnen flawen detecteren tot 30 μm, en zijn meestal geautomatiseerd, hoewel ze ook in semi-geautomatiseerde versies beschikbaar zijn," zei hij. Hij merkte op dat automatisering met name belangrijk is voor de automobielsector. "Tachtig procent van onze apparatuur gaat momenteel naar automotive," zei hij.
Nieuwe Sensoren, Meer Automatisering
Een andere onprettige realiteit voor metrologie-leveranciers is dat kwaliteitscontroles vaak als een kostenpost worden gezien, simpelweg verloren tijd in productie. Dat is volgens Stefan Scherer, president en CEO voor Alicona (Graz, Oostenrijk). Hij zei dat metrologie waarde kan toevoegen. "Als we in staat zijn te tonen dat ze hun productieproces kunnen aanpassen met behulp van metrologie om proactief productie te verbeteren en flexibeler te maken, denken we dat dat een groot verschil zal maken." Hij gelooft met name dat de resultaten van metrologie vitaal zijn in de groeiende Smart Manufacturing of Industry 4.0-beweging. "We moeten machines een slim oog geven," stelde hij.
Alicona is een innovatief bedrijf, opgericht op een relatief nieuw metrologie-principe dat het Focus Variation noemt. Deze techniek levert hoog-resolutie oppervlaktedata met behulp van beperkte diepte van focus, vergelijkbaar met maar geavanceerder dan confocal imaging of optische secties, aangezien het ook kleurendata levert. Het meet zowel vorm als ruwheid van oppervlakken, en is met name nuttig in productieomgevingen, volgens het bedrijf. "Onze technologie is nuttig voor het meten van kleine kenmerken met hoge precisie of relatief kleine kenmerken, zoals micro- of precisiefabrieken, wanneer toleranties in het bereik van 20 μm of minder zijn," zei Scherer. Om optimaal te werken, vereist Focus Variation een Ra-oppervlakteruwheid van 9 nanometer of meer. Datasnelheid is tot 1,7 miljoen punten per seconde.
Na eerst succes te hebben behaald in het meten van snijrandvoorbereidingen voor snijgereedschappen, breidde het bedrijf zijn aanbod uit, door zijn sensoren te automatiseren.
Automatisering is cruciaal voor Scherer's visie van een slim oog, en het bedrijf keerde zich tot collaboratieve robots, of cobots, om dit te doen. Waarom cobots? "We zien een verschuiving naar hogere precisie en tegelijkertijd minder volume. In eerdere tijden zou een fabrikant misschien een miljoen onderdelen maken. Vandaag maken ze misschien 50.000 van één soort onderdeel en schakelen dan over naar het produceren van 75.000 van een ander," zei hij. Hij gelooft dat cobots werknemers in deze flexibele productieomgevingen in staat stellen, ze nuttig maken en waarde toevoegen. "We hebben een cobot gemonteerd op een mobiel platform om het makkelijker naar een bewerkingscentrum te brengen," zei hij. De gebruiker controleert een paar cruciale parameters om de machine in te stellen voor het maken van de volgende set deelnummers, en gaat dan door naar de volgende taak.
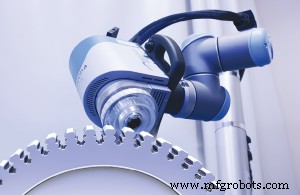
De nieuwste aanbiedingen van Alicona zijn twee nieuwe cobot-producten voor gedefinieerde toepassingen, één voor lange ronde tools en de ander voor turbinedisks. De tool-oplossing breidt Alicona's expertise in randvoorbereidingsmeting uit met negen-as metingen op een gewield draagbaar platform.
Met de Alicona disk-oplossing wordt de robotarm met bevestigde meetsensor door een operator gemanipuleerd naar de gewenste oppervlaktepositie. Twee handvaten met geïntegreerde joystick zijn gemonteerd op de sensor. Middels een app toont een smartphone de live view voor handmatige of automatische precieze positionering en meting.
Standaardoplossingen, Flexibele Automatisering
Een andere veelvoorkomende trend is het ontwikkelen van een standaard automatiseringsoplossing rond bestaande metrologie-apparaten. Metrologiebedrijven bieden nu standaardoplossingen aan die robots, behuizingen en fixaties integreren. Meestal gericht op een klasse van problemen, kunnen ze aangepast worden om aan de doorvoer- en tolerantievereisten van een fabrikant te voldoen.
In 2014 introduceerde Hexagon Manufacturing Intelligence (North Kingston, RI), het 360 Smart Inline Measurement System, of 360 SIMS, met behulp van zijn WLS (white light scanner) gestructureerde-licht apparaten. Volgens Hexagon is een in-line systeem gebouwd rond een WLS ideaal voor automotive body-in-white productie omdat de WLS relatief ongevoelig is voor nabije trillingen - het verzamelt data in milliseconden. Het nog sneller makend, verzamelt de 360 SIMS alleen geselecteerde kenmerken, zoals gap-and-flush of gaten, volgens Amir Grinboim, Hexagon productmanager.
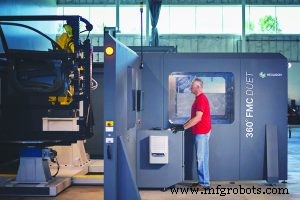
Hexagon heeft nu die in-line-aanbieding uitgebreid met de 360 Flexible Measurement Cell, of 360 FMC, voor het eerst geïntroduceerd in september 2016. "Een off-the-shelf oplossing is krachtig en kosteneffectief wanneer het gaat om installatie, integratie, en het incorporeren van veiligheidsprotocollen," zei Grinboim. "Het reduceert de totale engineering- en ontwerpkosten om dat een keer te doen." De veiligheidsprotocollen op de 360 FMC voldoen aan de ANSI RIA 15.06-2012 standaard. Onderdelengroottes kunnen variëren tot 2,2 m in lengte en wegen tot 1500 kg.
De basis 360 FMC-configuratie is een behuizing uitgerust met een enkele FANUC M-710iC/50 robot die een Hexagon WLS400A sensor monteert, aangedreven door het CoreView softwarepakket. Het meet onderdelen gevestigd op één, twee, of drie afzonderlijke draaitafels, afhankelijk van de gekozen configuratie. "Een modulaire, flexibele oplossing zal onze klanten in staat stellen de cel niet alleen voor metrologie te gebruiken, maar ook om doorvoer aan te pakken," legde Grinboim uit. "We wilden dat het zich aanpast aan veranderende condities door de gehele productielevenscyclus." Klanten kunnen het aantal draaitafels toevoegen of verminderen zonder een grote herontwerp of herintegratie-inspanning, volgens Grinboim. "Toevoegen - of verwijderen - van draaitafels is plug-and-play."
De 360 FMC heeft geen referentiedoelwitten op het onderdeel nodig, maar steunt op de robotbeweging met compensatieprogramma's. "Het meet met een nauwkeurigheid van 100-150 μm, gebaseerd op kenmerktype, wat geschikt is voor typische automobiele plaatmetaaltoepassingen," zei Grinboim.
Automatisering Besturingssysteem
- Het Amerikaanse Productiesysteem: Geschiedenis, Technieken en Impact
- Schakelbeveiliging: Sleutel tot Veilige & Efficiënte Elektrische Distributie-ontwerp
- Revolutioneer productie met Creaform's Geautomatiseerde Robotische Metrologiesysteem
- VS Productie In Neerwaartse Trend: Oorzaken En Implicaties Van Huidige Recessie
- Top 5 Tools die Lean Manufacturing Succes Drijven
- WEF: Cobots zijn de Toekomst van de Productie
- Menselijke Factor: De Sleutel tot Succesvolle Automatiseringsprojecten
- Robotica Revolutioneren: Geavanceerde Hand-Oog Visiesystemen Voor Verbeterde Beweging
- Begrijpen van draagbare Braille displays: Kerninzichten & Innovaties
- 10 Overtuigende Redenen om Cloud Computing voor Uw Bedrijf te Adopteren
- Nu Is Het Ideale Moment om over te Stappen op Proactieve Operaties