



De Juiste Pers Kiezen: Expert Gids voor Mechanische, Hydraulische en Servo Opties
Presstechnologie — ofwel mechanisch, hydraulisch of servo — speelt veel rollen
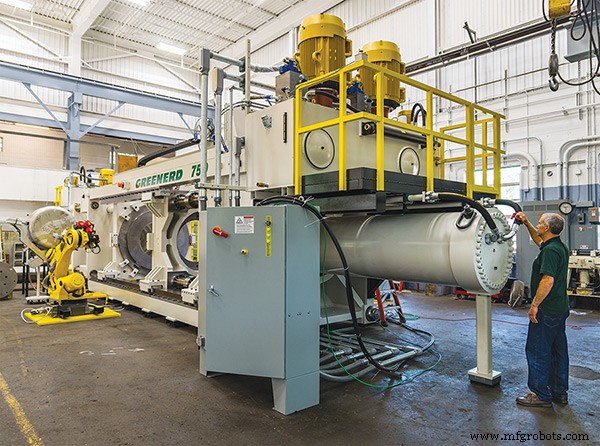
Er zijn keuzes in pressen, wat een goed ding is. De discussie gaat niet over wat het beste is, maar welke voor de specifieke klus geschikt is. Er zijn trade-offs in kosten, functie en kwaliteit tussen de hoofdtypen pressen waaruit men kan kiezen.
Het is een vriendelijke discussie, en de kaarten liggen open voor iedereen.
Korte Technische Overzicht
Volgens Stephanie Price, senior application engineer bij Promess Inc, Brighton, Mich., waarderen veel mensen in de industrie de voordelen van servo-presstechnologie niet volledig. Integenstelling, Mike Josefiak, mechanisch ingenieur bij Greenerd Press & Machine, Nashua, N.H., maakt een goed verhaal dat een hydraulische pers de beste oplossing is voor sommige toepassingen. En Jim Landowski, vicepresident bij Chicago-gebaseerde Komatsu America Industries LLC, zou je vertellen dat er nog situaties zijn waarin een traditionele mechanische pers prima is.
Een mechanische pers zet de rotatiemotion van een vliegwiel om in de lineaire beweging van de ram die in het werkstuk drukt. Zoals Landowski het beschreef, kun je je "de cirkel voorstellen, met nul bovenaan en 180 onderaan. Een mechanische pers gaat van nul door 180 en terug naar nul, of 360, in één continue beweging." De slag heeft geen kracht bovenaan en maximale kracht onderaan, dus "afhankelijk van de stamp, kun je beginnen het materiaal te duwen op 160 graden of zo. Maar wanneer het 180 bereikt, is het onderdeel klaar, omdat je glijbaan weer omhoog gaat."
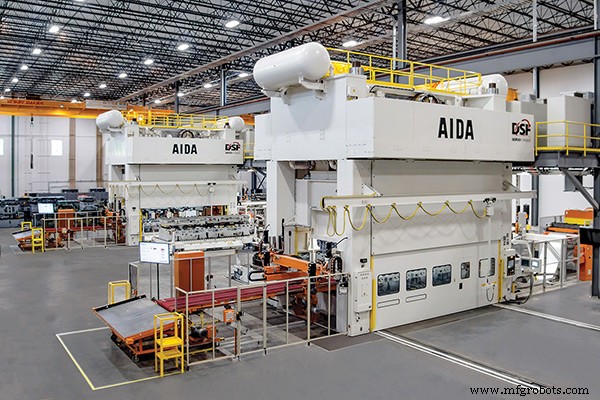
Zoals Bob Southwell, executive vice president van AIDA-America, Corp. Dayton, Ohio, uitlegde, zijn de meeste servo-pessen versies van dezelfde opstelling, "behalve dat je een mechanische aandrijving aandrijft met een servo-motor, versus een vliegwiel met een koppeling-remmechanisme." Een mechanische pers heeft een vaste slag en een constante snelheid. Maar "voeg een servo-motor toe, en nu kun je het bewegingsprofiel programmeren. Je kunt vertragen, pauzeren, snelle herstrikken uitvoeren, en verschillende dingen doen die nooit mogelijk waren met een standaard mechanische pers." Er is ook een direct drive versie (servo-motor naar balspindel), met betere koppelkarakteristieken dan de servo-mechanische hybride.
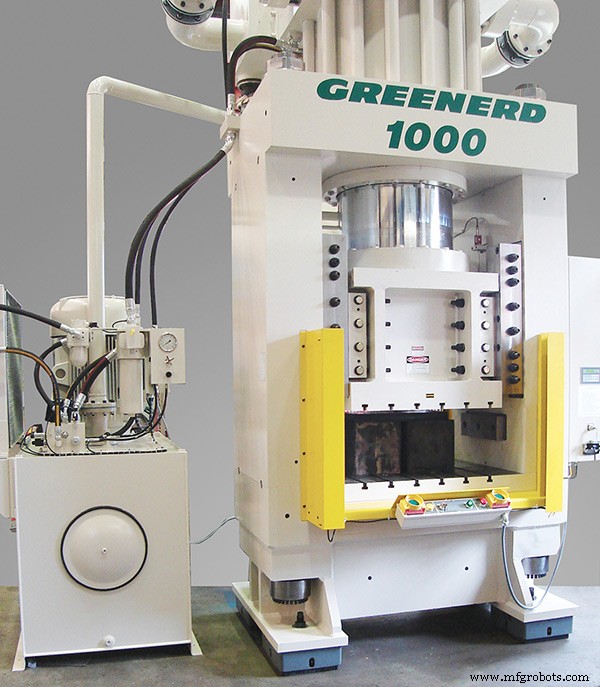
Een hydraulische pers combineert een set pompen, kleppen en slangen om de ram te koppelen met geperst vloeistof. Hoewel deze aanpak voordelen heeft, omvatten ze niet het soort bewegingscontrole hierboven beschreven. Dus een servo-pers biedt extra mogelijkheden en lost een aantal problemen op die optreden met zuivere mechanische of hydraulische pressen.
Nieuwe Materialen, Nieuwe Uitdagingen
Landowski observeerde dat de verschuiving naar geavanceerde legeringen gedreven door automotive gewichtsreductie en andere factoren, de vraag naar servo-pessen drijft. Zoals hij het formulierde, "denk aan staal als een vloeistof, het moet vloeien... Je bewerkt het materiaal niet, je werkt met het materiaal."
Hardere materialen vereisen fijn afgestelde aanpassingen van de ramsnelheid om "het materiaal correct te laten vloeien, of anders wordt het als toffee en begint te uiteen te vallen." Bijvoorbeeld, zei hij, het vormgeven van een bekertje in een hard legering kan vereisen dat men vertraagt van 30 naar 15 IPM over de loop van een 3" (76,2 mm) slag, bij een precieze - en misschien varierende - veranderingssnelheid.
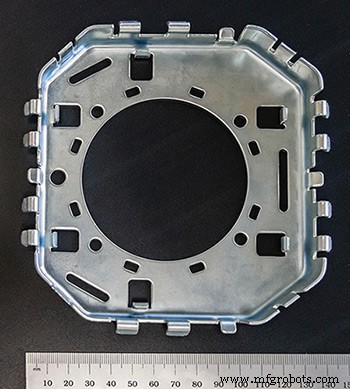
Alleen een servo-controle kan dit managen, gegeven dat de aanpassingen in milliseconden plaatsvinden.
Het hoofddoel van een servo, stelde Landowski, is de flexibiliteit om met verschillende metalen te werken door de materiaalstroom in te stellen. "Daarom hebben we mensen die komen om verschillende opties te proberen. Ik kan een goed onderdeel of een slecht onderdeel maken door alleen de snelheid van de glijbaan te veranderen."
Southwell stemde toe en rapporteerde dat deze materiaaluitdagingen hebben geleid tot een servo-pers marktaandeel van ongeveer 80 procent in de Noord-Amerikaanse automotive productie. "De hoge sterkte en ultra-hoge sterkte stalen en aluminiums zijn veel uitdagender te vormgeven dan de materialen van tien tot vijftien jaar geleden. En een servo's vermogen om het vormprofiel aan te passen, heeft zich als extreem voordelig voor de klantenbasis bewezen."
Josefiak van Greenerd stemde toe dat servo-controle een voordeel heeft in responstijd versus hydraulica, waar de respons gedempt is, maar zei dat hij niet "veel toepassingen gezien had waar dat niveau van controle in het bewegingsprofiel materieel beïnvloedt of je een goed product maakt of niet." Maar hij erkende dat "herstrikken een goed voorbeeld is van een servo-only functie. Naar de bodem gaan en dan binnen een fractie van een seconde herstrikken is niet iets wat je met hydraulica kunt doen."
Als je de snelheid niet hoeft te controleren, stelde Landowski, heb je misschien geen servo nodig.
"Als je ringetjes maakt, bijvoorbeeld, of kleine nitten of zo, ga je de pers niet vertragen, ga je de snelheid niet controleren. Je wilt zoveel mogelijk onderdelen maken, zo snel je kunt." Daar schittert een mechanische pers, zei hij. Het is ook waar hydraulische pressen minst geschikt zijn.
Servo Vielzijdigheid in Montage
Southwell voegde toe dat het vermogen van een servo-pers om gemakkelijk herprogrammeerd te worden voor verschillende onderdelen een andere factor is in hun succes, zelfs in de high-volume automotive wereld.
"De meeste perssystemen zijn ontworpen om meerdere typen onderdelen te draaien. Ze zullen één tool een uur draaien, het wisselen en een andere tool binnenrollen. Practisch niemand zet één pers op en laat het gewoon draaien... Er is geen manier dat ze competitief zouden kunnen blijven. We verkopen veel systemen aan de OEMs door de Tier Ones en Tier Twos voor grote families van verschillende onderdelen of stamp sets door een enkele pers."
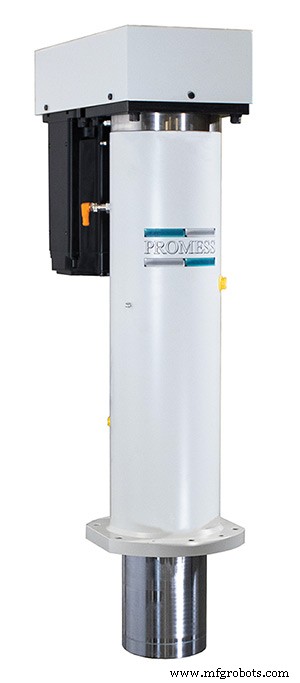
Servo-pers veelzijdigheid gaat ver buiten gemakkelijke programmering en strekt zich uit tot delicata montage-operaties, zei Price van Promess.
Blijvend bij een automotive voorbeeld, wees Price op het monteren van een deurscharnier. Ze legde uit dat een servo-pers zowel hoge precisie als een inherente feedbacklus biedt die in staat is om positie en kracht nauwkeurig te monitoren. Dus, bij het samenpersen van het scharnier, kan Promess ook de resulterende weerstand in het gewicht meten, zodat ze kunnen zorgen dat de deur noch te makkelijk openzwaait, noch te stijf is om oncomfortabel te zijn voor de autobezitter.
Deze mogelijkheid om een bewegend deel te activeren en krachten in real-time te meten, levert ook de mogelijkheid om deeltoleranties te vereffen, waardoor componentenkosten dalen. Zoals Price uitlegde, zonder feedback tijdens montage, worden ingenieurs vaak gedwongen om te ontwerpen en te produceren met zeer strakke toleranties om te zorgen dat onderdelen goed bij elkaar passen.
"Ze gebruiken het feit dat de pers een bepaalde diepte bereikte, en op basis van hun strakke toleranties, nemen ze aan dat het onderdeel correct gemonteerd was. Ze hebben geen handtekeninganalyse om dat te verifiëren."
Met een servo-pers zouden ze in plaats daarvan de toleranties kunnen vereffen en de data tijdens het montageproces bekijken om te bepalen wat ze samengeperst hebben daadwerkelijk goed zit. Price zei dat de ingebouwde meetmogelijkheden van hun servo-pessen hebben geleid tot schrootreducties van tot 50 procent in sommige gevallen.
Price wees er ook op dat als een toepassing extra meting vereist (buiten de feedback van de servo-motor), het gemakkelijk is om te integreren met hun systemen.
"We hebben klanten die negen tot tien verschillende druktransducers, of positie-transducers, of externe load cells gebruiken. We al die informatie opnemen om te begrijpen wat er in het proces gebeurt," zei hij. "En we kunnen erop reageren tijdens het proces. En omdat alles elektrisch is, is het heel simpel om in te stellen. Gewoon een transducer in een digitale signaalconditioner pluggen. De controller kan dan dat signaal opnemen en gebruiken om een bepaling te maken."
Pressen, Controle en Trade-offs
Hydraulische pressen zijn in dit gebied niet blind. Josefiak zei dat er bewegingscontrollers zijn gewijd aan hydraulische systemen met "extreem snelle scantijden die kijken naar de druk aan beide kanten van een hydraulische actuator. En dan met snelle druktransducers, kunnen we de daadwerkelijke kracht die op het werk toegepast wordt tonen." Zo'n systeem werkt de krachtmeting in onder een milliseconde bij. Volgens hem zijn toepassingen die snellere krachtmeting vereisen "weinig en ver uiteen."
Volgens Southwell zijn servo-pessen veel beter dan hydraulische pressen bij het maken van complexe onderdelen die een serie stempels vereisen. Jaren geleden zou dit handmatig gedaan zijn door onderdelen van pers naar pers te verplaatsen, legde hij uit. Maar nu is "de enige manier om te concurreren" om onderdelen mechanisch van stage naar stage binnen een enkele pers te verplaatsen. Maar "wanneer je meerdere stations gebruikt om een onderdeel te maken, heb je off-center loading, wat erg nadelig is voor een hydraulische aandrijving."
Josefiak tegenargumenteerde dat "off-center loading nadelig is voor zowel mechanische als hydraulische systemen. Beide hanteren deze off-center loads met passende constructie en begeleiding van het staalframework. We hebben systemen die meerdere hydraulische cylinders gebruiken om off-center loading veel groter toe te laten dan een off-the-shelf servo-mechanische pers."
Er is ook enige controverse over toepassingen die het gebruik van food-grade olie als smeermiddel vereisen. Landowski rapporteerde dat "verschillende klanten zijn overgeschakeld van hydraulisch naar servo-mechanische pressen puur door cylinders die lekten en glijbaan-geleiders die op het materiaal dropten. Alle onderdelen moeten na het vormen gereinigd worden om elke mogelijke contaminatie te verwijderen. Klanten hebben ons ook verteld dat het reinigen van food-grade smeermiddelen minder kostbaar is dan non-food grade vanwege FDA of EPA regels."
Josefiak zei dat ze aan zowel medische als voedselveiligheidsstandaarden hebben voldaan op een aantal projecten "door de afdichting in hun pressen te wijzigen om food-grade olie te gebruiken in plaats van standaard industriële oliën." Terwijl Landowski stelde dat hun standaard off-the-shelf servo-pessen geen modificaties nodig hebben, "alleen de food-grade olie voor de persaandrijving en de glijbaan-smeermiddel." Een klant "maakt rubber stoptjes voor testbuisjes. Elke slag van de pers levert 65 tot 75 rubber stoptjes, en non-food-grade smeermiddelen zouden dit specifieke proces ongeldig maken."
Hydraulisch Heerst in Dieptrekken
Volgens Southwell, "het voordeel van een hydraulische pers is dat je de volledige tonnage of krachtcapaciteit hebt door de hele slag. Dus, als het een 200-ton pers is en je hebt een twaalf inch slag, kun je 200 ton druk de hele slag door toepassen. Met een servo-pers die dezelfde mechanische excentrische aandrijving heeft als de oorspronkelijke mechanische pers, heb je vertanding, de krankas of een centric as, en een centrumtandwielaandrijving. Er is een tonnage of koppelcurve, en de kracht die je kunt toepassen varieert afhankelijk van de hoek van de motoras ten opzichte van de bodem." Dit is niet het geval voor direct drive servo-pessen zoals die van Promess, maar deze systemen worden zeer duur naarmate de tonnage toeneemt. Promess toppt uit op 1 MN (~100 ton) in een enkele cylinder, bijvoorbeeld.
Het vermogen om de volledige kracht door de hele slag toe te passen, maakt hydraulische pressen perfect voor dieptrekkingstoepassingen, en Josefiak ging zover te zeggen dat het "de enige optie is die echt zin heeft."
Een recent voorbeeld dat hij noemde is een project om "relatief grote drukvatten te produceren. We installeerden een geautomatiseerd systeem dat grote, platte blanks laadt in een dieptrekkingspers die een werkslag van vijf voet heeft." Het systeem heeft meerdere operaties, legde hij uit. De eerste gebruikt een 170-ton pers om twee helften van het vat te trekken. Dit wordt gevolgd door een geautomatiseerde poinçonneerpers en afsnijden en lassen downstream. De sleutel hier, zei Josefiak, is dat zo'n werkslag "niet iets is wat gemakkelijk gerepliceerd kan worden met een servo-pers. Dus dieptrekken is een gebied waar hydraulica nog steeds domineert. En dat is over quite a few industrieën. Het is meer het proces dan de industrie."
Josefiak zei dat hydraulisch "ook heel goed doet in situaties met een heel lange cyceltijd, waar we erg laag stroomverbruik in een consistente druk over het bedoppervlak en relatief goedkoop vanuit een kapitaalkostenperspectief kunnen managen." Compressiemoulding biedt een groot voorbeeld. "Meestal is compressiemoulding een combinatie van tijd, temperatuur en druk die een materiaal in een vorm perst," legde Josefiak uit. De pers zou een relatief dun materiaal tegen een positieve of negatieve vorm onder druk houden. "De duur kan zo kort zijn als vijf seconden, of zo lang als twee uur. En heel vaak... proberen we een constante plaat-temperatuur over het werkgebied van ongeveer 300 tot 700 graden te handhaven, en een heel consistente druk over het werkgebied te controleren." Dat zorgt ervoor dat het gevormde materiaal uniform is. De techniek wordt gebruikt voor dingen als automotive bedliners (inclusief de nieuwe composiet bedliners) en automotive dakbinnenbekleding gemaakt met een tapijtachtig materiaal. Een ander voorbeeld dat hij noemde is "poedercompactie voor het maken van aluminiumoxide slijpwielen."
Kostenoverwegingen
Ruim gesproken, overschrijdt de kapitaalinvestering voor een servo-pers die van een traditionele mechanische of hydraulische pers. Maar er zijn exploitatiekosten en gerelateerde factoren te overwegen die deze vergelijking bijna onbruikbaar maken. Wat meer is, niet alle pressen van een gegeven type zijn gelijk, zelfs niet voor dezelfde tonnage/koppelwaarden.
Laten we beginnen met energieverbruik. Een hydraulische pers moet druk in de leidingen handhaven om de ram op verzoek te bewegen, en dat betekent de pompen door de cycli te laten draaien. Dat vergelijkt ongunstig met een servo-pers, die elektriciteit alleen gebruikt wanneer de ram beweegt. Volgens Landowski levert dat ruwweg "50 procent energiebesparing met een servo-pers, afhankelijk van de grootte van de machine." Price verwies op een studie van de Universiteit van Kassel, die vond dat de servo-pers 90-procent efficiënt was in energieomzetting, versus 57 procent voor het vergelijkbare hydraulische systeem. Southwell zei dat Honda hun eigen systemen bestudeerde en publiceerde dat servo-pessen een 30-procent besparing in werkelijk stroomverbruik leverden.
Southwell gaf ook aan dat sommige AIDA-pessen een "100-procent condenser-gebaseerd energiemanagementsysteem" gebruiken. Dit slaat de benodigde werksenergie op in condensatoren, die opgeladen worden tijdens het niet-werkende deel van de slag. Dit "vermindert de piekbelasting enorm," legde hij uit, versus een mechanische of hydraulische pers, die een "enorme piek hebben wanneer ze voor het eerst ingrijpen." AIDA stroomverbruik is "redelijk plat. Dus je werkelijke piekstroom kan slechts 20 tot 30 procent zijn van de pieklast van mechanische of hydraulische systemen. Dat is cruciaal, omdat stroombedrijven de elektriciteit die ze aan de klant leveren moeten dimensioneren op de pieklast."
Josefiak tegenargumenteerde dat in een high-productieomgeving er weinig of geen idle-tijd is, dus "het maakt niet zoveel uit" dat de hydraulische pompen continu draaien. En "in systemen waar we lange idle-tijden van 10 minuten of meer hebben, kunnen we een 'soft start' motorcontrol installeren die de motor uitschakelt om energie te besparen." Interessant genoeg, hoewel deze optie slechts 2 tot 3 procent van de systeemkosten toevoegt, rapporteerde Josefiak dat er nooit een sterke vraag naar is geweest. Hij voegde toe dat het schakelen van een vaste verplaatsingspomp naar een variabele verplaatsingspomp ook "ons idle stroomverbruik dramatisch kan verlagen." Maar dat is weer een optie die nog niet de norm is in de VS.
Met al zijn pompen, kleppen, buizen en slangen, wordt hydraulische technologie vaak bekritiseerd voor complexer en meer onderhoudsintensief te zijn dan servo-gebaseerde systemen. Price zei dat hun servo-pessen niets meer vereisen dan tweejaarlijks vetten van de balspindels - en zelfs dat is erg voorzichtig. Integenstelling, houd hydraulische lijnen maandenlang onder hoge druk, door cyclus na cyclus, en er is zeker of later iets dat lekt of een sub-component die faalt. Het tegenargument, zei Josefiak, is dat "niemand meer NPT-fittings gebruikt. Er is een reeks metal-to-metal en O-ring stijl afdichtingen, gebouwd met betere materialen, die een veel betere werk hebben geleverd bij het controleren van lekkage." Plus, zei hij, de individuele componenten zijn relatief goedkoop en gemakkelijk te repareren, terwijl "reparaties aan een servo-systeem dramatisch duurder zijn."
Dit laatste punt brengt ons bij het onderwerp van het correct dimensioneren van componenten voor de klus. Het is waar dat als je een servo-motor in een paar jaar verbrandt, je een grote reparatieraak hebt. Maar Price zei dat hun systemen routinematig 20 jaar draaien zonder dergelijke falen, omdat ze ontworpen zijn met een veiligheidsfactor van 2,5x. De drives zijn gedimensioneerd om in de continue stroom van de servo-motor te draaien, in plaats van de piek, dus de pers kan het onderdeel oneindig lang vasthouden zonder oververhitting en falen.
Evenzo zullen de balspindels een dynamische belastbaarheid hebben van 2,5x de krachtwaarde van de pers. Bijvoorbeeld, de balspindel in een Promess 40-kN pers heeft een dynamische belastbaarheid van 134 kN en een statische belastbaarheid van 320 kN. Price zei dat zo'n systeem verwacht kan worden om zonder falen te presteren voor 22-plus jaar bij het draaien van een klus met een gemiddelde kracht van 30 kN, met 16 cycli/min over 14 uur/dag. Vergelijk dat met slechts 32 weken voor een balspindel gewaardeerd op 40 kN dynamische belasting; zelfs bij een waardering van 80 kN, zou het systeem onder vijf jaar duren.
Automatisering Besturingssysteem
- Hoe de Beste Apparatuur voor Tuin- en Landschapsprojecten te Kiezen
- Hoe de Ideale Verzekeringsdekking voor uw Zware Apparatuur te Selecteren
- Hoe De Ideale Compacte Apparatuur Voor Uw Boerderij Te Selecteren
- De juiste fabrikant kiezen voor uw start-up: Waarom klein beter is dan groot
- De Juiste EDM Draadmateriaal Kiezen: Waarom het Belangrijk is voor Precisie en Prestaties
- 5 Essentiële Tips voor Het Selecteren van Het Ideale Order Management Systeem
- 5 Expert Tips voor het Selecteren van de Juiste CNC Reparatieservice
- Hoe de ideale robotische lassinstallatie te selecteren
- Hoe het kiezen van de juiste hydraulische klemmen cyclus tijden verkort & efficiëntie verhoogt
- De Juiste Lasersnijmachine Kiezen voor Maximale ROI en Precisie
- Hoe de Ideale CNC Plasma Tafel voor Uw Werkplaats Te Kiezen