



3D-Print Stringing (Draadjes) Voorkomen: 5 Bewezen Strategieën voor Schone Prints
Stringing – die vervelende kleine draadjes plastic tussen open ruimtes – is een van de meest voorkomende 3D-printproblemen. Het ontstaat door uitlogen (oozing) van gesmolten filament uit de nozzle tijdens reismoves.
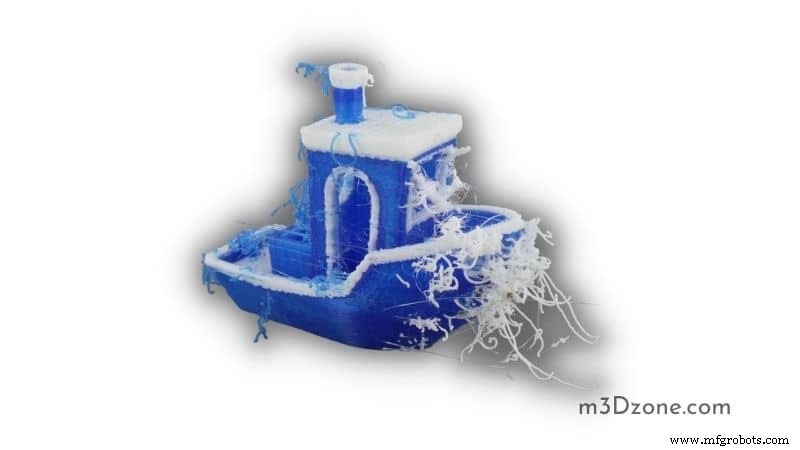
Waarom Ontstaat Stringing?
De hoofdoorzaak: filament loogt uit de nozzle tijdens reismoves (travel moves). Het gesmolten plastic vastloopt op het model als 'spinnenwezen' of haarjes. Factoren die het verergeren:
- Te hoge extrudertemperatuur → filament te vloeibaar
- Te hoge printsnelheid → gaten en uitlogen
- Hygroscopisch filament (TPU, Nylon, PETG) → vocht verdampt in nozzle, drukt plastic uit
- Lange reismoves over open ruimtes → meer tijd om uit te logen
Wat Doet Stringing Met Je Model?
Het model ziet er 'viezig' uit, verliest dimensionele nauwkeurheid en oppervlaktekwaliteit. Naafwerking (handmatig verwijderen) laat vaak vlekken achter en is tijdrovend. Beter: voorkomen via instellingen.
Hoe Los Je Stringing Op?
1. Retractie-afstand (Retraction Distance)
De belangrijkste instelling. Hoeveel filament wordt ingetrokken tijdens reismoves.
- Direct-drive extruders: 0,5–2,0 mm
- Bowden-extruders: 3–6 mm (langere weg)
- Test: verhoog met stappen van 1 mm en print een 'retraction test tower'.
2. Retractie-snelheid (Retraction Speed)
Hoe snel ingetrokken wordt. Optimum: 1200–1600 mm/min (20–100 mm/s).
- Te langzaam → filament loogt nog steeds uit
- Te snel → filament scheurt van de smelt in de nozzle (onderdruk)
3. Nozzle-temperatuur Verlagen
Als retractie goed staat maar stringing blijft: verlaag temperatuur met 5–10 °C stappen. Te hoog = te vloeibaar = uitlogen. Te laag = onder-extrusie/verstoppingen.
4. Reismoves Verkorten (Combing / Avoid Crossing Perimeters)
Moderne slicers (Cura, PrusaSlicer) hebben opties om reismoves binnen de print te houden ('combing') of om perimeters te ontwijken. Dit verkort de vrije ruimte die de nozzle overbrugt.
5. Reissnelheid Verhogen (Travel Speed)
Sneller reizen = minder tijd om uit te logen. Stel travel speed in op 150–200 mm/s (afh. van printer).
6. Filament Droog Houden
Vocht in filament = damp = stringing. Bewaar filament in dichtdozen met silicagel. Droog vochtig filament in filament-droger of oven (40–50 °C, 4–6 uur).
Is PLA Gevoeliger Voor Stringing Dan Andere Filamenten?
Nee, juist het tegendeel. PLA print op 185–205 °C (lager). PETG (220–245 °C), ABS, Nylon printen hotter → lagere viscositeit → makkelijker uitlogen. PLA is dus minder gevoelig voor stringing.
5 Eenvoudige Preventietips
- Print op de juiste temperatuur – begin laag, verhoog alleen als nodig.
- Optimaliseer retractie – afstand én snelheid afstemmen.
- Pas printsnelheid aan – niet te snel, niet te langzaam.
- Bescherm filament tegen vocht – droog bewaren, drogen voor gebruik.
- Schoon je nozzle regelmatig – verontreinigingen verhogen uitlogen. PETG levert meer afzettingen op dan PLA/ABS.
Conclusie
Stringing is irriterend maar goed te beheersen. De combinatie van correcte retractie, optimale temperatuur, snelle reismoves en droog filament lost 95% van de gevallen op. Test systematisch met een stringing-testmodel (bijv. 'retraction test' op Thingiverse/Printables) en noteer je optimale instellingen per filamentmerk.
3d printen
- 8 Bewezen Strategieën om Downtime te Elimineren en Kosten te Verlagen
- 7 bewezen strategieën om zware machine ongevallen op bouwplaatsen te elimineren
- Otto DIY+ Arduino Bluetooth Robot – Makkelijke 3D-Print Bouwkit
- 8 bewezen strategieën om fabrikanten te beschermen tegen cyberaanvallen
- Stroomuitvalpreventie: 5 Essentiële Strategieën om Uw Bedrijf te Beschermen
- 6 Bewezen Tactieken om CNC-Programma Efficiëntie te Verschärpen
- Hoe Laser Coders Merken Beschermen: 3 Belangrijkste Anti-Namaak Strategieën
- Voorkom turboschade: eenvoudige oplossing voor hete afsluiting
- 4 bewezen strategieën om graafmachine-brandstofefficiëntie te boosten
- Zinkmarken in Gespruiterde Onderdelen: Preventie en Reparatie
- Zes Bewezen Manieren om Corrosie Falingsanalyse Frustratie te Elimineren