



PETG blobbing elimineren: Expert 3D-printgids
3D-printprofessionals en hobbyisten kijken uit naar het printen van uitstekende objecten ontworpen in de printersoftware.
Echter, het 3D-printproces is een complex proces. Het bereiken van high-class resultaten hangt af van het goed krijgen van alle onderdelen van het proces.
Belangrijk: printeronderdelen, software, en bestanden moeten allemaal goed werken; anders resulteert elke fout van een van deze componenten in lage printkwaliteit.
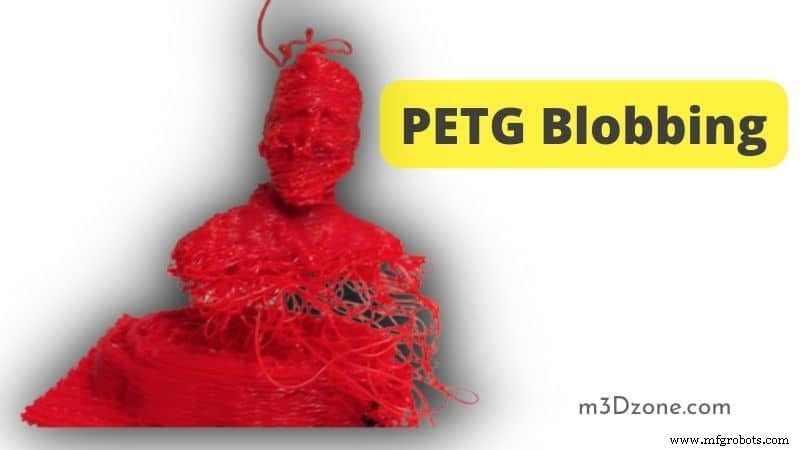
Een manifestatie van slechte kwaliteit print is het verschijnen van blobs en stringing in 3D-geprinte objecten.
Het gebeurt wanneer een gelaagde print afloopt op het build-platform, maar het filament nog steeds onder druk is in de printkop. Het resulteert in een uitbarsting van over-extrusie die kan optreden aan het begin of binnen een printlaag.
Het zou helpen blobs en stringings te voorkomen om ervoor te zorgen dat 3D-printproducten een uitstekende afwerkoppervlakte hebben. Het artikel, goed onderzocht, fungeert als gids om PETG-blobs in 3D-printen te vermijden.
Hoofdoorzaken van PETG-blobbing
PETG is een afkorting van Polyethyleentereftalaat. Het verbetert PET met de additionele "G" die staat voor glycol. Glycol staat voor de moleculaire eigenschap die PETG een glanzend glasachtig oppervlak op objecten geeft.
Blobs zijn een veelvoorkomend probleem met PETG-filamenten. Toch gebeuren blobs wanneer je je printerinstellingen en configuratiewaarden verkeerd krijgt.
De veelvoorkomende issues die resulteren in blobs en stringing in PETG-kunststoffen:
Overmatige printtemperatuur
PETG print bij een verwarmde bedtemperatuur van 220-265 graden Celsius. Ook zijn sommige printer-hotends uitgerust met PTFE-buizen een veelvoorkomend kenmerk in 3D-printers die PETG-filament gebruiken.
Betekent dat als je print met temperaturen boven de gestipuleerde hardwarevereisten, je blobs in je 3D-prints zult ervaren.
Afwisselende printsnelheden
De nozelprintsnelheid beïnvloedt direct-drive extruders. Als je printsnelheid blijft afwisselen, zullen de printlagen op het verwarmde bed afgerond zijn voordat de hotend opeenvolgend filament extrudeert, wat stringing veroorzaakt.
Over-extrusie
Over-extrusie is een veelvoorkomende oorzaak van blobs. Wanneer gesmolten plastic op je eerste laag extrudeert, veroorzaakt het eventuele stringing. De snelle snelheid van filamentextrusie laat de lagen niet hun aangewezen vorm aannemen, en als resultaat blobt het.
Onjuiste extruder-pad
Je 3D-printernozzle volgt een specifiek pad om te printen. Bij het printen extrudeert de nozzle gesmolten filament volgend dit vooraf bepaalde pad zoals gestipuleerd door de printinstellingen.
De print-blobs verschijnen wanneer de printnozzle afwijkt van het pad vanwege verkeerde instellingen of printermechanische onderdelen malfunctioneren.
Hoe stop ik PETG-blobbing?
Enkele van de leidende oorzaken van PETG-blobs omvatten:
- Onbeperkte nozelstops
- Terugdruk
- Vochtigheid
- Vuil nozzle
Daarom, als je PETG-filament blobs wilt stoppen, moet je:
Printtemperatuur aanpassen
Naturel gesmolten PETG-filament vloeit vrij van de printnozzle. Dus kan overmatige temperatuur verergeren door ernstige oozing en PETG-blobs op het printonderdeeoppervlak te veroorzaken.
Veel PETG-kunststoffen hebben printtemperaturen gecapt op 230-250 graden Celsius. Onthoud, 3D-printen bij hoge temperaturen verbetert de trekkingsterkte van een 3D-print.
Echter, het is de primaire bron van verhoogde stringing in 3D-geprinte objecten.
Laaghechting
Goede laaghechting op je build-platform stelt de eerste laag in staat om op dezelfde plek te stabiliseren.
Het stelt ook de printernozzle die extrudeert volgend een vooraf bepaald pad in staat om effectief te zijn als de initiële lagen van het object de hechting beperkt tot dezelfde plek.
Schoon de printernozzle
Controleer en schoon je printernozzle vaak dubbel. Bovendien is heet en gesmolten PETG-plastic tamelijk kleverig, dus vuildeeltjes kunnen het onverwacht uit de nozzle laten bewegen.
Elke keer dat gesmolten PETG-plastic uit de nozzle komt vóór extrusie, veroorzaakt het stringing en blobs. Daarom zal het helpen als je de nozzle schoonmaakt met een schone katoendoek of een borstel. Doe het voorzichtig om de nozzle niet te beschadigen.
Krijg het goed met retraction-instellingen
Het vermogen van de printer om filament terug naar de nozzle te retracteren is vitaal omdat het PETG-filament tegenstroom voorkomt. Echter, je moet extra voorzichtig zijn bij het aanpassen van de printer-retraction-instellingen.
Bovendien hebben verschillende extruders verschillende retraction-instellingen, dus je moet de geschikte instellingen checken voordat je enige aanpassingen maakt.
Hoe voorkom je PETG-blobs en stringing
Extruderen van filamenten op plekken waar je niet zou moeten, veroorzaakt blobs op het printoppervlak. Echter, het hangt ervan af of de printer-extruder beweegt of niet. Over-extrusie blijft de meest significante oorzaak van de meeste PETG-stringing en blobs.
Om PETG-blobs en stringing te voorkomen, werk aan de volgende 3D-printerinstellingen:
- 3D-printer retraction-snelheid
- De nozel-retractie-afstand
- 3D-printer nozieltemperatuur
- De 3D-printsnelheid
- Configuratie van reissnelheid
Effectieve manieren om PETG-blobbing te elimineren
Stringing en blobs zijn de oorzaken van onschone finale printoppervlakte. Om die reden moet je alles doen om het probleem te elimineren.
Gebruik droge filamenten
PETG-filament neigt ertoe water te absorberen, en het vocht is niet geschikt voor 3D-printen. Droog je PETG-plastic altijd vóór het printen. Natte filamenten veroorzaken oozing en stringing wat slechte kwaliteit finale prints maakt.
Daarnaast veroorzaken natte filamenten kraakgeluiden tijdens het printen en zwakke laaghechting.
Kalibreer voedselsnelheid
Overweeg een situatie waarin je twee afzonderlijke objecten dicht bij elkaar op het build-platform print. Je moet de extruder-voedselsnelheid kalibreren omdat de extruder moet stoppen met het extruderen van gesmolten filament bij beweging tussen de twee objecten.
Als de voedselsnelheidsinstellingen verkeerd zijn, zal overmatige voedselsnelheid stringing veroorzaken omdat de extruder filament zal extruderen zelfs in de ruimte tussen de objecten.
Gebruik goedkwaliteitsfilament
Filamenten kunnen verschillen in diametergrootte. Het is een kwaliteit die je voedselsnelheid aanzienlijk kan veranderen. Je moet een hoogkwaliteitsfilament gebruiken om blobs op printoppervlakken te vermijden.
Ook, een abrupte toename in voedselsnelheid is een vitale oorzaak van blobs en stringing; Alleen goedkwaliteitsfilament zal je helpen dit probleem te vermijden.
Heeft PETG meer retraction nodig?
PETG-filament heeft geen hoge retraction-snelheid nodig. Het bloeit in lage retraction-snelheid.
Daarom, als je je PETG-retractiesnelheid instelt en vaststelt dat op die waarde het nog steeds blobs veroorzaakt, blijf het verlagen, en stringing zal stoppen.
Conclusie
Elke 3D-printergebruiker's droom is om een high-quality print te creëren met een uiterst aantrekkelijke uiterlijk. Het is een haalbare droom die veel 3D-hobbyisten gemakkelijk bereiken.
Echter, het 3D-printproces staat talloze uitdagingen tegenover aangezien de printermechanische onderdelen, software, bestanden, en filamenten allemaal efficiënt moeten werken.
Anders ontstaan uitdagingen zoals PETG-blobs en stringing door malfunctionerende extruders of verkeerde printerinstellingen.
Dit artikel begeleidt je vaardig in het voorkomen van PETG 3D-printblops en stringing voor betere printkwaliteit.
3d printen
- Silicone 3D-printen uitgelegd: Een beginnersgids voor cutting-edge productie
- Binder Jetting 3D-printen: Hoe het werkt, voordelen en best practices
- Material Jetting 3D-printen: ultieme gids voor precisie, kleur en innovatie
- TPU 3D-printen meesteren: uw complete gids voor flexibele, duurzame delen
- Kiezen tussen in-house en uitgebesteed 3D-printen: een praktische gids
- Ondersteuningsstructuren in 3D-printen: Expert-gids voor ontwerp, gebruik en optimalisatie
- Metaal 3D-printing 2024: Complete gids voor technologieën, toepassingen en zakelijke voordelen
- 3D-printsnelheid en kwaliteit in balans: Optimale instellingen uitgelegd
- Expert Gids voor Het Kiezen van 3D-Printmaterialen voor SLS, MJF, FDM, SLA & DLS™
- Polyjet 3D-Printen: Geavanceerde, Hoge-Snelheid Fotopolymer Technologie voor Industriële Precisie
- Uitgebreide gids 3D-printen: van basis tot geavanceerde technieken