



3D-printkwaliteit verbeteren met eenvoudige aanlastechnieken
Wie ooit een 3D-object heeft geprint, weet dat er onverwachte problemen kunnen opduiken zodra de print klaar is.
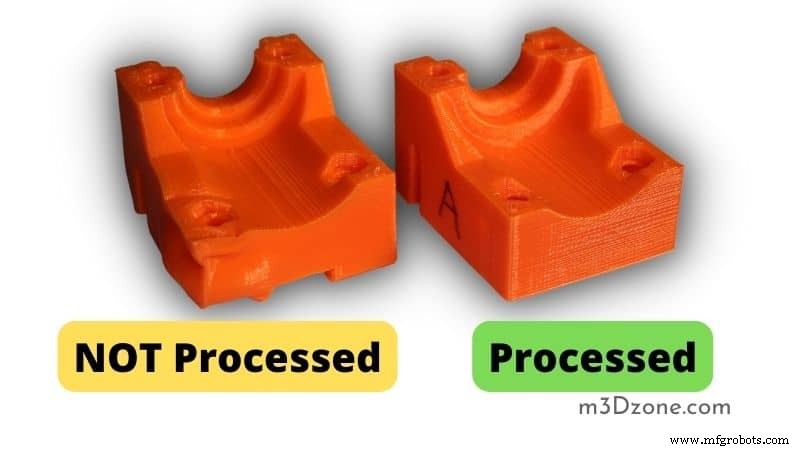
Vormverandering, delaminatie en andere defecten kunnen een mooie print totally verpesten. Maar wist je dat aanlassen van je prints deze problemen kan voorkomen en de kwaliteit verbetert?
3D-printen is een geweldige technologie die de wereld in de ban heeft gedaan, maar net als elke technologie heeft het zijn eigenaardigheden.
Aanlassen van 3D-prints
Een van de meest voorkomende problemen is dat prints niet zo sterk zijn als gewenst. Dit komt vaak door onvoldoende warmte tijdens het printen, waardoor het plastic te snel afkoelt.
Als je de kwaliteit van je geprinte object wilt verbeteren, dan moet je ze aanlassen! Aanlassen kan een uitstekende manier zijn om de kwaliteit en duurzaamheid te verhogen.
Wat is aanlassen bij 3D-printen?
Aanlassen is een warmtebehandelingsproces dat de fysieke en mechanische eigenschappen van metalen verandert bij aanlasttemperaturen. Het doel is het metalen zachter te maken, spanningen te verwijderen, de duktiliteit en zwaarte te verbeteren.
Het wordt veel gebruikt in de metaalindustrie en bij de fabricage van metalen onderdelen. Het proces omvat het verwarmen van het metaal tot een specifieke temperatuur en het daar een bepaalde tijd laten rusten.
Na de vereiste tijd wordt het metaal langzaam afgekeld tot kamertemperatuur.
Belangrijke tips over het aanlasproces bij 3D-printen
Warmteafbuigingstemperatuur
Aanlassen mag alleen uitgevoerd worden op metalen die hogere temperaturen kunnen weerstaan. Het metaal moet boven de rekristallisatietemperatuur of warmteafbuigingstemperatuur worden verhit, maar onder het smeltpunt.
Smelttemperatuur
Daarnaast moet de aanlasttemperatuur en -tijd nauwkeurig worden gecontroleerd om de gewenste resultaten te bereiken. Laat het metaal na aanlassen langzaam afkoelen tot kamertemperatuur of smelttemperatuur. Dit kan zowel in een gas- als een electro-oven.
Bij een gasoven wordt de warmte indirect toegepast door de ovenwanden op te warmen. Bij een electro-oven wordt het werkstuk direct verhit.
Hoe werkt aanlassen van PLA?
Aanlassen van polylactaat (PLA) werkt door het filament te verwarmen tot een specifieke temperatuur en deze te handhaven gedurende een vaste periode om kristallijne structuren in het materiaal af te breken.
Daarna volgt gecontroleerde afkoeling, meestal in koele lucht of water, soms met externe vinnen of verwarmde printbedden.
Het proces kan meerdere keren herhaald worden en verbetert de materiaaleigenschappen continu. PLA is een amorf plastic, wat betekent dat het geen regelmatig herhalend atoompatroon heeft zoals metalen of kristallijne materialen.
Het bestaat uit onregelmatige klonters (amorfe regio's) die tussen kristallieten in liggen. Wanneer deze langeketenmoleculen opwarmen, worden ze mobieler en kunnen ze makkelijker aan elkaar Schuiven.
Waarom heeft PLA aanlassen nodig?
PLA is een thermoplast gemaakt van maïzemel en suiker. Het heeft een lager smeltpunt dan andere thermoplasten zoals ABS en PETG. Het kan snel smelten door de warmte van de extruder-drukopening.
Het lage smeltpunt maakt PLA gevoelig voor vervorming en krimp bij hoge printtemperaturen.
Aanlassen van PLA verwijdert de spanningen die ontstaan tijdens het 3D-printproces bij hoge temperaturen en verbetert de duktiliteit en zwaarte. Hierdoor zijn aangebrande delen minder geneigd tot vervorming of krimp en zijn ze weerstandskrachtiger tegen breuk.
PLA heeft ook aanlassen nodig omdat het filament gemaakt is van biologisch afbreekbaar materiaal. Het aanlasproces geeft extra sterkte en duurzaamheid, waardoor het geschikter wordt voor FDM-printers.
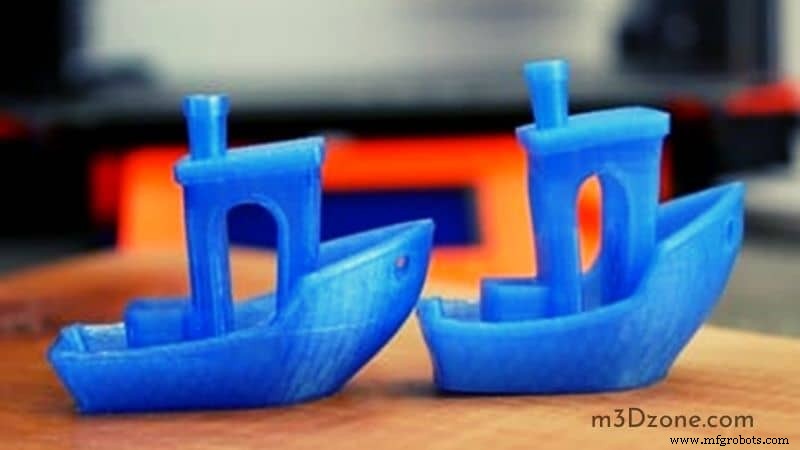
Hoe PLA-prints aan te lassen
Het aanlasproces kan worden uitgevoerd met een gas- of electro-oven. Bij het aanlassen van PLA-filament is het essentieel een temperatuur onder het smeltpunt te gebruiken.
De aanbevolen temperatuur voor het aanlassen van PLA is 175 graden Celsius. Het filament moet op deze temperatuur worden gebracht en 30 tot 60 minuten worden vastgehouden. Daarna moet het langzaam afkoelen tot kamertemperatuur.
Temperatuur en tijd moeten nauwkeurig gecontroleerd worden. Het metaal (of plastic) moet na aanlassen langzaam afkoelen tot kamertemperatuur.
Hoe PLA aan te laten zonder vervorming?
Een van de hoofdredenen om PLA aan te laten is vervorming voorkomen, maar hoe doe je dat zonder oven?
Hoewel het minder effectief is dan een oven, zijn er methodes om je print voldoende op te warmen voor rekristallisatie:
- Plaats je print op een elektrische kookplaat van ongeveer 100 °C. Zorg dat de plaat vlak ligt zodat de print niet vervormt tijdens het verwarmen!
- Gebruik een föhn. Richt de luchtstroom 15-20 seconden op het deel, schakel de föhn uit en laat het deel langzaam afkoelen.
- Gebruik een heetluchtpistool. Houd dit op 15-20 cm afstand en beweeg het langzaam heen en weer. Let op: geen van deze methodes is zo effectief als een oven, maar ze helpen vervorming te minimaliseren.
Glasovergangstemperatuur. Op welke temperatuur laat je PLA aan?
De aanbevolen temperatuur is 175 °C en duurt maximaal 60 minuten. De exacte aanlastijd kan variëren.
Na de vereiste tijd moet het filament langzaam afkoelen tot kamertemperatuur. Sommige materialen kunnen ook bij een glasovergangstemperatuur van 140 tot 370 °C worden aangebrand.
Hoe aanlassen je 3D-prints verbetert
Het proces resulteert in sterkere metalen delen met een gelijkmatigere korrelstructuur. Wanneer je PLA-prints aanlaat, zijn ze minder geneigd om te vervormen of van vorm te veranderen door temperatuurswisselingen over de tijd.
Het maakt het ook makkelijker om je prints daarna te schuren (indien gewenst), omdat de lagen netjes op elkaar liggen.
Aanlassen van ABS is vooral voordelig bij het lijmen van ABS-onderdelen in plaats van de traditionele oplosmiddel-gestuurde methode.
Na warmtebehandeling hebben alle oppervlakken en lagen vergelijkbare kristallijne structuren, waardoor ze beter lijmen met lijmen of epoxy's – vooral als ze van dezelfde spool komen!
Je print zal waarschijnlijk ook iets glanzender en kleurrijker zijn na aanlassen, omdat het proces eventueel nog aanwezige glanzende PLA-lak verbrandt.
3D-prints die voor het lijmen warmtebehandeld zijn, vereisen minder klampen omdat er een groter oppervlak is voor de lijmlagen om contact te maken.
In het geval van metalen onderdelen heb je ook minder bouten of nitten nodig – onder bepaalde condities tenminste! Aanlassen van ABS-filament maakt het smeltbaarder tijdens de extrusie, wat goed is als je met ABS wilt printen.
Het maakt het makkelijker voor ABS-filament om te binden met de lagen eronder, wat de kans op vervorming verlaagt.
Aanlassen van transparante materialen
Er zijn veel typen transparante materialen, zoals aangebrande glas, gesmolten silica en safier. Deze hebben een hoge optische homogeneousiteit, ideaal voor toepassingen zoals vezeloptica en lasers.
Je moet transparante materialen zoals glas altijd aanlaten bij de glasovergangstemperatuur. Andere transparante materialen bestaan, maar zijn misschien niet zo kristalhelder.
Bijvoorbeeld, vensterglas wordt gemaakt van gesmolten zand dat is afgekoeld tot een vast stof met slechts microscopische oppervlakte-onregelmatigheden van 600 nanometer of minder. In vergelijking hebben de meeste safieren oppervlaktekenmerken van verschillende micrometers!
Bij het aanlassen van elk materiaal is de sleutel om het boven de rekristallisatietemperatuur (T) te brengen. Het moet daar lang genoeg blijven voor een voldoende aantal microkristallen te laten groeien. Een karakteristieke tijdsafhankelijke groeicurve.
Naarmate het aantal kernvormingsplaatsen exponentieel toeneemt, komt er een punt waarop meer energie in het laten groeien van kristallen wordt gestoken dan in het vormen van nieuwe kristallen. Deze groeifase heet statische rekristallisatie, omdat er geen netto verandering in kristalgrootte is.
Op dat moment wordt T gelijk aan de aanlasttemperatuur, wat betekent dat verdere temperatuurstijging geen verandering meer in kristalgrootte of -dichtheid oplevert!
De afkoelsnelheid dicteert hoe snel kernvorming kan plaatsvinden en dus welke vorm de gegroeide kristallen zullen hebben. Langzamere afkoeling produceert smalle korrels, snellere afkoeling produceert grotere korrels.
Voor de beste resultaten, vooral bij het aanlassen van zeer zuivere materialen zoals gesmolten silica (siliciumdioxide), is het essentieel om zowel T als de afkoelsnelheid te controleren.
De temperatuur moet binnen 0,1 graad Celsius worden gehouden als aanlastijden uren duren; voor korte tijden (enkele minuten) kan deze tolerantie dalen tot honderdsten van een graad.
Wat afkoelsnelheden betreft: het verschil tussen 50 en 150 millimeter per minuut kan diepgaand zijn. Minder zuivere materialen zijn meestal meer vergunnend voor onnauwkeurige controle van T en afkoelsnelheid.
Let op: transparante materialen zijn gevoelig voor scheuren tijdens aanlassen. Zelfs pogingen om spanning te vermijden door gecontroleerde afkoeling in waterbaden kunnen riskant zijn!
Aanlassen van PETG. Kan PETG aangebrand worden?
Een veelgestelde vraag is of PETG aangebrand kan worden. Het antwoord is wat complex. PETG heeft een veel lagere rekristallisatietemperatuur dan PLA en ABS, wat succesvol aanlassen moeilijk maakt.
Toch, als je de temperatuur boven de rekristallisatietemperatuur kunt brengen en daar lang genoeg kunt houden, zal PETG net als elk ander materiaal aanlaten. De uitdaging is het bereiken van de vereiste temperaturen zonder het object te beschadigen.
Omdat PETG een lagere rekristallisatietemperatuur heeft, is het gevoeliger voor schade als de temperatuur te hoog is. De aanlastemperatuur moet dus lager zijn en de tijd bij temperatuur langer om succesvol te zijn.
Hoeveel krimpt mijn PLA na aanlassen?
Je PLA zal aanzienlijk krimpen. Het is niet ongebruikelijk dat het tot 10% in alle dimensies krimpt! Je moet twee keer nadenken over het printen van delen met zeer dunne wanden of overhangs, vooral als ze lang en onondersteund zijn, want je deel zal zich na aanlassen zichtbaar vervormen en van vorm veranderen.
Dit geldt ook voor overhangende afschuiningen aan de zijkant van je print. Als je wilt dat de randen na aanlassen netjes op elkaar aansluiten, zorg dan dat de bodemlaag geen scherpe hoeken of insnijdingen heeft, want die kunnen door warmtebehandeling gemakkelijk gespannen raken.
Gemiddeld krimpen ABS-prints ongeveer 2-3% in alle dimensies voordat ze significant vervormen. De vorm van je deel kan ook iets veranderen, vooral bij dunne wanden of overhangs.
Als de wanden te dun zijn om recht te blijven zonder naar binnen te buigen na aanlassen, zullen ze waarschijnlijk afbreken wanneer je ze van de build plate haalt.
Hoe reinig ik mijn prints na aanlassen?
Abrasieven of oplosmiddelen verwijderen koud-bed-uitstroming zodat het deel op zijn plek gelijmd kan worden. Wees echter voorzichtig dat je niet te veel beweegt tijdens het schuren/schrapen, want dat kan vervorming of scheuren veroorzaken.
Als er heel dunne stukjes op je model zitten – zoals draadjes of kleine plastic haren – dan kunnen die na behandeling nog lichter worden en helemaal afbreken. Maak alle losse uiteinden schoon door ze af te schrapen met een scheermes of vijl!
Conclusie
Aanlassen is de beste manier om PLA en PBS-prints minder te laten vervormen bij afhandeling, omdat het de interne lagen van het filament recht trekt terwijl het exterieur onveranderd blijft.
Maak je 3D-print schoner en glanzender door het aan te laten voordat je het gebruikt! Het is de beste behandeling voor ABS-prints, omdat het de interne lagen recht trekt, zodat ze niet vervormen bij afhandeling!
3d printen
- Professionele temperatuurbewaking met Raspberry Pi en DS18B20
- Bewijzen stappen om een robuust IoT-prototype te bouwen
- Het Potentieel van STL-bestanden Maximaliseren voor Foutloos 3D-printen
- De Finale Afwerking Beheersen voor Hoog-kwaliteit SLS-prints
- Hoe Levendige, Langdurige Kleuren in SLS 3D-printen Te Bereiken
- Professionele Afwerkingstechnieken voor FDM 3D-prints
- Navigeren door de Grootste Uitdagingen voor Industrie 4.0 Succes
- Rotair Broaching: Snel, nauwkeurig vierkante gaten boren
- Aluminium bewerkbaarheid verbeteren: Tips voor schone sneden en sterkere onderdelen
- Industriële verfkwaliteit en consistentie verhogen
- Nauwkeurigheid & Prestaties Van Uw Waterstraalsnijmachine Verbeteren