



Jerk en versnelling in 3D-printen begrijpen: Praktische gids
Wanneer we beginnen in de 3D-printwereld, leren we eerst over de inverse relatie tussen de uitvoerkwaliteit van een stuk en de bewegingssnelheid van de printer. Hiermee bedoel ik niets anders dan het simpele feit dat een lagere bewegingssnelheid van de extruder doorgaans een beter ogend object oplevert.
Naarmate de tijd verstrijkt, leren we ook over meer parameters die aangepast kunnen worden om het gewenste resultaat voor onze specifieke doeleinden te krijgen. Twee belangrijke instellingen gerelateerd aan bewegingssnelheid zijn jerk en versnelling. Hoewel ze subtiler en niet zo rechttoe rechtaan zijn, zijn ze verrassend belangrijk, en kunnen ons project maken of breken.
Jerk bepaalt het snelheidsbereik (van 0mm/s tot de gespecificeerde snelheid) waarin de printer de versnellingsparameter volledig negeert en rechtstreeks naar de snelheid gaat die gedefinieerd is onder de jerk-instelling. Versnelling, aan de andere kant, bepaalt de veranderingssnelheid van de bewegingssnelheid ten opzichte van de tijd. Deze veranderingssnelheid is gedefinieerd in mm/s en beïnvloedt de printsnelheid tot het bereiken van de maximale bewegingssnelheid.
Jerk en versnelling definiëren in 3D-printen
3D-printers gebruiken een zeer krachtig controleboard wat rekencapaciteiten betreft. Met dit board kan de G-code (opgeslagen op een SD-kaart of verzonden via een USB-kabel) geïnterpreteerd en uitgevoerd worden. Deze code geeft informatie over richting en snelheid van beweging, die regel voor regel door onze printer gelezen en uitgevoerd wordt. Er zijn echter waarden vastgelegd in de firmware van de machine die niet in de G-code staan, en die in meer detail definiëren hoe de bewegingen uitgevoerd worden.
Daarbij kunnen we jerk en versnelling noemen, die belangrijk zijn om een juiste dimensionale nauwkeurigheid in een acceptabele printtijd te bereiken.
Op een of andere manier verwart jerk diegenen die een meer technische achtergrond hebben. Dit komt doordat deze term in de natuurkunde gedefinieerd is, maar een andere betekenis heeft bij 3D-printers. Onwetende mensen zoals ik hoeven niet met deze verwarring te dealen, aangezien ik niet wist van deze ambiguïteit voordat ik het juiste onderzoek voor dit artikel deed.
Als je geïntrigeerd bent, in de natuurkunde kunnen we versnelling definiëren als de veranderingssnelheid van de snelheid ten opzichte van de tijd. Analog is jerk niets anders dan de veranderingssnelheid van versnelling ten opzichte van de tijd. Wiskundig zijn ze de eerste en tweede afgeleiden van de snelheid ten opzichte van de tijd.
Nu we deze (on)noodzakelijke onderscheid hebben geklaard, laten we jerk en versnelling voor 3D-printen definiëren!
Wat is jerk in 3D-printen?
Jerk is een parameter die de minimale snelheidsvariatie meet die versnelling op een as vereist. Hoewel het complex klinkt, kan het makkelijker worden gezien wanneer de snelheidsvariatie in een hoek plaatsvindt: bij het bereiken van het uiterste, moet de extruder "remmen" voordat hij van richting verandert. Als de jerk-waarde te laag is, zal de beweging gladder zijn wanneer het de hoek bereikt en de snelheidsvariatie niet drastisch zijn wanneer de hotend van richting verandert.
Bijvoorbeeld, als we print jerk instellen op 20mm/s, vertellen we de printer om instantane van 0mm/s naar 20mm/s te gaan, de versnellingsparameter negerend. Versnelling zal alleen verdere toename in snelheid van 20mm/s tot de maximaal snelheid beïnvloeden.
Anderzijds, als de jerk-waarde te hoog ingesteld is, duurt het minder tijd om de maximaal snelheid te bereiken en zal het de printtijd verminderen. Als alle parameters in 3D-printen, moet een evenwichtspunt gevonden worden tussen snelheid en printkwaliteit, aangezien het verhogen van deze waarde te veel trillingen verhoogt en problemen genereert zoals ghosting of verlies van stappen in de motor.
Wat is versnelling in 3D-printen?
Versnelling geeft aan hoe snel de snelheid van beweging op elke as toeneemt. Als bij het rijden van een auto, wordt de maximaal snelheid alleen bereikt als je genoeg afstand hebt. Per definitie draait de printer op een snelheid tussen 0mm/s (volledig stil) en de maximaal snelheid ingesteld in de slicer, vooral bij complexe onderdelen met veel hoeken.
Het verhogen van de versnelling maakt de printer sneller als het genoeg afstand heeft om te reizen. Jerk is verantwoordelijk voor de instantane snelheidstoenames. Samen kunnen ze je printer gladder maken terwijl de printtijd vermindert.
Hoewel je verschillende versnellings- en jerk-waarden voor elke as kunt instellen, wordt aanbevolen om dezelfde waarden op de X-as en de Y-as te gebruiken. Op deze manier zullen geprintte objecten er hetzelfde uitzien, ongeacht hoe ze georiënteerd waren tijdens het printen.
Hoe Jerk en Versnelling de algehele kwaliteit beïnvloeden
Wanneer de extruder van richting (of snelheid) verandert, moet het eerst de snelheid op een as verlagen en de snelheid op een andere verhogen. Als de jerk te hoog ingesteld is, zal deze verandering snel en abrupt zijn, wat ongewenste trillingen kan veroorzaken die naar het deel worden overgedragen. Evenzo, als de ingestelde versnelling te hoog is, heeft de printer misschien niet genoeg afstand of tijd om de hotend-carriage te stoppen. Dit produceert een overshoot die de hotend verder brengt dan de gewenste positie.
In tegenstelling, het instellen van lage jerk- en versnellingswaarden leidt tot dat onze printer in een conservatief bewegingsbereik werkt. Afwerkingen kunnen beter zijn, maar printen duurt langer en maakt het onbetaalbaar in economische termen. Als algemene regel zullen we streven naar de hoogste punten van jerk en versnelling waarbij het uiterlijk van het object acceptabel blijft.
Gevolgen van jerk-instellingen op printkwaliteit
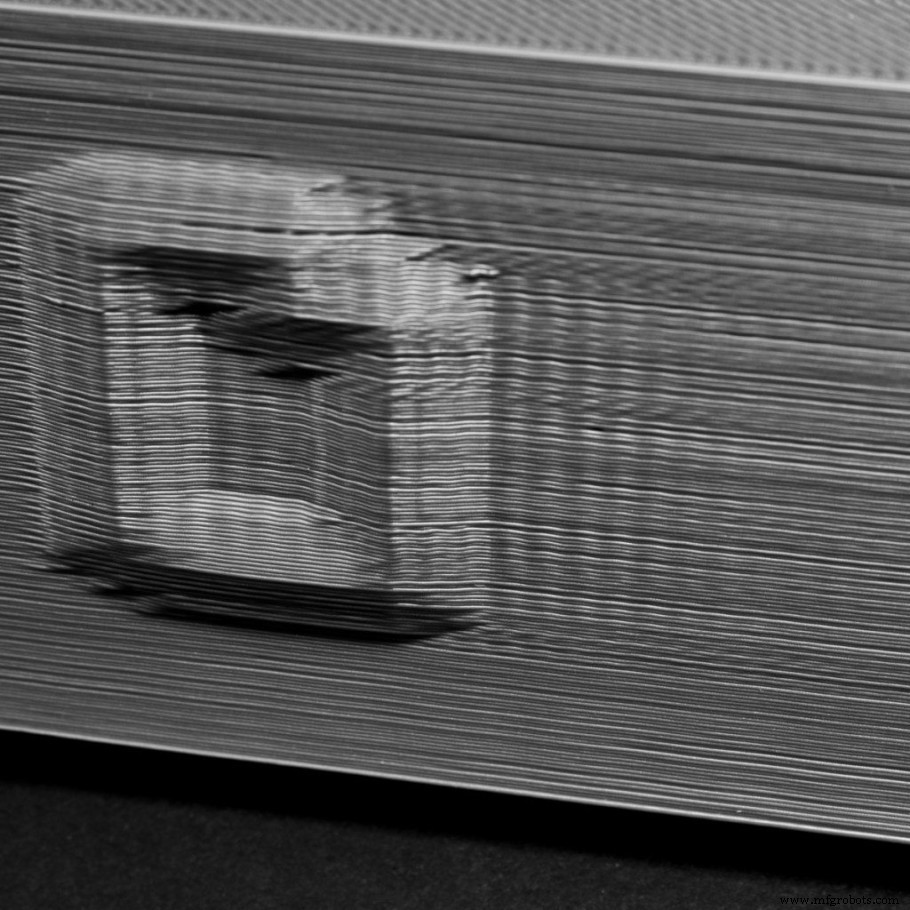
- Zeer lange printtijden: printtijd kan verkort worden als jerk-waarden correct ingesteld zijn. De maximaal snelheden ingesteld in de G-code worden sneller bereikt en vragen minder afstand.
- Overmatige trilling: Wanneer de printer op hoeken van bijna 90 graden van richting verandert, ontstaat ongewenste trilling in de hotend. Deze trilling wordt overgedragen aan het stuk, wat een "echo" op de buitenkant van het stuk genereert. Dit probleem, bekend als ghosting of ringing, hangt af (onder andere dingen, zoals riemspanning) van de manier waarop de printer zijn bewegende delen versnelt.
- De structuur van de 3D-printer verzwakken: Dit probleem wordt vaker gezien in printers met een direct extrusiesysteem, aangezien de extruder en de hotend samen bewegen. De versnelde massa zorgt ervoor dat de structuur van de printer constant schudt, moeren en bouten losmaakt, en het oorspronkelijke probleem verder verergeren.
- Afgeronde hoeken: Soms komen de scherpe hoeken van een stuk afgerond uit, door onjuiste jerk-aanpassing. Het moet gecorrigeerd worden voor de hotend om correct van richting te veranderen.
Gevolgen van versnellingsinstellingen op printkwaliteit
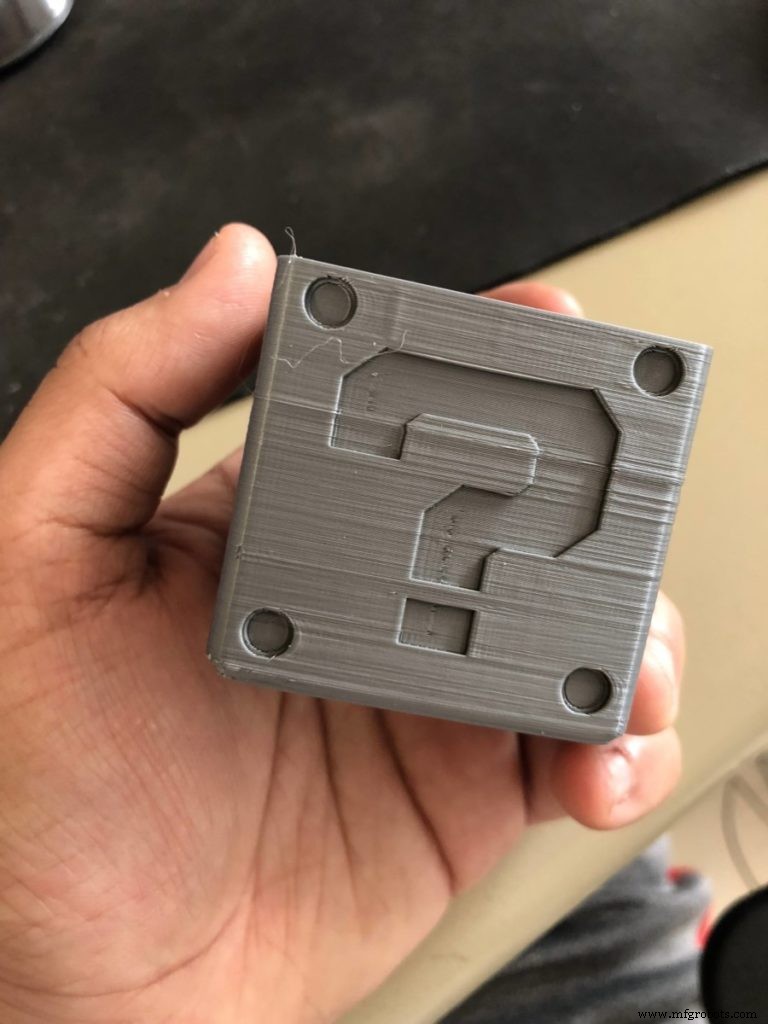
- Overmatig geluid: Wanneer de versnelling te hoog is, produceert de printer heel luid ruis. Een correcte instelling kan helpen het geluid van de printer te verminderen.
- Z-wobble: Dit probleem manifesteert zich als een variatie in de afmetingen van het deel langs de Z-as. Als de verticale stangen niet gebogen zijn, is het zeer waarschijnlijk dat de versnelling te hoog is.
- Laaglijnen overslaan: Als de hotend te snel beweegt voordat het extrudeert, zal een klein deel van de lijn leeg zijn.
De optimale Jerk- en Versnellingsinstellingen vinden
Optimale Jerk-instellingen
Jerk-waarden kunnen direct vanuit het printermenu gewijzigd worden. In het Control-commando, selecteer "motion". Daar zul je de volgende waarden zien:
- Vx-jerk
- Vy-jerk
- Vz-jerk
- Ve-jerk
Aangezien de jerk-waarde op de z-as normaal onbetekenisvol is voor printen, zullen we de eerder ingestelde waarde laten. Op dezelfde manier wordt aanbevolen dat je de Jerk-waarde van de extruder niet wijzigt.
De beweging in X en Y moet zo vergelijkbaar mogelijk zijn, dus we zullen altijd dezelfde jerk-waarde in beide instellingen gebruiken. Probeer deze instelling te wijzigen tot een maximumwaarde van 20 mm/s.
De makkelijkste manier om de correcte jerk-waarde te vinden, is om verschillende identieke prints te maken, deze waarde bij elke iteratie met 5 mm/s te wijzigen.
Optimale Versnellingsinstellingen
Versnellingswaarden kunnen ook direct vanuit het printermenu gewijzigd worden. In het Control-commando, selecteer "motion". Daar zul je de volgende waarden zien:
- A-travel
- Amax X
- Amax Y
- Amax Z
- Amax E
Net als bij de Jerk, raad ik aan om alleen de versnelling op de X-as en Y-as te wijzigen.
Deze keer kunnen de sprongen op elke test 100 eenheden zijn. Een algemeen overeengekomen en conservatief startpunt ligt rond 400 m/s².
De volgende rekenmachine van Prusaprinters kan erg nuttig zijn om op een grafiek te zien hoeveel afstand de printer nodig heeft om de gewenste snelheid te bereiken, met verschillende versnellingswaarden.
Deze andere rekenmachine laat je de maximaal versnelling weten die je printer ondersteunt, wetende de massa van de bewegende lading en andere bekende parameters. Het laat je ook weten of je huidige versnellingswaarden je printer onstabiel maken. Hoewel het interessant is vanuit een technisch en educatief oogpunt, slaat niets het itereren door verschillende waarden tot het zoete punt tussen printsnelheid en kwaliteit te vinden.
Sommige slicers zoals Cura, staan je toe deze instellingen te wijzigen door G-code-instructies te gebruiken. Bijvoorbeeld, het M205-commando controleert jerk. Ik raad aan om jerk en versnelling vanaf je 3D-printer te controleren, en de beste waarden in het EEPROM-geheugen op te slaan.
Binaire zoektocht gebruiken om de optimale Jerk en Versnelling te vinden

Binaire zoektocht is een methode die veelvuldig in computerprogramma's wordt gebruikt. Het bestaat uit het vastleggen van twee waarden, een lagere (laten we het A noemen) en een hogere (laten we het B noemen). De gemiddelde waarde (om onze creatieve krachten niet te gebruiken, laten we het C noemen) wordt berekend als de helft van de som: (A + B) / 2 = C.
Als we de waarde C in onze printparameter instellen, en een testobject printen, kunnen we het resultaat controleren.
- Als het te hoog is, wordt de waarde C uitgewisseld voor de waarde B, wat (A + C) / 2 oplevert.
- Als de waarde te laag is, wordt A uitgewisseld voor C, wat (C + B) / 2 oplevert.
Dus is het niet nodig om te testen door de waarde beetje bij beetje te verhogen bij elke print, aangezien het interval met elke additionele iteratie in 2 delen gesneden wordt.
Deze methode kan gebruikt worden voor het finetunen van elke andere instelling op je printer (zoals snelheid of temperatuur), dus probeer het als je niet weet waar je moet beginnen.
Modellen om Jerk- en Versnellingsinstellingen te testen
Er zijn verschillende modellen die je toestaan de jerk- en versnellingsinstellingen op je printer te controleren of te kalibreren. Sommige zijn specifiek voor deze instellingen en veel anderen geven een overzicht van alle printparameters die tegelijkertijd samenwerken.
De beste test om de versnelling te configureren, is te vinden hier (Thingiverse). Het is volledig aanpasbaar en bestaat uit een enkelwandig dik stuk dat de versnellingswaarde varieert naarmate de print in de Z-as stijgt. Aan het eind kun je duidelijk de versnellingswaarden zien die trillingen in het stuk genereren.
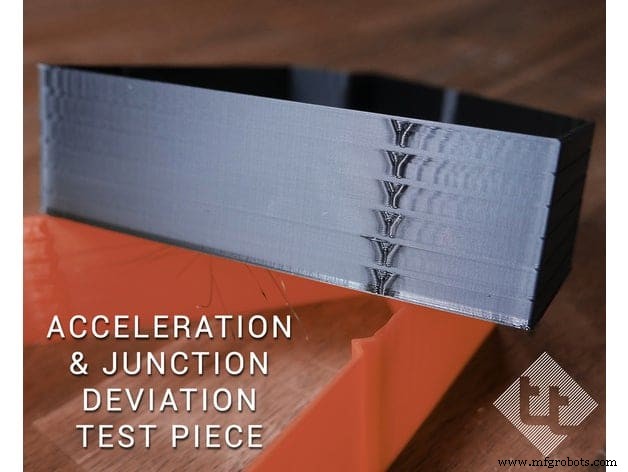
Bij het testen voor de optimale jerk-instellingen, vind ik het volgende object erg nuttig, omdat het veel richtingsveranderingen vertoont op een snel-te-printen deel. Bij het printen moet je ervoor zorgen dat de hoeken correct gevormd zijn en dat er geen trillingstekens in de buurt zijn.
Tot slot, een object dat alle printparameters tegelijk test. Hoewel het geen introductie nodig heeft, benadrukt Benchy alle kalibratieproblemen van de printer. Het oppervlak op de buitenwand moet glad zijn, zonder trillingssporen. De hoeken van het dak moeten loodrecht zijn en eindigen in een 90-graden hoek. Ik raad aan om Benchy te printen na het goed kalibreren van temperatuur en retacties, om de beste resultaten te krijgen.
Bekijk onze aanbevolen producten sectie
We hebben een aanbevolen productensectie gemaakt die je in staat stelt de gokken te elimineren en de tijd die je besteedt aan het onderzoeken van welke printer, filament of upgrades je moet kopen te verminderen, aangezien we weten dat dit een entmutigende taak kan zijn die meestal tot veel verwarring leidt.
We hebben slechts een handjevol 3D-printers geselecteerd die we goed achten voor beginners, gevorderden en zelfs experts, wat de keuze makkelijker maakt. De filaments en upgrades die vermeld staan, zijn allemaal door ons getest en zorgvuldig geselecteerd, zodat je weet dat welke je ook kiest, zal werken zoals bedoeld.
3d printen
- Bioprinten Uitgelegd: Hoe 3D-printen Levende Weefsels & Toekomstige Organen Creëert
- 4D-printing uitgelegd: De toekomst van adaptieve, tijdsreactieve productie
- Hoe 3D-printen en Software Digitale Transformatie in Productie Drijven
- 3D-printing en mass customization: huidig landschap en toekomstige kansen
- Metaal 3D‑printing: Zakelijke en Technische Voordelen die Innovatie en Kostenbesparing Drijven
- SLA 3D-printen Begrijpen: Proces, Voordelen en Toepassingen
- Ontdek de Typen 3D-printers en Hun Mogelijkheden
- Hoe 3D-printen Machining en Industieel Ontwerp Revolutioneert
- Jigs en fixtures begrijpen: essentiële hulpmiddelen voor precisiefabrieks
- Dempers vs. stutten: hoe ze uw voertuig stabiel houden
- Pigmentprinten: Voordelen, Nadelen en Toepassingen in Textielfabricage