



Toplagen in 3D-printen meesteren: Bewezen technieken voor een vlekkeloze afwerking
De meeste mensen in de 3D-printcommunity willen constant manieren vinden om de algehele kwaliteit van hun objecten te verbeteren. Een van de meest voorkomende problemen die een print kan maken of breken, is de kwaliteit van het bovenste oppervlak. Het mag geen verrassing zijn dat we deze problemen willen oplossen. In dit artikel ga ik deze problemen doorlopen en de makkelijkste oplossingen beschrijven.
Om de oppervlakkwaliteit van de bovenlaag te verbeteren, is het nodig om pillowing en gaten die kunnen ontstaan door onjuist ingestelde parameters in de slicer kwijt te raken. De makkelijkste manier om beide problemen op te lossen, is door de infill-dichtheid en/of de bovenlaagdikte te verhogen. Om de esthetiek van de bovenlagen verder te verbeteren, wordt ook aanbevolen om ijzeren in te schakelen.
Veelvoorkomende bovenlaagproblemen en hun oplossingen
In een notendop, de twee meest voorkomende problemen gerelateerd aan de bovenlagen van een 3D-geprint object zijn gaten (of gaten), en een ongewenst effect genaamd pillowing. Laten we elk van deze doorlopen en zien hoe we het probleem ook kunnen oplossen.
Gaten en gaten in de bovenlaag
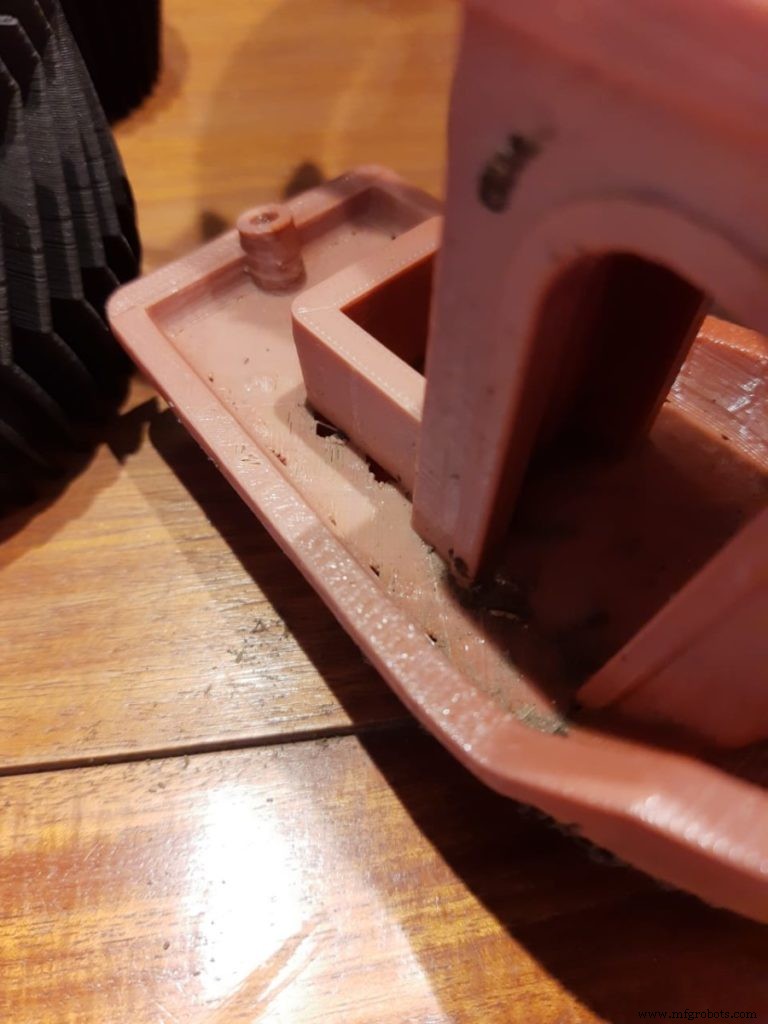
Bovenlaagdikte verhogen
Dit is de meest voorkomende oplossing voor dit probleem, omdat in de meeste gevallen we onze massieve bovenlaag printen over een deels holle infill, wat kan resulteren in de bovenlaag die in de luchtruimtes zakken. Typisch wil je tenminste een 0,5mm dik massief deel aan de bovenkant van je 3D-objecten, wat betekent dat als je print met een laaghogte van 0,3mm, je twee lagen nodig hebt of vijf lagen als je print met een laaghogte van 0,1mm.
Het is de moeite waard om te noteren dat het verhogen van je bovenlagen de objectgrootte niet zal veranderen, omdat je ze binnen je objectdimensies toevoegt.
Infill-dichtheid verhogen
Een lage infill-dichtheid betekent dat er grotere luchtruimtes in je infill zullen zijn, dus minder support voor je bovenlaag, wat kan resulteren in gaten en gaten. Het wordt aanbevolen om tenminste 12% infill in elk project te hebben. Probeer je infill-dichtheid met 10% te verhogen om te zien of het verbetert. Als geen verbeteringen merkbaar zijn, kun je het proces herhalen door de infill-percentage verder te verhogen totdat je het probleem oplost.
Controleren op under-extrusie
Als het probleem aanhoudt, ervaar je misschien under-extrusie. Dit gebeurt wanneer de firmware van je printer denkt dat het meer plastic extrudeert dan het daadwerkelijk doet, wat resulteert in slechte printkwaliteit. Dus krijgen we die gaten en gaten.
Een eenvoudige manier om te controleren of onze printer het correcte hoeveelheid plastic extrudeert, is een 20mm hoge kubus te maken en hem minstens 3 massieve lagen aan de boven- en onderkant te geven. Als er gaten zijn tussen die 3 lagen, dan weten we dat onze printer niet genoeg plastic extrudeert. Om under-extrusie te repareren, probeer de volgende oplossingen:
- Controleer de nozzleconditie, je moet hem misschien vervangen als hij versleten is of gewoon schoonmaken. Het is ook mogelijk dat je restjes van eerdere prints hebt die de nozzle verstopen.
- Zorg ervoor dat de filamentdiameter die je gebruikt overeenkomt met die in je slicer-instellingen.
- Verhoog extrusiemultiplier: Dit is ook bekend als flowsnelheid en laat je bepalen hoeveel filament in de extruder gaat. Het verhogen ervan stelt een grotere filamentflow in de extruder in. PLA print meestal met een 0,9 multiplier, terwijl ABS 1,0 gebruikt. Probeer de extrusiemultiplier met 5% te verhogen. Als vuistregel moet je binnen een 0,9 en 1,1 multiplier blijven.
- Gebruik de correcte printtemperatuur voor je filament: Als de temperatuur te laag is, zal het filament niet goed smelten en uiteindelijk de extruder vastlopen, en als de temperatuur te hoog is, kun je eindigen met modelleringsproblemen omdat het meer tijd nodig heeft om te verziliden. Controleer je filamentspoel voor de juiste temperatuur.
Pillowing
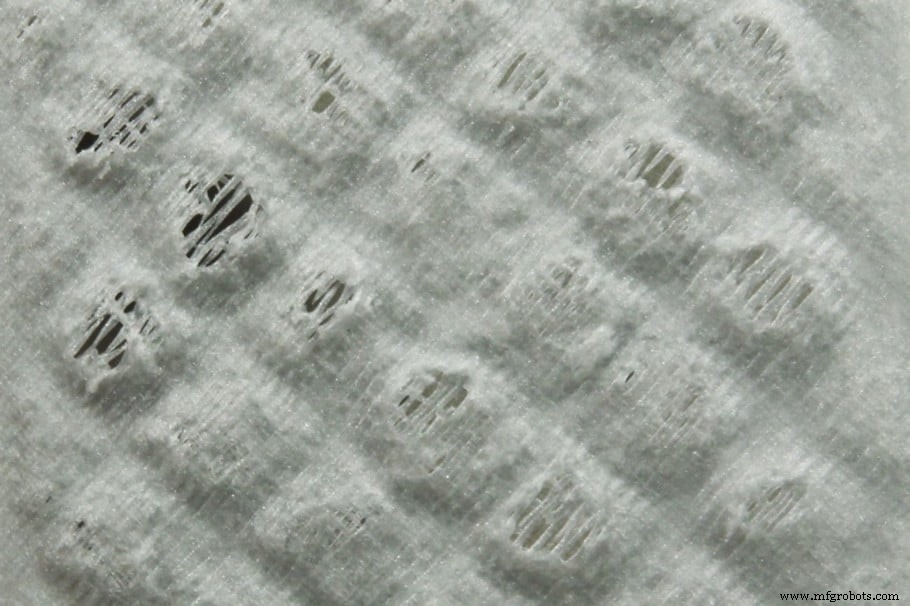
Het pillowing-effect is een ander ongewenst gevolg van slechte instellingen en is een heel veelvoorkomend probleem in 3D-printen. Het verwijst naar oneffen, hobbelige en ruwe bovenlagen. Om pillowing te repareren, probeer de volgende oplossingen:
- Verhoog de bovenlaagdikte, voor een gladde bovenlaag wordt aanbevolen om tenminste een 0,5mm dik massief deel aan de bovenkant te hebben, aangezien een dunne laag altijd gevoeliger zal zijn voor pillowing. Om dit te bereiken, kijk naar de laaghogte die je gebruikt en print zoveel lagen als nodig. Bijvoorbeeld, voor een laaghogte van 0,25mm, zul je tenminste 2 lagen moeten printen.
- Verhoog infill-dichtheid: Een grotere infill-dichtheid betekent minder luchtruimtes onder onze bovenlagen, wat het minder waarschijnlijk maakt om het pillowing-effect te produceren, aangezien de infill werkt als de fundering voor bovenlagen om te printen. Probeer het met 10% tegelijk te verhogen.
- Doe het langzaam: Het verlagen van de printtemperatuur en printsnelheid zal je helpen het pillowing-effect te vermijden, omdat het het plastic meer tijd geeft om af te koelen en te harden, wat het sterker en minder geneigd maakt om op te krullen.
- Controleer je koelsysteem: Zorg ervoor dat de laagventilator op maximale snelheid werkt tijdens het printen van de bovenlagen. Het oppervlak zal geen tijd hebben om af te koelen als het niet op volle snelheid werkt. Als ze werken, zijn je ventilatoren misschien niet krachtig genoeg om het oppervlak snel af te koelen en het pillowing-effect te vermijden. Er zijn een paar geweldige mods die je online kunt krijgen om je koelsysteem te verbeteren. Je kunt zelfs proberen met een bureaubladventilator gericht op je printer.
De kwaliteit van bovenlagen verbeteren met IJzeren
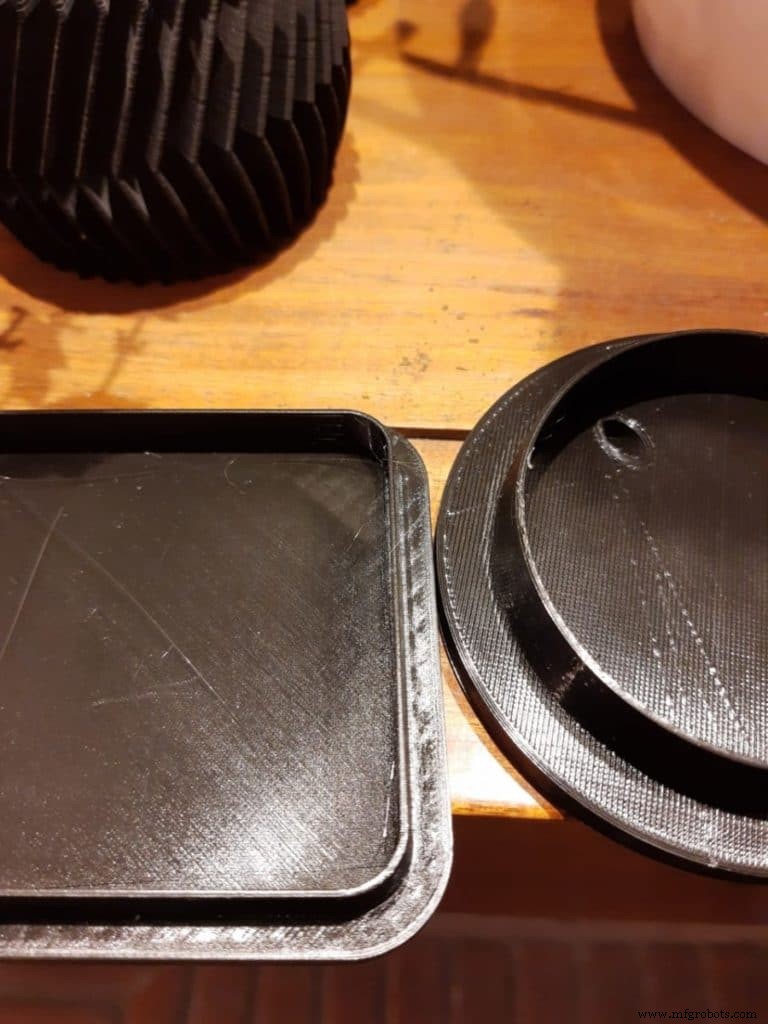
Wat is ijzeren in 3D-printen?
Ijzeren is een functie die voor het eerst werd geïntroduceerd in Cura, maar tegenwoordig in alle populairste slicers op de markt geïmplementeerd is. Wanneer de bovenste laag van elk deel van een object klaar is met printen, houdt de printer de nozzle heet en reist over de hele bovenlaag, het opnieuw verhit en smelt. Het kan ook ingesteld worden om een klein hoeveelheid filament te extruderen om eventuele gaten op te vullen. Dit effect zal alle lagenlijnen gladstrijken, wat resulteert in een veel gladder bovenlaag.
Je kunt ijzeren gebruiken wanneer je een plat bovenoppervlak parallel aan het printbed hebt dat je wilt gladstrijken. Het kan ook gebruikt worden in gevallen waar je de contactoppervlakte van 2 stukken wilt maximaliseren om ze beter aan elkaar te lijmen. Ijzeren heeft geen merkbare positieve effecten op figuren anders dan plate bovenoppervlakken parallel aan het printbed.
Bij het ijzeren van grote oppervlakken, kunnen sommige printers filament vastlopen door de langzame en kleine extrusie die plaatsvindt tijdens het ijzeren. In de meeste gevallen zal ijzeren geen significante negatieve effecten produceren op onze 3D-projecten, maar één ding om rekening mee te houden is dat het langer duurt om het printen te voltooien. Afhankelijk van je project kan het 10-50% extra tijd kosten om het printen te voltooien.
Hoe ijzeren in Cura in te schakelen?
Ijzeren is niet zichtbaar in Cura wanneer je het voor het eerst installeert, dus om het zichtbaar te maken, volg deze stappen:
- Open het printinstellingenpaneel.
- Klik op het hamburgermenu en ga naar "Instellingen zichtbaarheid beheren".
- Typ daar "ijzeren" in de zoekbalk en vink "ijzeren inschakelen" aan, en sluit dat venster. Daar kun je ook de ijzeren-instellingen inschakelen als je verschillende opties wilt uitproberen.
- Nu zie je "Ijzeren inschakelen" in het instellingenmenu onder het "Schil" submenu. Ga vooruit en vink dat vakje aan.
Dat is het, ijzeren is nu ingeschakeld!
Ijzeren-instellingen
- "Alleen hoogste laag ijzeren": Deze optie laat je beslissen of je alleen de bovenste laag wilt gladstrijken voor wanneer je een plat oppervlak hebt dat lager is dan de bovenlaag. Laat dit ongevinkt als je elke bovenlaag wilt ijzeren.
- "Ijzerenpatroon": Deze functie laat je controleren hoe de nozzle over de bovenlagen zal bewegen. Er zijn 2 opties, "Zigzag" is de standaard en beweegt de nozzle heen en weer in een zigzag-patroon, en "Concentrisch", wat van buiten naar binnen print.
- "Ijzeren lijnafstand": Dit beheert de afstand tussen de ijzerenlijnen. Een afstand van 0,1mm is de standaard en levert een erg gladde afwerking op. Als nadeel duurt het langer om te voltooien, dus afhankelijk van hoe glad je de bovenlagen wilt, kun je deze instelling aanpassen. Meer ruimte tussen de lijnen versnelt het proces.
- "Ijzeren flow": Dit controleert hoeveel filament geëxtrudeerd wordt tijdens het ijzeren. Een flow van 10% is de standaardwaarde, maar je kunt dit verlagen als het oppervlak nog steeds ruw is, aangezien het mogelijk is dat het over-extrudeert tijdens het ijzeren.
- "Ijzeren inset": Deze optie laat je beslissen hoe ver van de randen je de nozzle wilt hebben. Omdat ijzeren een beetje filament extrudeert, wil je niet dat het helemaal naar de randen gaat, want het zou je een soort rand op je bovenste deel kunnen geven.
- "Ijzeren snelheid, versnelling en jerk": Deze 3 opties laten je de snelheid finetunen waarmee de nozzle zal bewegen tijdens het ijzerenproces. Als je dieper wilt duiken in versnelling en jerk-instellingen, bekijk dan het artikel dat ik onlangs over het onderwerp schreef.
Bekijk onze aanbevolen producten sectie
We hebben een aanbevolen productensectie gemaakt die je in staat stelt de gokken te elimineren en de tijd die je besteedt aan het onderzoeken van welke printer, filament of upgrades je moet kopen te verminderen, aangezien we weten dat dit een entmutigende taak kan zijn die meestal tot veel verwarring leidt.
We hebben slechts een handjevol 3D-printers geselecteerd die we goed achten voor beginners, gevorderden en zelfs experts, wat de keuze makkelijker maakt. De filaments en upgrades die vermeld staan, zijn allemaal door ons getest en zorgvuldig geselecteerd, zodat je weet dat welke je ook kiest, zal werken zoals bedoeld.
3d printen
- Industrie 4.0 in onderhoud: Een praktische gids voor de toekomst van asset management
- Metaalplating voor 3D-geprinte Onderdelen: Een Praktische, Expert Gids
- Expert gids Top DMLS Machines - 2024 Editie
- De beste industriële Binder-Jetting 3D-printers kiezen: Top 5 keuzes
- De Top 7 keramische 3D-printers van 2018 – expert review
- Top 6 SLS 3D-printers van 2018: een uitgebreide vergelijking
- Kiezen tussen in-house en uitgebesteed 3D-printen: een praktische gids
- Carl Calabria's expertgids voor het installeren van inserts op de Mark One 3D-printer
- Uitgebreide gids 3D-printen: van basis tot geavanceerde technieken
- Expert Gids Voor Cloud Management Verbetering: Strategieën, Best Practices en Belangrijkste Voordelen
- Top 5 Strategische Metalen die Moderne Defensie & Luchtvaart Vormgeven