



Essentiële ondersteuningsstructuren in 3D-printen: Technologie-inzichten & Best Practices
Inleiding
Aangezien 3D-geprinte onderdelen laag voor laag opgebouwd worden, is een vorige laag om op te bouwen vereist. Afhankelijk van de specifieke 3D-printtechnologie en de complexiteit van het 3D-model, kan dit betekenen dat een 3D-print ondersteuningsstructuren vereist.
Bij het overwegen welke technologie om een 3D-model mee te printen, is het belangrijk om ondersteuningsstructuren te overwegen en hoe ze het eindresultaat kunnen beïnvloeden. Ondersteuningsstructuren zullen een impact hebben op de oppervlakte-afwerking aangezien ze na-bewerking vereisen om te verwijderen, wat resulteert in vlekken of oppervlakteruwigheid.
Dit artikel bespreekt ondersteuning, hoe ondersteuning geïmplementeerd wordt voor elke 3D-printtechnologie, en hoe het gebruik van ondersteuning het ontwerpbesluitvormingsproces kan beïnvloeden.
Ondersteuning in FDM
Fused Deposition Modeling (FDM) extrudeert een gesmolten filament op een bouwoppervlak langs een vooraf bepaald pad. Naarmate het materiaal geëxtrudeerd wordt, koelt het af, vormend een vast oppervlak dat de fundering vormt voor de volgende laag materiaal om op te bouwen. Dit wordt herhaald laag voor laag tot het object voltooid is.
Wanneer is ondersteuning nodig in FDM?
Bij FDM-printen wordt elke laag geprint als een set verwarmde filamente-draden die hechten aan de draden eronder en eromheen. Elke draad wordt iets versprint ten opzichte van de vorige laag. Dit stelt een model in staat om opgebouwd te worden tot hoeken van 45°, wat prints in staat stelt om te expanderen buiten de breedte van de vorige laag.
Wanneer een kenmerk geprint wordt met een overhang meer dan 45°, kan het doorbuigen en vereist het ondersteuningsmateriaal eronder om het op te houden. Meer informatie over overhangs en FDM vind je hier.
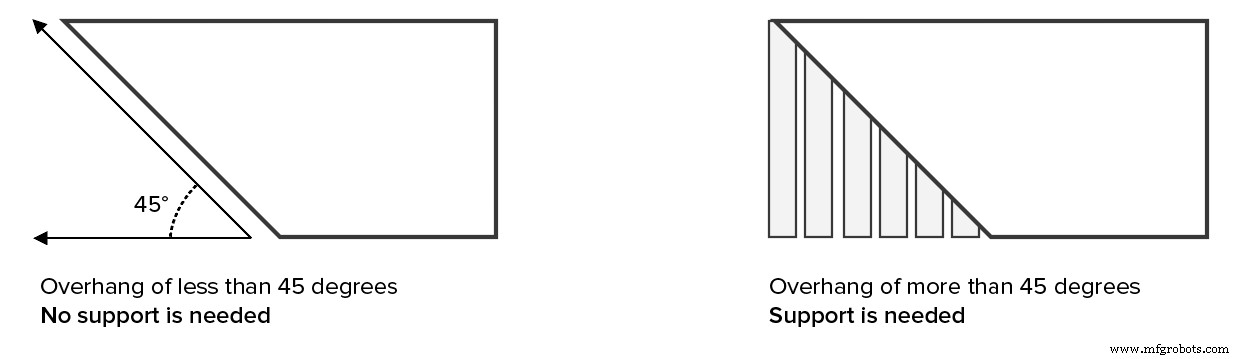
Bruggen vs ondersteuning
Er is een uitzondering op deze regel:
Heet materiaal kan korte afstanden tussen twee punten uitrekken in een methode bekend als bruggen. Bruggen stelt materiaal in staat om zonder ondersteuning en met minimale doorbuiging geprint te worden. Als een brug langer dan 5 mm is, is doorgaans ondersteuning vereist om een nauwkeurige oppervlakte-afwerking te geven.
Meer informatie over bruggen en FDM vind je hier.
De ABC's (of YHT's) van FDM-ondersteuning
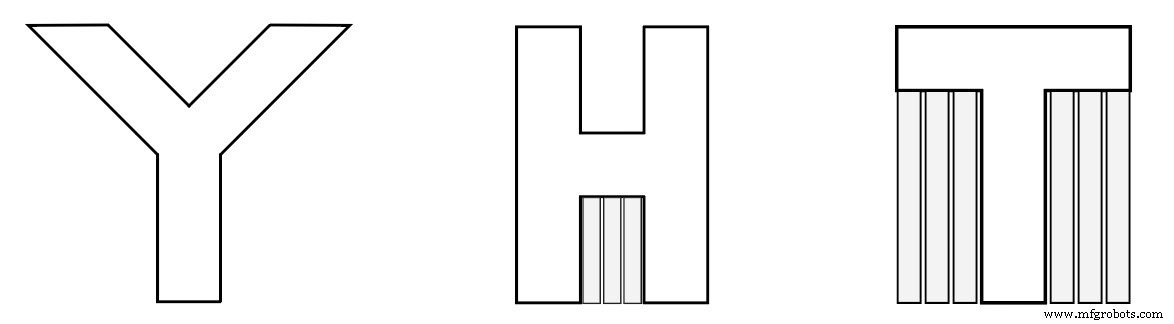
Overweeg de letters Y, H, en T, en een set geassocieerde 3D-modellen.
- De armen van een model van de letter Y kunnen eenvoudig geprint worden. Hoewel de armen van de Y uitgestrekt zijn, omdat ze uitsteken op 45 graden of minder, vereisen ze geen ondersteuning.
- De letter H is iets ingewikkelder maar als de centrale brug onder 5mm is, kan het zonder ondersteuning of doorbuiging geprint worden. Boven 5mm en ondersteuning zal vereist zijn. Voor dit voorbeeld is de centrale brug boven 5mm en is ondersteuning nodig.
- De letter T vereist ondersteuning voor de armen van de letter. Er is niets voor de uiterste armen om op te printen en het materiaal zal gewoon naar beneden vallen zonder ondersteuning.
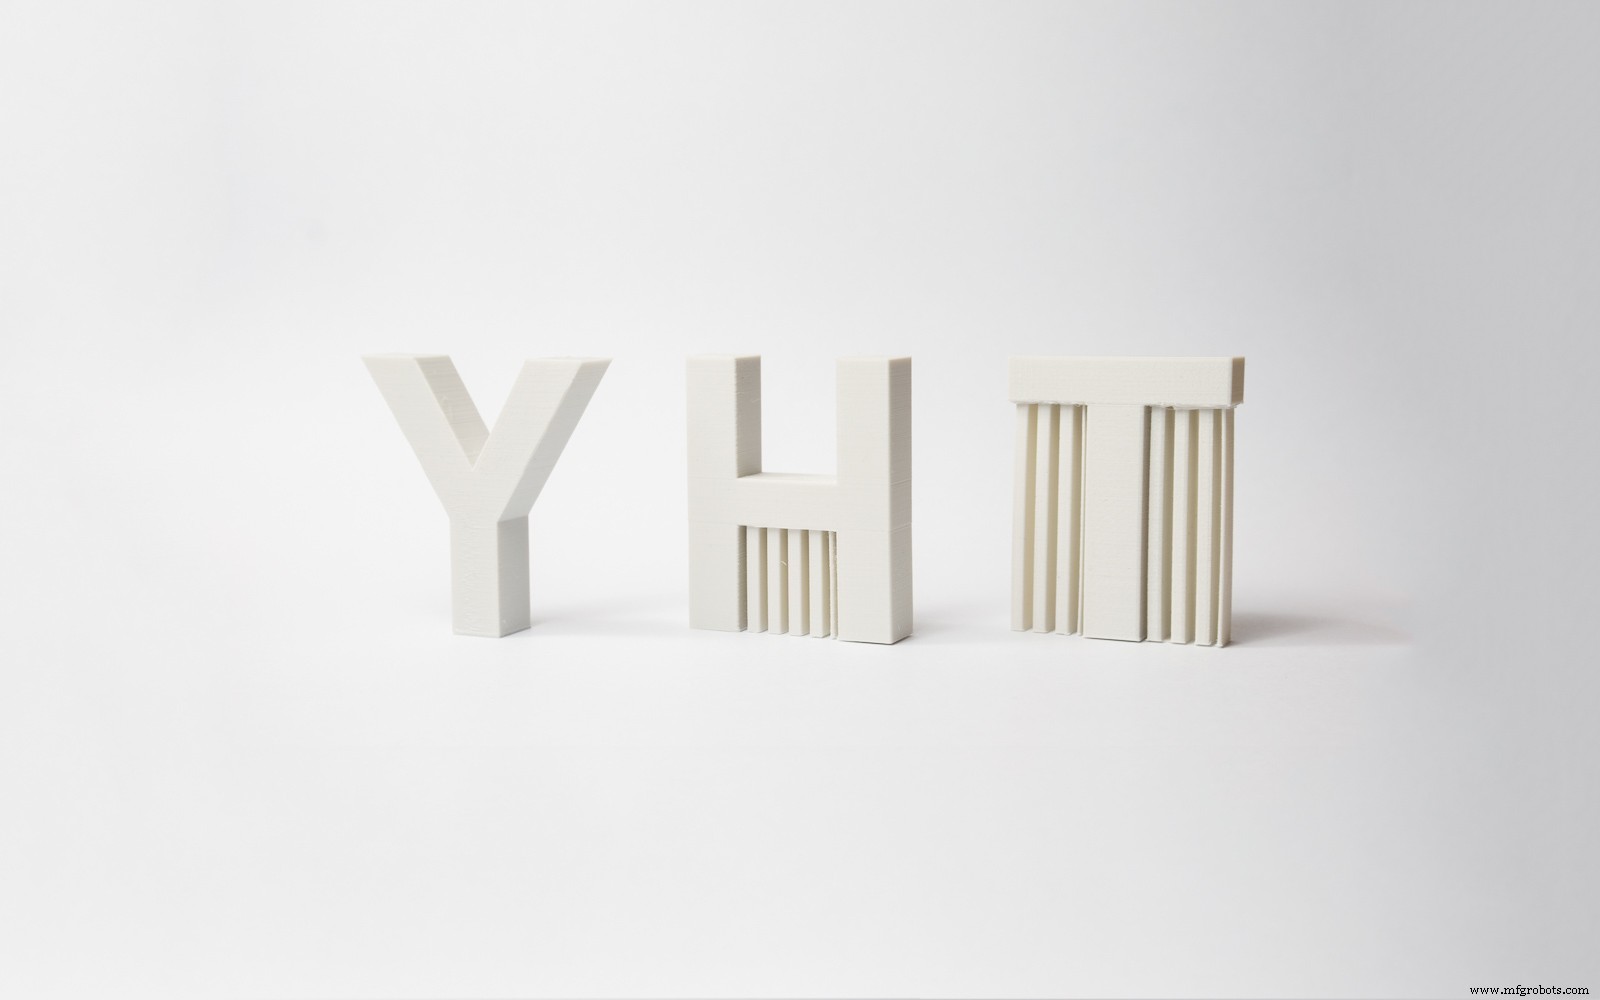
De afbeelding hieronder illustreert YHT met het ondersteuningsmateriaal getoond in lichtgrijs.
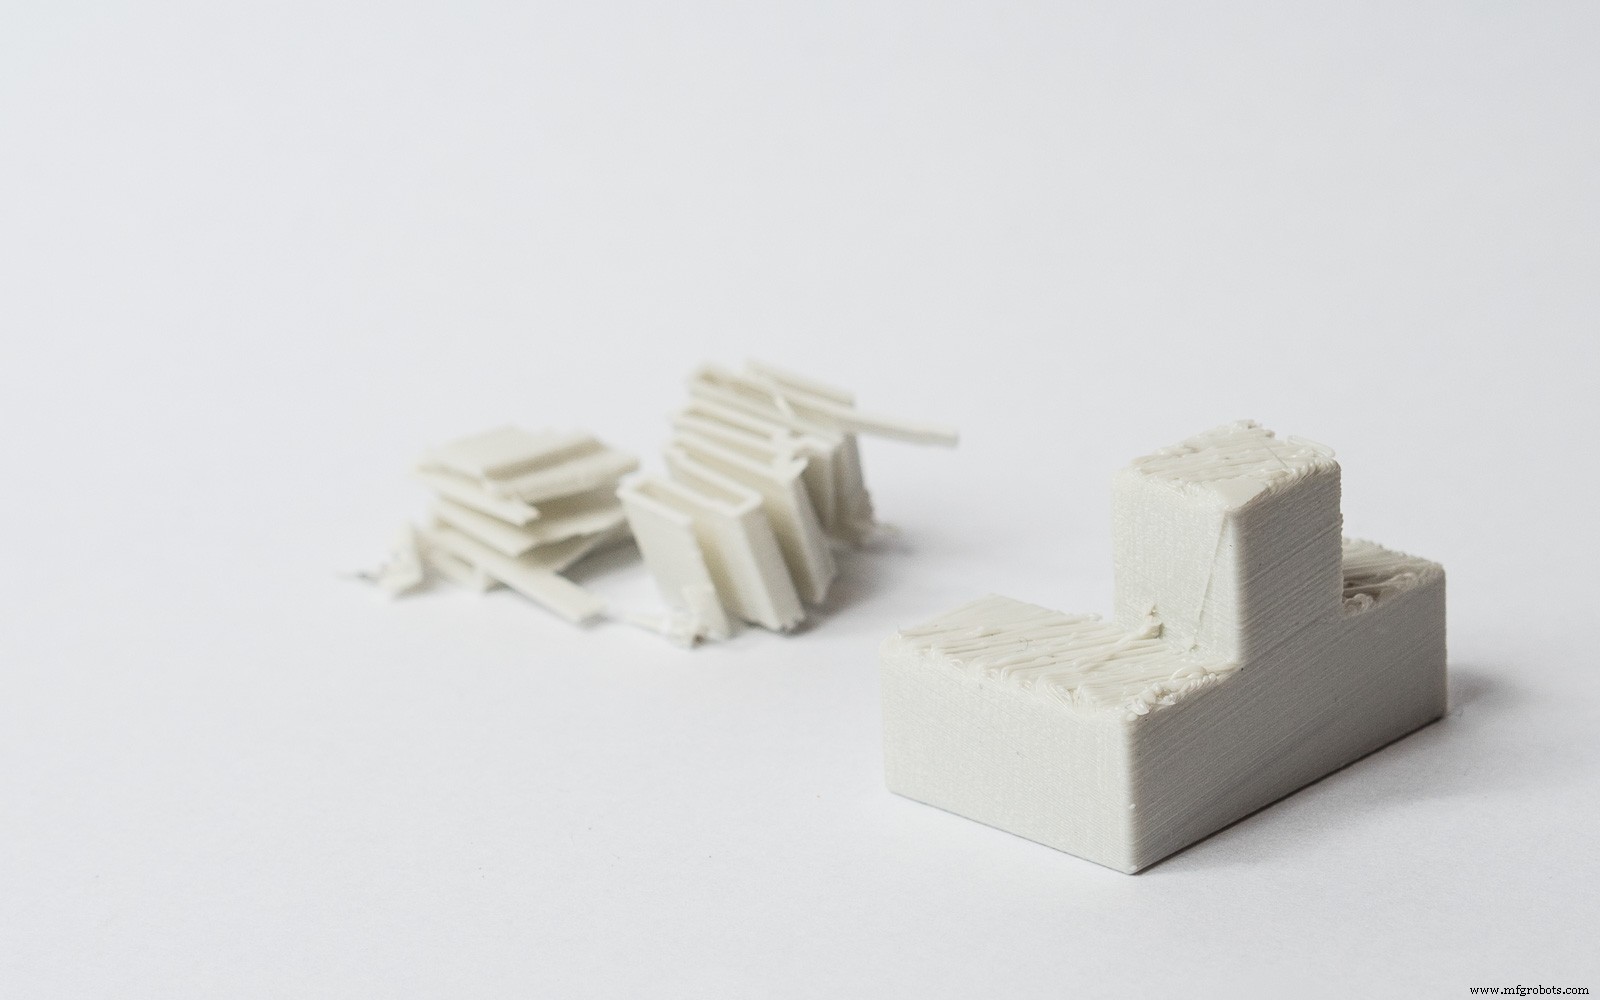
Hier is hoe de YHT's eruitzien wanneer geprint. De afbeelding hieronder toont nu het resultaat van de T geprint zonder ondersteuning. Het oppervlak heeft significante doorbuiging en vereist een grote hoeveelheid na-bewerking om op te schonen.
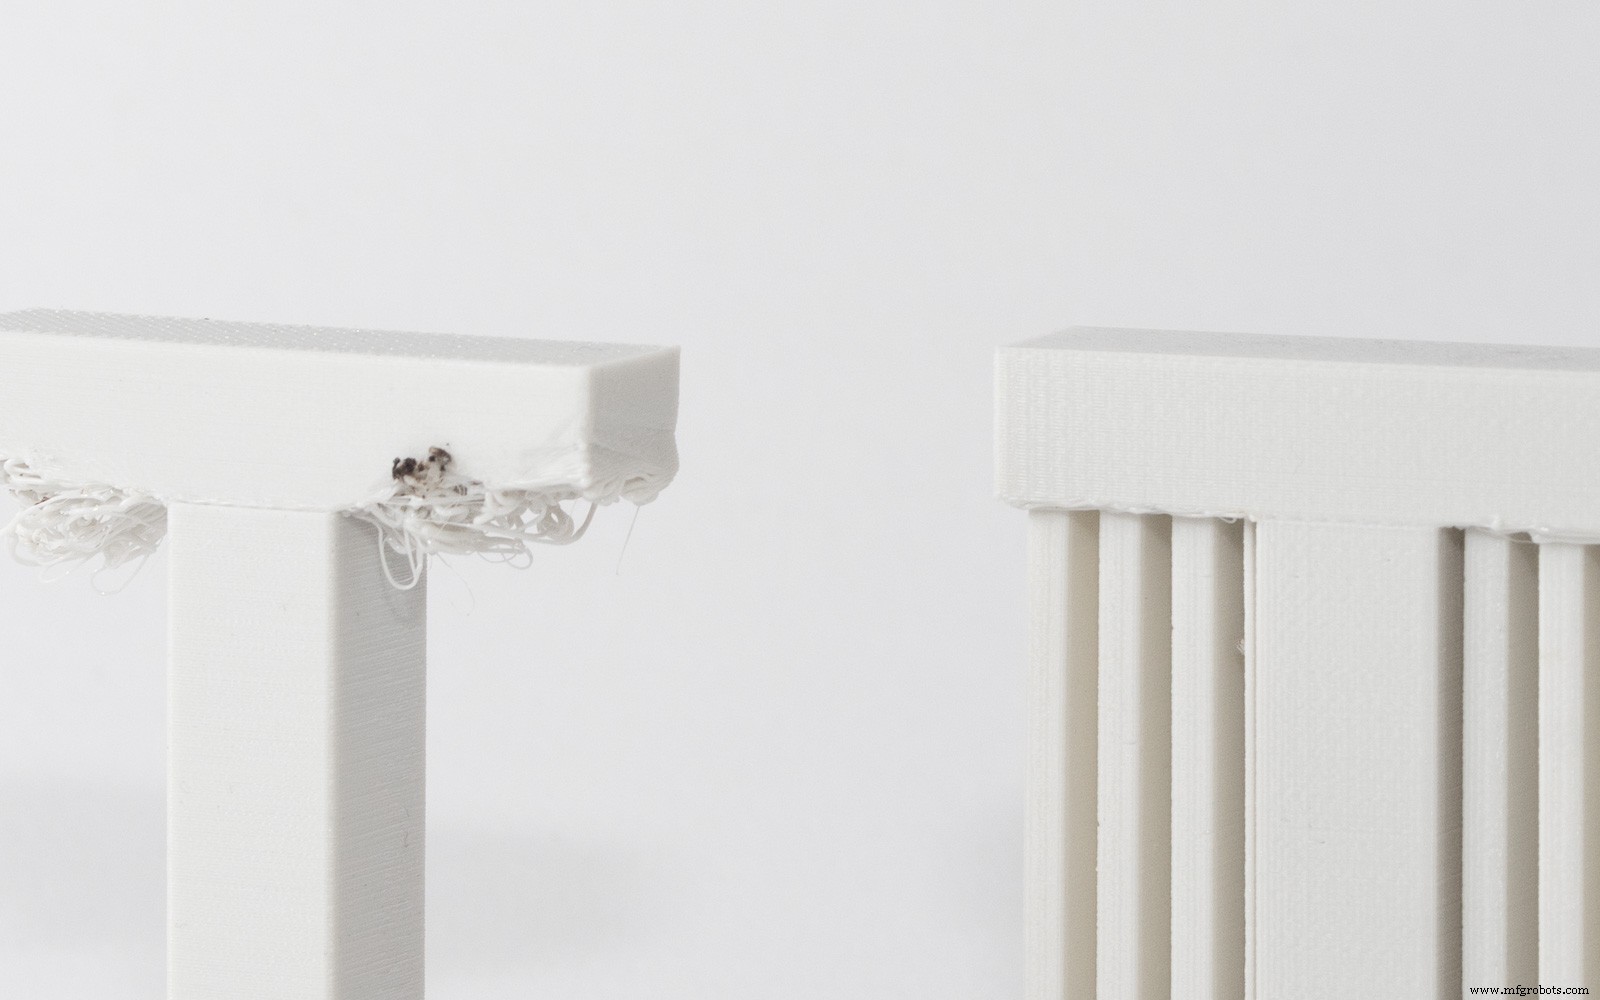
Het nadeel van FDM-ondersteuningsmateriaal
Een van de beperkingen van het gebruik van ondersteuning in FDM-printen is dat na-bewerking altijd vereist is, wat resulteert in merken of schade aan het oppervlak in contact met de ondersteuning.
Een ander probleem is dat lagen geprint op ondersteuning minder perfect zullen zijn aangezien de ondersteuning iets minder staationair zal zijn dan de solide lagen.
Ondersteuning kan ook moeilijk te verwijderen zijn van kleine, ingewikkelde kenmerken zonder het model te breken.
Bovendien vereist ondersteuning additioneel printmateriaal en daardoor additionele kosten. De ondersteuning moet ook verwijderd worden, wat meer werk creëert voor de 3D-printdienstverlener wat de totale kosten van de printjob ook kan verhogen.
Hoeveel ondersteuning is nodig voor mijn FDM-print?
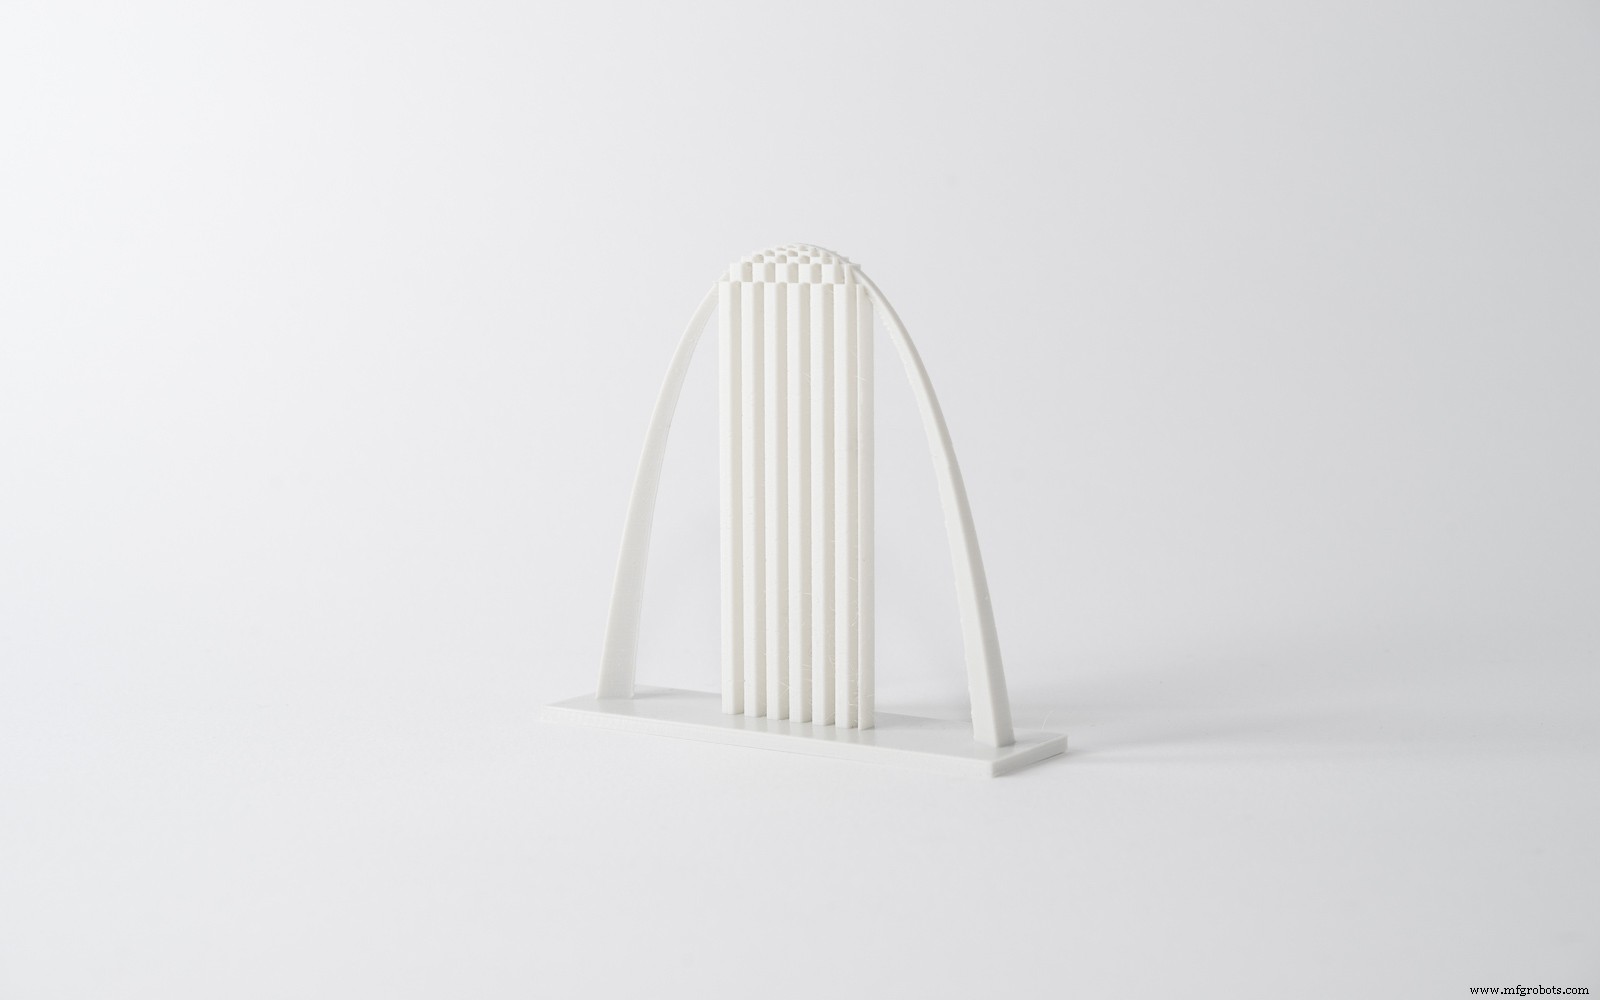
Het boogvoorbeeld hieronder vereist slechts een beperkte hoeveelheid ondersteuning geplaatst op de juiste locatie om het nauwkeurig te laten printen.
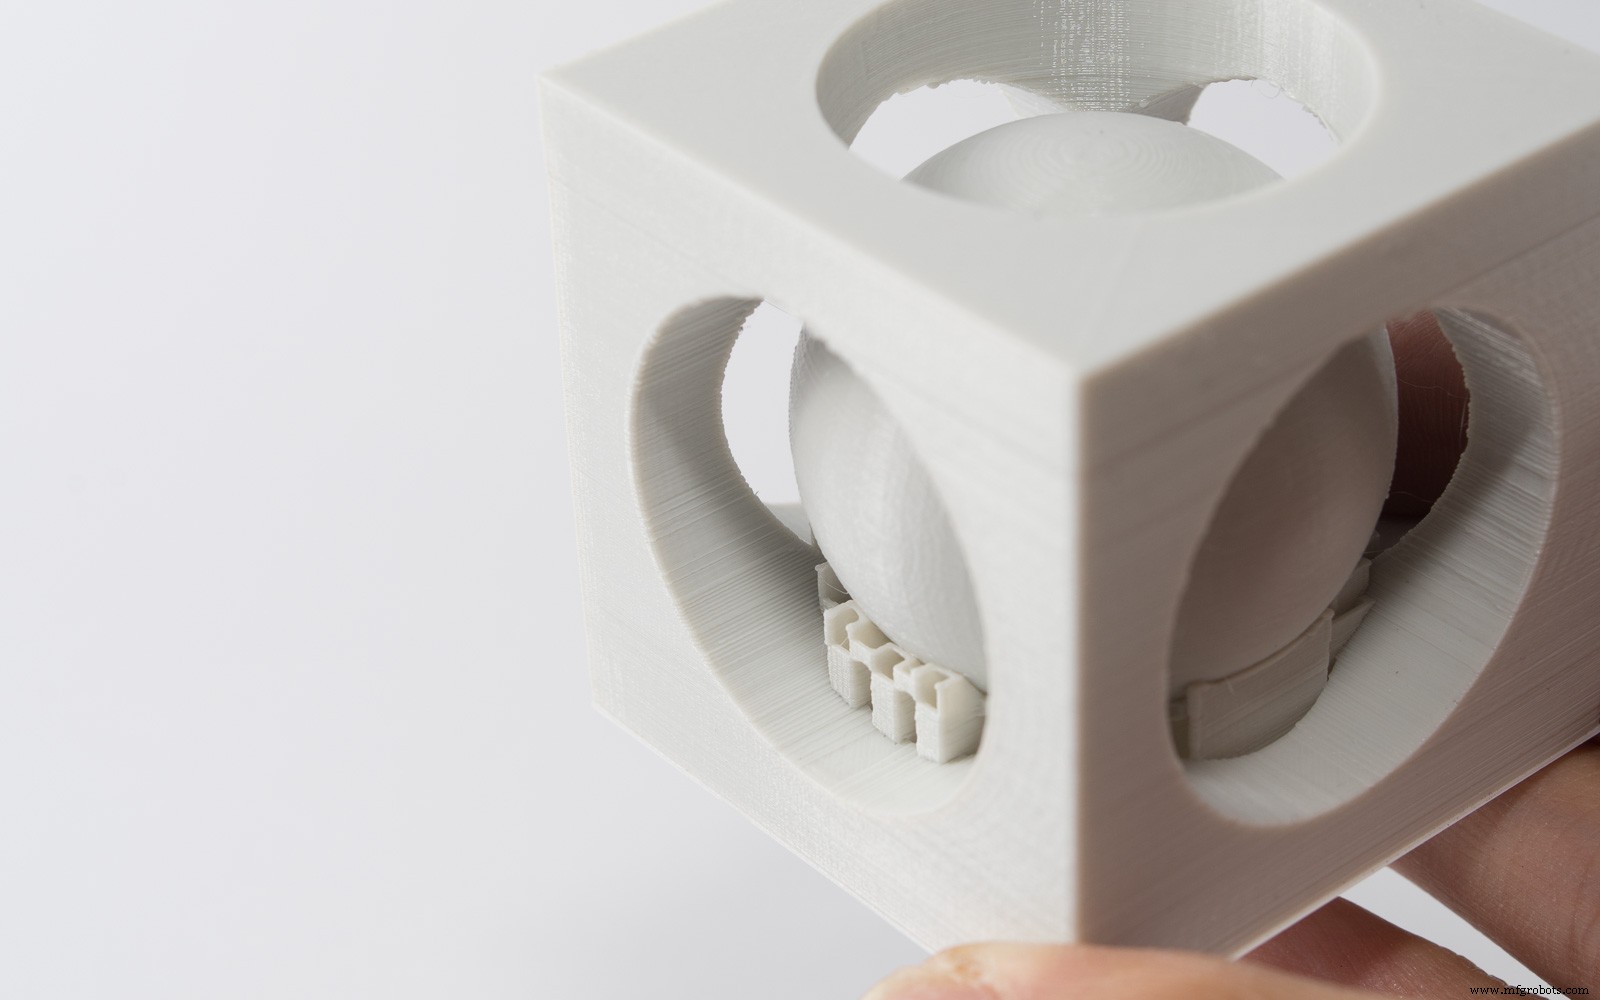
De "Bal in een Kubus" hieronder getoond is een voorbeeld dat een grote hoeveelheid ondersteuning vereist.
Verwijdering van de ondersteuning in dit voorbeeld is complex en omvat het verwijderen van elk ondersteuningselement met tang terwijl geprobeerd wordt de schade aan de omringende oppervlakken te beperken. Schuren of gladmaken van het oppervlak na verwijdering van de ondersteuning is ook erg moeilijk.
Zonder ondersteuningsmateriaal kan dit model simpelweg niet geprint worden in FDM zonder in te boeten op kwaliteit en nauwkeurigheid. In dit geval - ondanks de toegevoegde kosten en printtijd - is het additionele ondersteuningsmateriaal essentieel om de print te kunnen voltooien.
Twee typen FDM-ondersteuning
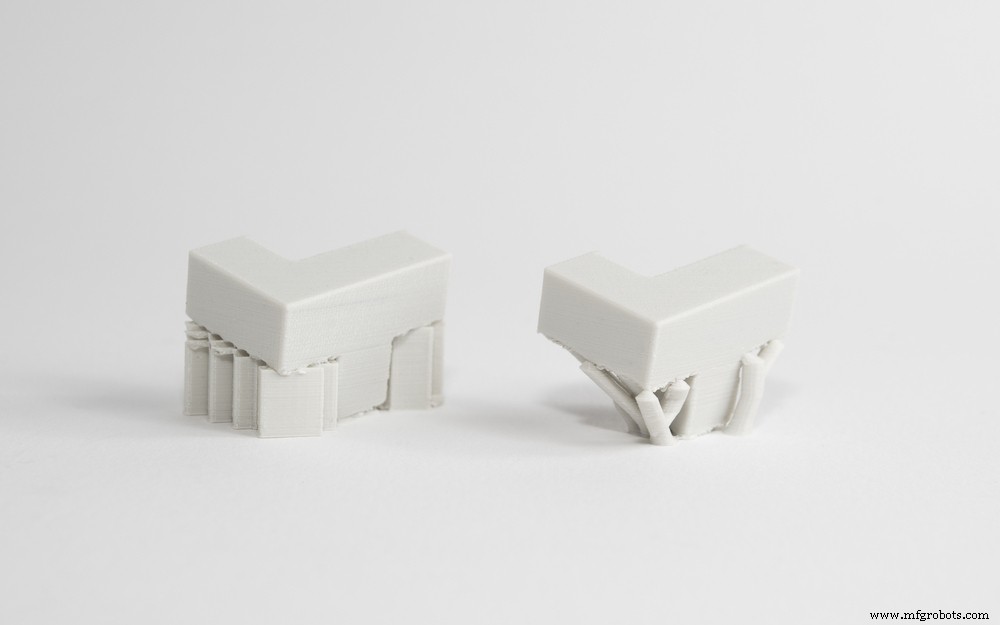
FDM-printmethoden gebruiken twee typen ondersteuning:
- De eerste, een soort plat accordeon, of rooster, is het meest voorkomende en het beste geschikt voor de meeste FDM-prints.
- Het andere type is een 'boom-achtige' ondersteuning en wordt door sommige printers bevorzugd. Deze methode van ondersteuning heeft minder contact met het printoppervlak wat kan resulteren in een betere oppervlakte-afwerking na na-bewerking.
De printeroperator zal doorgaans het type ondersteuning specificeren dat het beste past bij je toepassing en dus de esthetische impact op je ontwerp minimaliseert.
Benieuwd naar de kosten en materiaalopties voor FDM? Vraag direct aanbod | Bekijk alle FDM-materialen
Oplosbare ondersteuning
Op fijn afgestelde printers met twee printheads kan het ondersteuningsmateriaal geprint worden met een oplosbaar materiaal dat niet afscheurt van het onderdeel maar in plaats daarvan oplost in een chemische oplossing die het hoofdmateriaal van het geprint model niet beïnvloedt.
Dit resulteert in een betere oppervlakte-afwerking waar de ondersteuning in contact is met het hoofdmateriaal, maar kan een dure en tijdrovende oplossing zijn.
Een voorbeeld hiervan is de Ultimaker 3-machine, die ondersteuning gebruikt geprint in PVA die gemakkelijk na printen oplost. Alle industriële FDM-machines gebruiken oplosbare ondersteuning.
SLA & DLP ondersteuningsstructuren
Stereolithografie (SLA) en Digital Light Processing (DLP) creëren 3D-geprinte objecten uit een vloeistof (fotopolymer) hars door een lichtbron te gebruiken om het vloeibare materiaal te verharden.
Afhankelijk van het exacte printertype, betekent dit dat het model ofwel uit een vat met vloeibaar materiaal getrokken wordt terwijl het verhard wordt door een lichtbron door een doorzichtige venster aan de bodem (bottom-up), of het wordt ondergedompeld in het vloeibare materiaal terwijl de bovenste laag behandeld wordt door een lichtbron van boven (top-down).
Wanneer is ondersteuning nodig in SLA & DLP?
Om ervoor te zorgen dat de prints hechten aan het printplatform en niet in de vat ronddrijven, vereisen SLA- en DLP-printers het gebruik van ondersteuning in bijna alle gevallen.
Ondersteuningsstructuren van deze printers zien eruit als dunne ribben, met alleen kleine puntjes die daadwerkelijk het model aanraken om materiaal en printtijd te besparen. Het aantal ondersteuningen, hun locatie, waar ze het model aanraken en de structuur wordt berekend door de software en is afhankelijk van de vorm, oriëntatie en het gewicht van het onderdeel dat geprint wordt.
SLA en DLP zijn een van de meest nauwkeurige technologieën, in staat om zelfs de kleinste en meest ingewikkelde objecten met nauwkeurige details te printen. Met juiste na-bewerking beïnvloedt het gebruik van ondersteuning niet de kwaliteit van de print.
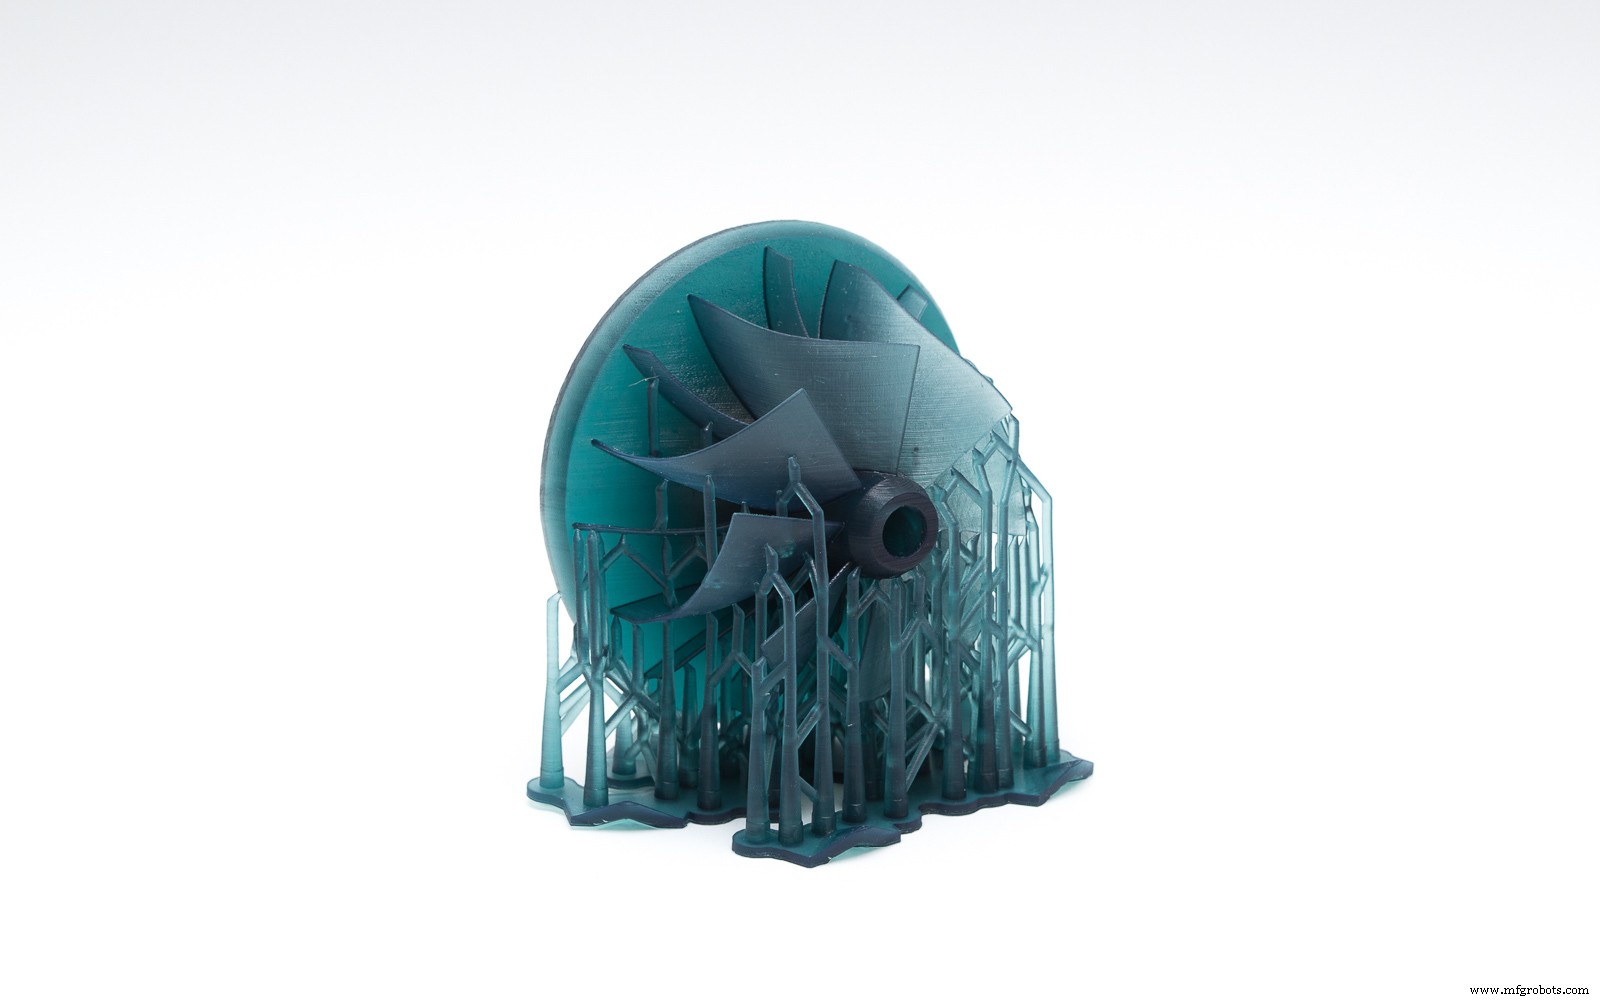
Ondersteuningsmateriaal verwijderen van SLA & DLP prints
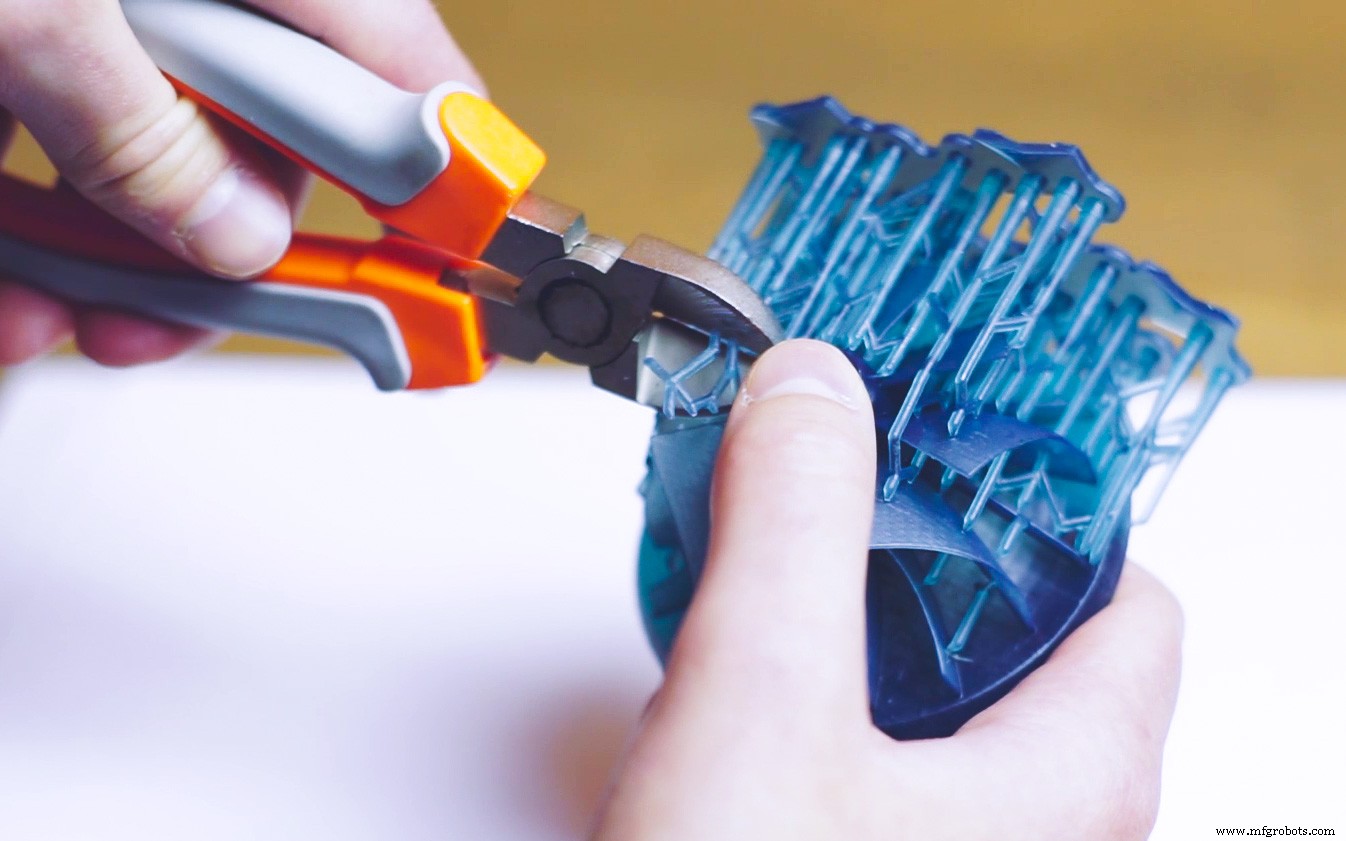
Eerst wordt Isopropyl Alcohol (IPA) gebruikt om vloeibare hars van je voltooide onderdelen af te wassen. Ondersteuningsstructuren kunnen ofwel afgebroken worden van het oppervlak van het model of verwijderd worden met tang. De plekken waar de ondersteuning in contact was met het object worden daarna geschuurd om eventuele overgebleven merken te verwijderen.
Ontwerpoverwegingen voor ondersteuning in SLA & DLP
Onderdeeloriëntatie speelt een cruciale rol in waar ondersteuning gelokaliseerd is voor SLA- en DLP-printen. Door een onderdeel te reoriënteren, kan de hoeveelheid ondersteuning (en dus de kosten van de print) drastisch verminderd worden.
Oriëntatie speelt ook een belangrijke rol in waar ondersteuning gelokaliseerd zal zijn. Als de esthetische uitstraling van een oppervlak op een component van cruciaal belang is, kan het oriënteren van het onderdeel zodat er weinig tot geen ondersteuning in contact is met dat gebied ook een optie zijn.
Voor complexe prints met een hoog detailniveau en veel dunne of ingewikkelde kenmerken kan het opdelen van de print in afzonderlijke secties en het daarna assembleren (via snap-fit verbindingen, ingriepbare delen of lijmiddelen) ook de printkwaliteit en uitstraling verbeteren.
Benieuwd naar de kosten en de beschikbare materiaalopties van SLA/DLP? Vraag direct aanbod | Bekijk alle SLA-materialen
Material Jetting ondersteuningsstructuren
Material Jetting (Stratasys PolyJet en 3D Systems MultiJet Modeling) technologieën zijn vergelijkbaar met inkjet-printen, maar in plaats van druppels inkt op papier te jetten, jetten deze 3D-printers lagen vloeibare fotopolymer op een bouwbak en verharden ze direct met UV-licht.
Wanneer is ondersteuning nodig in Material Jetting?
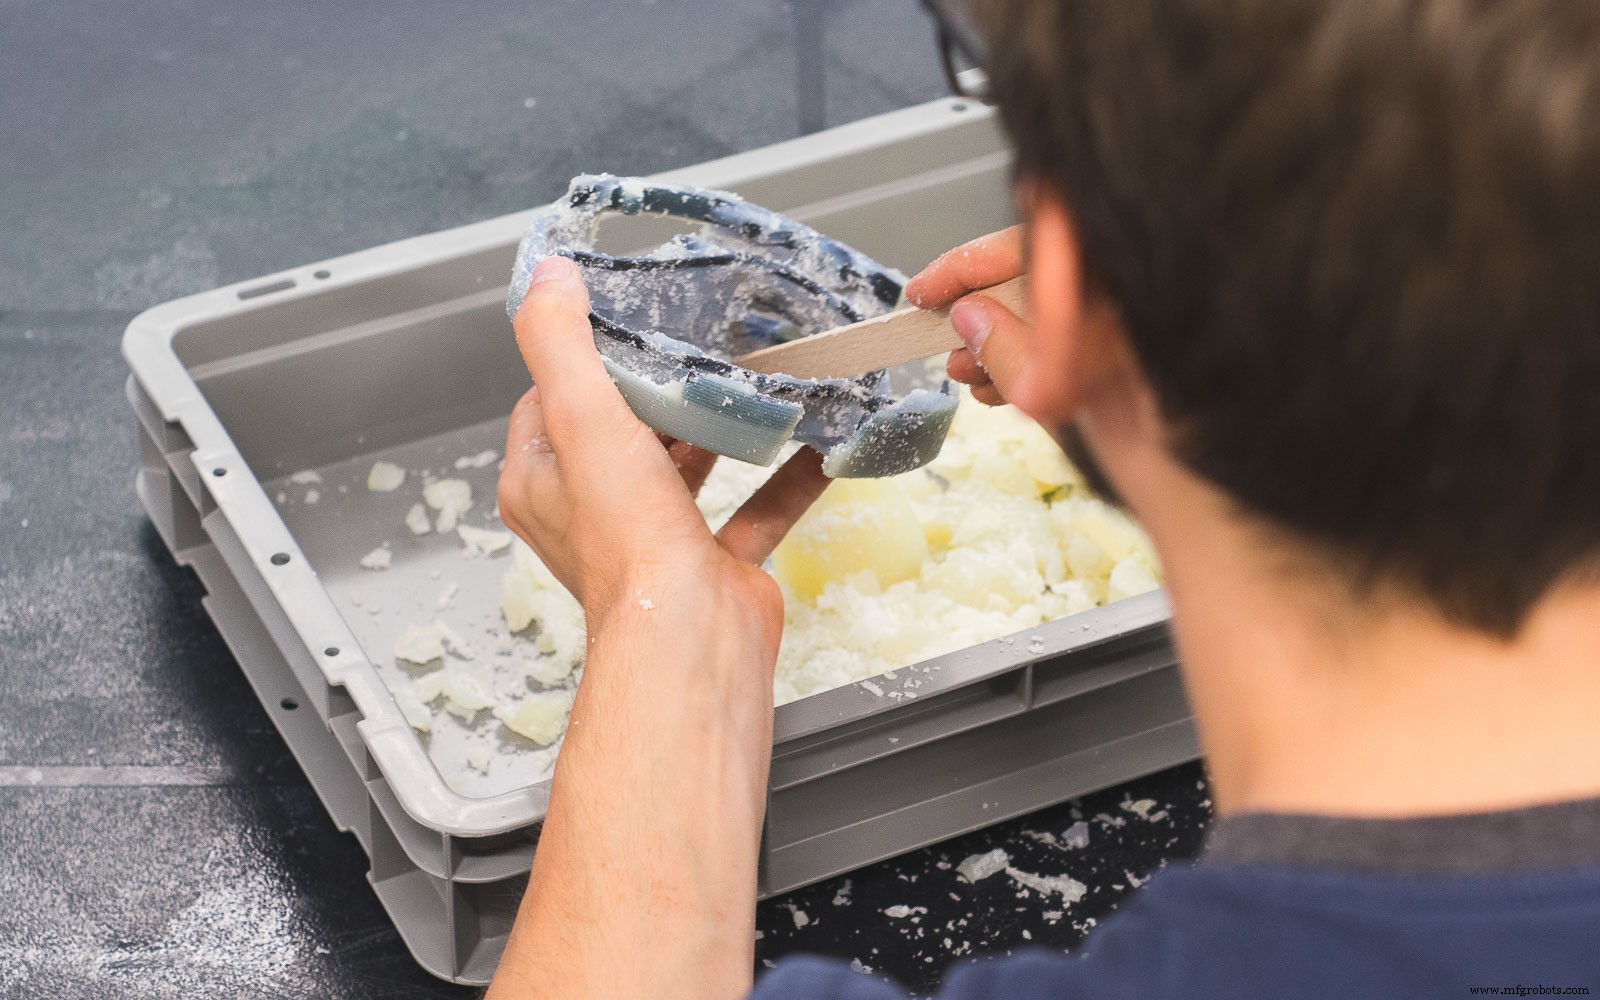
Deze printers vereisen het gebruik van ondersteuningsmateriaal in alle gevallen waar er overhangende delen zijn, ongeacht de hoek. Ondersteuning is ofwel water-oplosbaar of wordt tijdens na-bewerking verwijderd met tang, waterjetten, ultrasoon bad en zandstrahlen.
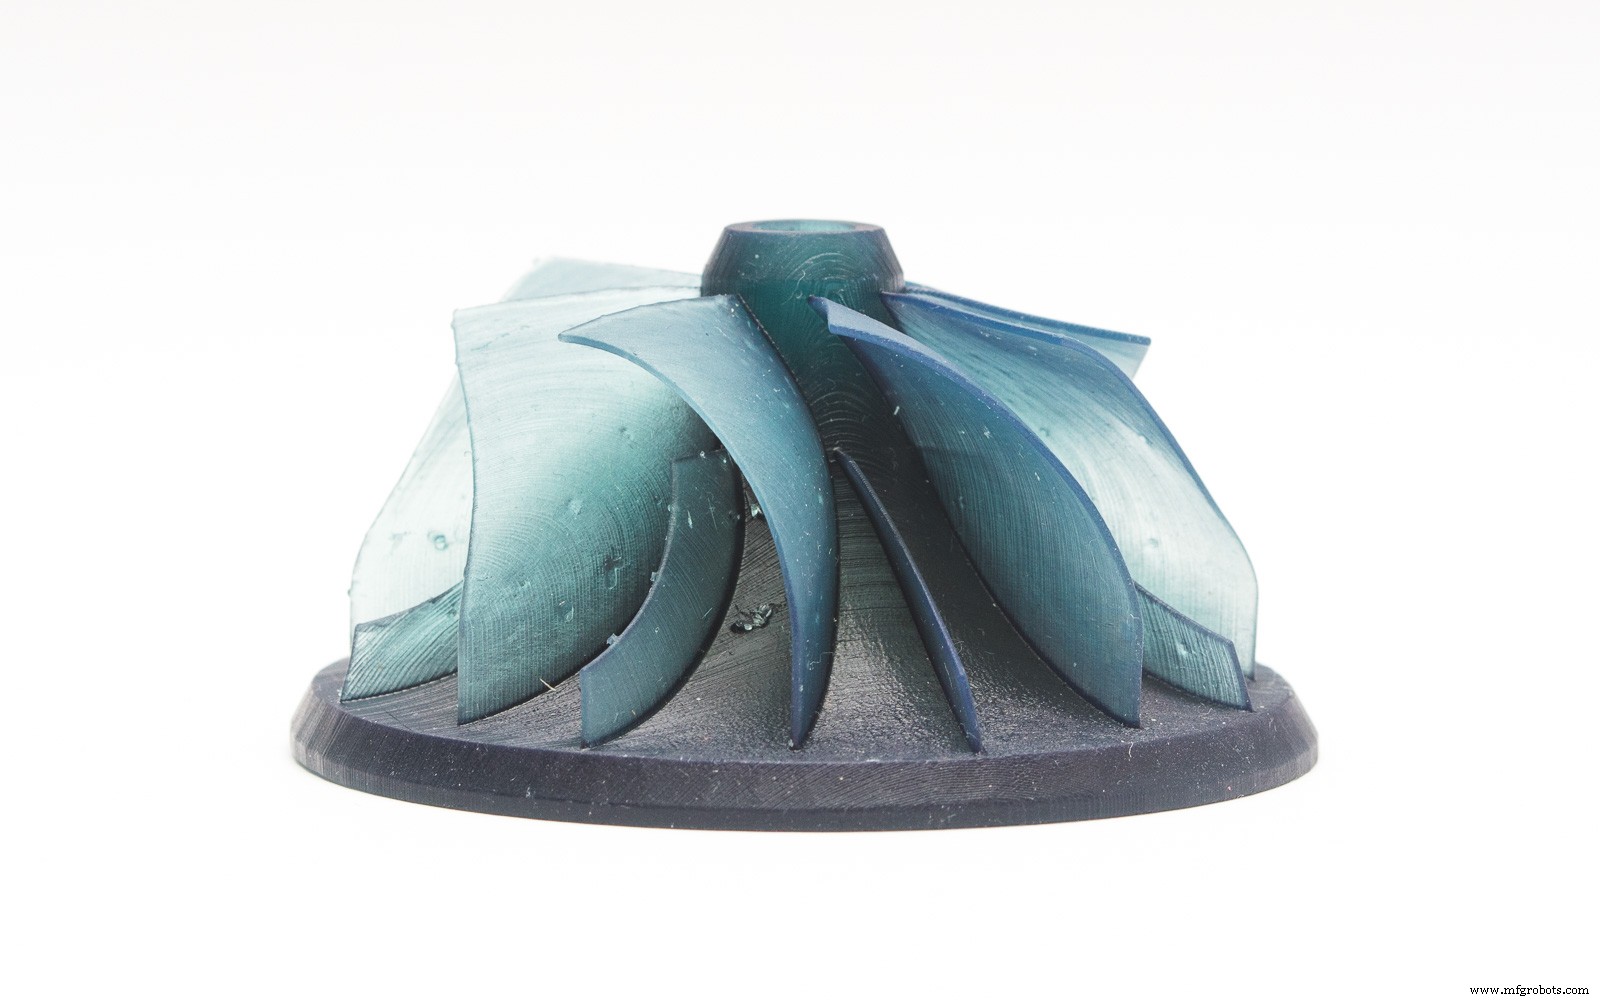
In tegenstelling tot FDM, zijn ondersteuningen voor deze technologieën op geen enkele manier nadelig voor de uiterlijk, oppervlakte-kwaliteit of technische eigenschappen van de prints. Na juiste na-bewerking is het praktisch onmogelijk om onderdelen die bedekt waren met ondersteuning te onderscheiden van de rest van de print.
Ontwerpoverwegingen voor ondersteuning in Material Jetting
Vanwege de elektrisch gereedschap (waterjet, zandstrahler) gebruikt tijdens na-bewerking, kunnen ingewikkelde delen van het model beschadigd of gebogen raken. Zorg ervoor dat je Material Jetting-regels volgt om problemen te voorkomen. Als je model ingewikkelde delen en dunne draden heeft, wordt SLS-printen aanbevolen.
SLS ondersteuningsstructuren
Selective Laser Sintering (SLS) smelt poedermateriaal in een kamer met een laser.
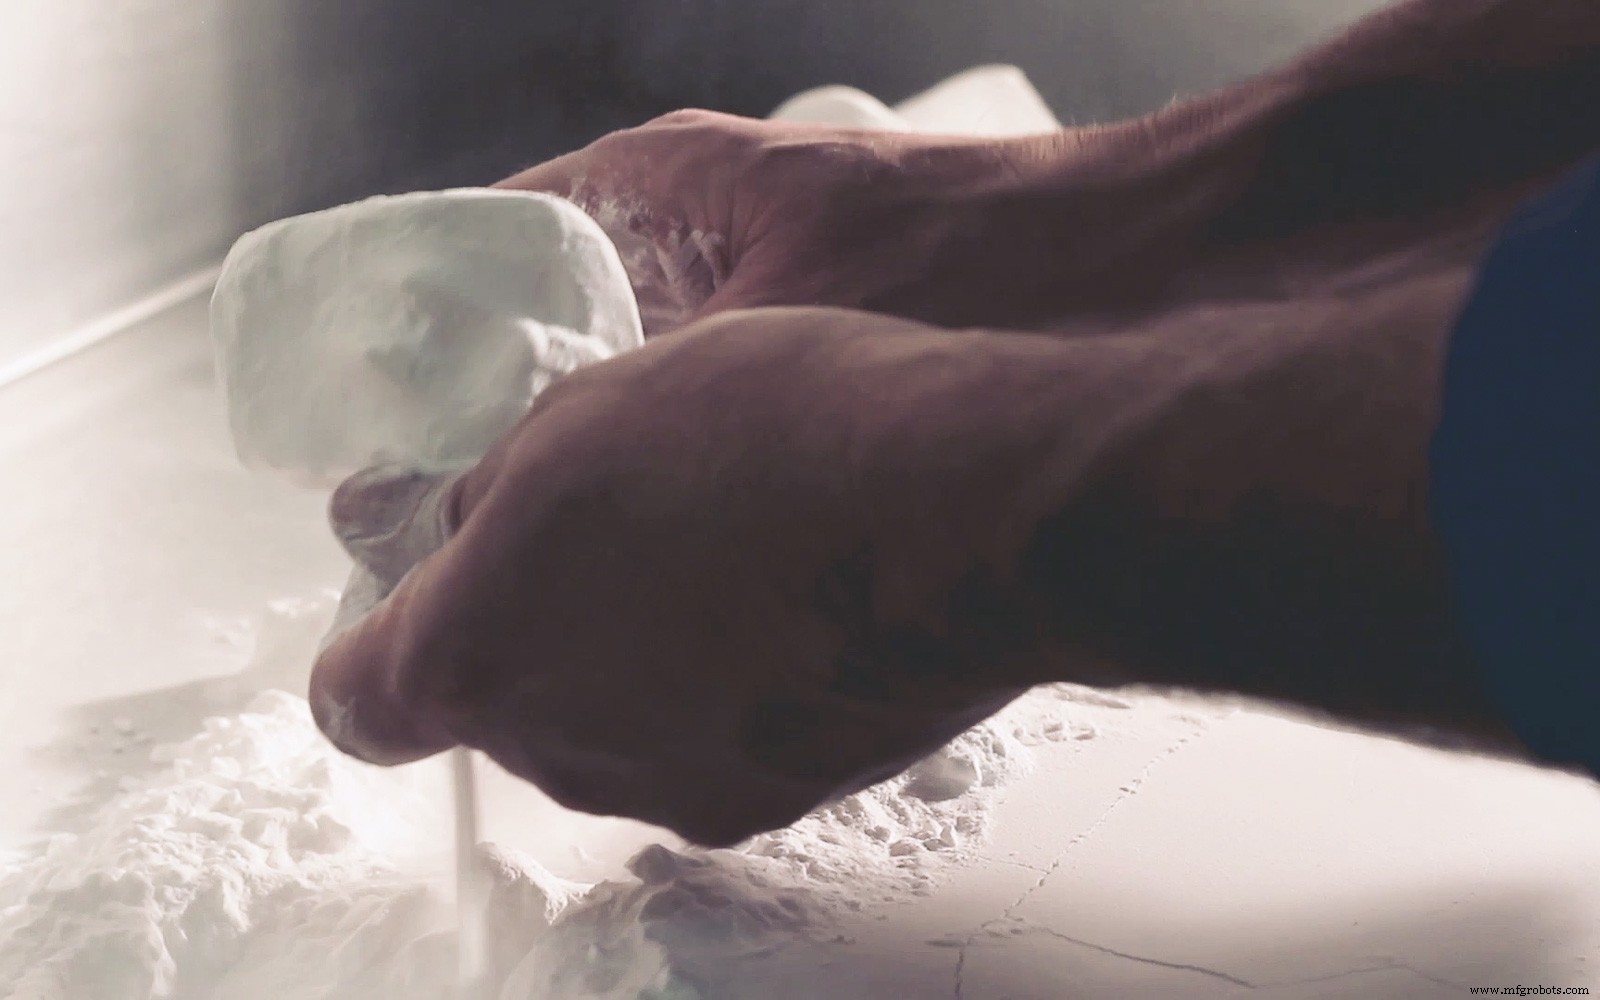
Voor SLS is er geen behoefte aan ondersteuningsstructuren aangezien het poeder fungeert als ondersteuning wanneer het object laag voor laag opgebouwd wordt. Dit geeft veel ontwerpvrijheid maar verhoogt doorgaans de kosten en tijd om een onderdeel te printen. SLS vereist tijd voor de bouwkamer af te koelen en het reinigen van de print vereist een meervoudig afwerkingsproces, inclusief het verwijderen van ongesinterd poeder, typisch met een luchtpistool.
Benieuwd naar de kosten en beschikbare materiaalopties voor SLS? Vraag direct aanbod | Bekijk alle SLS-materialen
Binder Jetting ondersteuningsstructuren
Binder Jetting is vergelijkbaar met SLS in de manier dat de printer dunne lagen poedermateriaal gebruikt om een object op te bouwen, maar in plaats van een laser die de laag sintert, gebruiken deze printers een bindmiddel geëxtrudeerd uit een nozzel om het poeder samen te binden.
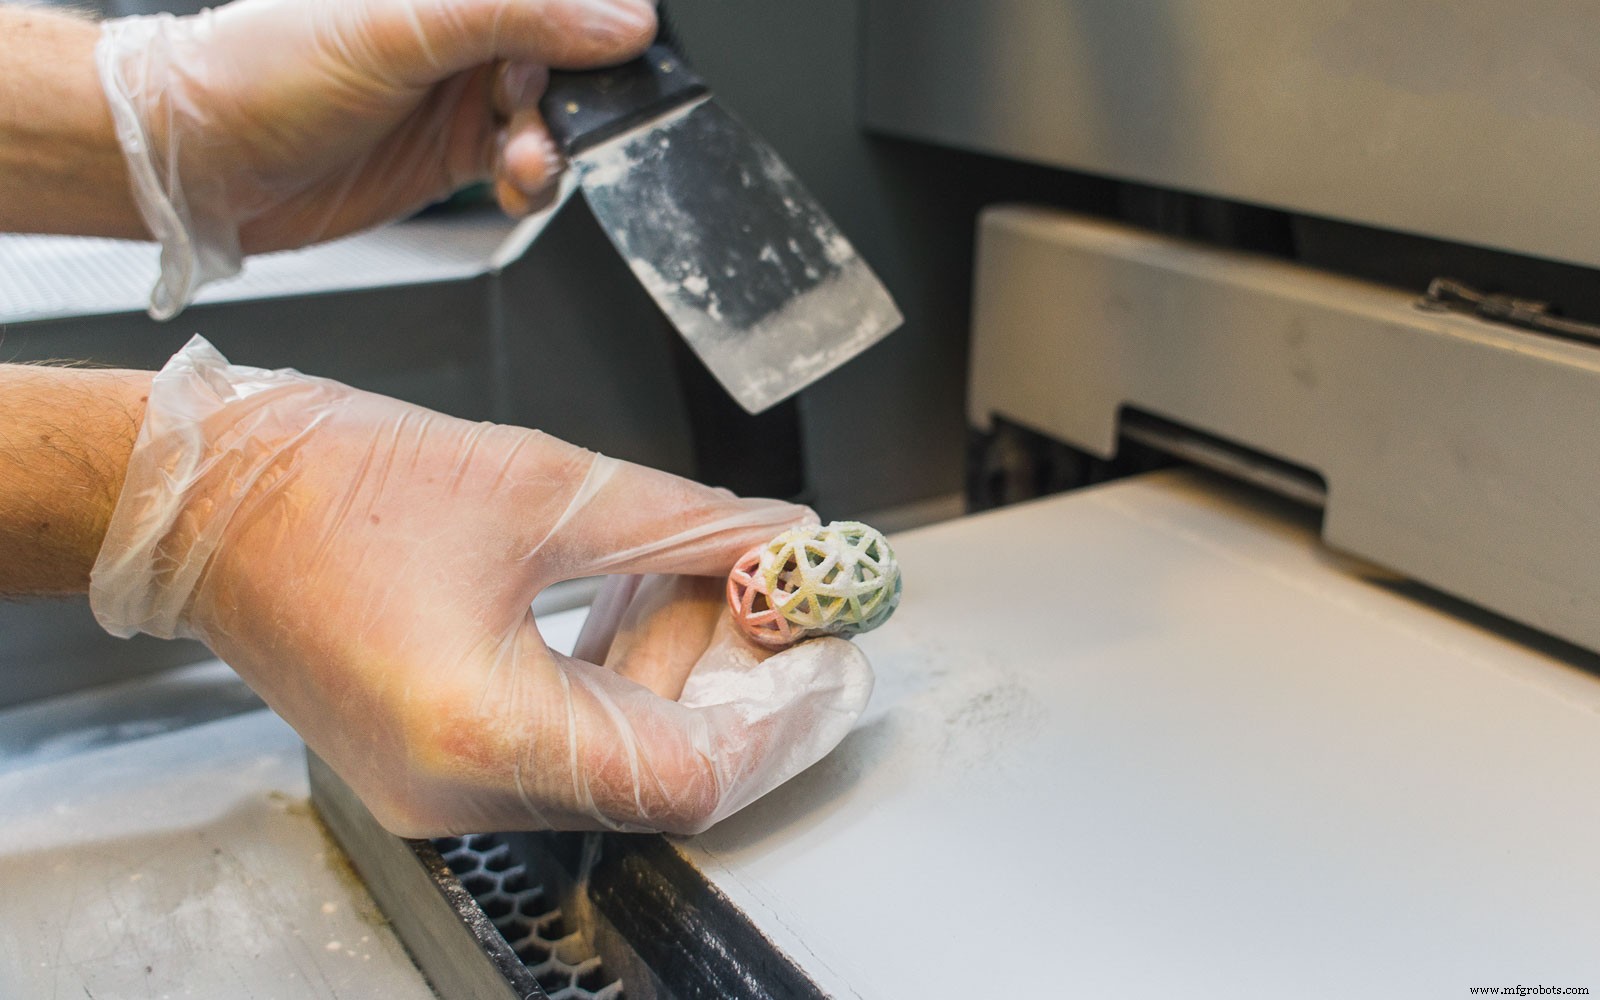
Net als bij SLS is er geen behoefte aan ondersteuningsstructuren aangezien het poeder fungeert als ondersteuning wanneer het object opgebouwd wordt, maar het reinigen en na-verwerken van de print vereist een meervoudig afwerkingsproces, inclusief het verwijderen van ongebonden poeder, typisch met een luchtpistool.
Metaalprint ondersteuningsstructuren
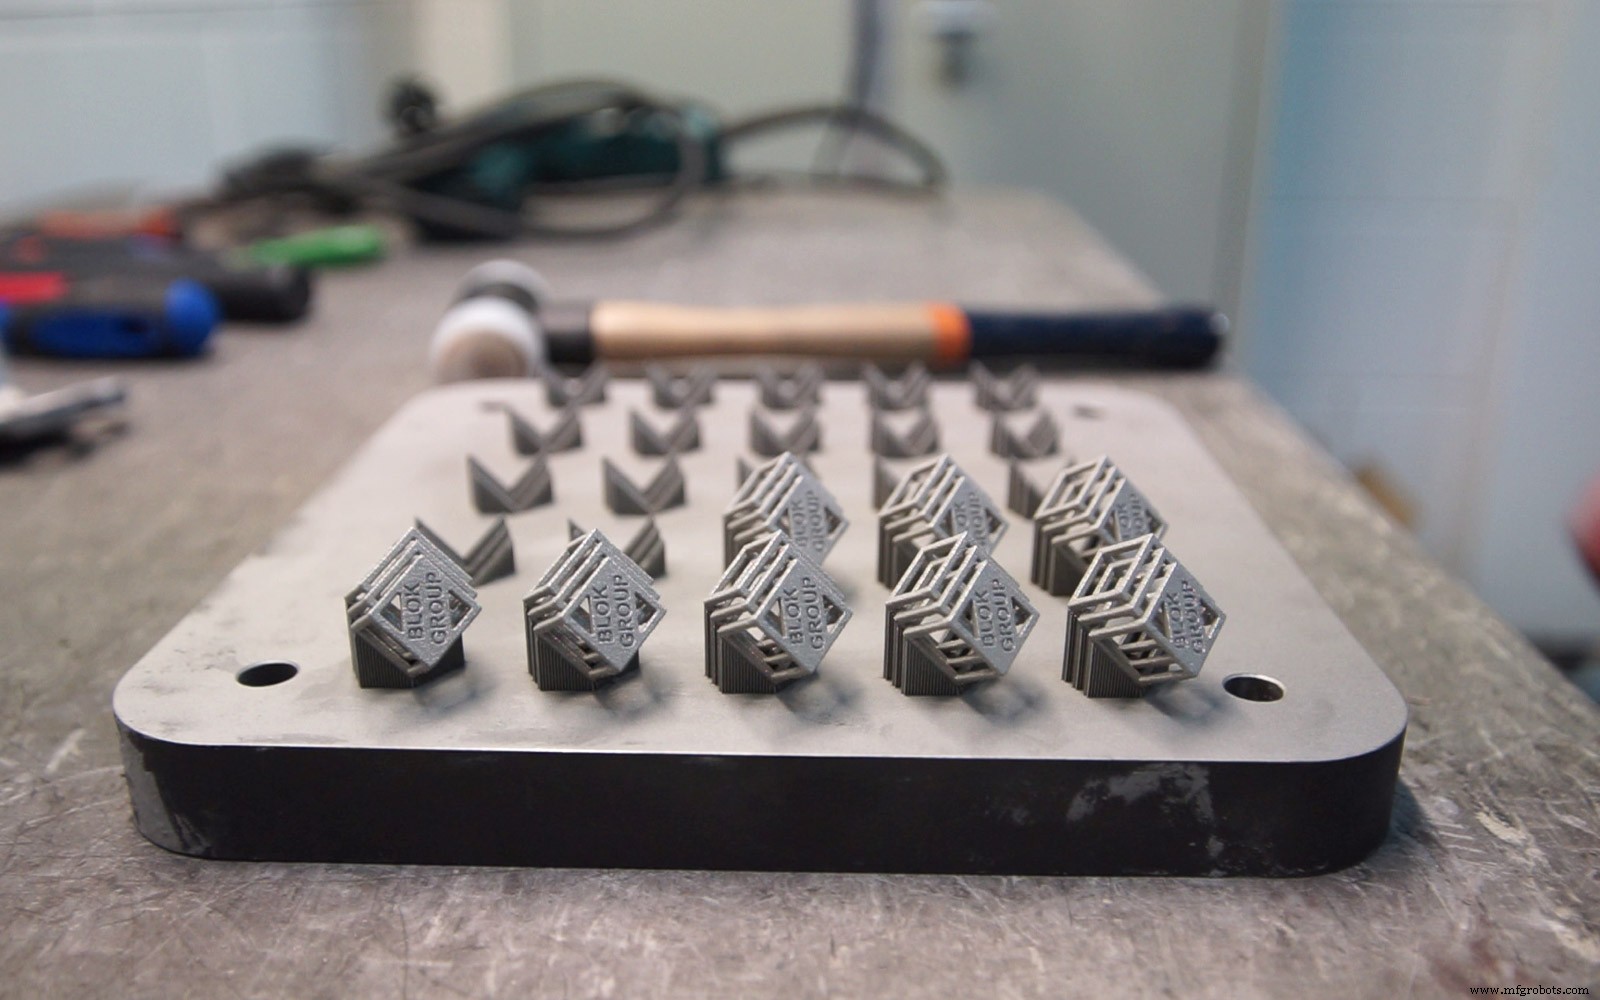
Metaalprinttechnologieën gebruiken ondersteuningsstructuren om modellen vast te zetten aan een basisplaat tijdens het bouwproces in alle gevallen, maar overhangs met een hoek groter dan 35 graden kunnen zonder ondersteuning gebouwd worden. Wanneer ondersteuning nodig is, is het belangrijk om ervoor te zorgen dat ze gemakkelijk toegankelijk zijn of ze kunnen niet verwijderd worden tijdens na-verwerking.
Het gebruik van ondersteuning beïnvloedt de kwaliteit van de print op geen enkele manier, en met juiste na-verwerking kunnen alle merken van het geprint model verwijderd worden.
Benieuwd naar de kosten en beschikbare materiaalopties voor Metaal 3D-printen? Vraag direct aanbod | Bekijk alle Metaal 3D-printmaterialen
Vuistregels
- Ondersteuning zal doorgaans een nadelige impact hebben op de uitstraling van een onderdeel (met uitzondering van Material Jetting). Na-bewerking is doorgaans vereist om de oppervlakte-afwerking te verbeteren na ondersteuningsverwijdering.
- Hoewel meer ondersteuning wordt toegevoegd, hoe complexer een ontwerp kan zijn. De hoeveelheid ondersteuning die gebruikt wordt, kan geoptimaliseerd worden (onderdeeloriëntatie, vereist nauwkeurigheidsniveau, etc.) om kosten en printtijd te verlagen.
- De tabel hieronder vat samen of ondersteuning vereist is voor elk van de 3D-printtechnologieën:
| Printtechnologie | Ondersteuning vereist |
|---|---|
| FDM | Afhankelijk van modelgeometrie |
| SLA & DLP | Altijd vereist |
| Material Jetting | Altijd, maar oplosbaar |
| SLS | Nooit |
| Binder Jetting | Nooit |
| Metaalprinten | Altijd |
3d printen
- Uitgebreide Gids voor Biocompatibel 3D-Printen
- Hoe Levendige Kleur in 3D-Printen Te Bereiken: Direct vs. Nabewerkingsmethodes
- Metaal 3D-Printen: Weten Wanneer Het De Juiste Keuze Is
- Polyjet 3D-Printen: Geavanceerde, Hoge-Snelheid Fotopolymer Technologie voor Industriële Precisie
- Fused Deposition Modeling (FDM) 3D-Printen: Uitgebreid Technisch Overzicht
- Carbon DLS 3D-Printen: Geavanceerde Digital Light Synthesis Technologie
- Direct Metal Laser Sintering (DMLS): Geavanceerde 3D-Printtechnologie voor Functionele Metaaldelen
- Stereolithografie (SLA) 3D-Printen: Geavanceerde Technologie voor Hoog-Precisie Delen
- Titaanlegering 3D-printen: Toepassingen, voordelen en industriële use cases
- Refractaire Metaalpoeders vs. 3D-printen: High-tech Additieve Productie voor Hoge-Temperatuur Metalen
- Python Overzicht: Hoog-Niveau, Leesbaar, Interactief & Object-Georiënteerd