



Binder Jetting 3D-printen begrijpen: Een uitgebreid overzicht
Wat is Binder Jetting?
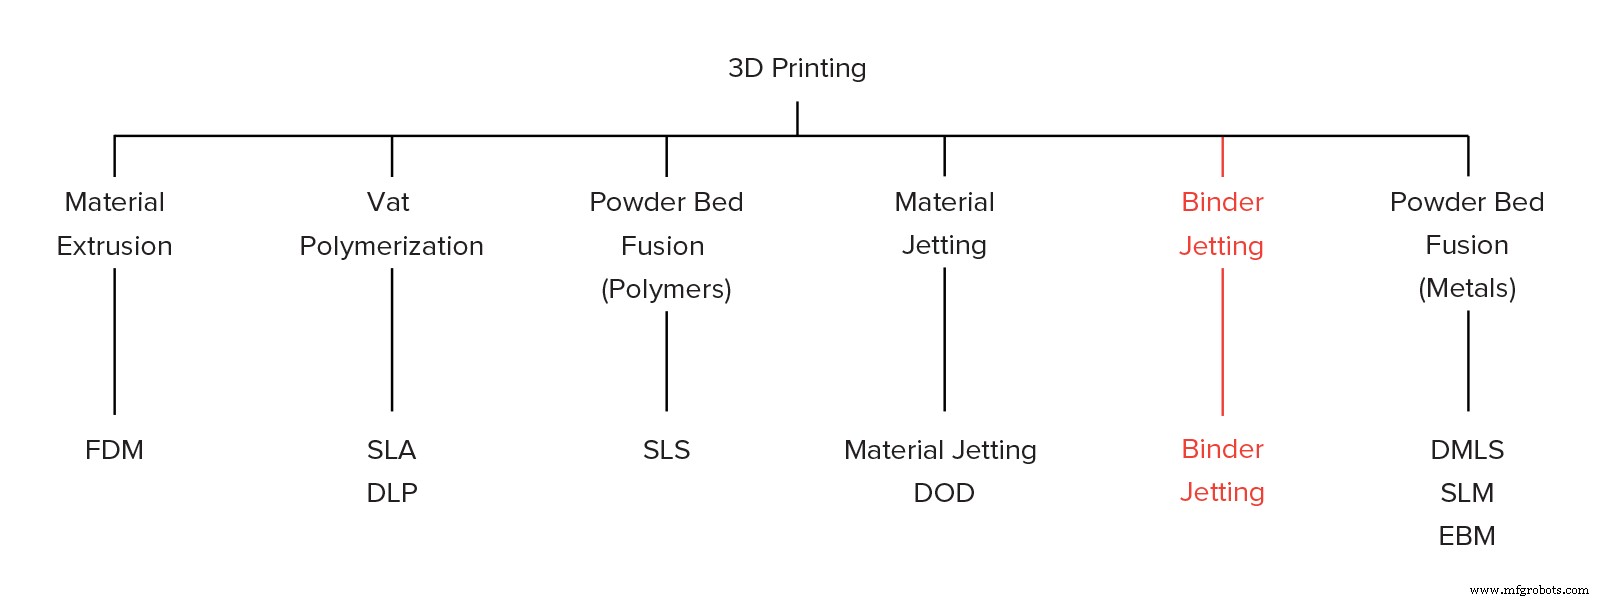
Binder Jetting is een familie van additieve productieprocessen. Bij Binder Jetting wordt een binder selectief gedeponeerd op het poederbed, wat deze gebieden aan elkaar bondt om een solid onderdeel laag voor laag te vormen. De materialen die gemeenschappelijk in Binder Jetting gebruikt worden, zijn metalen, zand en keramiek die in granulaire vorm komen.
Binder Jetting wordt gebruikt in diverse toepassingen, inclusief de fabricage van vollekleur prototypes (zoals figuurtjes), de productie van grote zandgietkernen en -mallen en de vervaardiging van low-cost 3D-geprinte metaalonderdelen.
Met dergelijke diverse toepassingen is het essentieel voor een ontwerper die de mogelijkheden van Binder Jetting optimaal wil benutten, de basismechanica van het proces te begrijpen en hoe deze verbinden met de belangrijkste voordelen en beperkingen.
Hoe werkt Binder Jetting?
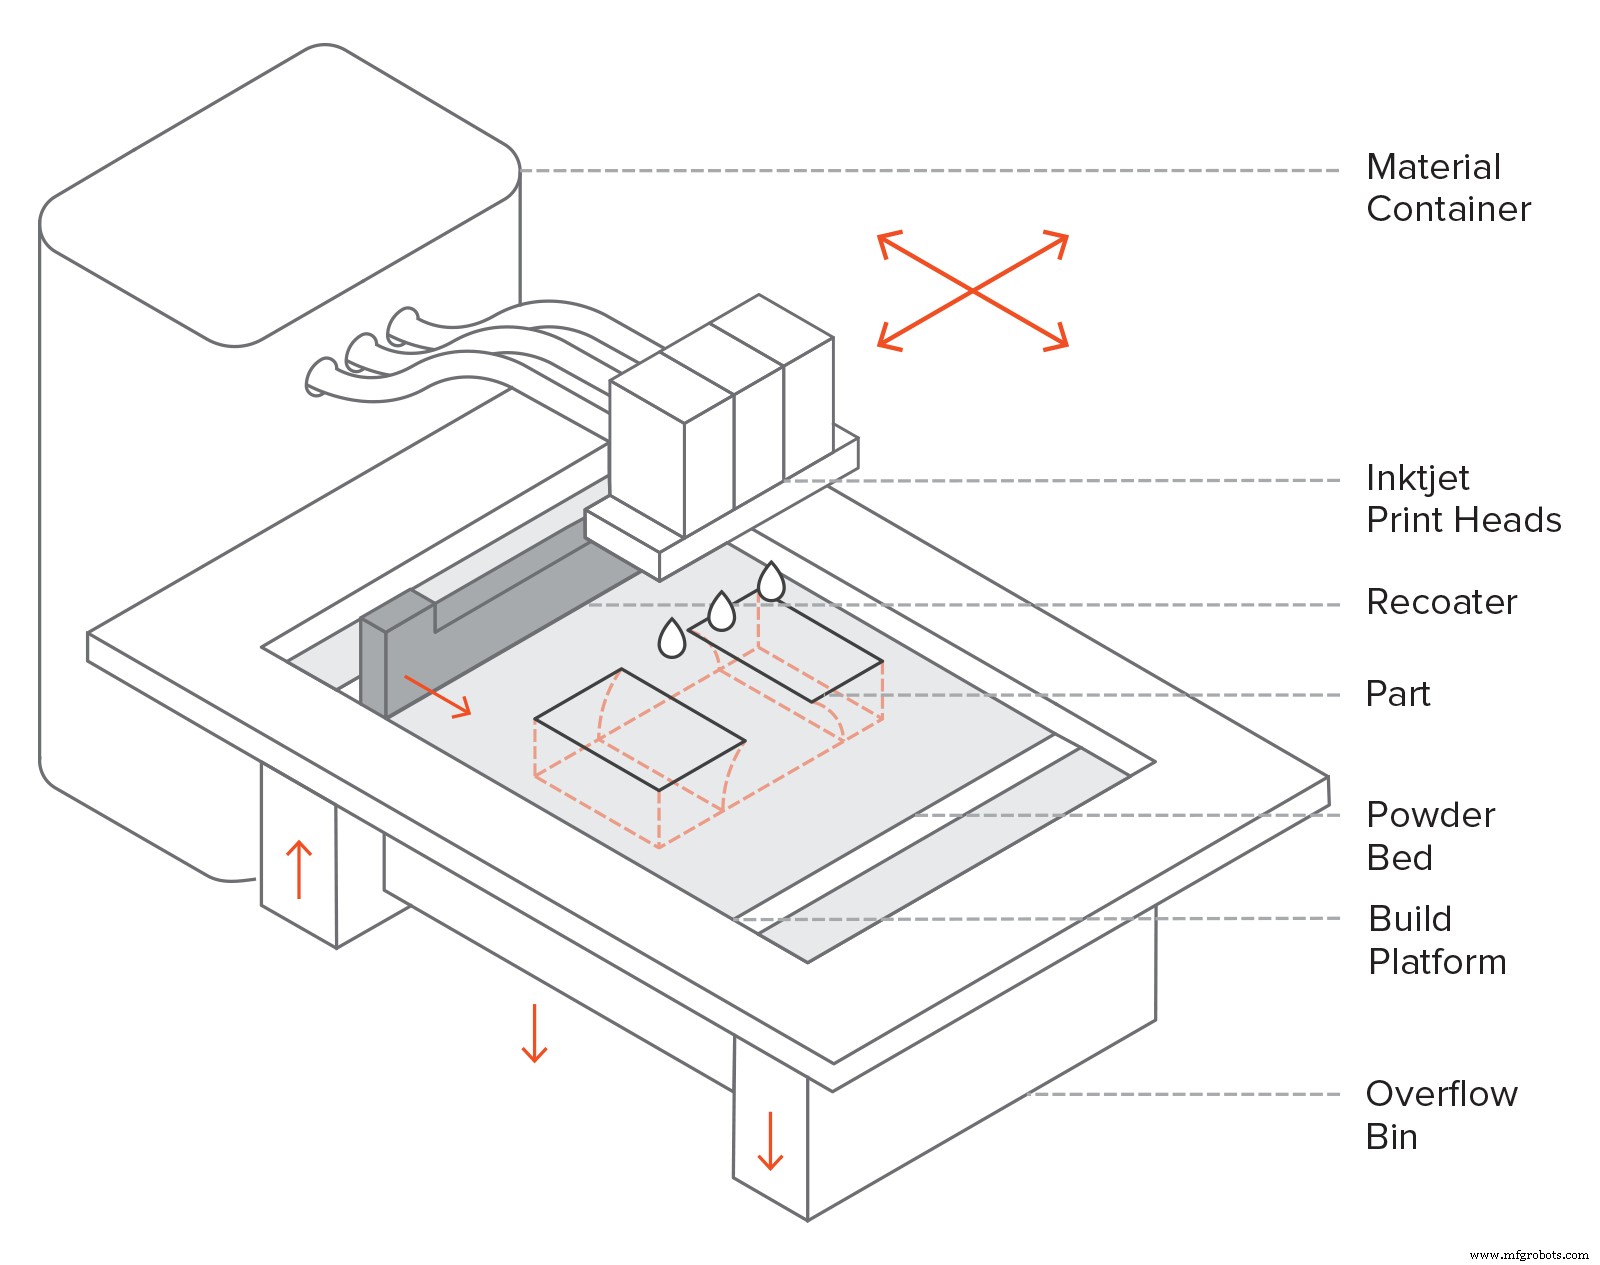
Hier is hoe het Binder Jetting-proces werkt:
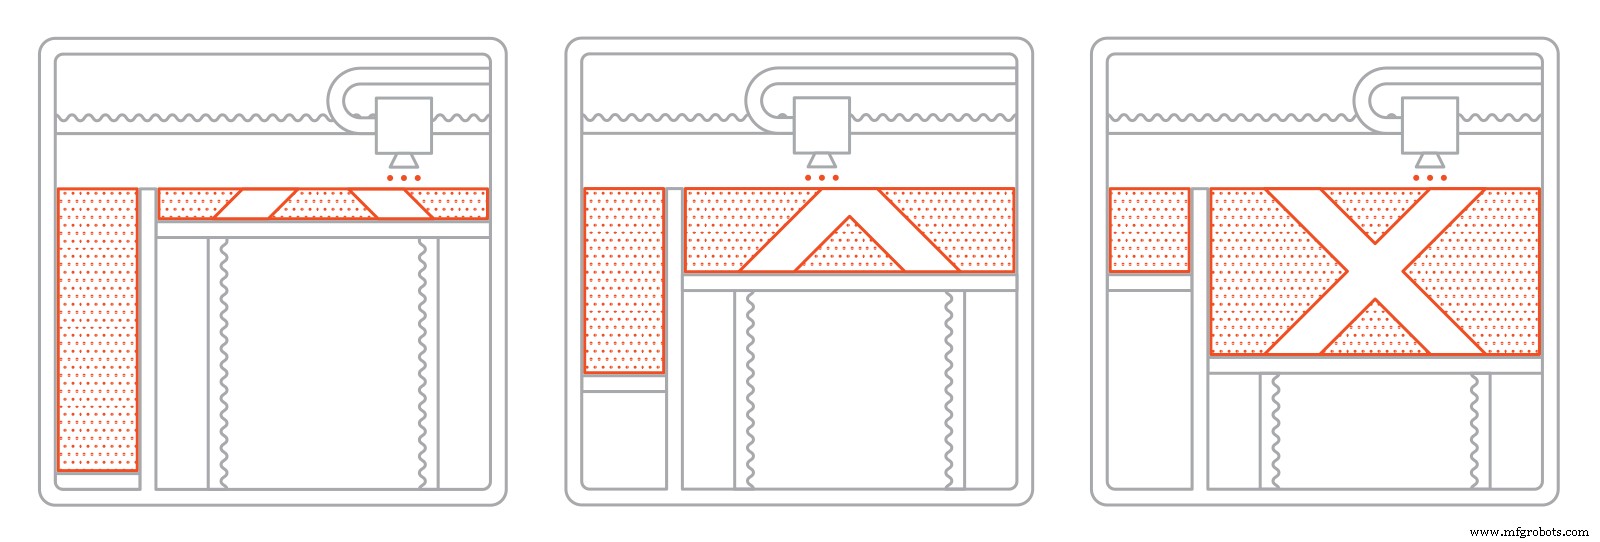
- Eerst verspreidt een recoating-blade een dunne laag poeder over het bouwplatform.
- Dan passeert een wagentje met inkjet-nozzels (die vergelijkbaar zijn met de nozzels gebruikt in desktop 2D-printers) over het bed, selectief druppels van een bindmiddel (lijm) depositend die de poederdeeltjes aan elkaar binden. Bij vollekleur Binder Jetting wordt de gekleurde inkt ook tijdens deze stap gedeponeerd. De grootte van elke druppel is ongeveer 80 μm in diameter, dus goede resolutie kan bereikt worden.
- Wanneer de laag compleet is, beweegt het bouwplatform omlaag en het mes herlaagt het oppervlak. Het proces herhaalt zich tot het hele onderdeel compleet is.
- Na printen is het onderdeel ingekapseld in het poeder en wordt het gelaten om te uitharden en sterkte te winnen. Dan wordt het onderdeel uit de poederbak gehaald en het ongebonden, overtollige poeder wordt gereinigd via geperste lucht.
Afhankelijk van het materiaal, is een na-verwerkingsstap meestal vereist. Bijvoorbeeld, metaal Binder Jetting-onderdelen moeten gesinterd (of anders warmtebehandeld) of geïnfiltreerd worden met een laag-smeltend metaal (typisch brons). Vollekleur prototypes worden ook geïnfiltreerd met acrylaat en gecoat om de levendigheid van kleuren te verbeteren. Zandgietkernen en -mallen zijn typisch direct na 3D-printen klaar voor gebruik.
Dit is omdat de onderdelen in een "groene" toestand zijn wanneer ze de printer verlaten. Binder Jetting-onderdelen in de groene toestand hebben slechte mechanische eigenschappen (ze zijn zeer broos) en hoge porositeit.
Kenmerken van Binder Jetting
Printerparameters
In Binder Jetting zijn bijna alle procesparameters vooraf ingesteld door de machinefabrikant.
De typische laaghogte hangt af van het materiaal: voor vollekleur modellen is de typische laaghogte 100 micron, voor metaalonderdelen 50 micron en voor zandgietmalmaterialen 200-400 micron.
Een belangrijk voordeel van Binder Jetting ten opzichte van andere 3D-printprocessen is dat binding plaatsvindt bij kamertemperatuur. Dit betekent dat dimensionale vervormingen verbonden aan thermische effecten (zoals verbuiging in FDM, SLS, DMLS/SLM of krullen in SLA/DLP) geen probleem zijn in Binder Jetting.
Als resultaat zijn de bouwvolumes van Binder Jetting-machines onder de grootste vergeleken met alle 3D-printtechnologieën (tot 2200 x 1200 x 600 mm). Deze grote machines worden doorgaans gebruikt om zandgietmallen te produceren. Metaal Binder Jetting-systemen hebben typisch grotere bouwvolumes dan DMLS/SLM-systemen (tot 800 x 500 x 400 mm), wat de parallelle productie van meerdere onderdelen tegelijkertijd mogelijk maakt. De maximale onderdelegrootte is echter beperkt tot een aanbevolen lengte van tot 50 mm, vanwege de na-verwerkingsstap.
Bovendien vereist Binder Jetting geen ondersteuningsstructuren: het omringende poeder biedt aan het onderdeel alle benodigde ondersteuning (vergelijkbaar met SLS). Dit is een belangrijk verschil tussen metaal Binder Jetting en andere metaal 3D-printprocessen, die doorgaans uitgebreid gebruik maken van ondersteuningsstructuren, en stelt de creatie van vrijvorm metaalstructuren met zeer weinig geometrische beperkingen in staat. Geometrische onnauwkeurigheden in metaal Binder Jetting komen voornamelijk uit de na-verwerkingsstappen, zoals besproken in een latere sectie.
Aangezien de onderdelen in Binder Jetting niet aan het bouwplatform bevestigd hoeven te zijn, kan het hele bouwvolume benut worden. Dus is Binder Jetting geschikt voor laag-tot-middelgrote batchproductie. Om optimaal van de volledige mogelijkheden van Binder Jetting te profiteren, is het heel belangrijk om te overwegen hoe het hele bouwvolume van de machine effectief gevuld kan worden (bin packing).
Vollekleur Binder Jetting
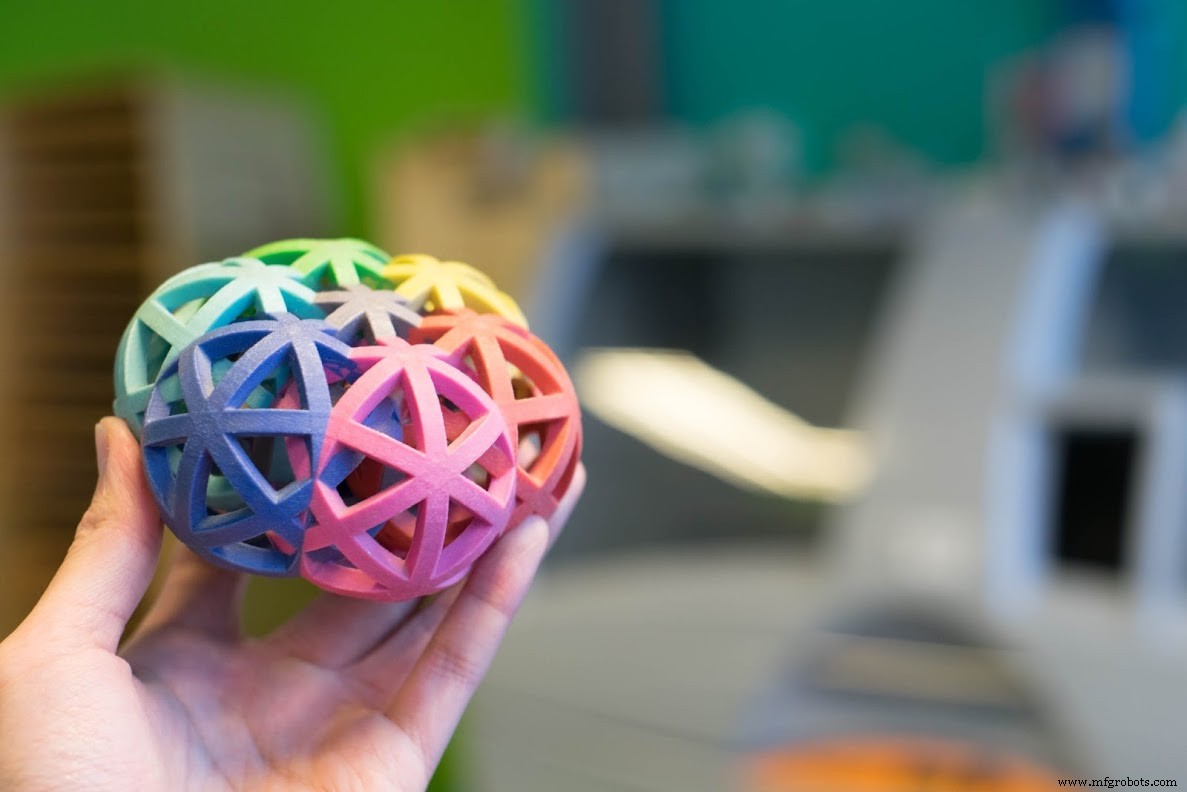
Binder Jetting kan vollekleur 3D-geprinte onderdelen produceren op een vergelijkbare manier als Material Jetting. Het wordt vaak gebruikt om figuurtjes en topografische kaarten te 3D-printen, vanwege de lage kosten.
Vollekleurmodellen worden geprint met zandsteenpoeder of PMMA-poeder. De hoofddrukhead jetten eerst het bindmiddel, terwijl een secundaire drukhead een gekleurde inkt jetten. Inkt met verschillende kleuren kan gecombineerd worden om een heel grote reeks kleuren te produceren, op een vergelijkbare manier als een 2D-inkjetprinter.
Na printen worden de onderdelen gecoat met cyanoacrylaat (superlijm) of een ander infiltrant om de onderdeelsterkte te verbeteren en de levendigheid van de kleuren te verbeteren. Een secundaire epoxylager kan dan ook toegevoegd worden om de sterkte en kleurweergave verder te verbeteren. Zelfs met deze extra stappen zijn vollekleur Binder Jetting-onderdelen zeer broos en niet aanbevolen voor functionele toepassingen.
Om vollekleur prints te produceren, moet een CAD-model dat de kleurinformatie bevat, geleverd worden. Kleur kan op CAD-modellen toegepast worden via twee methoden: op per-vlak basis of als een textuurkaart. Kleur toepassen op per-vlak basis is snel en eenvoudig te implementeren, maar het gebruik van een textuurkaart stelt meer controle en groter detail toe. Raadpleeg je eigen CAD-software voor specifieke instructies.
Zandgietkernen en -mallen
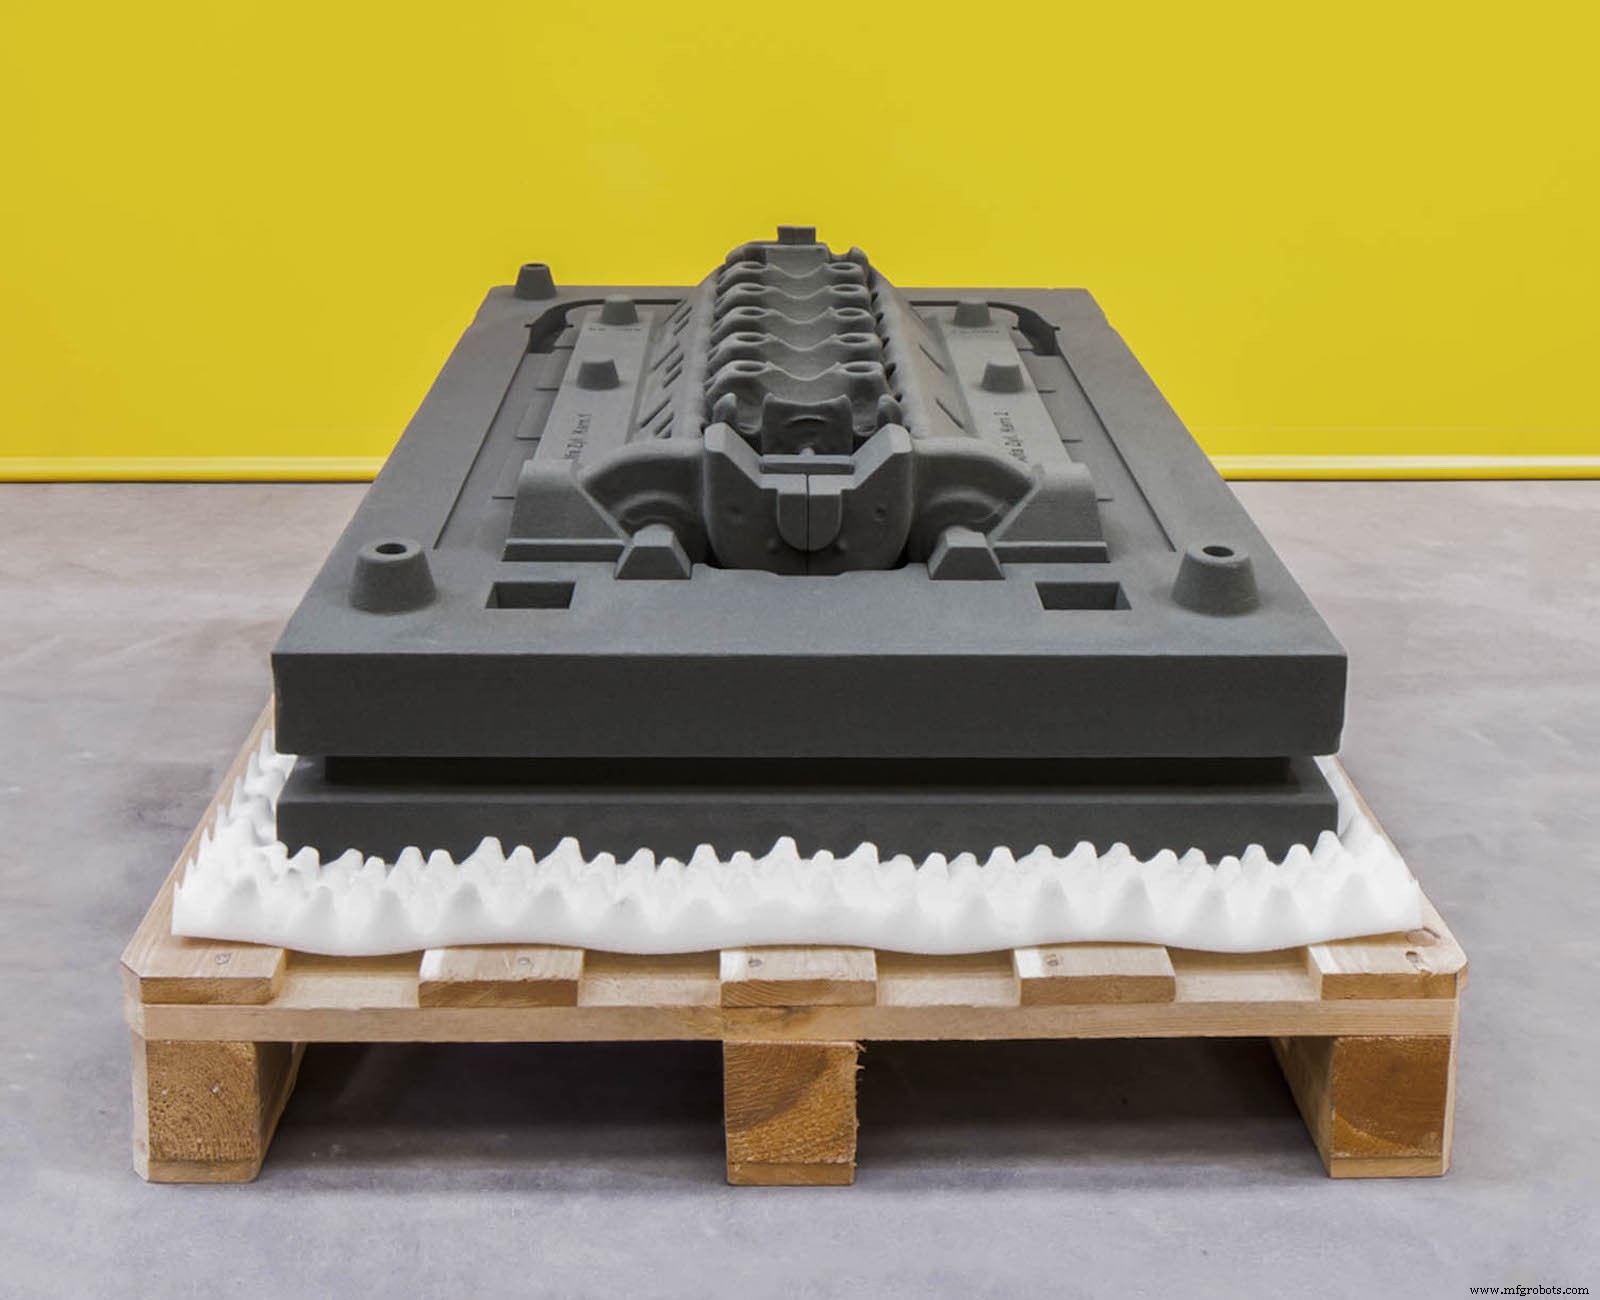
De productie van grote zandgietpatronen is een van de meest voorkomende toepassingen voor Binder Jetting. De lage kosten en snelheid van het proces maken het een uitstekende oplossing voor uitgebreide patroonontwerpen die erg moeilijk of onmogelijk zouden zijn om te produceren met traditionele technieken.
De kernen en malen worden doorgaans geprint met zand of silica. Na printen zijn de malen doorgaans direct klaar voor gieten. Het gegoten metaalcomponent wordt meestal na gieten uit ze verwijderd door de mal te breken. Hoewel deze malen maar één keer gebruikt worden, zijn de tijds- en kostenbesparingen ten opzichte van traditionele productie substantieel.
Metaal Binder Jetting
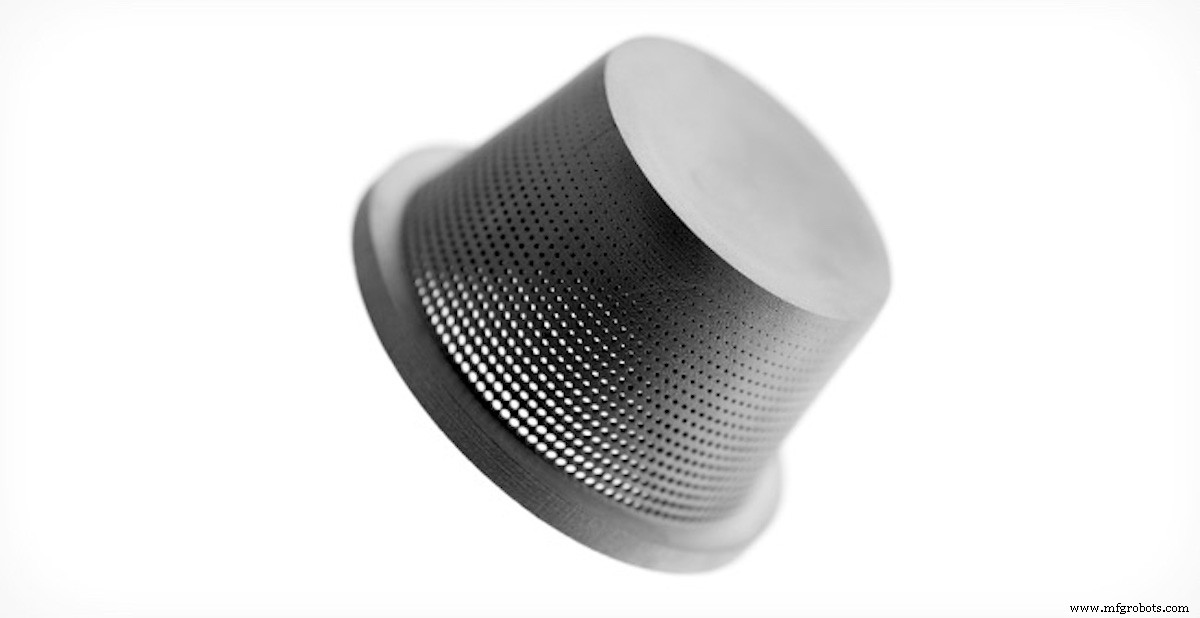
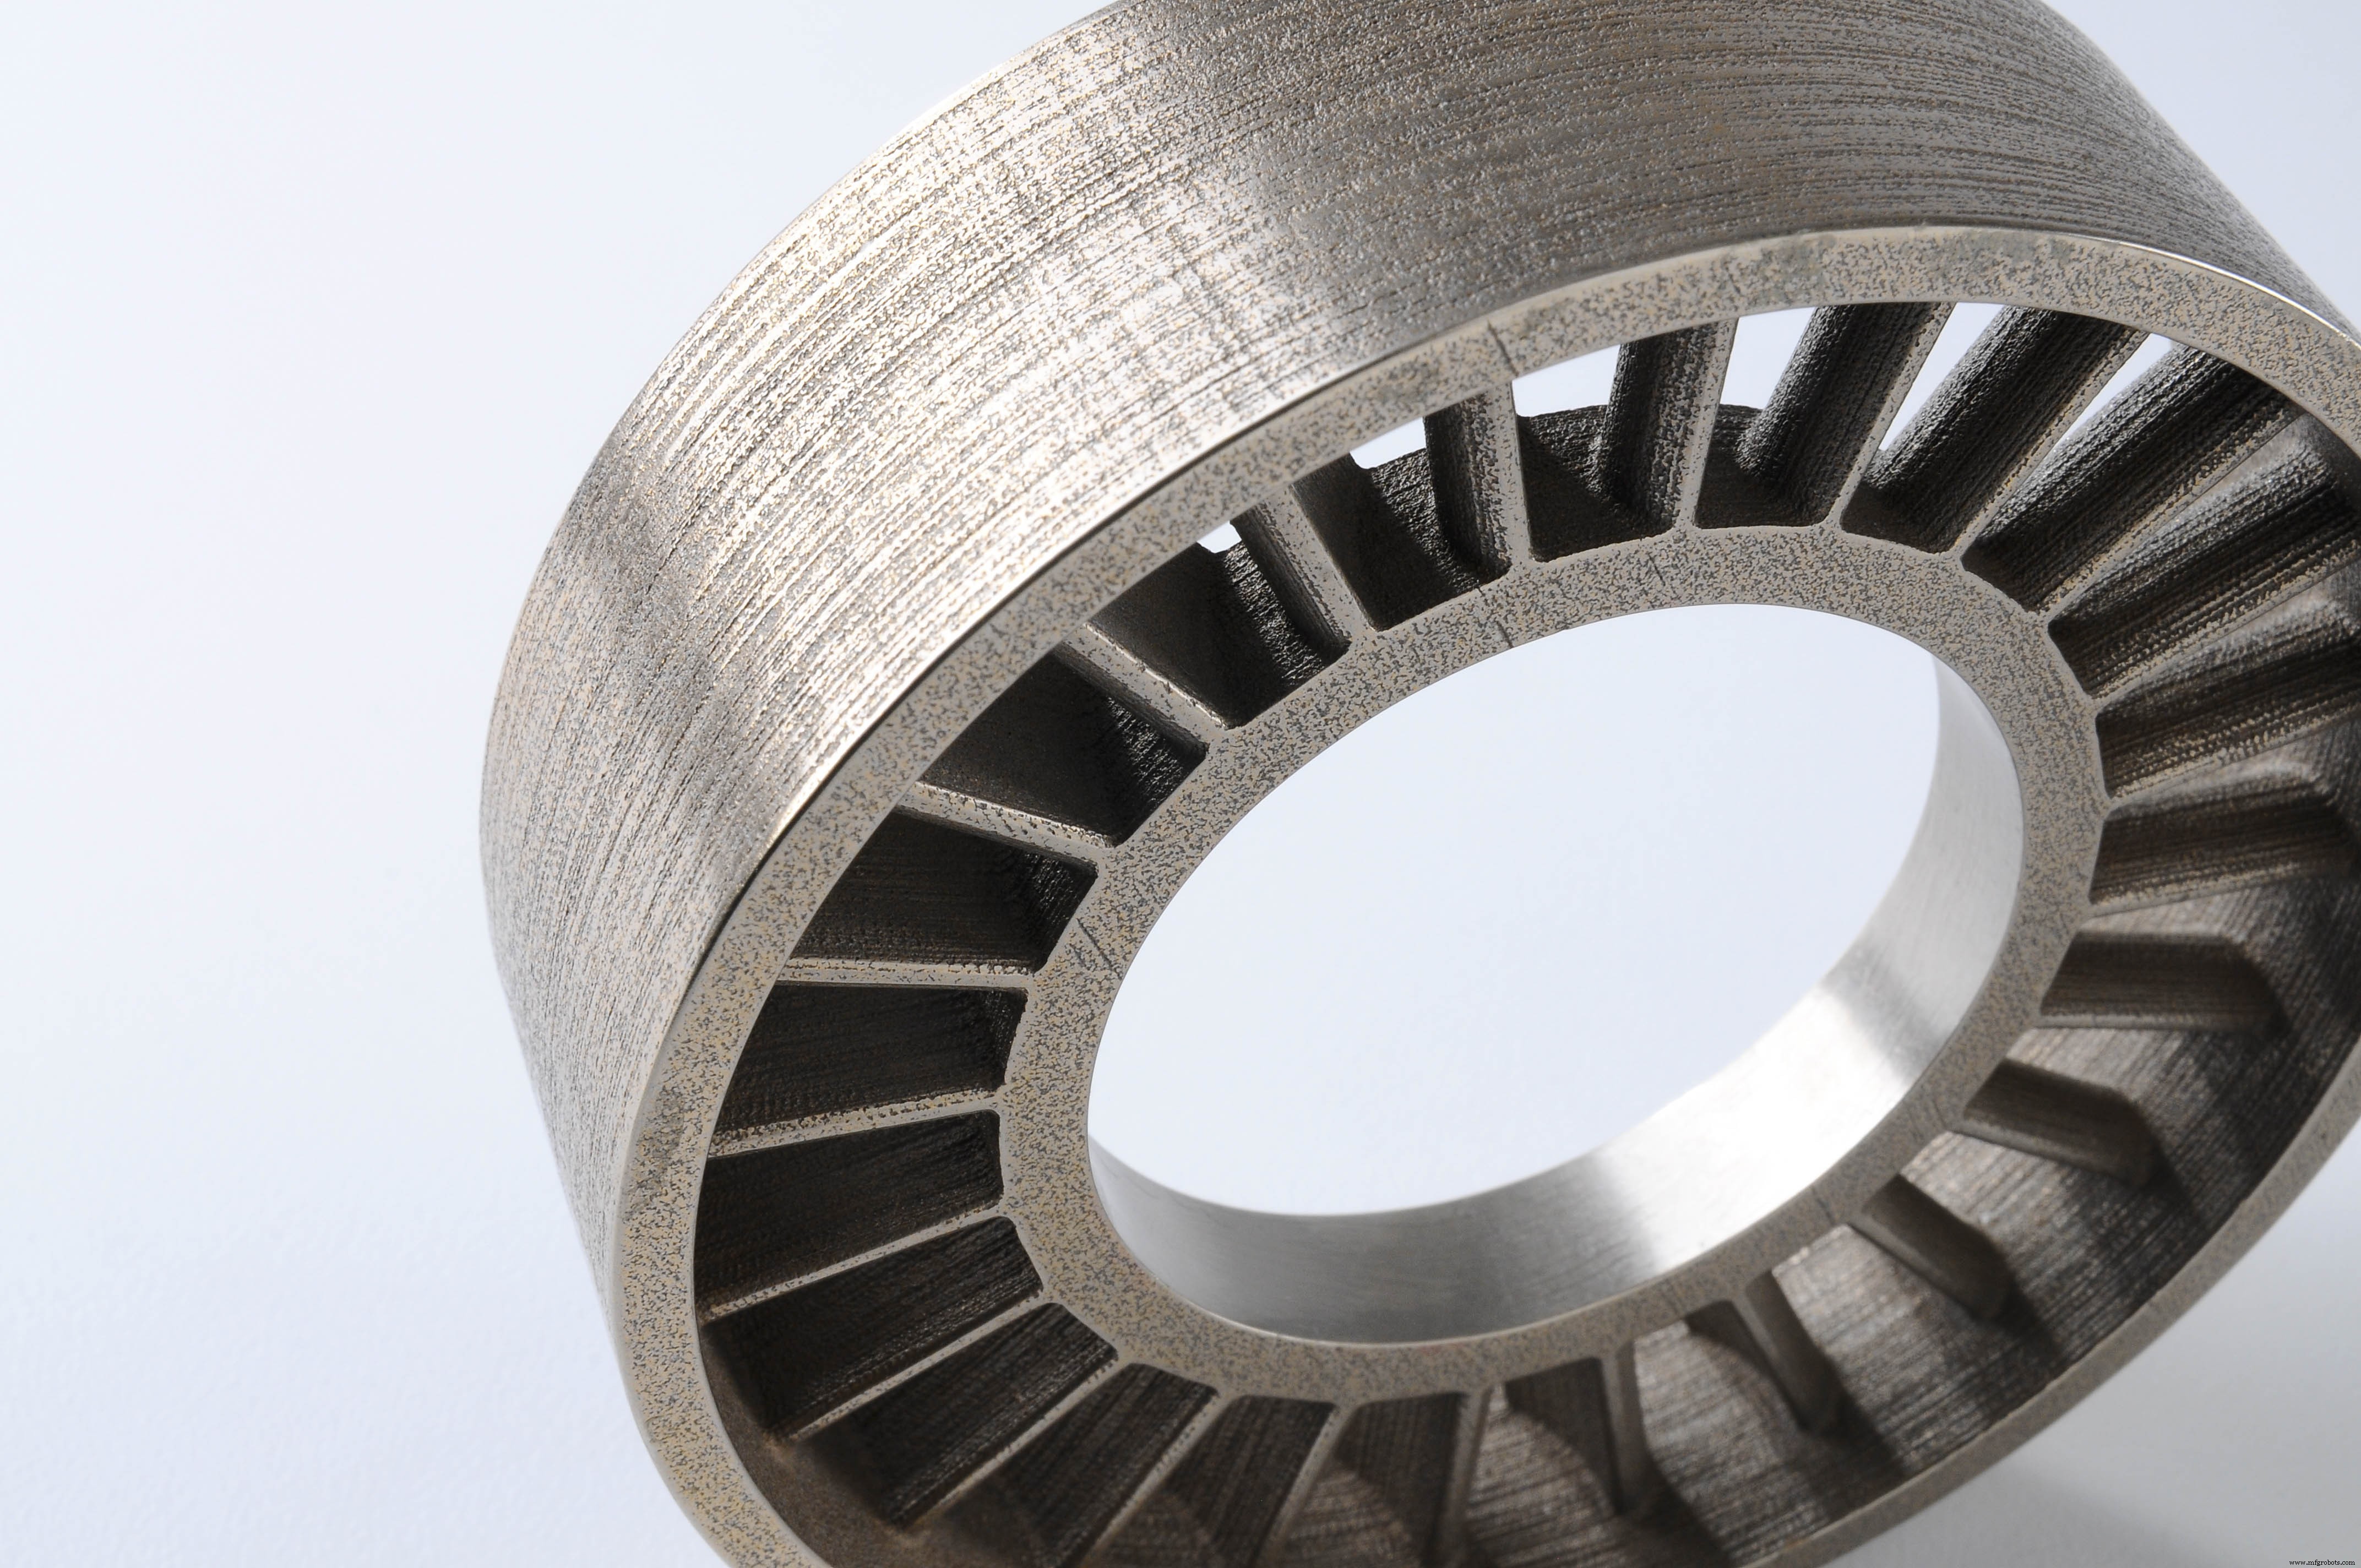
Metaal Binder Jetting is tot 10x economischer dan andere metaal 3D-printprocessen (DMLS/SLM). Bovendien is de bouwgrootte van Binder Jetting aanzienlijk groot en de geproduceerde onderdelen vereisen geen ondersteuningsstructuren tijdens printen, wat de creatie van complexe geometrieën mogelijk maakt. Dit maakt metaal Binder Jetting een zeer aantrekkelijke technologie voor laag-tot-middelgrote metaalproductie.
Het hoofdnadeel van metaal Binder Jetting-onderdelen zijn hun mechanische eigenschappen, die niet geschikt zijn voor high-end toepassingen. Niettemin zijn de materiaaleigenschappen van de geproduceerde onderdelen equivalent aan metaalonderdelen geproduceerd met Metal Injection Molding, wat een van de meest wijd gebruikte productiemethoden is voor de massaproductie van metaalonderdelen.
Infiltratie & Sintering
Metaal Binder Jetting-onderdelen vereisen een secundair proces na printen, zoals infiltratie of sintering, om hun goede mechanische eigenschappen te bereiken, aangezien de as-geprinte onderdelen in essentie bestaan uit metaaldeeltjes gebonden met een polymere lijm.
Infiltratie: Na printen wordt het onderdeel in een oven geplaatst, waar de binder verbrandt en gaten achterlaat. Op dit moment is het onderdeel ongeveer 60% poreus. Brons wordt vervolgens gebruikt om de gaten via capillaire werking te infiltreren, wat resulteert in onderdelen met lage porositeit en goede sterkte.
Sintering: Na voltooiing van printen worden de onderdelen in een hoge-temperatuur oven geplaatst, waar de binder verbrandt en de overgebleven metaaldeeltjes gesinterd (gebonden) worden, wat resulteert in onderdelen met zeer lage porositeit.
Kenmerken van metaal Binder Jetting
Nauwkeurigheid en tolerantie kunnen sterk variëren afhankelijk van het model en zijn moeilijk te voorspellen omdat ze sterk afhankelijk zijn van de geometrie. Bijvoorbeeld, onderdelen met lengte tot 25 - 75 mm krimpen tussen 0.8 tot 2% na infiltratie, terwijl grotere onderdelen een geschatte gemiddelde krimp van 3% hebben. Voor sintering is de onderdelekrimp ongeveer 20%. De afmetingen van de onderdelen gecompenseerd voor krimp door de software van de machine, maar non-uniforme krimp kan een probleem zijn en moet in rekening gebracht worden tijdens de ontwerpfase in samenwerking met de Binder Jetting-machineoperator.
De na-verwerkingsstap kan ook de bron van onnauwkeurigheden zijn. Bijvoorbeeld, tijdens sintering wordt het onderdeel verhit tot een hoge temperatuur en wordt zacht. In deze zachte toestand kunnen niet-ondersteunde gebieden vervormen onder hun eigen gewicht. Bovendien, naarmate het onderdeel krimpt tijdens sintering, is er wrijving tussen de plaat van de oven en het onderste oppervlak van het onderdeel, wat kan leiden tot verbuiging. Opnieuw, communicatie met de Binder Jetting-machineoperator is hier cruciaal om optimale resultaten te garanderen.
Gesinterde of geïnfiltreerde Binder Jetting-metaalonderdelen zullen een interne porositeit hebben (sintering produceert 97% dichte onderdelen, terwijl infiltratie ongeveer 90% produceert). Dit beïnvloedt de mechanische eigenschappen van metaal Binder Jetting-onderdelen, aangezien de gaten kunnen leiden tot kraakinitiatie. Vermoeidheid en breuksterkte en rek bij breuk zijn de materiaaleigenschappen die het meest beïnvloed worden door interne porositeit. Geavanceerde metallurgische processen (zoals Hot Isostatic Pressing of HIP) kunnen toegepast worden om onderdelen met bijna geen interne porositeit te produceren. Voor toepassingen waar mechanische prestaties kritiek zijn, zijn DMLS of SLM de aanbevolen oplossingen.
Een voordeel van metaal Binder Jetting vergeleken met DMLS/SLM is de oppervlakteruwigheid van de geproduceerde onderdelen. Typisch hebben metaal Binder Jetting-onderdelen een oppervlakteruwigheid van Ra 6 μm na na-verwerking, wat verminderd kan worden tot Ra 3 μm als een korrelstraalstap toegepast wordt. In vergelijking, de as-geprinte oppervlakteruwigheid van DMLS/SLM-onderdelen is ongeveer Ra 12-16 μm. Dit is met name gunstig voor onderdelen met interne geometrieën, bijvoorbeeld interne kanalen, waar na-verwerking moeilijk is.
De tabel hieronder vat de verschillen in de belangrijkste mechanische eigenschappen van Roestvrij Staal-onderdelen samen, geprint met Binder Jetting en DMLS/SLM:
| Binder Jetting Roestvrij Staal 316 (gesinterd) | Binder Jetting Roestvrij Staal 316 (brons geïnfiltreerd) | DMLS/SLM Roestvrij Staal 316L | |
|---|---|---|---|
| Strekgrens | 214 MPa | 283 MPa | 470 MPa |
| Rek bij breuk | 34% | 14.5% | 40% |
| Elasticiteitsmodulus | 165 GPa | 135 GPa | 180 GPa |
Veelvoorkomende Binder Jetting Materialen
Binder Jetting-poeders komen in een reeks materialen. De eindtoepassing van het onderdeel definieert het meest geschikte poeder. De kosten van keramische poeders zijn meestal laag. Metaalpoeders zijn duurder, maar nog steeds economischer dan DMLS/SLM-materialen. In tegenstelling tot het SLS-proces kan 100% van het ongebonden poeder gerecycld worden, wat leidt tot meer materiaalbesparing.
| Materiaal | Kenmerken |
|---|---|
| Vollekleur Zandsteen | ✓ Vollekleur non-functionele modellen ✗ Zeer broos |
| Silica Zand | ✓ Zeer hoge thermische bestendigheid ✓ Uitstekend voor zandgiettoepassingen |
| Roestvrij staal (brons geïnfiltreerd) | ✓ Goede mechanische eigenschappen ✓ Kan bewerkt worden ✗ ~10% interne porositeit |
| Roestvrij staal (gesinterd) | ✓ Zeer goede mechanische eigenschappen ✓ Hoge corrosiebestendigheid ✗ ~3% interne porositeit |
| Inconel alliage (gesinterd) | ✓ Uitstekende mechanische eigenschappen ✓ Goede temperatuurbestendigheid ✓ Hoge chemische bestendigheid |
| Wolframcarbide (gesinterd) | ✓ Zeer hoge hardheid ✓ Gebruikt voor productie van snijgereedschappen |
Voordelen & Beperkingen van Binder Jetting
De belangrijkste voor- en nadelen van de technologie zijn samengevat hieronder:
- ✓ Binder Jetting produceert metaalonderdelen en vollekleur prototypes tegen een fractie van de kosten vergeleken met DMLS/SLM en Material Jetting respectievelijk.
- ✓ Binder Jetting kan zeer grote onderdelen en complexe metaalgeometrieën produceren, omdat het niet beperkt is door thermische effecten (bijv. verbuiging).
- ✓ De productiemogelijkheden van Binder Jetting zijn uitstekend voor laag tot middelgrote batchproductie.
- ✗ Metaal Binder Jetting-onderdelen hebben lagere mechanische eigenschappen dan DMLS/SLM-onderdelen, vanwege hun hogere porositeit.
- ✗ Alleen grof detail kan geprint worden met Binder Jetting, omdat de onderdelen in hun groene toestand erg broos zijn en kunnen breken tijdens na-verwerking.
- ✗ Vergeleken met andere 3D-printprocessen biedt Binder Jetting een beperkte materiaalkeuze.
De hoofdeigenschappen van Binder Jetting zijn samengevat in de tabel hieronder:
| Binder Jetting | |
|---|---|
| Materialen | Metalen, Keramiek (zand) |
| Dimensionale nauwkeurigheid | Metaal: ± 2% of 0.2 mm (tot ± 0.5% of ± 0.05) Vollekleur: ± 0.3 mm Zand: ± 0.3 mm |
| Typische bouwgrootte | Metaal: 400 x 250 x 250 mm (tot 800 x 500 x 400 mm) Vollekleur: 200 x 250 x 200 mm (tot 500 x 380 x 230 mm) Zand: 800 x 500 x 400 (tot 2200 x 1200 x 600 mm) |
| Gemeenschappelijke laagdikte | Metaal: 35 - 50 μm Vollekleur: 100 μm Zand: 200 - 400 μm |
| Ondersteuning | Niet vereist |
Vuistregels
- Kies metaal Binder Jetting om metaalonderdelen te 3D-printen tegen lage kosten, voor toepassingen die geen zeer hoge prestaties vereisen.
- Voor 3D-geprinte metaalonderdelen biedt Binder Jetting meer ontwerpvrijheid dan DMLS/SLM, aangezien thermische effecten geen probleem zijn tijdens het productieproces.
- Vollekleur Binder Jetting-onderdelen zijn zeer broos en alleen geschikt voor visuele doeleinden.
- Gebruik Binder Jetting om zeer grote zandgietkernen en -mallen te produceren.
3d printen
- Fused Deposition Modeling (FDM): Een Praktische Gids voor Hobbyisten en Professionals
- Het Juiste Kunststof Kiezen voor 3D-printen: Een Uitgebreide Gids
- Polyjet 3D-printen Beheersen: Precisie, Detail, en Veelzijdige Toepassingen
- Hoe 3D-printen Zandgieten Revolutioneert: Een Praktische Gids
- Bioprinten Uitgelegd: Hoe 3D-printen Levende Weefsels & Toekomstige Organen Creëert
- Binder Jetting 3D-printen: Hoe het werkt, voordelen en best practices
- Selective Laser Sintering beheersen: Van fundamenten tot real-world toepassingen
- Binder Jet 3D-printen uitgelegd: proces, voordelen en beperkingen
- Binder Jet 3D-Printen: Hoe Het Werkt En Waarom Het Belangrijk Is
- 3D Microfabricatie: De Kunst En Wetenschap Van Micrometer-Schaal Printen
- Directed Energy Deposition (DED) 3D-Printen: Proces, Voordelen En Toepassingen