



Isotrope Vezel Vul: De Sterkste 3D-geprinte Delen Bouwen – Deel 2
Update: Wilt u leren hoe verschillende vullen uw delen kunnen versterken en de wetenschap erachter? Doe mee aan onze webinar op 21 juni om 11:00 EDT. Registreer hier
Schrijversnota: Dit is de tweede post in onze tweedelige serie over het ontwerpen van de sterkste delen met Eigers Isotrope Vezel vul met koolstofvezel op de Mark Two. De vorige post dekte de fundamenten van composietversterking en de rationale achter ons unieke Isotrope patroon. Hier focussen we op hoe die vul het meest efficiënt toe te passen om de sterkste delen te produceren terwijl gewicht en kosten worden geminimaliseerd.
We hebben al de basis van composietversterking en vezeloriëntaties in Eiger verkend. Nu duiken we in versterkingsefficiëntie – sterkte maximaliseren zonder onnodige massa of kosten toe te voegen. Een laag versterken met Eigers Isotrope Vezel vul voegt stijfheid en sterkte toe, maar is het altijd nodig? Het antwoord ligt in de laag's locatie ten opzichte van de lasten die het deel zal ervaren.
Voordat u versterkt, is het essentieel om te begrijpen hoe fysieke delen reageren op externe krachten. Overweeg een eenvoudig ondersteunde balk die aan beide uiteinden gesteund wordt en vrij is om te translateren langs de x-as, zoals hieronder getoond.
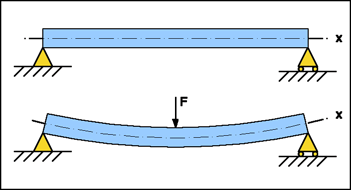
Wanneer een kracht F toegepast wordt, buigt de balk naar beneden. De mate van doorbuiging hangt af van F, de balkgeometrie, en de materiaaleigenschappen. Een doorsnedeweergave van de balk onder buiging toont dat de kant dichtst bij de last gecomprimeerd is, terwijl de tegenoverliggende kant in spanning is.
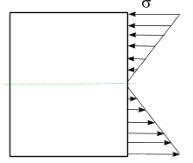
Het diagram illustreert de buigingsspanningen σ over de dikte van de balk. De pijllengtes vertegenwoordigen spanningsgrootte, terwijl hun richting compressie (omhoog pijlen) of spanning (omlaag pijlen) aangeeft. De neutrale as – waar spanning nul is – loopt door het midden. Dit betekent dat de hoogste spanningen optreden aan de buitenoppervlakken. Daarom, als u een deel versterkt dat zal buigen, moet u hoog-sterk materiaal nabij die oppervlakken plaatsen, wat de ontwerpprincipes achter I-profielen en zandwichpanelen weerspiegelt.
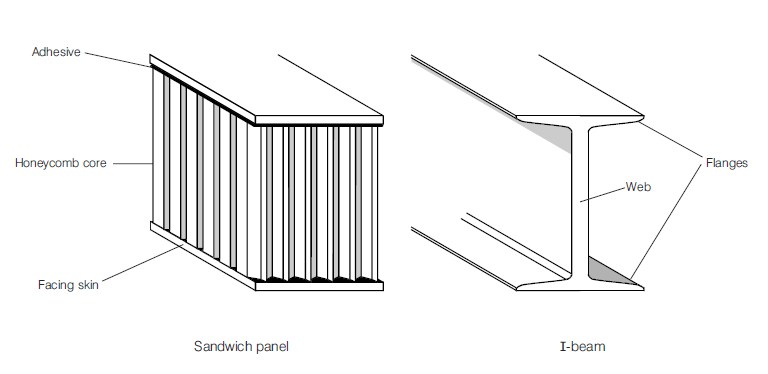
I-profielen en zandwichpanelen zijn ontwikkeld om hoge sterkte en stijfheid met minimaal gewicht te bereiken. Omdat buigingsspanningen pieken aan de buitenoppervlakken, maximaliseert het toevoegen van hoog-sterk materiaal daar de lastdraagcapaciteit terwijl de massa laag blijft. Zandwichpanelen spreiden de last over een groter oppervlak, wat lichtere kernmaterialen toelaat en de behoefte aan een geconcentreerde web vermindert.
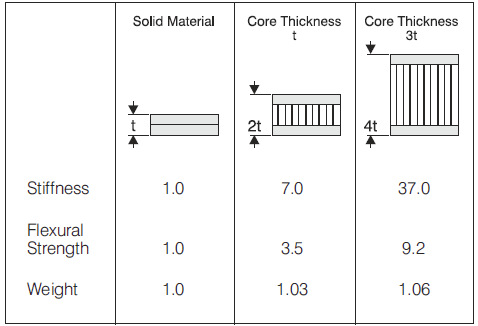
Zandwichpanelen Superponeren in Eiger
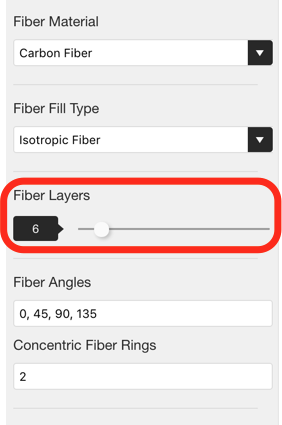
In Eiger creëert het standaardalgoritme een zandwichpaneel wanneer u vezel toevoegt vanaf de Deelweergave-pagina. De helft van de geselecteerde Vezellagen wordt aan de bovenkant van het deel geplaatst (onder de bovenste vier massive plasticlagen) en de andere helft aan de onderkant (boven de eerste vier massive plasticlagen). Dit werkt goed voor delen symmetrisch over een vlak parallel aan de bouwplaat, zoals de landinggear voor de Snotbot-drone geprint door Olin College.
Zoals op de foto's getoond, voegde het algoritme 10 lagen Kevlar-versterking toe aan de boven- en onderkant van het deel, wat een gebalanceerd zandwichpaneel produceerde. Echter, wanneer een deel niet symmetrisch is – zoals de motorfiets remhefboom die we vaak op beurzen gebruiken – faalt het standaardalgoritme om vezel te plaatsen waar het het meest nodig is.
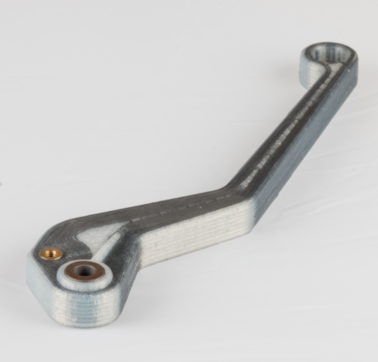
In dat geval voegt het algoritme vezel alleen aan de onderkant toe, wat het bovenoppervlak onder-versterkt laat omdat de kleine rif van de bronzen bus de symmetrie verstoort. Om het grootste zandwichpaneel te creëren, moet u de bovenlaaggroep verplaatsen zodat vezel het bovenoppervlak van de hefboom bereikt.
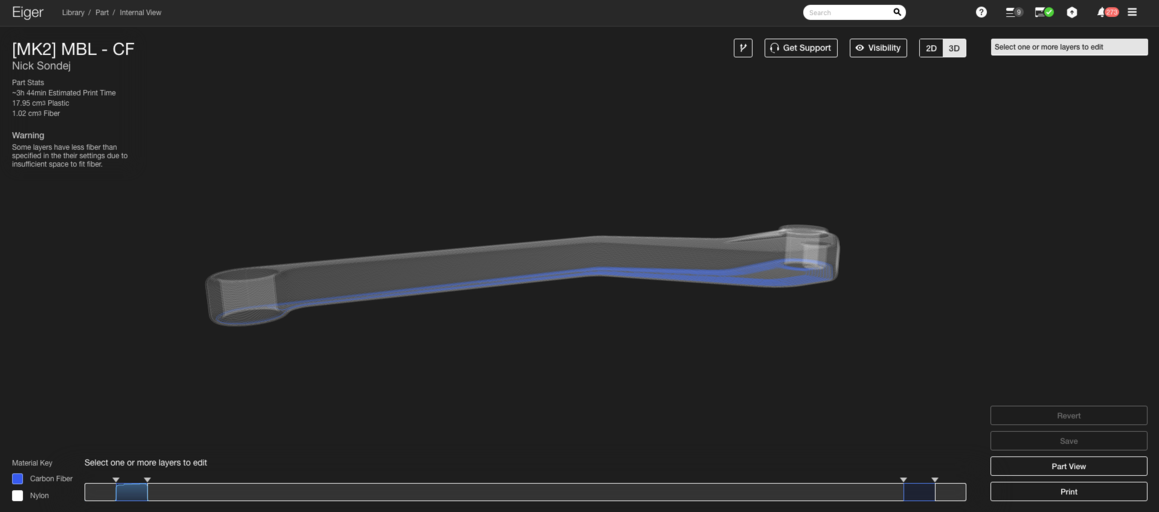
Onze eerste richtlijn voor sterke delen op de Mark Two is om het grootste, dikste zandwichpaneel eerst te bouwen door Isotrope Vezel vul met één of twee concentrische ringen te gebruiken in lagen die het verst uit elkaar liggen.
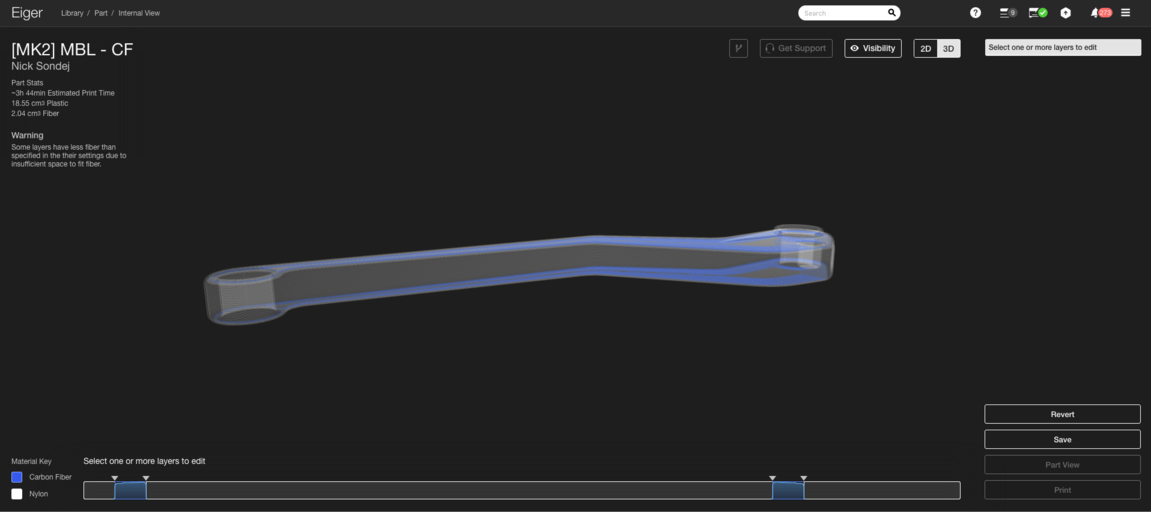
Voor de remhefboom, verplaats de bovenlaaggroep naar beneden tot vezel aan de top van de hefboomlichaam loopt, geïllustreerd hieronder.
Wanneer meerdere potentiële zandwichpaneelregio's overlappen – zoals de krukas van het UW-Madison Human Powered Vehicles Team's 2016 ontwerp – kunt u panelen superponeren. De krukas heeft verschillende gebieden die van versterking kunnen profiteren: de hoofdbodem's boven- en onderkant, en de geflanste einden die bout-geïnduceerde spanningskegels ervaren.
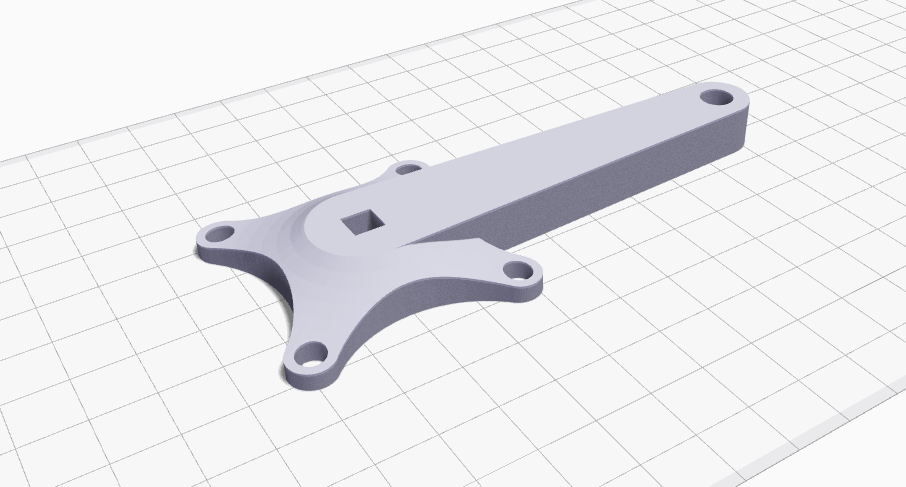
Begin met het laten van het standaardalgoritme vier lagen Isotrope Vezel vul toevoegen aan de boven- en onderkant van het hele deel. Hoewel de twee lagen verschillende doorsnede-oppervlaktes hebben, maximaliseert deze benadering het deel's vermogen om de fietsers buiglasten te weerstaan.
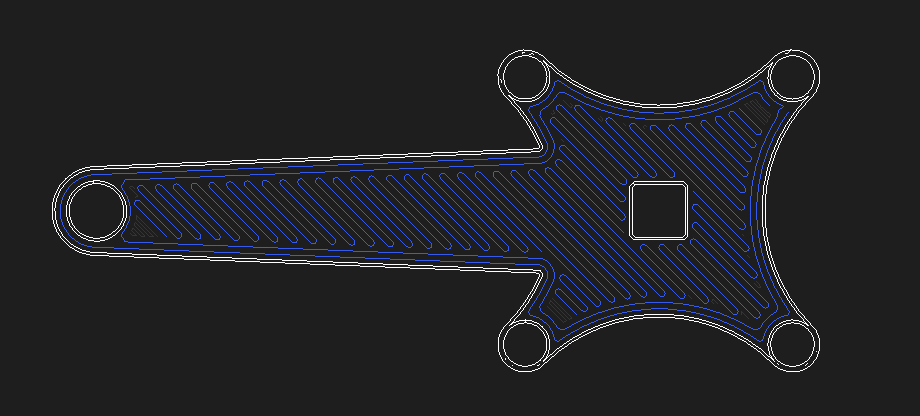
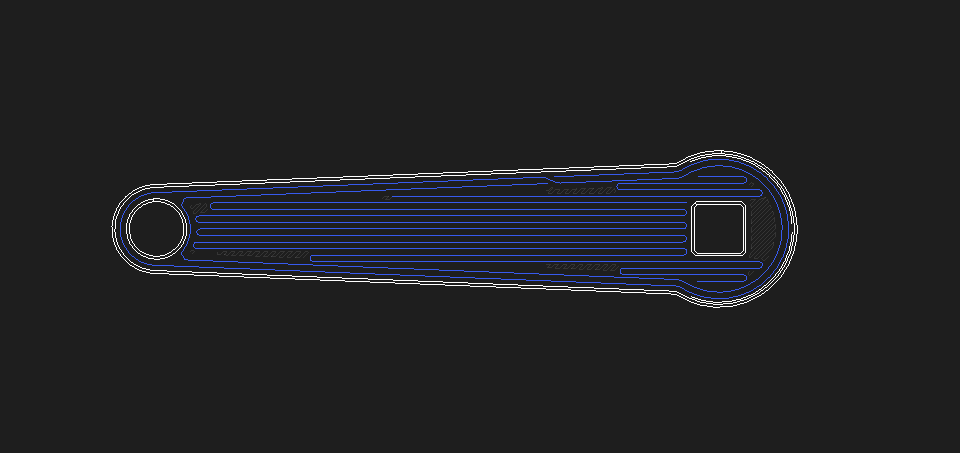
Vervolgens versterk de flens die de krukas met de kruk verbindt. Aangezien we de onderkant van de flens al versterkten in de eerste stap, voeg een laaggroep van ongeveer 25 lagen in het deel toe, precies waar de flens eindigt. Dit creëert een tweede, dunner zandwichpaneel dat de onderste huidlaag deelt met het grotere paneel, een concept dat we superpositie noemen.
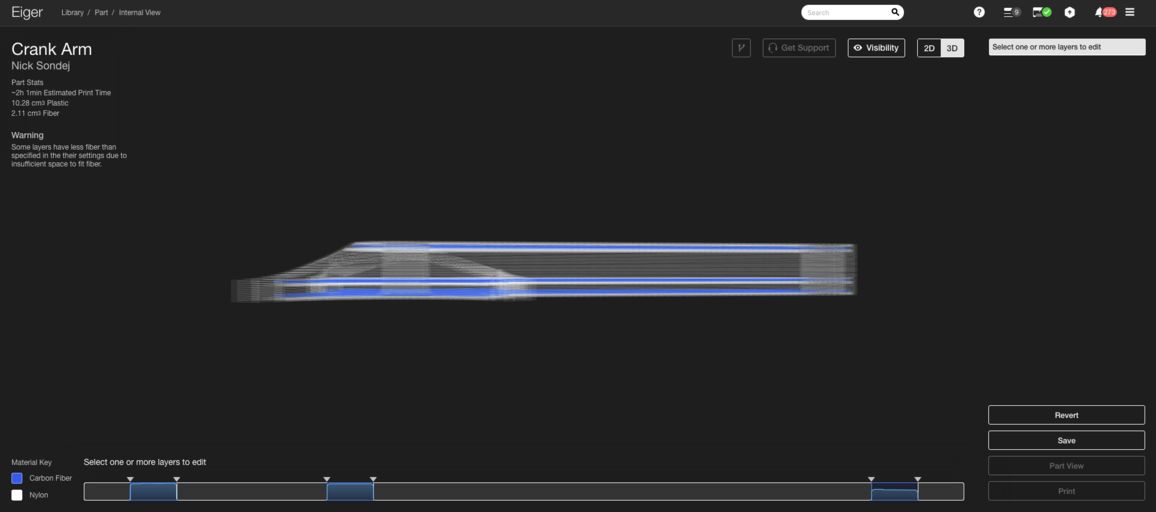
Ten slotte, omdat fiets krukkassen complexe torsionele lasten ervaren, voeg een extra vezellaag rond het middenvlak toe om afschuivingsspanningen te bestrijden, die pieken nabij de neutrale as. Dit levert een configuratie met vier distincte vezelgroepen die een serie zandwichpanelen vormen.
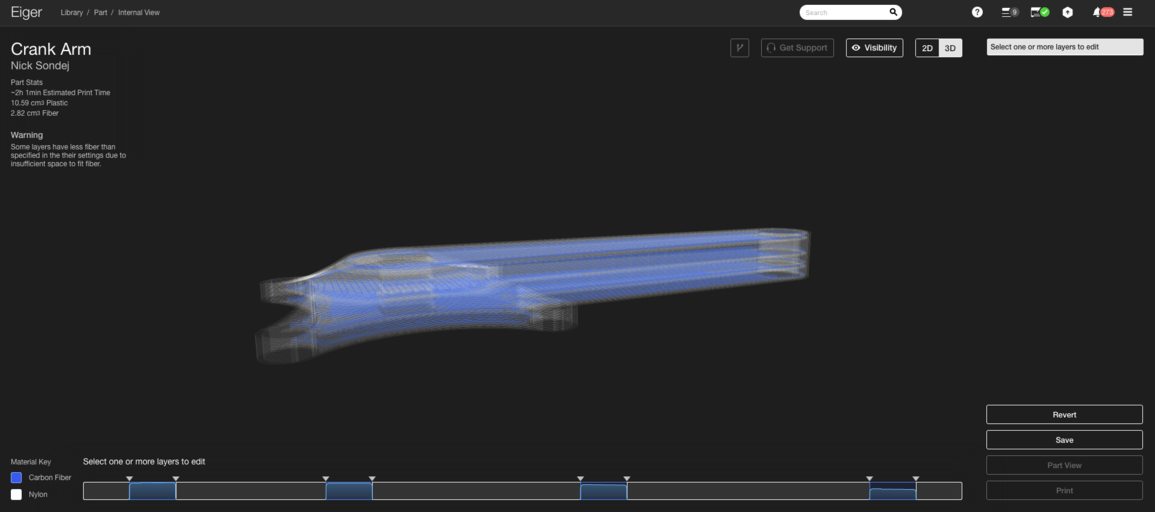
Deze stappen produceren een van de sterkste maar lichtgewicht configuraties die haalbaar zijn met Eiger.
Drie cruciale richtlijnen voor hoog-sterk 3D-printen met vezelversterking:
- Begin met het grootste, dikste zandwichpaneel met Isotrope Vezel vul.
- Superponeer extra zandwichpanelen om complexe geometrieën volledig te versterken.
- Voeg een vezellaaggroep aan het middenvlak toe om torsionele afschuivingsspanningen te mitigeren.
Hoewel uitzonderingen bestaan, bieden deze richtlijnen een stevige basis voor het ontwerpen van robuuste delen. Klaar om een deel zelf te versterken? Ontdek de Mark Two vandaag nog!
3d printen
- Moeiteloze Post-processing voor FDM 3D-prints
- Waarom CT-scannen Kwaliteitszorg in 3D-printen Revolutioneert
- 3D-printen: Een Hoeksteen van Industrie 4.0
- Belangrijkste ontwerpprincipes voor het optimaliseren van metaal 3D-geprinte onderdelen
- 3D-printen: van rapid prototyping naar full-scale eindonderdeelproductie
- Multi-body STL-bestanden maken voor multi-materiaal 3D-printen
- 3D-printoriëntatie meesteren: Tips voor oppervlakteafwerking, sterkte en supportefficiëntie
- AION500 MK3: De Snelste FFF 3D-Printer voor Kleinseriefabrieksproductie
- High-Speed 3D-Printen met de AION500 MK3 - Ongeëvenaarde Snelheid, Precisie en Kracht
- Geavanceerde 3D-printtechnologieën: Deel 2 – Laag-voor-laag fabricatie verkend
- 3D-printen & Prototyping bij Mar‑Bal: Composite innovatie versnellen