



3D-geprinte deelssterkte optimaliseren met efficiënte vezelroutering – Deel 1
Redacteur's noot: Dit is Deel 1 van een uitgebreide serie over efficiënte vezelroutering met de Markforged 3D-printer. Als u nieuw bent op het Markforged-platform en meer wilt leren, neem dan hier contact met ons op. Na het lezen van deze post, bekijk Deel 2 voor geavanceerde technieken.
Typen Vezelvul
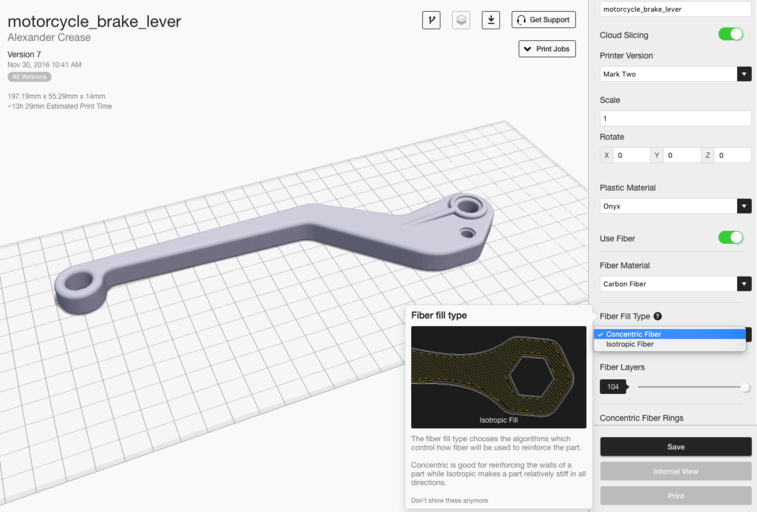
Onze hoog-sterke 3D-printers bieden twee verschillende vezelvul-strategieën voor het versterken van delen: Isotrope Vezel en Concentrische Vezel. Deze opties kunnen globaal worden toegepast op de Deelweergave-pagina of op laag-basis in de Interne Weergave-pagina. Elk vultype biedt unieke versterkingskenmerken – zie hieronder voor details. Als u geen Markforged-printer heeft, kunt u deze tactieken nog steeds testen met een Eiger-proefversie.
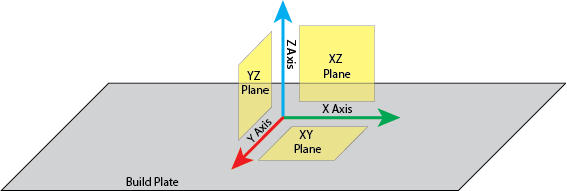
Eerst, enkele standaard naamgevingsconventies zodat iedereen op dezelfde pagina zit. Ik zal vaak naar sterkte in verschillende assen en vlakken verwijzen, dus gebruik deze sleutel als gids:
Concentrische Vul Versterking
Concentrische Vul traceert een specifiek aantal schillen binnen de buitencontouren van uw deel, wat de wanden van het deel versterkt tegen buigen rond de Z-as. Omdat de printkopf de buitenkromming volgt naar binnen toe spiraalt, is de beweging non-lineair en moet de kop vertragen om nauwkeurige gereedschappad-volging te behouden, wat de bouwtijd verhoogt. U kunt opgeven hoeveel concentrische ringen u wilt traceren, wat u precieze controle geeft over vezelgebruik per laag.
Isotrope Vul Versterking
Onze continue-vezel printers kunnen ook een Isotrope Vezel vulpatroon produceren dat de unidirectionele lagen van een traditioneel gelamineerd composiet nabootst. Elke laag bestaat uit een enkele hoekoriëntatie van parallelle vezels, met 180° keeren aan de randen. Opvolgende isotrope lagen worden automatisch door Eiger met 45° gedraaid, hoewel aangepaste oriëntatiepatronen mogelijk zijn (zie Deel 2). Isotrope Vezel weerstaat buigen in het XY-vlak omdat elke toegepaste kracht tractiebelasting genereert op ten minste enkele vezels, die uitblinken in tractie. Het kan ook gebruikt worden om zandwichpanelen te bouwen die de torsiesterkte in dat vlak verhogen.

Standaard voegt isotrope vezel twee concentrische ringen toe rond het buitenoppervlak, wat een glad versterkt exterieur garandeert. Hoewel deze methode het hele vlak van elke laag versterkt, is vezel- en tijdsintensief, en niet altijd noodzakelijk voor het bereiken van sterke delen.
Basale Vezelrouteringstechnieken
Met deze twee vezelrouteringsopties in uw toolbox, kunt u ze combineren om specifieke belastingspaden te richten, materiaal en printtijd te besparen terwijl de sterkte wordt gemaximaliseerd.
Enkel Zandwichpaneel
Een zandwichpaneel is een veelvoorkomende composiet laagopbouw die de torsiestevigheid rond het oppervlak dat het composietblad vormt, verbetert. See het als het composiet-equivalent van een I-profiel, waar de boven- en onderlaag de meeste buigspanning dragen. Als uw deel torsie in het XY-vlak zal ervaren, zal een zandwichpaneel de torsiesterkte aanzienlijk verhogen.
Onze software genereert automatisch een zandwichpaneel wanneer "Gebruik Vezel" is geselecteerd, maar het werkt het beste op symmetrische delen waar de boven- en onderlaag overeenkomen. In het voorbeeld is de bovenste oppervlakte van de remhefboom een kleine extrusie, dus we voegden handmatig vezel toe onder het grootste bovenoppervlak. Over het algemeen zou het zandwichpaneel moeten bestaan uit lagen met vergelijkbare doorsnede-oppervlaktes.
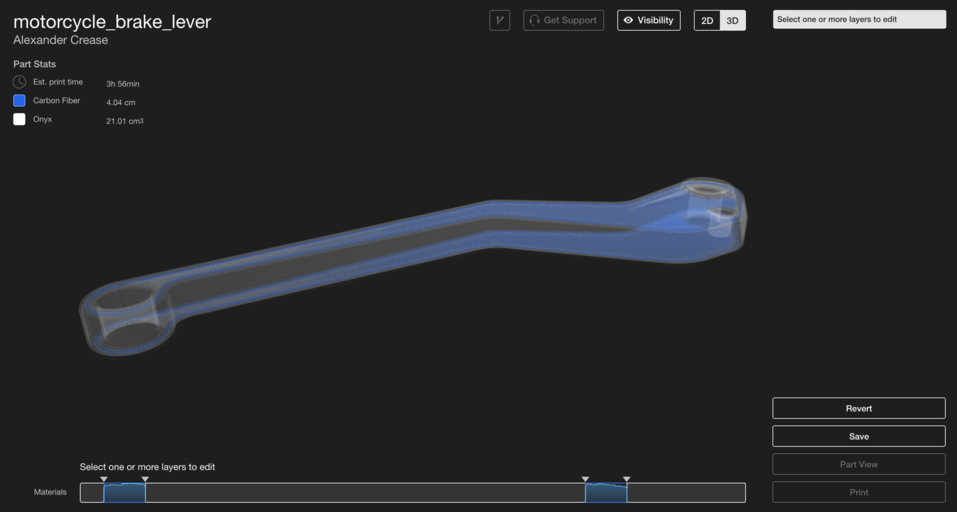
Om het zandwich in balans te houden, zorg voor een gelijk aantal isotrope lagen op de boven- en onderoppervlakken die u wilt versterken. Een onevenwichtig zandwich produceert asymmetrische buigstijfheid, wat kan leiden tot vervorming of vroege breuk. Hoe meer lagen u aan elke kant plaatst en hoe verder het zandwich uit elkaar ligt, des te sterker het deel. Vezels geplaatst in het midden van het deel hebben een kleinere impact op buigsterkte, dus het volledig vullen van het interieur is onnodig.
Vezel Omtrek
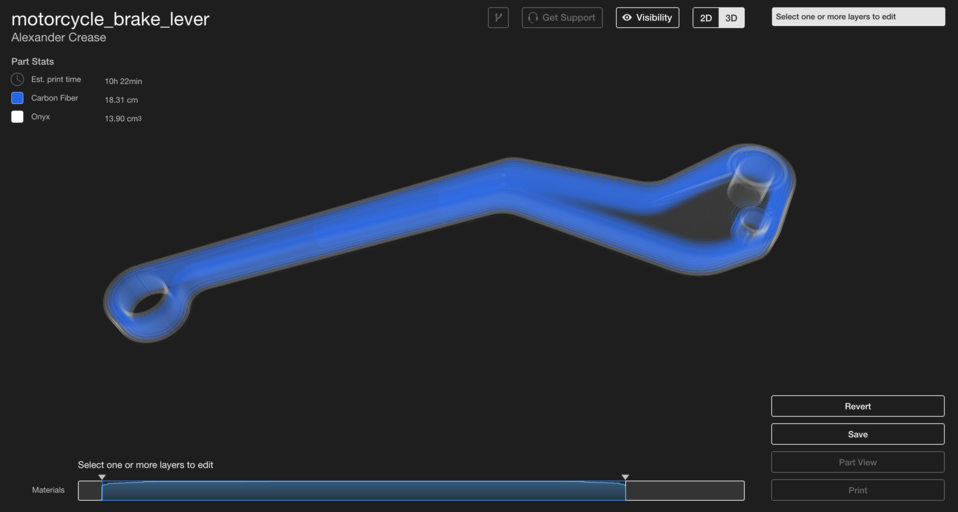
Terwijl zandwichpanelen het XY-vlak versterken, versterkt een vezelomtrek het deel rond de Z-as. Door Concentrische Vul op elke laag toe te passen, verhoogt u de wandstijfheid tegen buigen om de Z-as. Deze benadering spiegelt de engineering-praktijk van het gebruik van C-profielen of buizen in plaats van massive blokken om gewicht te reduceren terwijl de sterkte behouden blijft.
Om een vezelomtrek in te stellen, selecteer Concentrische Vul op de lagen die u wilt versterken. Het verhogen van het aantal concentrische ringen of het uitbreiden van concentrische vul naar meer lagen verhoogt de Z-as sterkte. In het remhefboom-voorbeeld versterkten we elke laag met drie concentrische ringen om de stijfheid te maximaliseren, terwijl het interieur onversterkt bleef omdat het de minst buiging ervaart.
Schillen
Wanneer een deel weerstand moet bieden tegen buigen in alle richtingen – of wanneer belastingspaden onzeker zijn – combineer zandwichpanelen met intermediaire vezelschillen. Het resulterende ontwerp levert buigsterkte op elke as. Bijvoorbeeld, een motorbeugel voor zware robotica vereist robuuste versterking van alle kanten.
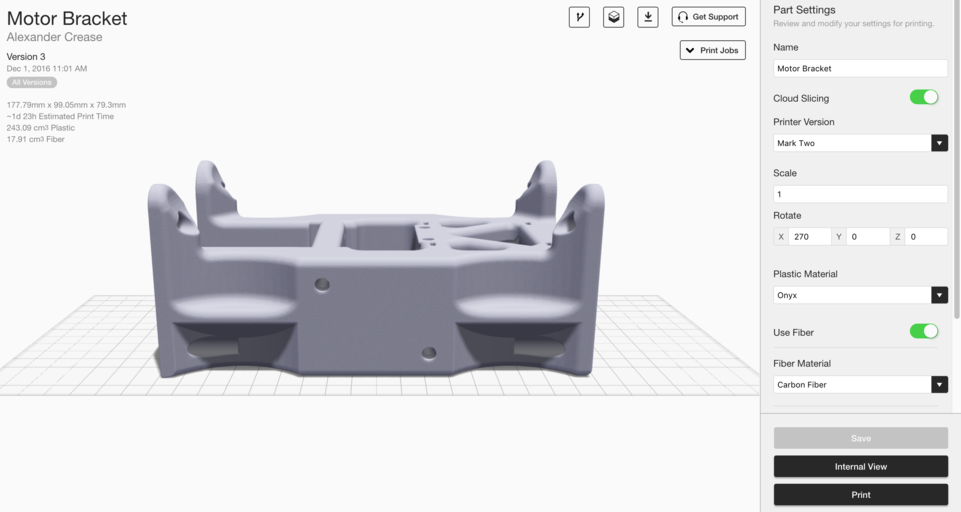
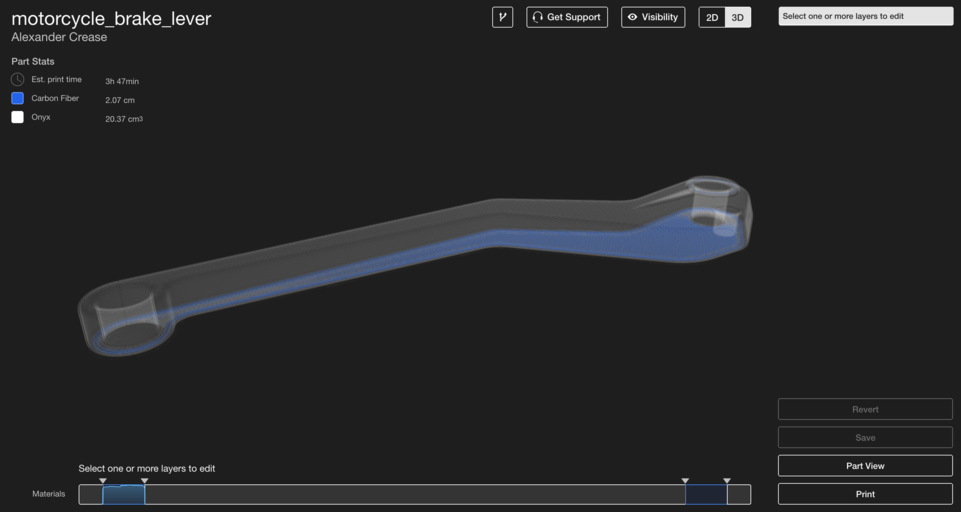
In dit geval selecteerden we 20 lagen isotrope zandwichpanelen (10 per kant) om een zeer robuust deel te bereiken. Omdat de bovenkant boutgat-extrusies heeft, herpositioneerden we het bovenpaneel om onder het bovenoppervlak te zitten.
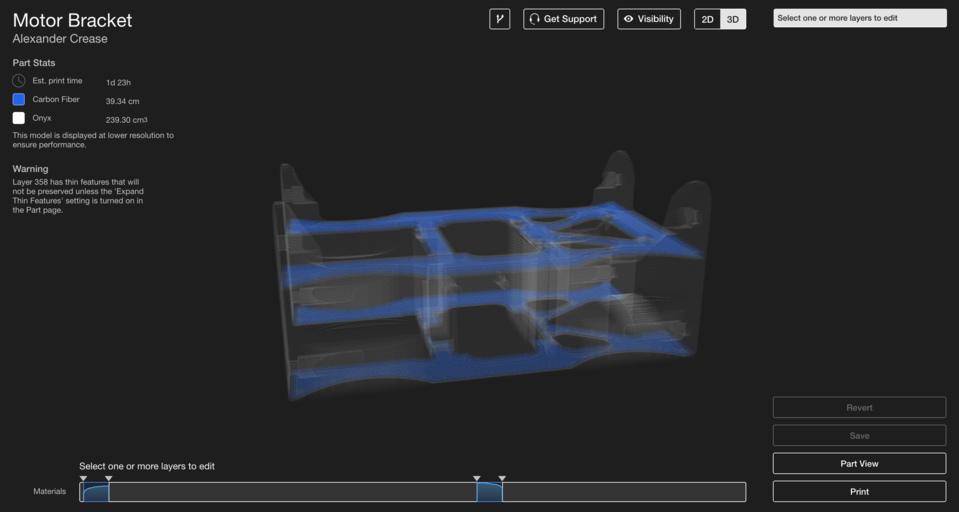
De balk aan de onderkant van de interne weergave laat u vezelgebruik per sectie monitoren, genormaliseerd tot het maximum. Hier zien we twee afzonderlijke vezel-versterkte regio's voor een simpel isotroop zandwichpaneel. Door de centrale regio tussen de twee panelen te selecteren, te groeperen en Concentrische Vezelvul met twee ringen toe te wijzen, creëren we een efficiënte, multi-as versterkingsstrategie.
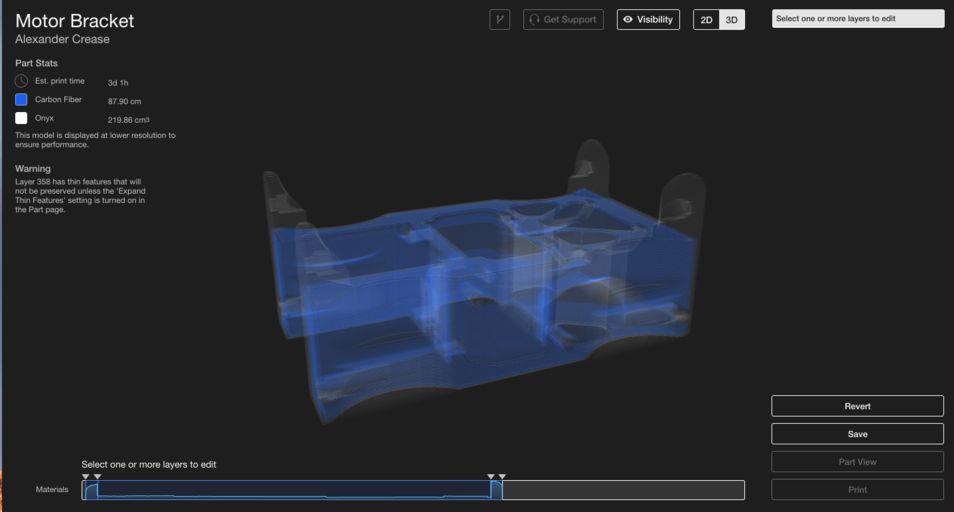
Door een duidelijk begrip van het versterkingsmechanisme van elk vultype, kunt u eenvoudige maar krachtige trucs toepassen – zoals de combinatie hierboven – om de deelsprestaties te verbeteren en printtijd te reduceren zonder vezel te verspillen.
Geïnteresseerd in meer leren? Vraag een Eiger-proefversie aan om te experimenteren met onze software en vezelversterkingsopties. Bekijk ook Deel 2 voor geavanceerde vezelrouteringstechnieken!
3d printen
- 3D-geprinte Onderdelen Kleuren met Was Crayons: Een Nieuwe Post-processing Techniek
- 3D‑Geprint Carbon Fiber: Een Superieure Alternatief voor Aluminium Tussen Mondiale Tekorten
- Kwaliteitscontrole Verhogen: 3D‑Geprint Tooling Verbetert Productieprecisie
- In‑Process Inspectie: 3D‑Geprinte Onderdeel Kwaliteit Verhogen
- Functionele 3D‑Geprinte Fiets Pannier Adapters Ontwerpen Met Kevlar CFF
- De Go-Kart Heruitvinden: 3D-geprinte Koolstofvezel-onderdelen voor Ongekende Prestaties
- Snel 3D-geprinte Delen Labelen met Graveer-vuller – Een Bewezen, Eenvoudige Methode
- 3D-geprinte Drone Maakt Snelle, Kosteneffectieve Dataverzameling in Antarctica Mogelijk
- Dimensionale nauwkeurigheid in 3D-geprinte onderdelen garanderen
- Versterken van 3D-geprinte Onderdelen: Bewezen Technieken
- Geavanceerde inspectiestrategieën voor 3D-geprinte motoronderdelen – Deel 3