



Arbeid & afval besparen: 5-as CNC 3D-printen van composiet-hulpmiddelen
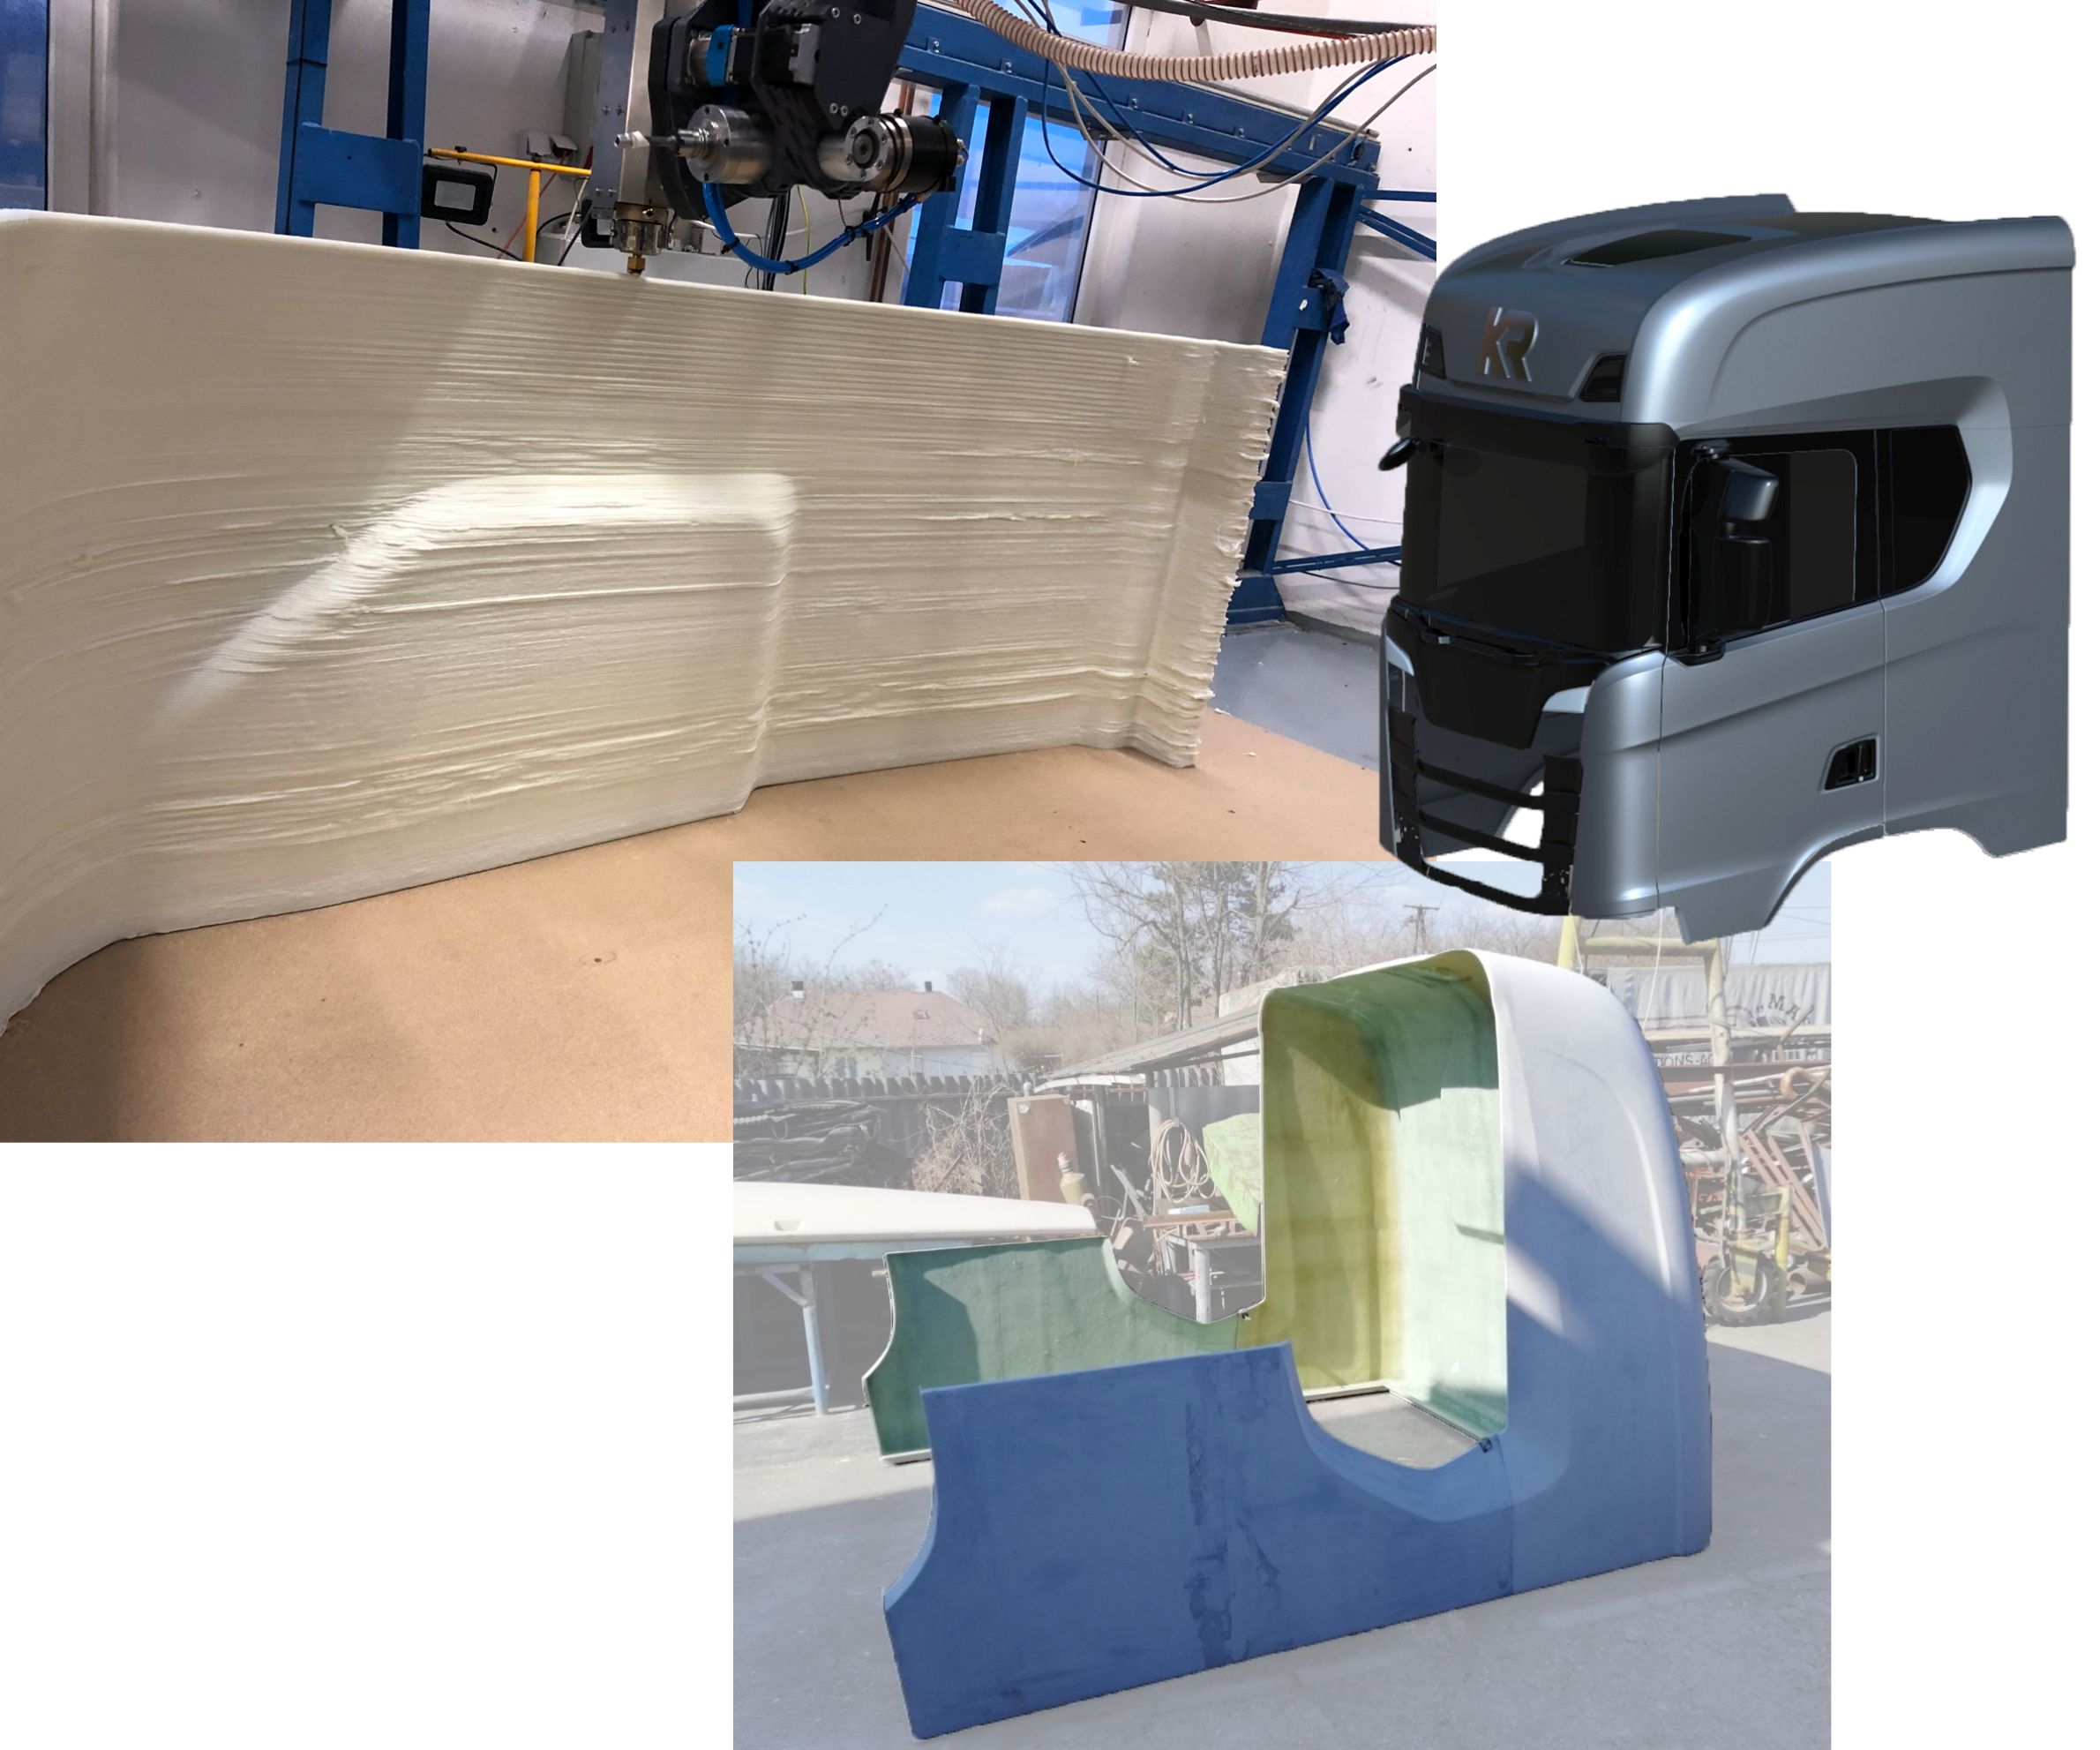
"We bouwden hulpmiddelen met CNC-gefreesde polyurethaan-schuim en handmatige oppakking GRP (glasvezel-versterkte kunststof), maar die benadering betrof te veel arbeid en afval," legt György Juhász uit, eigenaar van Rapid Prototyping (Boedapest, Hongarije), die in december een CEAD Robot Extruder kocht. "We 3D-printen nu hulpmiddelen met 30% korte glasvezel-versterkte polypropyleen en halveren onze arbeidstijd."
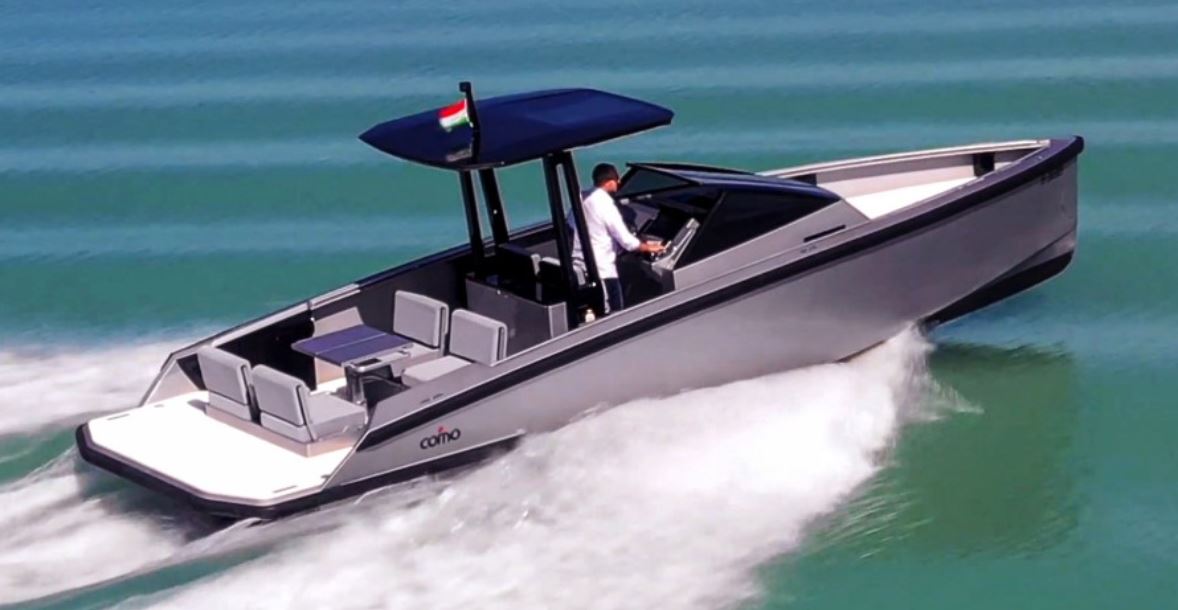
Juhász begon met composieten als bootbouwer. Zijn projecten omvatten Como Yachts en de Narke Electrojet, die claimt de werelds eerste volledig-elektrische persoonlijke watercraft in serieproductie te zijn. "In Hongarije kun je geen petroleum-gebaseerde brandstoffen gebruiken op enige meren, en we hebben het tweede grootste meer in Europa," legt hij uit. "We ontwikkelen meer elektrische bootmodellen voor bedrijven. Ik had een snellere, goedkoper manier nodig om plugs en hulpmiddelen voor deze projecten te maken."
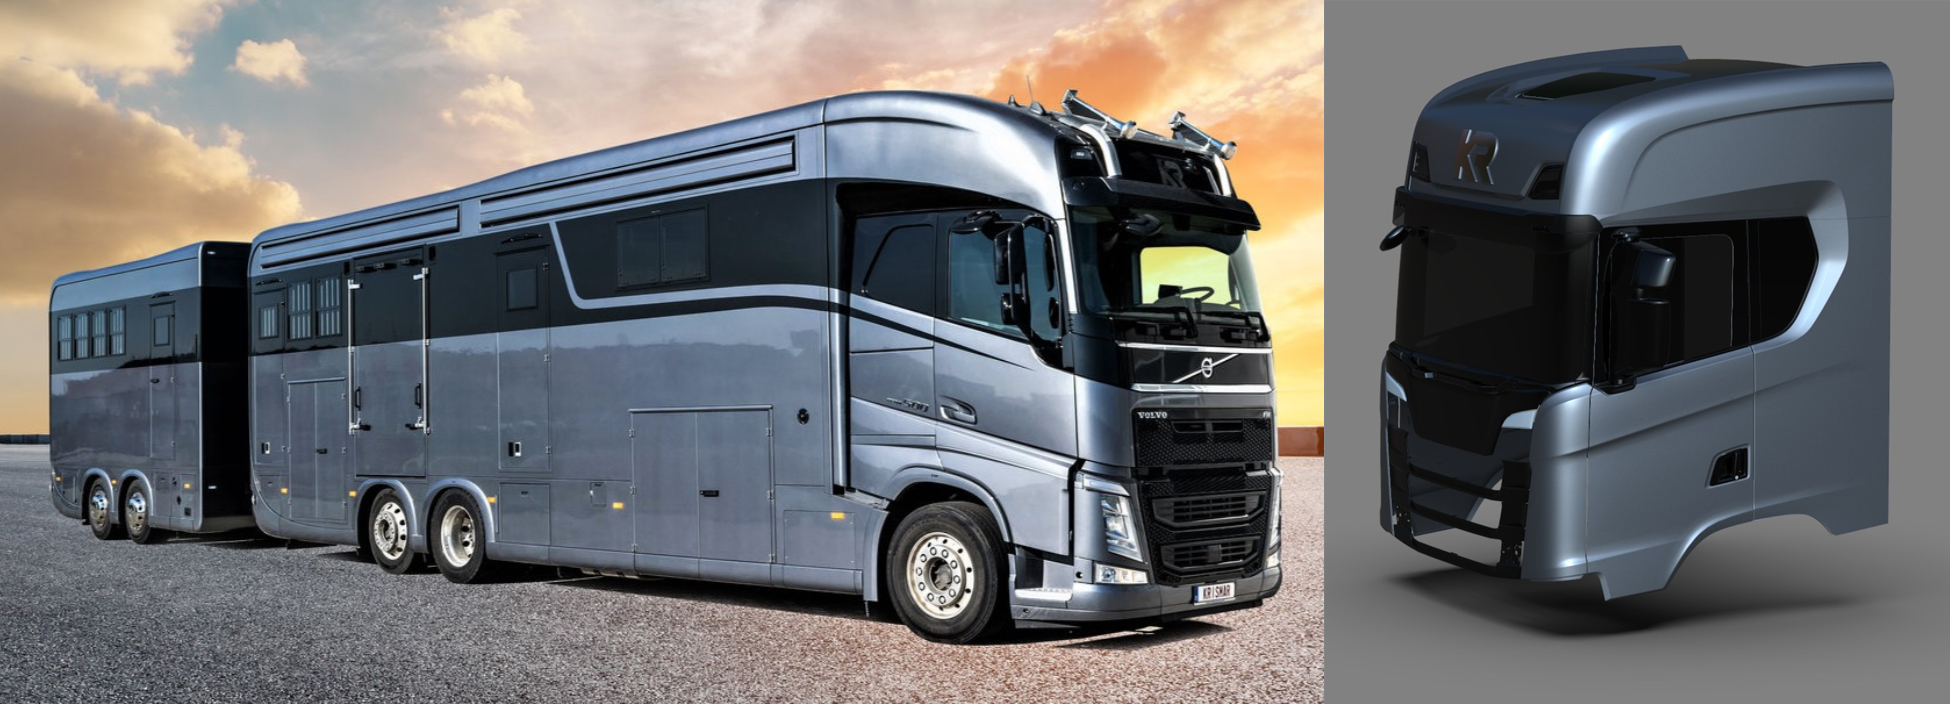
Eén van de eerste projecten die voltooid werd met dit nieuwe 3D-print-systeem is een glasvezel-hulpmiddel voor een composiet-slaapcabine voor custom truck- en trailer-fabrikant Krismar (Waardamme, België). "Dit is een tamelijk groot component, van 2550 bij 2200 bij 1200 millimeter," zegt Juhász. "We wilden de maximale dikte printen om vervorming en deformatie bij afkoeling te voorkomen." De 30-millimeter-dikte werd in twee lagen van 15 millimeter elk geprint en gebruikte bijna 400 kilogram glasvezel-versterkte polypropyleen-pellets.
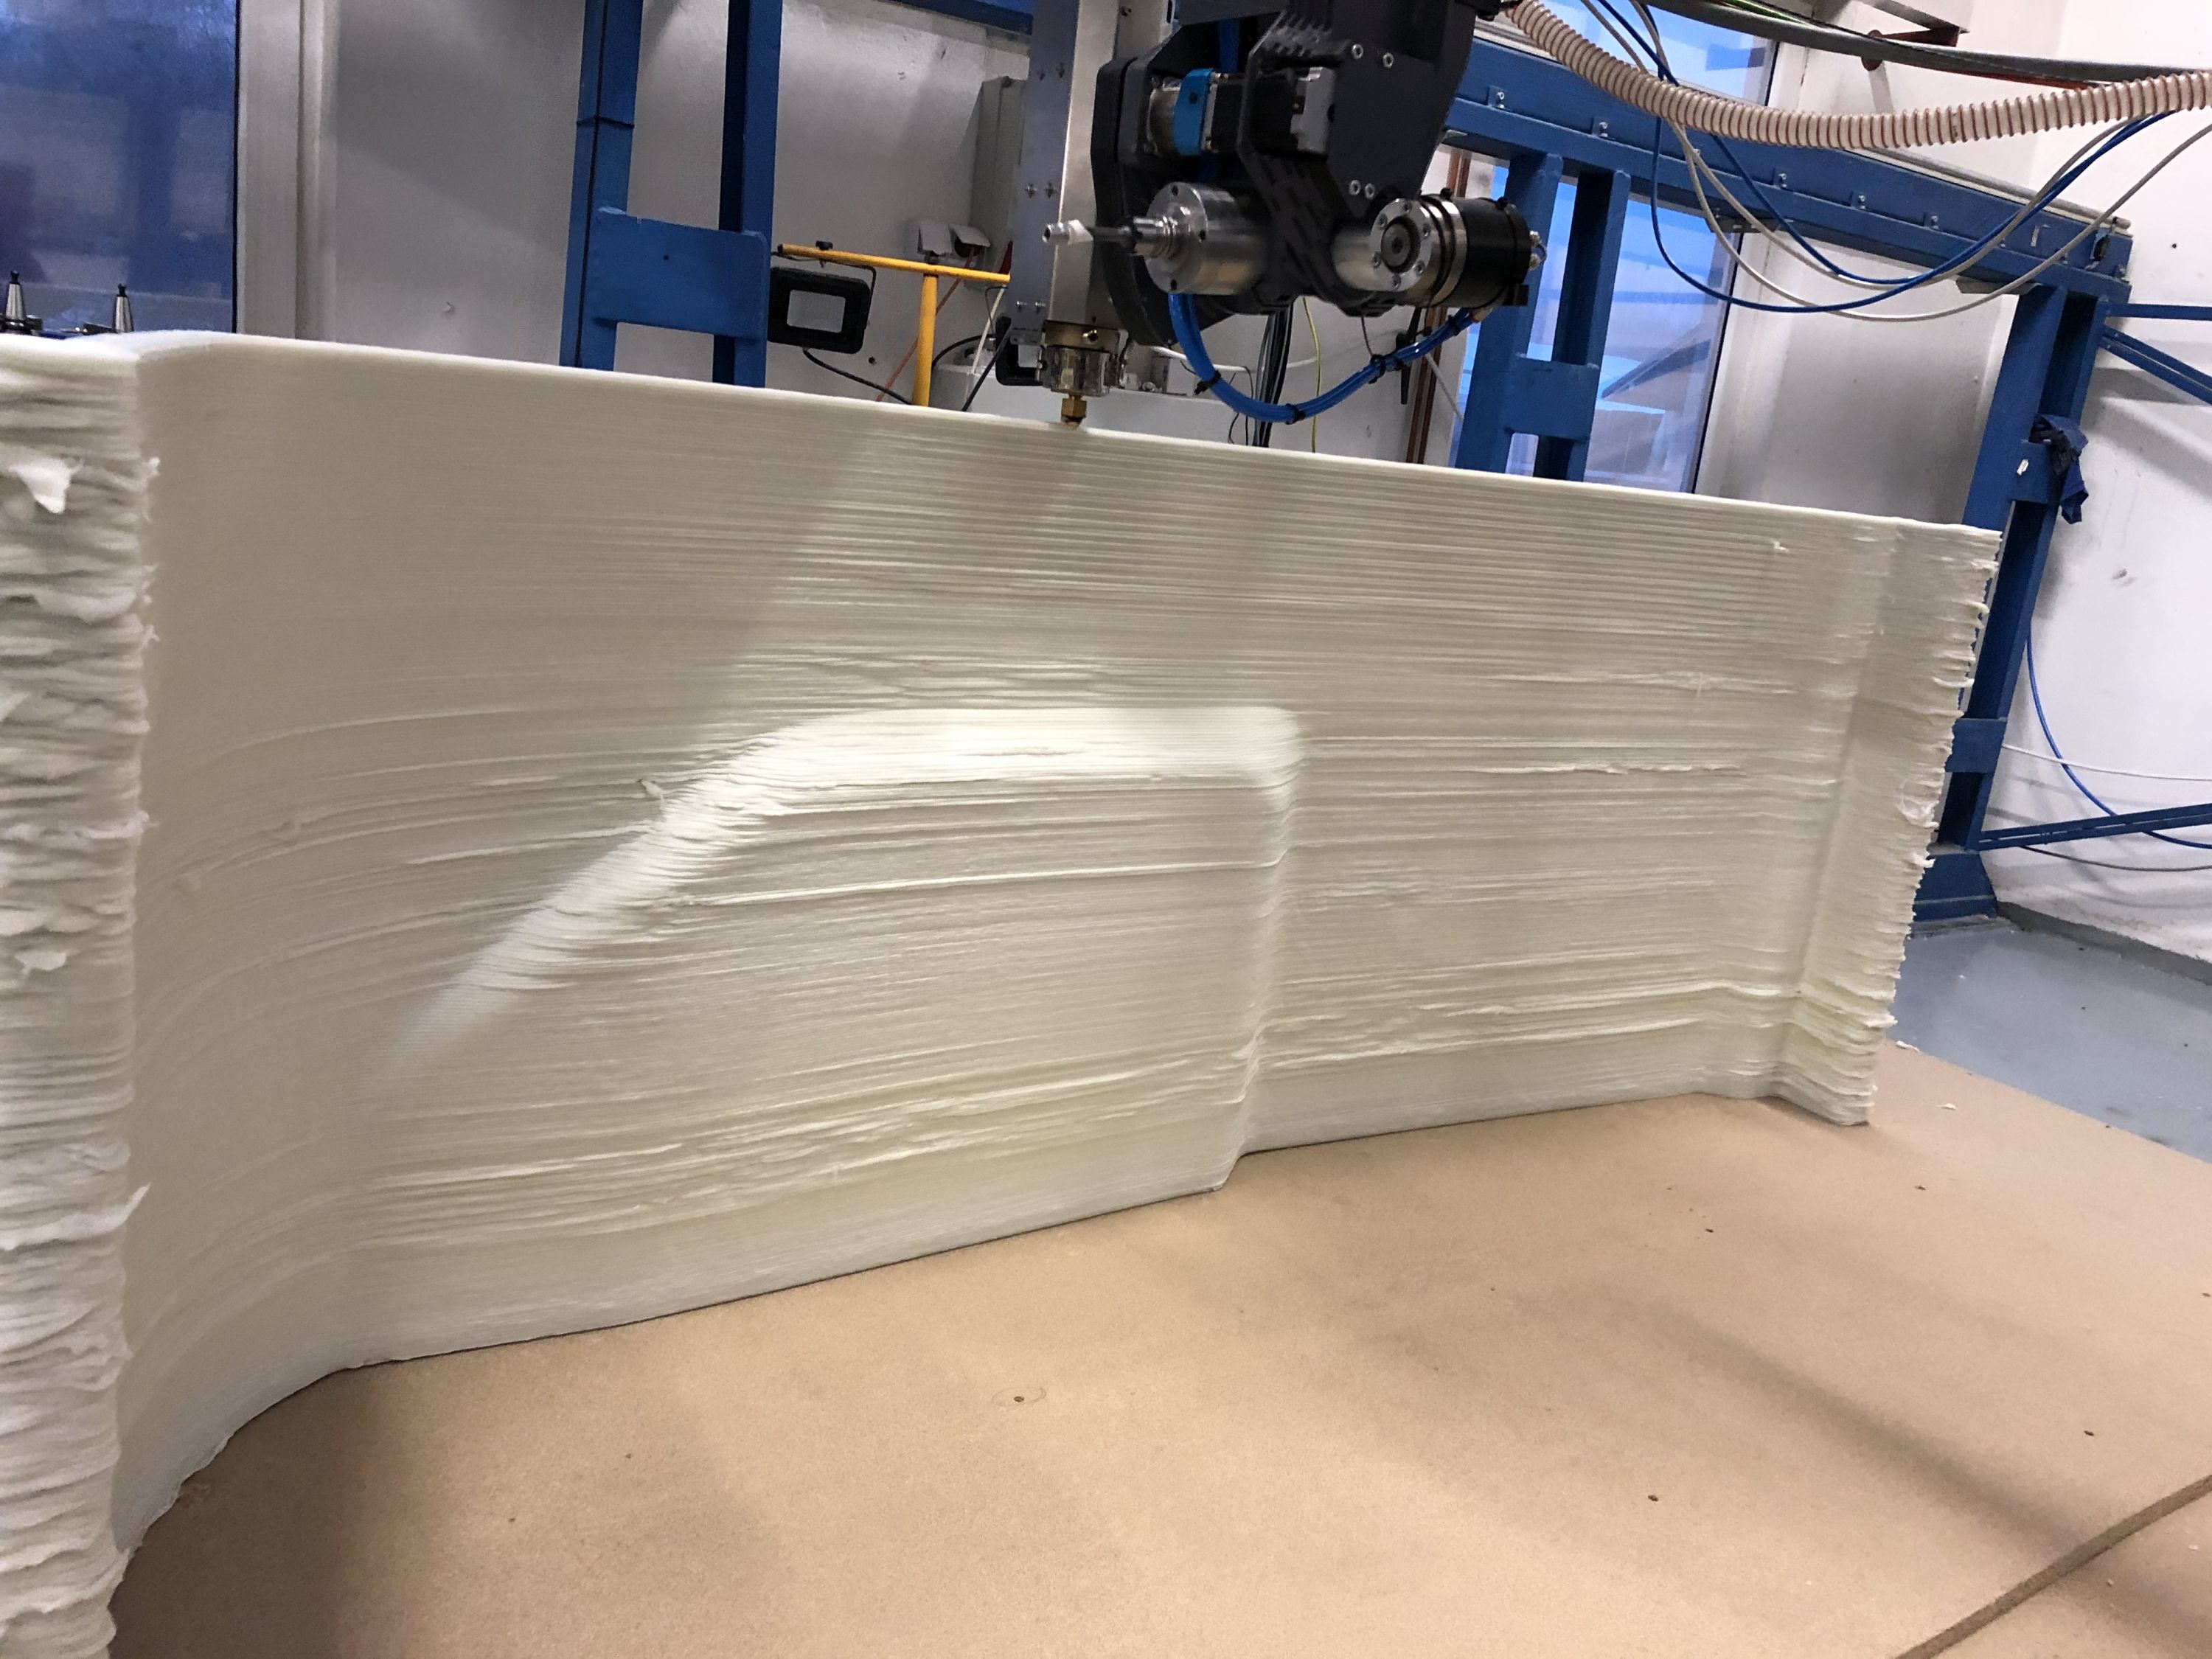
Rapid Prototyping printte het hulpmiddel met zijn CEAD Robot Extruder gemonteerd in een CNC-bewerkingssysteem.
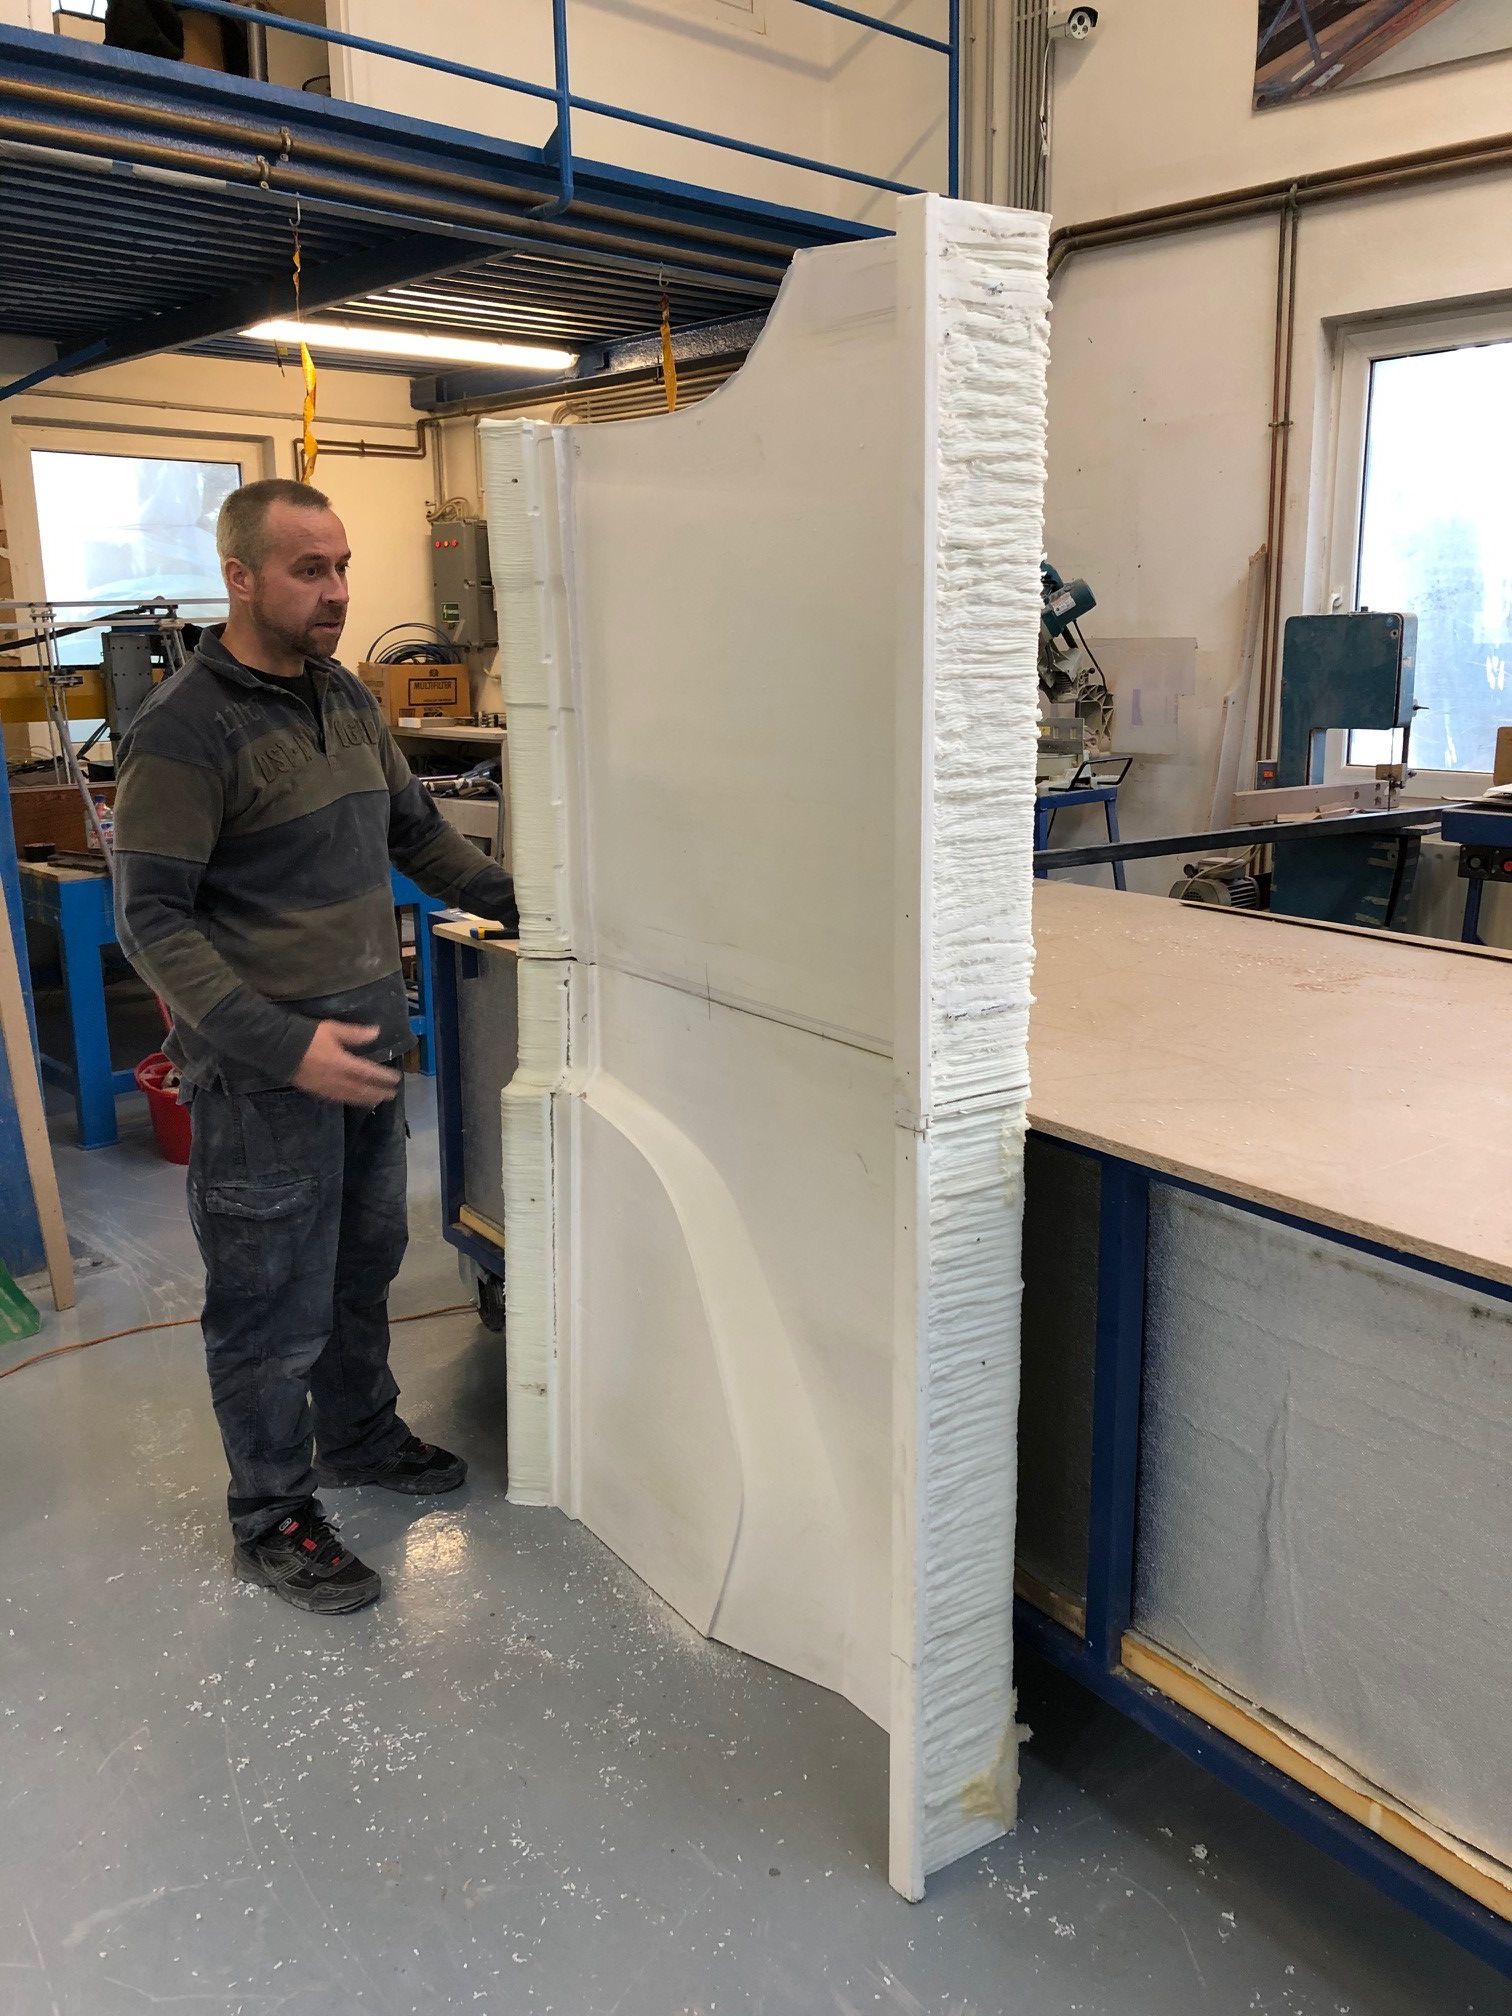
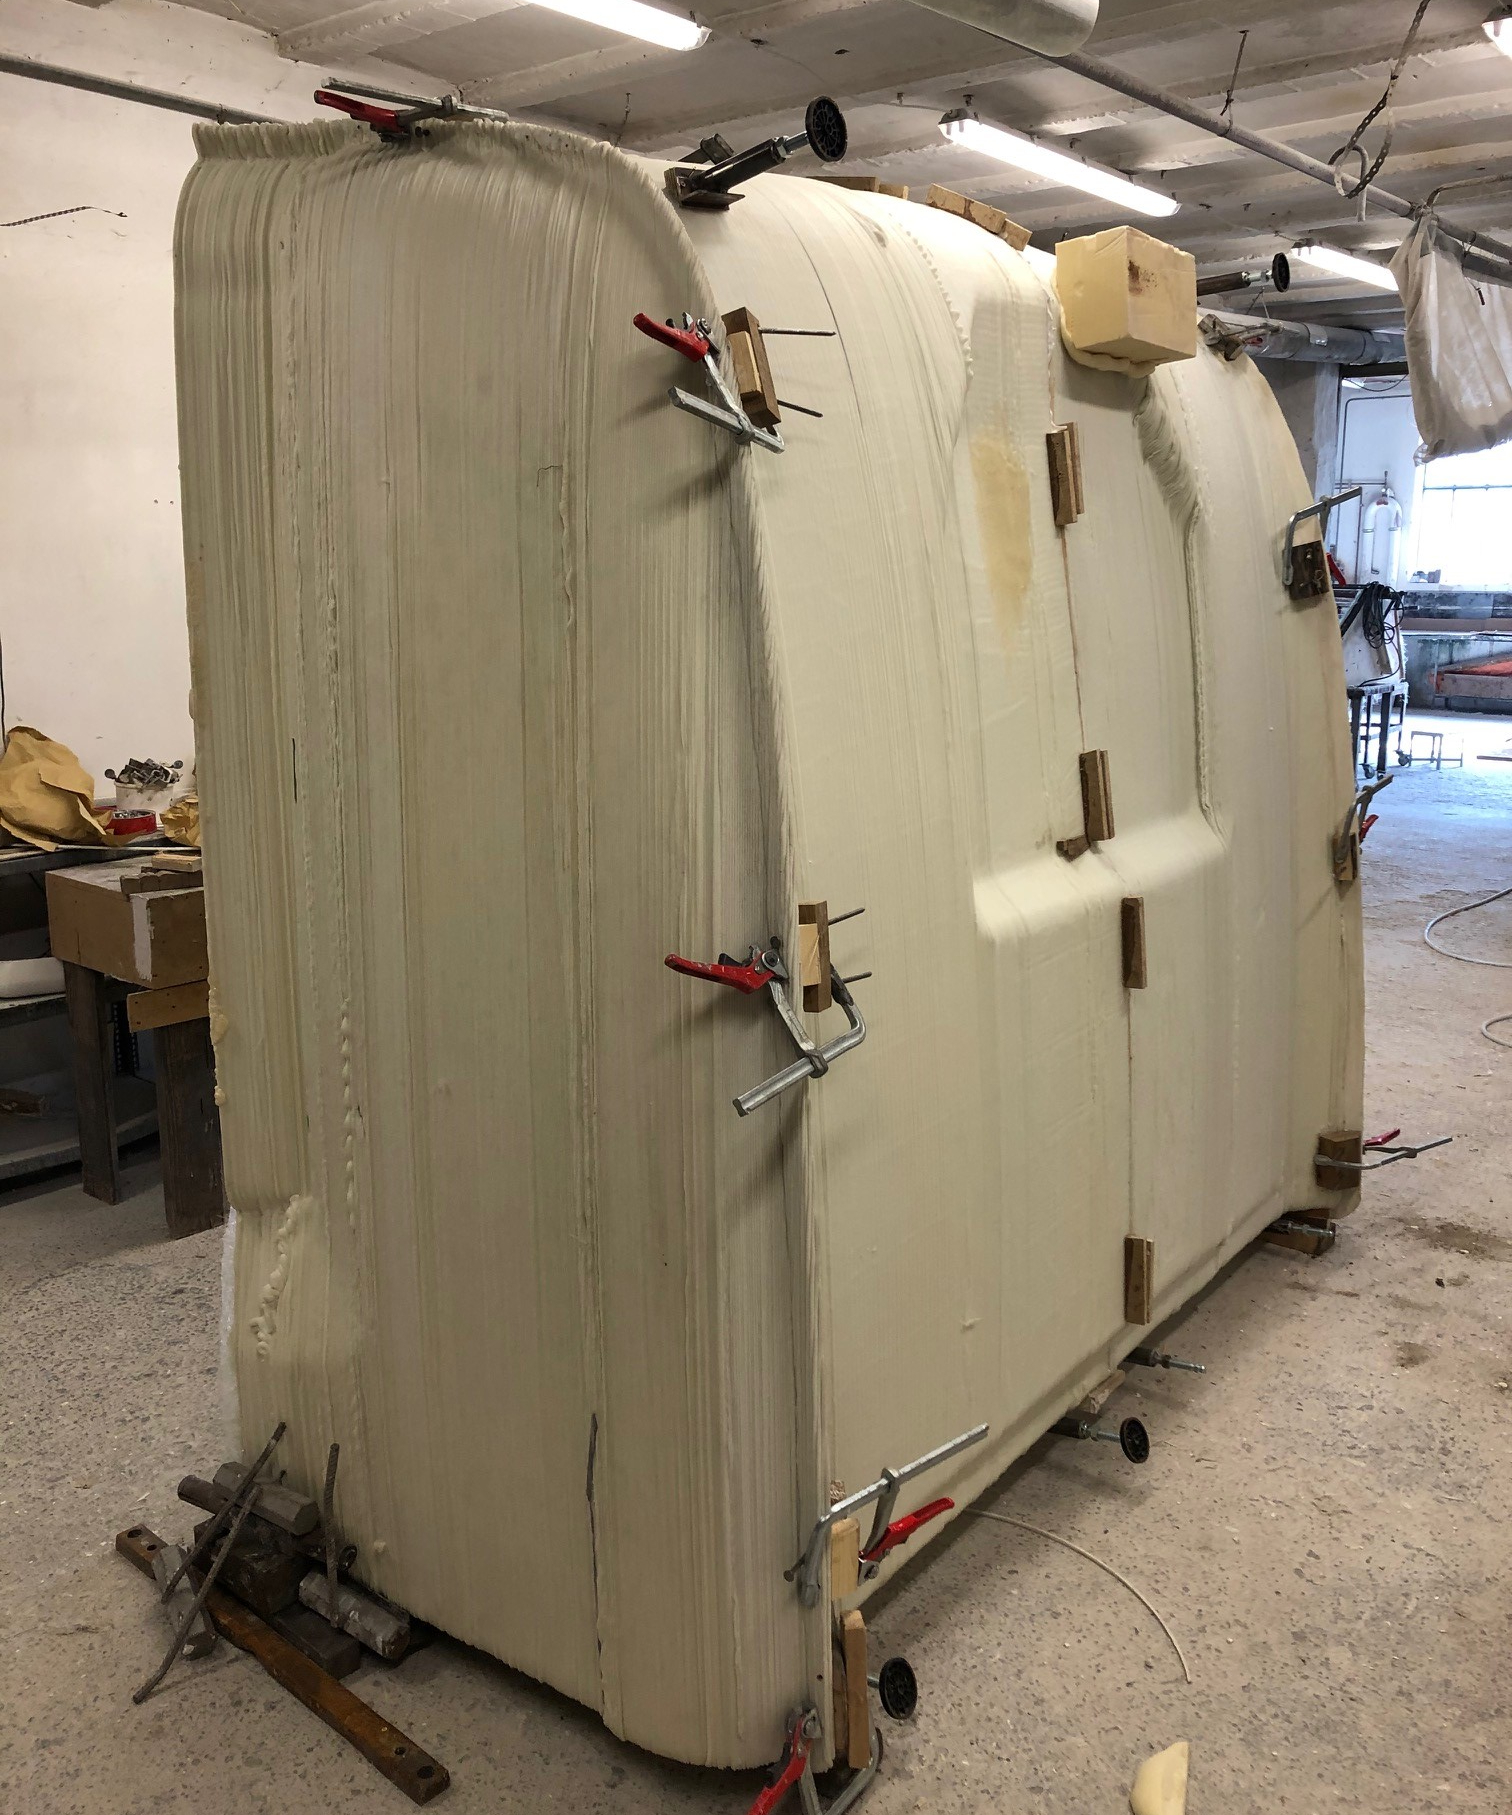
Het hulpmiddel werd in vier stukken geprint, inclusief rechter- en linkerzijde-stuk (hier getoond).
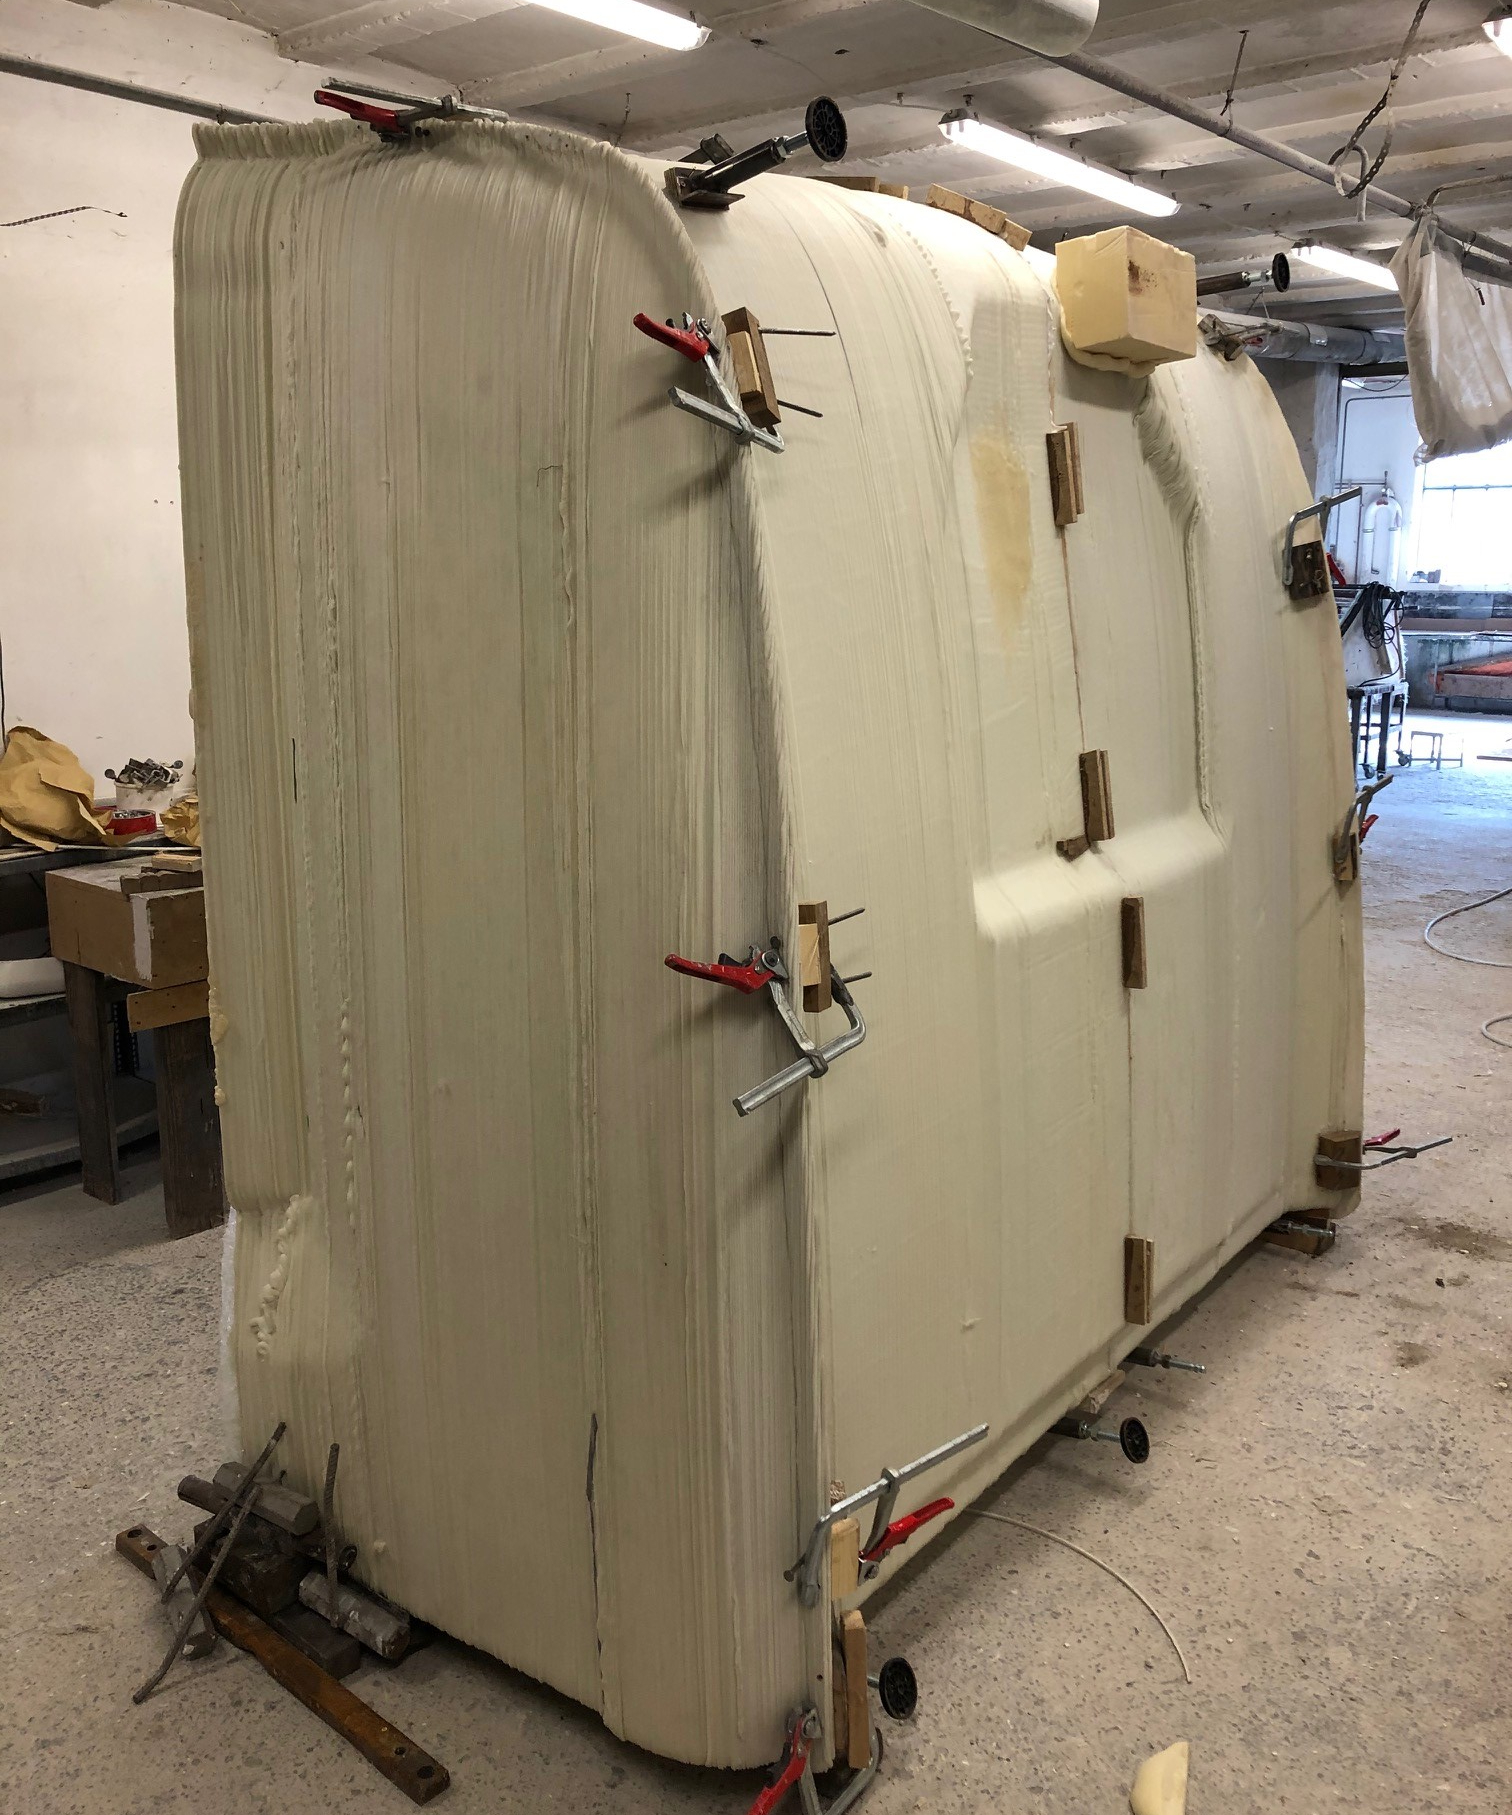
Na elke stuk's vormoppervlak bewerkt was, werden de vier stukken samen geschroefd en gespand om een oppervlak voor lamineren te bieden.
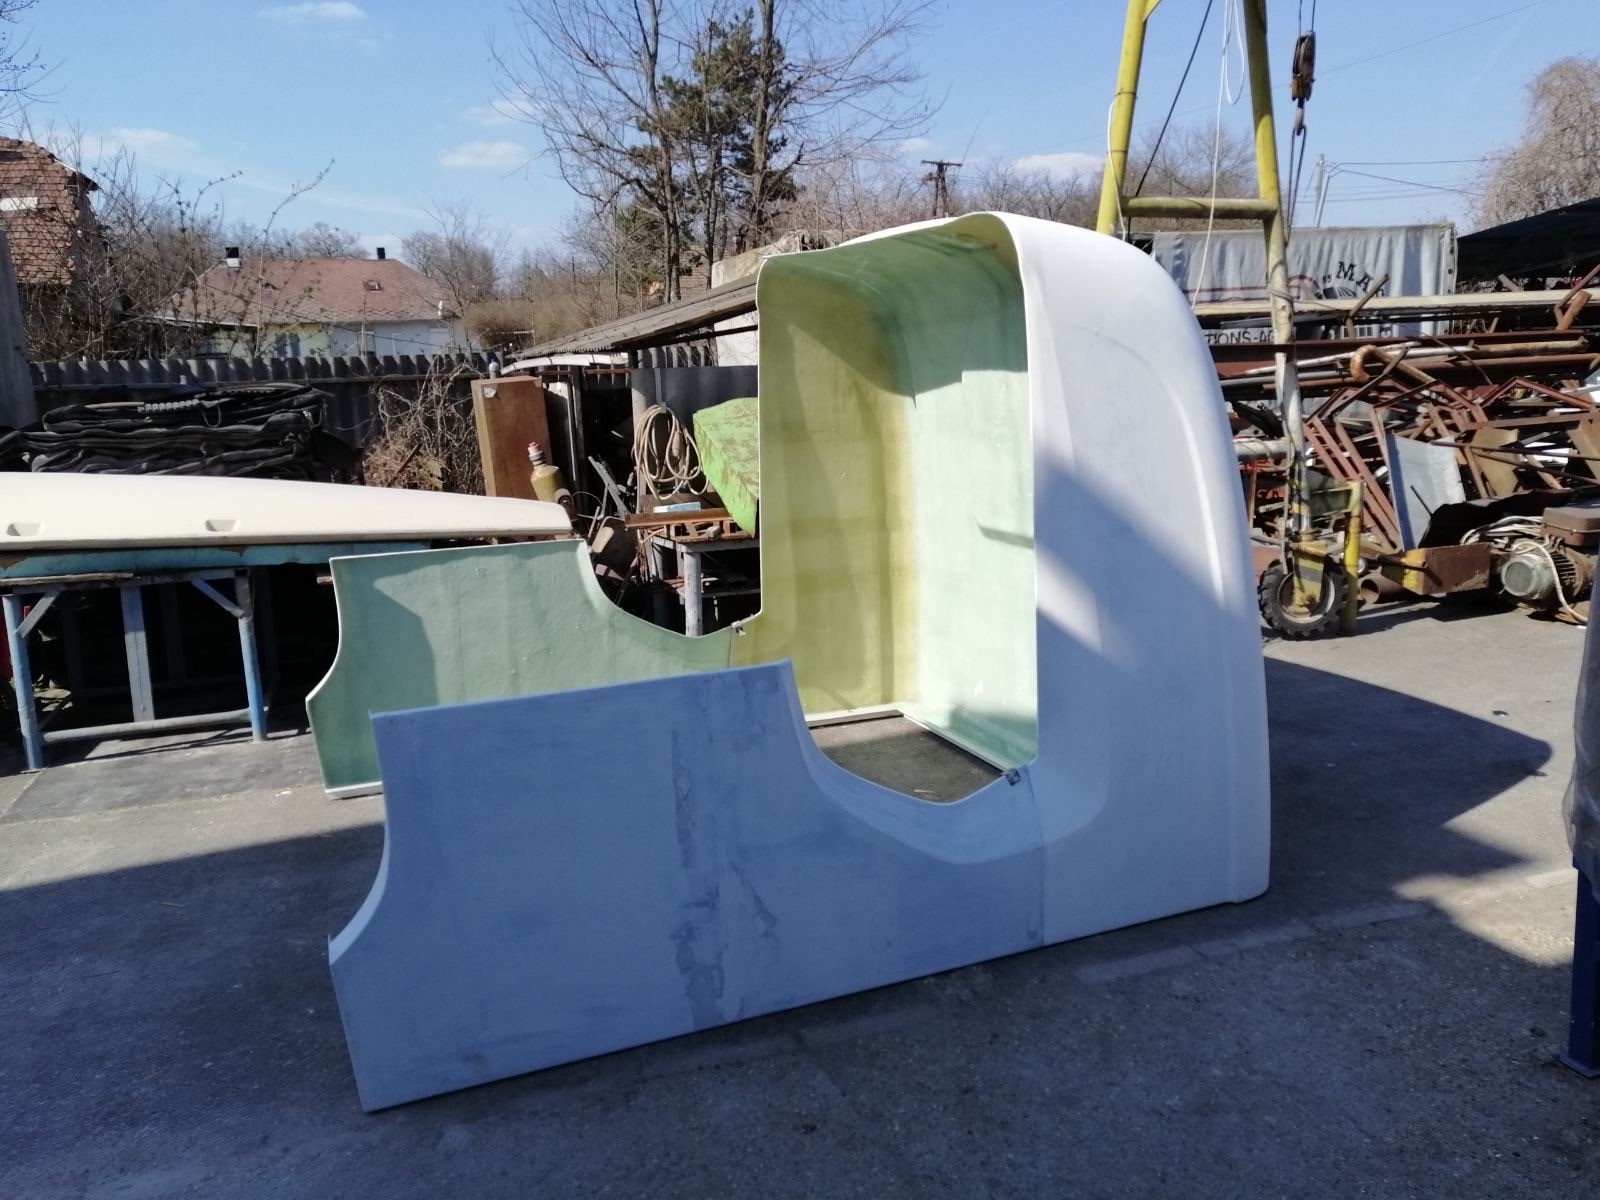
De slaapcabine-schil werd vervolgens gelamineerd op het 3D-geprinte hulpmiddeloppervlak.
Previous NextHoewel het project succesvol was en 3D-printen tijd bespaarde, erkent Juhász dat er nog veel te leren is. "Een van de grootste uitdagingen met deze benadering is na het printen moeten we een 0-punt (oorsprong) vinden met de freesmachine en software. We printen verticaal en freesen horizontaal — dus, het startpunt en de richting van elke operatie is anders." Het lijkt ook duur om massief te printen in plaats van infill te gebruiken? "Voor dit project waren we aan het begin," legt hij uit. "Een extruder-kop met pellets is goedkoper dan een groot-formaat filament-printer, maar niet zo makkelijk voor infill-printen. Maar we plannen om in de toekomst een meubelstuk met infill te printen, dus zullen we de geleerde lessen aanpassen aan onze hulpmiddelmaking."
Hars
- 5-as CNC-bewerking: Precisie, efficiëntie en ontvrijheid ontgrendelen
- Waarom Kiezen Voor Een CNC Uitboorshop Voor Uw Precisiefabricatiebehoeftes
- Boost 5-as CNC efficiëntie met snelle quick-change spannoplossingen
- Meesteren van CNC-sieradenbewerking: een complete gids
- 5-as CNC-machines: Belangrijkste Toepassingen in Diverse Industrieën
- 1325 Multi-kop 8-spindels CNC-freesmachine met aangepaste draaivoorziening
- Ontdek Oneindige Mogelijkheden: Wat een CNC-machine Kan Maken
- Top-Turn S50 hellingbed CNC draaibanken: Precisie bewerking voor lange werkstukken
- Lange werkstukken met precisie draaien met hellingbed CNC draaibanken
- De juiste CNC-machine kiezen: 3-as vs 4-as vs 5-as uitgelegd
- Impossible Objects & BASF lanceren high-performance koolstofvezel PA6 3D-printoplossing