



Uitgebreide Gids naar CNC G-Codes & M-Codes – Downloadbare PDF Inclusief
Vandaag bij The Mechanical Post bekijken we wat G-codes en M-codes zijn in CNC-bewerking. Ook kunt u de PDF downloaden en printen door te klikken op de knop aan het einde van het artikel.
Inleiding tot CNC-programmering
In de vroege dagen van CNC-machines werden de invoer of instructies in de CNC-machine gevoerd met behulp van perforatenten of magnetische banden. Door technologische vooruitgang zijn computers deze vervangen. Een gecomputeriseerde CNC-controller wordt hieronder getoond.
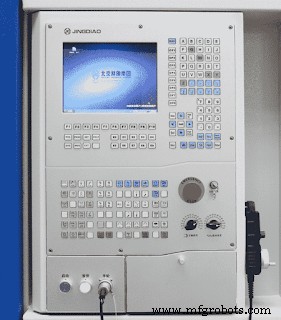 |
| HafeezJD, CC BY-SA 4.0, via Wikimedia Commons |
De CNC-machine begrijpt commando's in een bepaalde taal. Deze taal bestaat uit een vooraf gedefinieerde set codes genaamd G-codes en M-codes.
Elke code heeft een specifieke vooraf ingestelde functie en door verschillende codes samen te gebruiken, wordt een werkstuk dienovereenkomstig bewerkt. We hebben al CNC, de werking, typen, voordelen en toepassingen in detail behandeld in ons vorige bericht, u kunt hiernaar verwijzen voor een goed beeld van CNC en gerelateerde termen: Wat is een CNC-machine? de werking, typen, voordelen, toepassingen met PDF. Voordat we beginnen met G-codes en M-codes in een CNC-deelprogramma, worden andere codes of woorden ook gebruikt om het hele bewerkingsproces te voltooien. Laten we eens kijken naar de verschillende codes of woorden die in CNC gebruikt worden.
N-woorden
Deze woorden vertegenwoordigen het volgnummer, het helpt om het blok te identificeren (elke regel instructie wordt een blok genoemd). Kortom, het is alsof we iets in stappen schrijven, we geven elke stap een nummer. Zoals punt nr 1, punt nr 2, en zo verder. Op dezelfde manier in CNC-deelprogrammering, krijgt elke regel of blok code een nummer zoals N100, N110, N120, en zo verder. Ze worden meestal in stappen van 10 of 5 geschreven.
Voerwoord (F-code)
Het voerwoord verwijst naar de voersnelheid van het machinegereedschap. Het wordt geschreven in het volgende formaat F_ _ en dan wordt de vereiste voersnelheid gespecificeerd. Neem bijv: F240, dit betekent dat de voersnelheid 240 is. De voersnelheid kan in mm/min (G94) of mm/omw (G95) zijn, dit hangt af van de operator.
X, Y, en Z woorden
Dit zijn de woorden of codes gebruikt om de coördinaten van de gereedschapspositie te specificeren. De X, Y, en Z woorden vertegenwoordigen de X, Y, en Z assen. Naast deze lineaire assen, worden hoekpositionen gespecificeerd met I, J, en K woorden.
Spindelsnelheidwoord (S-woord)
De spindelsnelheid wordt aangeduid met de letter S. De spindelsnelheid is in tpm. Bijv: S800, wat betekent dat de spindelsnelheid 800 tpm is.
Gereedschapsselectie (T-woord)
Deze functie wordt gebruikt in CNC-machines met een automatische gereedschapswisselaar. Wanneer een ander gereedschap vereist is om een taak uit te voeren tijdens de CNC-bewerking, wordt de gereedschapsselectiefunctie aangeroepen met het T-woord. Elk gereedschap dat aanwezig is in het gereedschapsmagazijn of gereedschapsbibliotheek heeft een specifiek adres. Neem bijv, als het momenteel gebruikte gereedschap een kegelgereedschap is en nu de operator een gat wil boren, dus gebruikt hij de gereedschapsselectiecommando en roept de boorbout op positie 4 aan door T04 te gebruiken.
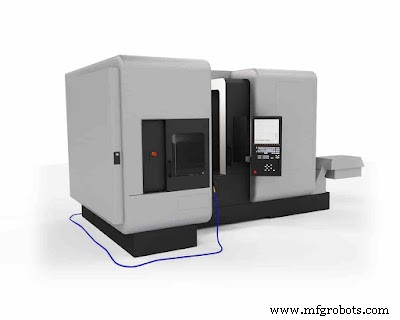 |
| CNC freesmachine |
G-codes voor CNC-frezen
De volgende zijn enkele van de veelgebruikte G-codes en hun beschrijving in CNC-frezen.
G00 – Snelle positionering
G01 – Lineaire interpolatie
G02 – Circulaire interpolatie (kloksgewijs)
G03 – Circulaire interpolatie (tegenkloksgewijs)
G04 – Wacht (Dwell)
G10 – Programmeerbare data invoer
G17 – XY-vlak selectie
G18 – ZX-vlak selectie
G19 – YZ-vlak selectie
G20 – Programmeren in inch-eenheden
G21 – Programmeren in metrische eenheden
G27 – Referentiepunt terugkeer controle
G28 – Automatische terugkeer naar referentiepunt
G29 – Automatische terugkeer vanaf referentiepunt
G30 – Terugkeer naar 2de, 3de, of 4de referentiepunt
G40 – Freesdiametercompensatie annuleren
G41 – Freesdiametercompensatie links
G42 – Freesdiametercompensatie rechts
G43 – Gereedschapslengtecompensatie positief (+)
G44 – Gereedschapslengtecompensatie negatief (-)
G45 – Gereedschapsoffset verhogen
G46 – Gereedschapsoffset verlagen
G49 – Gereedschapslengteoffset annuleren
G53 – Machine coördinatensysteem
G54-59 – Werk coördinatensysteem
G80 – Gecande cyclus annuleren
G81 – Boorcyclus (gecanned)
G82 – Insenk-/afkwijncyclus (gecanned)
G83 – Pikboorcyclus (gecanned)
G84 – Tappend cyclus (gecanned)
G85 – Afrijmcyclus (gecanned)
G86 – Uittrekcyclus (gecanned)
G90 – Absolute positionering
G91 – Incrementele positionering
G92 – Nul vooraf instellen
G94 – Voersnelheid in mm/min
G95 – Voersnelheid in mm/omw
G96 – Constante oppervlaktesnelheid controle
G97 – Constante oppervlaktesnelheid controle annuleren
G-codes voor CNC-draaien
In CNC-draaien is er enige verandering in G-codes vergeleken met CNC-freesen. De codes zijn hieronder gelist:
G00 – Snelle beweging in lineaire richting.
G01- Lineaire bewerking.
G02 – Kloksgewijze bewerking.
G03 – Tegenkloksgewijze bewerking.
G04 – Wacht (Dwell)
G09 – Beweging exacte stopcontrole
G10 – Programmeerbare data invoer
G17 – Selecteer X-Y vlak
G18 – Selecteer X-Z vlak
G19 – Selecteer Y-Z vlak
G20 – Programmeren in inches
G21 – Programmeren in mm
G27 – Referentiepunt terugkeer controle
G28 – Terugkeer naar referentiepunt
G29 – Terugkeer naar referentiepunt
G30 – Terugkeer naar 2de, 3de, en 4de referentiepunt
G32 – Gecande constante draad snijden (zoals G01 gesynchroniseerd met spindel)
G40 – Gereedschapscompensatie uit (straal comp.)
G41 – Gereedschapscompensatie links (straal comp.)
G42 – Gereedschapscompensatie rechts (straal comp.)
G43 – Gereedschapslengtecompensatie (positief)
G44 – Gereedschapslengtecompensatie (negatief)
G49 – Gereedschapslengtecompensatie annuleren
G50 – Reset alle schaalfactoren naar 1.0
G51 – Schakel schaalfactoren in
G52 – Lokaal werkverschil voor alle coördinatensystemen
G53 – Machine coördinatensysteem (werkoffsets annuleren)
G54 – Werk coördinatensysteem (1e Werkstuk)
G55 – Werk coördinatensysteem (2e Werkstuk)
G56 – Werk coördinatensysteem (3e Werkstuk)
G57 – Werk coördinatensysteem (4e Werkstuk)
G58 – Werk coördinatensysteem (5e Werkstuk)
G59 – Werk coördinatensysteem (6e Werkstuk)
G70 – Afwerkdraaicyclus (gecanned)
G71 – Ruw draaicyclus (gecanned)
G72 – Ruw vlakfreescylus (gecanned)
G73 – Patroon herhalingscyclus (gecanned)
G74 – Pikboorcyclus (gecanned)
G75 – Groefcyclus (gecanned)
G76 – Draadcyclus (gecanned)
G80 – Annuleer gecande cyclus (gecanned)
G83 – Zijboorcyclus (gecanned)
G84 – Zijtappend cyclus (gecanned)
G86 – Uittrek gecande cyclus, spindel stop, snelle terugkeer (gecanned)
G87 – Zijboorcyclus (gecanned)
G88 – Zijtappend cyclus (gecanned)
G89 – Zijuitrekcyclus (gecanned)
G90 – Absolute programmering (type B en C systemen)
G91 – Incrementele programmering (type B en C systemen)
G92 – Draadsnijcyclus (gecanned)
G94 – Eindvlak draaicyclus G96 – Constante oppervlaktesnelheid AAN
G97 – Constante oppervlaktesnelheid UIT
G98 – Voersnelheid in mm/min
G99 – Voersnelheid in mm/omw
M-codes in CNC
M-codes in CNC zijn bijna hetzelfde voor draaien en frezen. M-codes worden meestal gebruikt om verschillende processen AAN/UIT te zetten. De volgende zijn de M-codes.
M00 – Programma stop
M01 – Optionele stop
M02 – Programma einde
M03 – Spindel start
M04 – Spindel start (tegenkloksgewijs)
M05 – Spindel stop
M06 – Gereedschapswissel
M07 – Koelvloeistof AAN (binnen de spindel)
M08 – Koelvloeistof AAN
M09 – Koelvloeistof UIT
M30 – Einde programma
M98 – Subroutine aanroepen
M99 – Einde subroutine
U kunt ook graag lezen:
- Wat is gieten? gedetailleerde uitleg.
- Wat is industriële automatisering en wat zijn de typen?
- Wat is GTAW of TIG lassen?
Uitleg van meest gebruikte G-codes
G00 – Snelle beweging
De G00 code staat voor snelle beweging. Het wordt gebruikt om het gereedschap snel van het ene punt naar het andere te verplaatsen. Door deze code te gebruiken, beweegt het gereedschap met de maximale snelheid. Deze snelheid is gespecificeerd door de fabrikant. Tijdens de verplaatsing van het gereedschap, wordt geen snijoperatie uitgevoerd. Deze commando wordt meestal gebruikt wanneer het gereedschap ver van het werkstuk is. Wanneer we het gereedschap normaal aanroepen op een punt, beweegt het met een langzamere snelheid. Dit verhoogt de tijd wat uiteindelijk resulteert in verliezen. Dus de G00 code wordt gebruikt. De G00 code wordt geschreven in het formaat: G00 X_ Y_ Z_ Eerst wordt de code G00 aangeroepen, dan worden de X, Y, en Z coördinaten van de bestemming gespecificeerd. Bijv. G00 X25 Y05 Z00
G01 – Lineaire interpolatie
Deze code wordt gebruikt voor snijden of bewerken in een lineaire richting van het ene punt naar het andere. De G01 code wordt geschreven in het formaat: G01 X_ Y_ Z_F_ Eerst wordt de code G01 aangeroepen, dan de X, Y, en Z coördinaten van de bestemming gespecificeerd. Samen met dit wordt de voersnelheid ook gegeven. Bijv. G01 X30 Y15 Z2 F120. De voersnelheid kan in mm/min (G94) of mm/omw (G95) zijn, dit hangt af van het ontwerp van het werkstuk en de operator.
G02 – Circulaire interpolatie (Kloksgewijs)
Wanneer het gereedschap vereist is voor snijden of bewerkingsdoeleinden langs een circulaire baan, wordt de G02 code (kloksgewijs) gebruikt. Voor de tegenkloksgewijze gereedschapsbeweging wordt de G03 code gebruikt.
G04 – Wacht (Dwell)
Deze code wordt gebruikt wanneer geen bewerking vereist is. Het gereedschap blijft rusten tijdens wacht. Het formaat van G04 code schrijven is: G04 X_ of G04 P_ Eerst wordt de code geschreven, dan de tijd voor wacht gespecificeerd. Hier staat X voor seconden en P voor milliseconden. Bijv: G04 X5 / G04 P60
Dit was een korte uitleg van enkele van de wijdverspreide G-codes. U kunt ook meer details over elk van de bovenvermelde G-codes bekijken op machinistguides.com
Ook, hier is een voorbeeld van een echt deelprogramma gebruikt om het afgewerkte werkstuk te produceren. ╍╍╍╍╍╍╍╍╍╍
Dat was een overzicht van G-codes en M-codes gebruikt in CNC-machines. Als u deze post leuk vindt of suggesties heeft, laat het ons weten in de reacties, we horen graag van u.
Ook doe mee met ons Telegram Kanaal om up-to-date te blijven over mechanische engineering. We zijn er binnenkort weer met een ander interessant artikel, tot dan blijf lezen!
Industriële technologie
- CNC Draai- en Freesmachines Begrijpen: Functies, Voordelen en Toepassingen
- Waarom Kiezen Voor Een CNC Uitboorshop Voor Uw Precisiefabricatiebehoeftes
- Meesteren van CNC-sieradenbewerking: een complete gids
- CNC Fundamentals: Computergestuurde Numerieke Controle Onder de Loep
- CNC-bewerking: Voordelen en Beperkingen voor Precisieproductie
- CNC-frezen vs handmatig frezen: belangrijkste verschillen & wanneer welke te kiezen
- CNC-machine gereedschapsnauwkeurigheid & precisie verbeteren: een uitgebreide gids
- Top-Turn S50 hellingbed CNC draaibanken: Precisie bewerking voor lange werkstukken
- Lange werkstukken met precisie draaien met hellingbed CNC draaibanken
- CNC Machines Uitgelegd: Typen, Componenten en Belangrijkste Voordelen
- Top 8 CNC-machine fouten & expert probleemoplossingsgids