



Is Koolstofstaal Beter dan Zacht Staal? De Verschillen Uitgelegd
Of zijn ze hetzelfde?
Is koolstofstaal beter dan zacht staal? Valsvraag! Zacht staal is een type koolstofstaal. Het element koolstof is in alle staal aanwezig. Wanneer deze koolstof het hoofdlegeringselement is, wordt de legering een koolstofstaal genoemd. "Laag-koolstof" staal is een andere naam voor zacht staal. Er zijn andere koolstofstalen met verschillende koolstofgehalten. Welke beter is hangt af van de toepassing waarvoor de staal gebruikt wordt.
Jaarlijks worden meer dan 1,5 miljard ton staal geproduceerd voor producten uiteenlopend van naalden tot constructiebalken voor wolkenkrabbers. Koolstofstalen zijn de meest gebruikte staallegeringen, goed voor ongeveer 85% van alle productie in de VS. Het koolstofgehalte ligt in het bereik van 0-2%. Deze koolstof beïnvloedt de microstructuur van de staal, wat het legendarische sterkte en zwaarte geeft. Deze legeringen bevatten ook kleine hoeveelheden mangaan, silicium en koper. Zacht staal is een commerciële term voor laag-koolstofstaal, waar het koolstofgehalte in het bereik van 0,04-0,3% ligt.
Koolstofstaal Categorieën
Koolstofstaal kan gecategoriseerd worden afhankelijk van de chemische samenstelling en kenmerken van het product. Zacht staal valt ook onder laag-koolstofstaal omdat het een vergelijkbaar koolstofgehalte heeft. Onlegerd koolstofstaal kan in vier categorieën worden ingedeeld:
1. Laag-koolstofstaal of zacht staal
Laag-koolstofstaal heeft 0,04-0,3% koolstofgehalte en is de meest voorkomende graad koolstofstaal. Zacht staal wordt ook als laag-koolstofstaal beschouwd omdat het gedefinieerd wordt als staal met een laag koolstofgehalte van 0,05-0,25%. Zacht staal is duktil, hoog vormbaar, en kan gebruikt worden voor autocarrosserieonderdelen, platen en draadproducten. Aan het hogere einde van het laag-koolstofbereik, en met toevoeging van mangaan tot 1,5%, zijn de mechanische eigenschappen geschikt voor stansen, smeden, naadloze buizen en ketelplaten.
2. Middel-koolstofstaal
Middel-koolstofstaal heeft een koolstofbereik van 0,31-0,6% en een mangaanbereik van 0,6-1,65%. Deze staal kan warmtebehandeld en aangebrand worden om de microstructuur en mechanische eigenschappen verder aan te passen. Populaire toepassingen zijn assen, assen, tandwielen, rails en spoorwielen.
3. Hoog-koolstofstaal
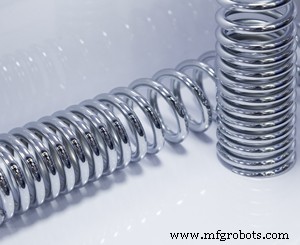
Hoog-koolstofstaal heeft een koolstofbereik van 0,6-1% met een 0,3-0,9% mangaaninhoud. Eigenschappen van hoog-koolstofstalen maken ze geschikt voor gebruik als veeren en hoogsterke draden. Deze producten kunnen niet worden gelast tenzij een gedetailleerd programma van warmtebehandeling in de lasprocedure is opgenomen. Hoog-koolstofstaal wordt gebruikt voor snijgereedschappen, hoogsterke draden en veeren.
4. Ultra-hoog-koolstofstalen
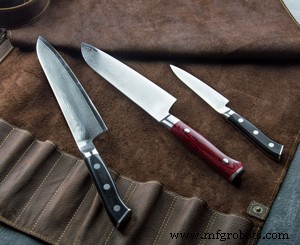
Ultra-hoog-koolstofstaal heeft een koolstofbereik van 1,25-2%, en zijn bekend als experimentele legeringen. Aanbranden kan een staal produceren met een grote hardheid, wat nuttig is voor toepassingen zoals messen, assen of poinçons.
Koolstofstaal Productie
Koolstofstaal en zacht staal worden in drie stadia geproduceerd:
- Primair staalmaken
- Secundair staalmaken
- Gieten
Daarop volgen diverse afwerkingsprocessen die een direct effect hebben op de finale Produkteigenschappen.
1. Primair Staalmaken
Staal kan gemaakt worden uit 100% gerecycleerd materiaal of uit een combinatie van gerecycleerd en virgine staal. Virgine staal wordt in een hoogovens geproduceerd uit ijzererts, cokes (geproduceerd uit steenkool) en kalk. De grondstoffen worden bovenaan de ovens toegevoegd, die werken bij 3000°F (1650°C). Terwijl het ijzererts smelt en mengt met de brandende cokes, wordt koolstof vrijgegeven in het vloeibare product. Onzuiverheden worden door kalk geabsorbeerd in een slak aan de oppervlakte, die van het vloeibare staal afgeschuimd kan worden. Het product op dit stadium bevat ongeveer 4% koolstof en heeft nog steeds enkele onzuiverheden. Vloeibaar virgine staal wordt overgebracht naar de basische zuurstofovens (BOF), die al gerecycleerd schrootmetaal bevat. Zuiver zuurstof wordt door het vloeibare staal geblazen om de overtollige koolstof te oxideren, wat resulteert in een eindproduct met maximaal 1,5% koolstofgehalte.
Gerecycleerd schrootstaal kan herverwerkt worden zonder toevoeging van virgine staal in een lichtenboogovens. Hoogvermogen lichtenbogen smelten het metaal bij temperaturen tot 3000°F. Terwijl het schrootstaal smelt, kunnen verdere batches schroot aan de ovens worden toegevoegd tot de capaciteit. Zodra een vlak bad van vloeibaar staal bereikt is, wordt zuurstof op dezelfde manier doorgeblazen als bij de BOF. In beide gevallen wordt vloeibaar staal van de ovens afgetapt in emmers of staalbaden voor verdere verwerking, terwijl de oppervlaktelak met onzuiverheden wordt verwijderd.
2. Secundair Staalmaken
Marktvraag naar hogekwaliteit staalproducten en consistente eigenschappen hebben de ontwikkeling van secundaire staalmakenprocessen gestimuleerd.
Lichtenboogovens
De staalsamenstelling wordt in een lichtenboogovens gewijzigd door individuele componenten toe te voegen of te verwijderen of door de temperatuur te manipuleren.
- Roeren
Elektromagnetische velden worden gebruikt om turbulente stromingen in de emmer te induceren. Deze methode scheidt gemakkelijk niet-metallische inclusies, die naar het oppervlak drijven, terwijl een homogene mengsel en samenstelling van het staal gewaarborgd wordt. - Emmerovens
De emmer fungeert als secundaire elektrodeovens die precieze temperatuurcontrole en gedoseerde injectie van legeringscomponenten mogelijk maken. - Emmerinjectie
Inert gas wordt in de bodem van het staalbad geïnjiceerd. Terwijl het gas opwarmt en door het vloeibare staal opstijgt, wordt een roereffect bereikt. - Ontgassen
Verwijderd waterstof, zuurstof en stikstof, terwijl ook de zwavelinhoud van het product wordt gereduceerd. Verschillende technieken worden gebruikt om vloeibaar staal te ontgassen, waaronder vacuüm, inert gas injectie en temperatuurcontrole. - Samenstellingaangepast (CAS-OB)
Roeren wordt bereikt door argongas in het afgedichte staalbad te injecteren. Een snorkel-regeling voorkomt dat de slak verstoord wordt terwijl waterstofinhoud wordt gereduceerd en oxide-inclusies naar het oppervlak drijven. Zuurstof wordt via een lans aan het bad gevoerd en aluminium wordt door de snorkel toegevoegd, wat een verhoogd niveau van temperatuurcontrole en nauwkeurige eind samenstelling geeft.
Ontzuren van Staal
Een kritiek aspect van secundair staalmaken is de verwijdering van zuurstof. De aanwezigheid van zuurstof in vloeibaar staal tijdens het beginnen van verstijving resulteert in een reactie met koolstof om koolstofmonoxidegas vrij te maken. Het controleren van ontzuring kan gebruikt worden om de kenmerken van het eindproduct te veranderen en dus de geschiktheid van de staal voor verschillende toepassingen.
- Rimstalen
Rimstalen zijn niet-ontzurde of gedeeltelijk ontzurde stalen. hoge hoeveelheden koolstofmonoxide worden geproduceerd tijdens verstijving, wat resulteert in goede oppervlaktekwaliteit maar met veel blaasgatjes. - Gekapte stalen
Gekapte stalen volgen initieel hetzelfde patroon als rimstalen, maar na ongeveer een minuut wordt de vorm afgedekt om de vorming van koolstofmonoxide te onderdrukken. - Half-gedode stalen
Half-gedode stalen zijn gedeeltelijk ontzurd voor het gieten in de vorm en hebben meestal koolstofgehalte in het bereik van 0,15-0,3%. - Gedode stalen
Gedode stalen zijn volledig ontzurd zodat er geen vorming van koolstofmonoxide optreedt tijdens verstijving. Het eindproduct heeft een homogene structuur en geen blaasgatjes. Aluminium wordt in de emmer of vorm als primaire ontzurder toegevoegd om de vorming van koolstofmonoxide te "doden"; er zijn echter toepassingen waar de toevoeging van aluminium aan het eindproduct ongewenst is. Alternatieven voor aluminium zijn ferrolegeringen van mangaan en silicium of calciumsilicide.
3. Gieten
Traditionele gietmethoden omvatten het tillen van de emmer kraan om vloeibaar staal in individuele vormpjes te gieten die op wagens gemonteerd zijn. Gietvormpjes zijn licht getaperd om de verwijdering van de gietstukken na verstijving te vergemakkelijken. Gietstukken worden overgebracht naar weekputten waar ze herverhit worden voor warmwalsen.
Gietmachines maken continue gieten van vloeibaar staal in vormen mogelijk die geschikter zijn voor downstream verwerking. Emmers worden getild naar een verhoogd platform waar ze het vloeibare staal in een toerloos afvoeren, wat de gietmachine voedt. Vloeibaar staal wordt van de toerloos afvoer in een watergekoelde vorm met een bewegelijke bodemplaat gevoerd. Terwijl de staalhuid verstijft, wordt de plaat langzaam gelaten waardoor meer vloeibaar staal in de vorm kan. Staal wordt in platen, bloemen of blokken gevormd in een continue gietmachine. Het verstijfde product wordt door rollen getrokken voordat het gestreken en aan het einde van de machine geknipt wordt. Dit proces kan dagen of weken zonder onderbreking duren.
Koolstofstaal Afwerking
Na het productieproces van koolstofstaal is voltooid, wordt het afgewerkt door walsen, warmtebehandeling, oppervlaktebehandeling of downstream secundaire verwerking.
Productwalsen
Massieve gegoten gietstukken moeten gewalst worden tot nuttigere vormen en afmetingen zoals die geproduceerd door continue gieten. Staal wordt gecomprimeerd en getrokken door draaiende walsen. De walsen draaien sneller dan het staal bij intrede, waardoor het staal voorwaarts geduwd en gecomprimeerd wordt.
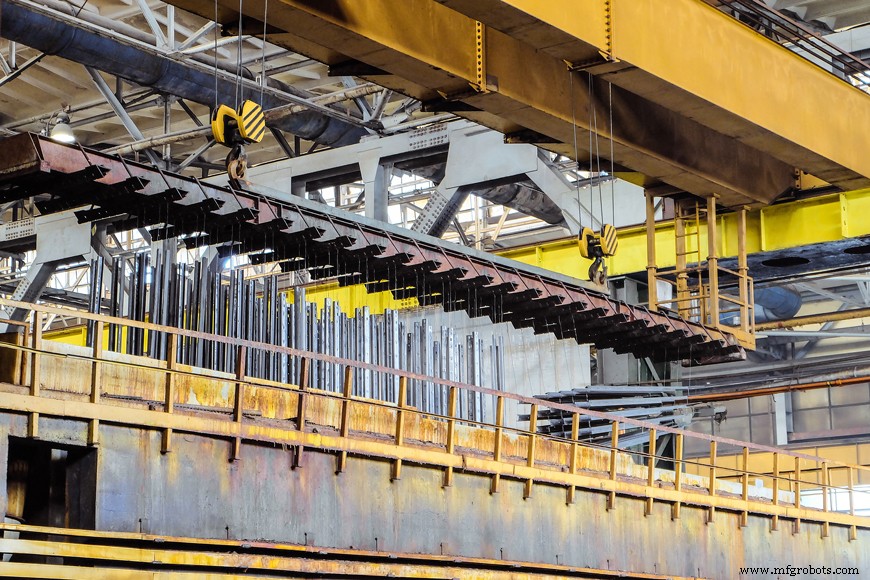
Warmvormen
Staal wordt verhit boven de rekristallisatietemperatuur om de as-gegote microstructuur te breken. Dit levert een meer uniforme korrelgrootte en een gelijkmatige verdeling van koolstof in de staal op.
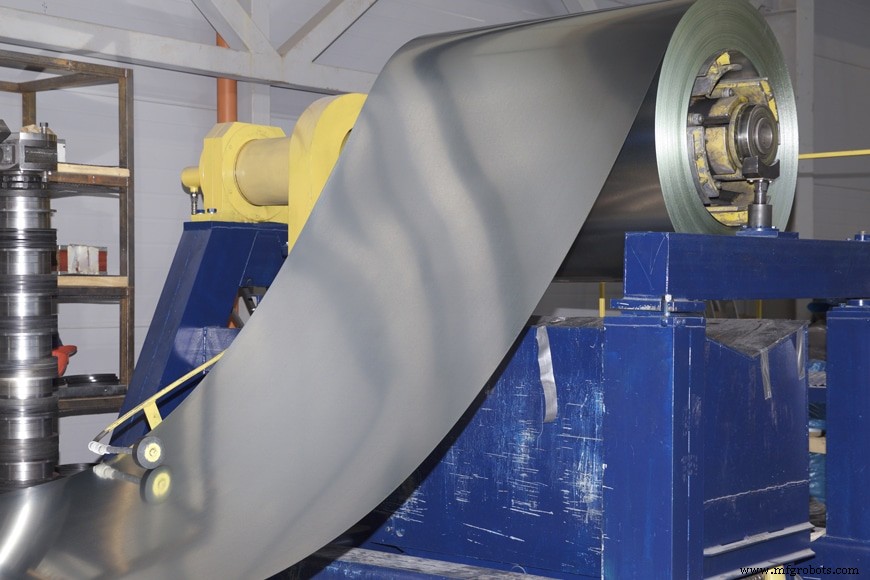
Koudvormen
Koudvormen vindt plaats onder de rekristallisatietemperatuur. Dit proces verhoogt de sterkte door verstijfing tot 20%, verbetert de afwerking en stelt strakkere toleranties in. Staal komt uit het walsproces als half-fabrikaten in de vorm van bloemen, blokken of platen, afhankelijk van de eindafmetingen. Een bloem is een erg dik rechthoekig plaatje, een blok heeft een vergelijkbare dikte maar een smaller breedte, en een plaat is een dunner en breder product.
Half-fabrikaten worden verder verwerkt tot intermediaire producten in een walserij om ze klaar te maken voor productie en eindverwerking door downstream bedrijven.
| PRODUCTEN | TOEPASSINGEN | |
|---|---|---|
| Bloemen | Constructieve toepassingen | |
| Relingen | Beschermingsrelingen, Handrelingen, Maatwerk relingen | |
| Gewalste staven | Machinebouw, Constructie | |
| Platen (dikte boven 1/4 inch) | Zware productie, Ketels, Bruggen, Industriële vaten, Tanks, Schepen | |
| Bladen (dikte onder 1/4 inch) | Autocarrosseries, Huishoudapparaten, Kantoorapparatuur, Frisdrankblikjes | |
| Ronde/vierkante staven | Constructieve frameworks, Beugels, Assen, Assen |
Zodra staal de walserij verlaat, gebruiken downstream bedrijven verschillende secundaire verwerkingstechnieken om corrosie te voorkomen en de eigenschappen van het metaal te verbeteren. De belangrijkste techniek hiervoor is warmtebehandeling.
Warmtebehandeling
Het doel van warmtebehandeling van staal is de mechanische eigenschappen te manipuleren door de verdeling van koolstof in het product en de interne microstructuur te veranderen. Bij het manipuleren van de mechanische eigenschappen van staal resulteert een toename in duktiliteit in een vermindering van hardheid en sterkte en vice versa.
Normaliseren
Staal wordt verhit tot een temperatuur van ongeveer 130°F (55°C) boven de bovenste kritische temperatuur. De temperatuur wordt vastgehouden tot het hele product uniform verhit is, waarna het aan de lucht afkoelt. Dit is de meest voorkomende vorm van warmtebehandeling en geeft staal hoge sterkte en hardheid.
Zacht aanlaten
De temperatuur van staal wordt in de vaste stof toestand gebracht voor één uur voordat het gekoeld wordt met een snelheid van 70°F (21°C) per uur. Een zacht en duktil staal ontstaat zonder interne spanningen.
Aanbranden
Een vergelijkbaar proces als normaliseren, maar afkoeling wordt versneld door het staal in water, pekel of olie te dompelen. Het resulterende product is erg hard – tot vier keer harder dan genormaliseerd staal – maar erg bros, wat het vatbaar maakt voor breken en scheuren. Om deze reden wordt aanbranden tot een vooraf bepaalde temperatuur normaal gevolgd door een gecontroleerde afkoelsnelheid tot kamertemperatuur in een proces dat aanlaten of spanningsverwijdering wordt genoemd. Door de temperatuur- en afkoelsnelheidsparameters tijdens warmtebehandeling te ontwerpen, kunnen de eigenschappen van staal precies worden gecontroleerd.
Oppervlaktebehandeling
Ongeveer een derde van de geproduceerde staal wordt behandeld met een oppervlaktecoating om corrosie te remmen, lasbaarheid en verfbaarheid te verbeteren.
Warm Galvaniseren
Galvaniseren is een proces waarbij een zinkcoating op staal wordt aangebracht. Het staal wordt verhit voordat het in een zinkbad gaat, waar vloeibaar zink het oppervlak van het product bedekt. De dikte van de coating wordt gecontroleerd met gaskniven. Om te voorkomen dat de zinkcoating scheurt, wordt een kleine hoeveelheid aluminium aan de zinkoplossing toegevoegd.
Elektrolytisch Galvaniseren
Een ander proces voor het aanbrengen van een zinkcoating op staalproducten is elektrolytisch galvaniseren. Zink wordt op het oppervlak van het staal gedeponeerd door de stroom in een elektrolytoplossing te controleren. Deze techniek stelt betere controle van de coatingdikte toe. Het kan ook gebruikt worden om differentiële coatings met verschillende diktes aan weerszijden van een product aan te brengen, of zinklegeringscoatings om de gewenste kenmerken te optimaliseren.
Downstream Secundaire Verwerking
Downstream bedrijven verwerken hun staalgrondstoffen verder tot eindproducten. Verschillende verwerkingstechnieken worden gebruikt zoals bewerken, wat uniform verwijderen van oppervlaktmetaal met machinegereedschappen omvat. Het verbinden van staal is ook gebruikelijk en gebruikt diverse lastechnieken.
Recycling van Koolstofstaal
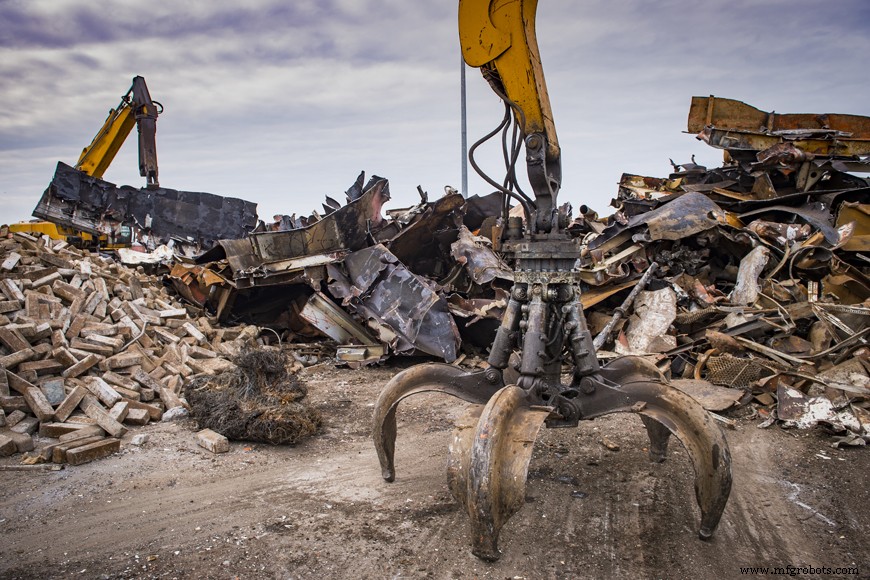
Metaalrecycling is een van de succesverhalen van duurzame levenswijze en het minimaliseren van de impact van menselijke activiteiten op het milieu. Staal is het meest gerecycleerde materiaal op de planeet, meer dan alle andere materialen gecombineerd.
Bronnen voor gerecycleerd staal zijn schroot van staalfabrieken, secundaire fabricanten en staalproducten aan het einde van hun levenscyclus. Er is vaak niet genoeg gerecycleerd staal om de productievraag te halen, dus er is bijna altijd een combinatie van virgine en gerecycleerde staal in de productie van eindproducten.
Recycling van staal is ook economisch omdat het de kosten van eindproducten verlaagt. Daarom is de staalindustrie actief betrokken bij het promoten en vestigen van recyclenetwerken om het makkelijk te maken voor eind-van-leven producten te recyclen.
Voor meer informatie over staal, of om een offerte aan te vragen voor een maatwerkproject, neem contact met ons op.
Gerelateerde Artikelen:
- Stalen Buis: Een Inleiding
- Staal Kwalificering
- Complete Gids voor Roestvrij Staal
- Koolstofstaal vs. Roestvrij Staal
- Warm vs Koud Gewalst Staal
Metaal
- Koolstofstaal vs Roestvrij Staal: Het juiste materiaal kiezen voor uw project
- Hoogkoolstof Roestvrij Staal Begrijpen: Eigenschappen, Toepassingen en Voordelen
- Middelkoolstofstaal Uitgelegd: Eigenschappen, Toepassingen en Voordelen
- Koolstofstaal vs roestvrij staal: kernverschillen & het juiste materiaal kiezen
- Staaltypen 101: uw gids voor de juiste keuze
- Zacht staal vs roestvrij staal: Belangrijkste verschillen uitgelegd
- Vielzijdige Toepassingen van Zacht Staal: Van Bouw Tot DIY-projecten
- ASTM A595 Graad A Koolstofstaal – Premium Laagkoolstoflegering
- ASTM A595 Graad B Koolstofstaal: Uitgebreid Eigenschappenoverzicht
- Is Vezelglas Sterker Dan Staal? De Definitieve Industriële Vergelijking
- Is Vezelglas Rooster Superieur Aan Staal? Een Professionele Vergelijking