



Precisie-gereedschappen & spannen optimaliseren Whipple Supercharger rotoren voor superieure prestaties
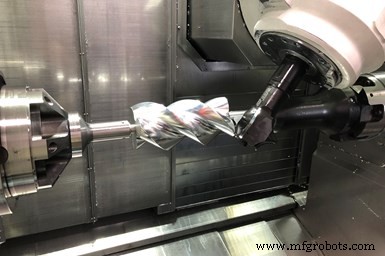
Opgericht door voormalige raceploegchef en auto-eigenaar Art Whipple in 1987, produceert Whipple Superchargers in Fresno tweeschroef-superchargers voor auto- en marineracers, en anderen die de prestaties van hun motor willen verbeteren. Deze typen “krachtverheffers” (turboladers en lachgas zijn anderen) voeren extra lucht in een motor naast wat de motor op zich kan intrekken. Meer lucht betekent dat meer brandstof toegevoegd kan worden, wat essentieel de cilinderinhoud en de pk-uitvoer van een motor verhoogt.
De sleutel is nauwkeurig, contactloos ingrifen van twee helicale rotoren binnen de supercharger-behuizing. Bij het Whipple-ontwerp heeft de mannelijke rotor drie helicale lobben en de vrouwelijke er vier, legt Supercharger-ontwerper Garrett Bright uit. Deze draaien tegenover elkaar en extreem dicht bij elkaar. Terwijl de lobben van elk voorbij de luchtinlaatpoorten bewegen, wordt de lucht gevangen tussen de rotoren en de behuizing. Rotorrotatie verlaagt progressief de ruimte die de lucht inneemt, comprimeert het. Compressie gaat door tot de binnenlobberuimte blootgesteld wordt aan een uitlaatpoort, waar de lucht hoger dan atmosferische druk in het inlaatcollectorgedeelte dat bovenop de motor zit, wordt uitgeblazen.
Supercharger-efficiëntie hangt af van de afdichtingseffectiviteit tussen de paarvormige rotoren en de behuizing. Eerder had Whipple uitsluitend rotoren gebruikt die door een extern bedrijf werden geproduceerd en geleverd. Het gebruikt nog steeds die geleverde rotoren voor sommige superchargermodellen. Echter, het bedrijf heeft sindsdien begonnen om eigen rotoren in-house te ontwerpen en te machineeren, en het bewerkingsproces dat het heeft ontwikkeld, produceert meer cylindrische en nauwkeurige rotoren dan die van de leverancier, wat resulteert in supercharger-ontwerpen die 5% efficiënter zijn dan die met de geleverde rotoren.
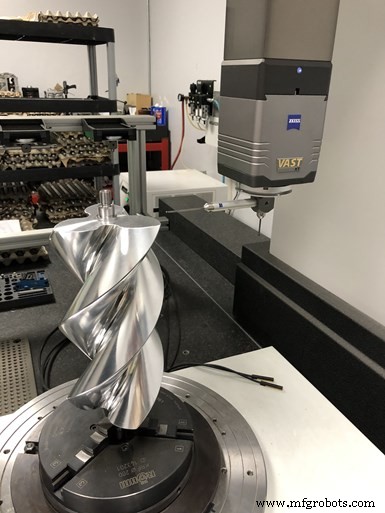
Bright legt uit dat Whipple gedwongen werd om eigen rotoren te machineeren na het zien van de resultaten van metingen van de rotoren van de leverancier op zijn Zeiss Accura coördinaatmeetmachine (CMM). Deze CMM heeft een draaitaart, evenals Zeiss' Vast-scantechnologie en Gear Pro-optie in de Calypso-meetsoftware. Bright zegt dat deze software bijzonder effectief is voor het meten van paarvormige rotoren omdat hij specifieke controlepunten op de mannelijke en vrouwelijke rotor-helicale profielen kan toewijzen waar ze samenkomen om de gioco tussen de twee op die punten te bepalen. Hij bepaald dat het profiel voor elke rotor ±63 micron moet zijn met het doel om een gioco van ongeveer 125 micron te bereiken. Whipple kreeg dat niet van de rotorleverancier.
Bewerking in-house brengen
Het in-house rotor-bewerkingsproces van het bedrijf met vormgereedschappen is vergelijkbaar met dat van de leverancier, maar met spanningswijzigingen om de rigiditeit te verhogen.
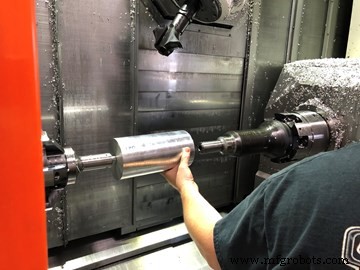
De machine die het een paar jaar geleden voor deze toepassing kocht, is een Mazak Integrex e-420H-S II draai-freesmachine met B-as freeskop. Feitelijk voert deze draai-freesmachine geen draaibewerkingen uit.
Cilindrische 6061 aluminium rotor blanks worden eerst lengterichting gecentreerd geboord op een andere machine om een staaf in te kunnen persen. Als een operator een blank in de Integrex laadt, spannen de hoofdas en vervolgens de sub-spindel op de uitstekende journals van de as. Vervolgens wordt de B-as van de machine drastisch gekanteld om een aangepast vormgereedschap te oriënteren dat het gewenste rotor-fluitprofiel matcht wanneer het op die hoek staat. Ten slotte wordt het draaiende vormgereedschap langs de Z-as bewogen terwijl de rotor langzaam wordt gedraaid om elke fluit in meerdere passen te creëren.
Initieel gebruikte Whipple verlengde, terugtrekkende ER-spannen om op de asjournals te spannen. De verlengde lengte was vereist om de blanks van de sub-spindel te positioneren om voldoende ruimte te bieden voor de B-as-spindel om zo ver over de sub-spindel-schroef te kantelen als nodig was om het vormgereedschap te accommoderen. Echter, de terugtrekkingsfunctionaliteit van die spannen maakte het laden van rotorblanks tijdrovend en uitdagend. Spanspanning (resulterend in terugtrekking) zette excessive belasting op de hoofdas, wat betekende dat de W-as sub-spindel ingetrommeld moest worden om de belasting weg te dialen. Anders konden trillingen of slechte oppervlakte-afwerkingen ontstaan. Als resultaat zouden operators continu spannen en opnieuw spannen totdat de meeste belasting was geëlimineerd, wat typisch 10 minuten duurde. Bovendien verving Whipple constant spannen door de slijtage die ze ondervonden door zo vaak vast en los te draaien.
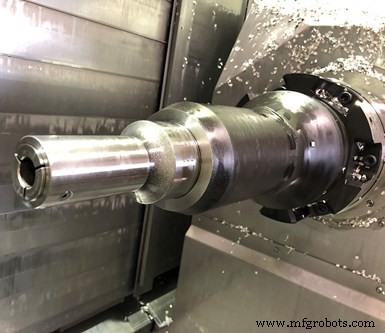
Op advies van Kellen Bush, Mazak's applicatie-ingenieur die met Whipple aan dit project werkte, contacteerde het bedrijf Hainbuch om een alternatieve spanningsbenadering te bedenken. Hainbuch-verkoopmanager Tom Chambers legt uit dat de aangepaste spanningsoplossing van het bedrijf niet alleen de vereiste uitgebreide bereik biedt om de B-as van de machine te laten kantelen tot de vereiste hoek zonder interferentie, maar ook hogere rigiditeit biedt terwijl wisselovergangen worden vereenvoudigd. Dit is grotendeels mogelijk omdat dead-length spannen worden gebruikt in plaats van terugtrekkende typen. Chambers zegt dat dead-length spannen “in de ruimte spannen,” wat betekent dat de rotorblanks niet zullen bewegen wanneer de spannen worden gespand. Als resultaat wordt geen additionele belasting die weg gediald moest worden, op de hoofdas toegepast. Wisselovernames duren nu slechts twee minuten.
De Kyocera Unimerco vormgereedschappen die Whipple gebruikt om zijn rotoren te machineeren (net als Whipple's rotorleverancier) worden eigenlijk niet veel gebruikt voor het snijden van metaal. Anders Varga, verkoopmanager voor Kyocera Unimerco, zegt dat dit type gereedschap typisch gebruikt wordt voor het snijden van hout, composieten en andere vezelachtige materialen. Dit is voornamelijk te wijten aan de hoeveelheid druk die op het gereedschap zou worden uitgeoefend als gevolg van het hoge contactoppervlak tussen een metalen werkstuk en lange insnijden. Dat deze gereedschappen in deze rotor-bewerkingstoepassing kunnen worden gebruikt, spreekt voor de rigiditeit van de machine met Capto-spindelinterface en de aangepaste spanning.
Het gebruik van vormgereedschappen die overeenkomen met de helicale fluitprofielen van de rotoren (profielen die Bright heeft verfijnd) elimineert polijsten dat vereist zou zijn als meerdere eindfrezen gebruikt zouden worden om de fluits te frezen. De rotoren worden gemachineerd zodat hun lobben zo groot mogelijk zijn, maar iets ondermaats om een volgende eigentijdse coating toe te laten. Whipple houdt typisch twee ruwbewerkingsgereedschappen en drie afwerkingsgereedschappen bij de hand voor zowel mannelijke als vrouwelijke rotoren. De gereedschappen gebruiken ongecoate, fijnkorrelige hardmetaalinserten. De inserter voor de ruwbewerkingsgereedschappen worden via schroeven aan de gereedschapslichamen bevestigd; afwerkingsgereedschappen worden gebraasd.
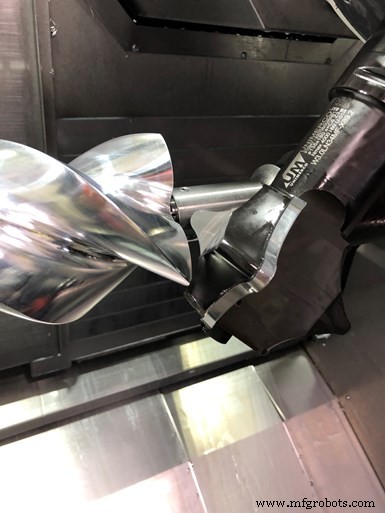
Nu bereikt dit bewerkingsproces niet alleen Brights 125-micron gioco-doel tussen paarvormige rotoren, maar is de uiteinde-tot-uiteinde rotor-cylindriciteit ook consistenter. Hij zegt dat met de oorspronkelijke spanningsbenadering, het verschil in cylindriciteit van de ene uiteinde van een rotor vergeleken met de ander zo hoog als 10 micron kon zijn. Dat is teruggebracht tot 1 micron. Rotor cyclus tijden zijn ook iets sneller. Cyclus tijden voor een mannelijke rotor is 14 minuten en een vrouwelijke rotor duurt 20 minuten. Maar voor Whipple is dit de kwets. De primaire doelen waren hogere rotor-bewerkingsnauwkeurigheid en versnelling van wisselovernames, beide gerealiseerd.
Industrieel materiaal
- Mecademic Robotics Breidt Mondiale Bereik Uit met Compacte Industriële Robot
- Schilling Robotics integreert Energid's Actin-software in geavanceerde Gemini ROV voor verbeterde prestaties
- TE Connectivity drijft digitale transformatie door praktische productie-automatisering
- Live Tooling voor Moderne Productie: Belangrijkste Voordelen & Implementatietips
- Rapid Tooling: Versnelde Vormproductie voor Lage-Volume Productie
- Transformerend Prototypen: De Kracht van 3D-geprinte Tooling
- Geavanceerde gereedschapsoplossingen voor Zwitserse machines & kleine-onderdeel fabricatie
- Uitdagingen omzetten in collaboratieve winsten: Gentz Industries' bewezen aanpak
- Lean Principes Verbinden met Real-World Resultaten
- Top 5 Voordelen van Maatmetaal Fabricage
- Kevlar uitgelegd: uitgebreid overzicht sterkte en toepassingen