



Draadwhirling Revolutioneren: High-Tech Tooling en Oppervlakte Coatings
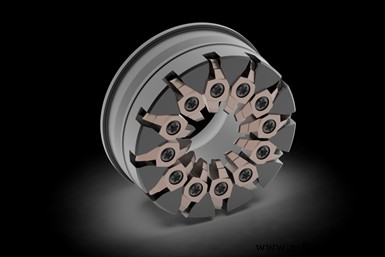 Nieuwe insert coating technologie die een defect-vrije, sub-micro oppervlakte kwaliteit kent, leent zich goed voor de typen snijbelasting die de inserts tijdens draadwhirling tegenkomen. Foto Credits: GenSwiss
Als een lezer van Production Machining magazine, is er een heel grote kans dat je al hebt geïnvesteerd in CNC Swiss draaibank technologie of je hebt een heel scherp belang om dat in de toekomst te doen. Misschien is het het precisieniveau dat deze machines capabel zijn, of misschien is er een langlopende, hoog-volume productiejob die je overweegt en het type capaciteit nodig hebt dat deze apparatuur biedt.
Eén ding is zeker: Garenoperaties zijn iets wat bijna elke Swiss machine winkel zal tegenkomen, en elke Swiss machinist zou bewust moeten zijn van de nieuwste vooruitgang in dit veld. Na alles, een andere naam voor een CNC Swiss draaibank, alhoewel een beetje "old school," is een "schroefmachine." Hoewel het niet de oorsprong is van de bijnaam, is het maken van draaden iets waar ze echt in excelleren.
In het bijzonder, is draadwhirling een garenproces dat veelvuldig op Swiss-types uitgevoerd wordt waarin recentelijk vooruitgang is geboekt. Nieuwe insert technologie en tooling ontwerpen hebben deze alternatief voor conventionele enkelpunt garen nog productiever gemaakt.
Maar, voordat we een kijk nemen op de vooruitgang in draadwhirling tooling technologie, laten we een stap teruggaan en een beetje begeleiding geven voor enige "gidsbuis groenhoorns" daarbuiten door een aspect van het handtekening ontwerp element van Swiss draaibanken te herzien zoals het betreft het machineeren van draaden. Bij het garen met een traditionele enkelpunt methode op een Swiss machine (of enige draaibank voor die zin), zijn meerdere passes met het hulpmiddel vereist om de volledige diepte van de draadvorm te bereiken. Dit neigt niet te veel van een concern te zijn met grote-diameter schroeven die 60-graden ingesloten draadvormen gebruiken omdat de metaalverwijderingssnelheid laag is en werkstukdeflectie minimaal is. Daarom is de hulpmiddeldruk vereist om deze soorten draaden te snijden ook relatief laag.
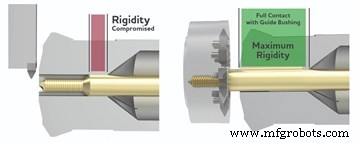
Ondersteuning geboden door een Swiss-type's gidsbuis kan ineffectief zijn bij het uitvoeren van enkelpunt garen. Dit is niet het geval met draadwhirling.
Echter, vanwege de glijdende kopstock en gidsbuis regeling van Swiss-type draaibanken en de kenmerken of vereisten van het werkstuk dat bewerkt wordt, kan dit een kans creëren voor het werkstuk om "uit te vallen" van de gidsbuis terwijl het heen en weer door het garenhulpmiddel wordt gepasseerd, wat resulteert in deflectie en verlies van rigiditeit. Deze verschijnselen worden nog prevalenter wanneer de draad hoofdiameter kleiner is dan voorraaddiameter. Ondersteuning geboden door de gidsbuis is ineffectief. Dan overweeg wat van de metaalverwijdering vereist is om meer agressieve "buttress"-stijl draaden te maken zoals die gemeenschappelijk gevonden worden op orthopedische en trauma reparatie chirurgische implants ontworpen om bot te bevestigen. Enkelpunt garen wordt een mindere manier om de job kosteneffectief te doen. Sommige van deze diepe draaden kunnen zo veel als 40-50 passes vereisen om te voltooien, afhankelijk van draadkenmerken.
Hier is waar draadwhirling toegepast kan worden om de productiemogelijkheden van dit soort draad te verhogen. Maar hoe werkt draadwhirling? Vier componenten zijn nodig: Een CNC Swiss/glijdende kopstock draaibank; een toegewijde live-tool whirling bijlage geëngineerd specifiek voor dit proces; een snijring/lichaam; en meerdere karbide snijhulpmiddel inserts met de vereiste draadvorm precisie ingeslepen in ze. Deze tooling componenten werken in concert om staafvoorraad "te whirlen" van voorraaddiameter tot een afgewerkte standaard of custom draadvorm in een enkele pas.
Hoe wordt dat bereikt? De snijactie is een freesproces vergelijkbaar met inwendige-diameter draadfrezen maar op de buitendiameter van het werkstuk. Dit geeft strakke controle over afwerkingskwaliteit en snelheid door ervoor te zorgen dat het materiaal rigied blijft binnen de gidsbuis maar ook door het moduleren van de spanbelasting per tand en C-as rotationele snelheid. Vergeleken met enkelpunt garen, kunnen hogere metaalverwijderingssnelheden en betere afwerkingen bereikt worden door zoveel mogelijk snijhulpmiddelen in het snijlichaam te gebruiken. Wanneer gecombineerd met hoge-druk koelvloeistof capaciteit die algemeen gevonden wordt op de meeste machines deze dagen, kan de snijzone helder en vrij van swarf gehouden worden. Als resultaat zijn zeer hoge snelheden bereikbaar wat resulteert in gratvrije afgewerkte draaden in een enkele pas.
Geavanceerde Draad Vervaardiging is een "Plus"
Nu, laten we een kijk nemen op de vooruitgang in dit proces. In een wereld van vooruitgaande productietechnologie, zijn karbide coatings een grote speler in het helpen bereiken van hogere doorvoersnelheid. Utilis AG van Zwitserland heeft onlangs zijn eigen UHM10 TX+ tooling geïntroduceerd, wat een karbide substraat en coating combineert ontworpen voor niet alleen titanium en medische roestvrije staal applicaties maar ook hoge-temperatuur legeringen. Deze nieuwe coating technologie heeft een defect-vrije, sub-micro oppervlakte kwaliteit die zich heel goed leent voor de typen snijbelasting die het karbide tegenkomt tijdens draadwhirling. Randkwaliteit is een belangrijk aspect van het handhaven van draadvorm nauwkeurigheid en de TX+ aanbieding versterkt de randconditie zonder de vorm van de geometrie te deformereren. Dit is vitaal wanneer lead hoek aanpassing, hulpmiddel centrumpositie en insert nauwkeurigheid kritiek zijn om perfecte draaden op het werkstuk te produceren, vooral op draad hoofddiameters kleiner dan 3 mm waar de draadkruin scherpte een grote vereiste kan zijn.
Wat Bereik Toevoegen
In kleine diameter specialiteit draadvormen, kan rigiditeit van de setup en afstand van de gidsbuis een concern worden. Dit is traditioneel adresgegeven door een uitgebreide neus gidsbuis te verkrijgen om de voorraad en werkstuk dichter bij de draadwhirling insert "vliegcirkel" te houden om finish- en insert-vernietigende harmonische ontwikkeling te voorkomen. Als iemand die een uitgebreide neus gidsbuis heeft gedraaid kan getuigen, kan dit soms lastig worden omdat al je traditionele draaihulpmiddelen nu naar buiten verschoven moeten worden van de toolplaat om te compenseren voor de gidsbuis shift. Veel extra setup werk is daarom vereist om de whirling operatie te laten werken met deze kleinere diameter werkstukken. Een alternatief is om de insert vliegcirkel dichter bij het werkstuk te brengen. Voor een brede selectie van commercieel beschikbare whirling bijlages (zowel van machine tool builder OEMs als op de aftermarket van bedrijven zoals GenSwiss), zijn er nu snijringen met ingebouwde positieve shifts in de insert vliegcirkel positionering.
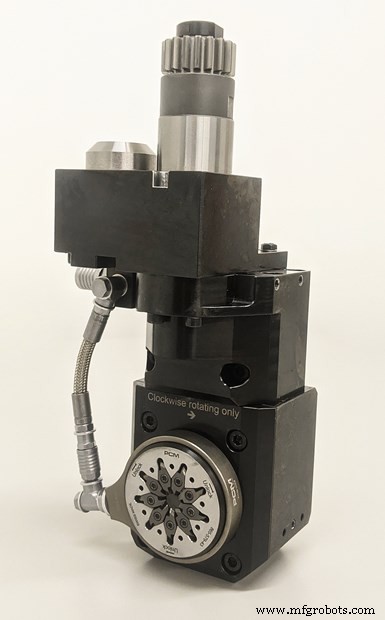
Hoewel live tooling drives snelheden van 5.000 tot 10.000 toer/min kunnen bieden, neigt draadwhirling ertoe om slechts 2.000 tot 3.000 toer/min te vereisen.
Bijvoorbeeld, laten we aannemen dat een draaibank's live whirling tool positionering een 15-mm afstand heeft van de standaard gidsbuis tot de centerline van het karbide insert. De job vereist whirling van een 2,5-mm hoofdiameter, dubbele-lead buttress-stijl draadvorm in 6AL-4V titanium. De winkel heeft kleine-diameter voorraad al aan de hand om deze gedraaide onderdelen te produceren. Terwijl deze draad goed geschikt is voor whirling, betekent de diameter dat speciale zorg genomen moet worden in het controleren van de trilling die kan optreden van het snijden van twee leads tegelijkertijd van de voorraaddiameter. Hier is waar een geshift ring die de insert vliegcirkel dichter bij de standaard lengte gidsbuis voortbeweegt om een deel van die afstand goed te maken, schittert. Een simpele Y-as shift correctie kan gemaakt worden om de insert vorm opnieuw te centreren op de snijpositie van de staafvoorraad. Vaak is het mogelijk om succes te bereiken met een geshift ring zonder een uitgebreide neus gidsbuis.
Versnel Het En Koel Het Af
Veel moderne Swiss draaibanken bieden nu live tooling drives capabel van veel snellere snelheden recht uit de doos, grotendeels door vooruitgang in slimme motor technologie, maar ook geduwd door een noodzaak van meer rotationele snelheid voor gebruik met microtooling. Talloze modellen hebben live tooling snelheden van 5.000 tot 10.000 toer/min op de live tooling drive. Een overweging die gemaakt moet worden bij het implementeren van whirling op een job is enig micro frezen of boorwerk dat misschien additioneel uitgevoerd moet worden naast de draadwhirling. Whirling jobs neigen ertoe om slechts 2.000 tot 3.000 toer/min op de live tool voor de meeste applicaties te vereisen, terwijl additionele micromachining de motor kan dwingen om op volle beschikbare snelheid te draaien, wat de whirling spindel onderworpt aan snelheden waar het anders misschien niet hoeft te opereren.
Als je dit leest en het belang hier niet begrijpt, wees je ervan bewust dat de meeste Swiss machine modellen alle live tooling op de toolposities van één enkele motor drijven. Als zodanig, bij het draaien van een boor of frees, zal de whirling spindel ook op deze hogere snelheid roteren terwijl niet in de snijde, wat het blootstelt aan toegevoegde kilometers op zijn kilometerstand ondanks geen spannen maken tijdens deze hogere toer/min operaties. Een heel goede manier om de setup te optimaliseren om niet alleen de beste productiviteit uit de machine te halen maar ook om grotere levensduur uit je whirling spindel en andere live tools te halen is om het te koppelen met een high-speed spindel unit, wat kan helpen de algehele motor snelheid die de live tooling draait te reduceren terwijl de optimale oppervlaktesnelheid voor de microtool operatie behouden blijft. Tandwiel-gedreven snelheidsvermenigvuldiger spindels zijn gemakkelijk beschikbaar voor veel makes en modellen van Swiss machines.
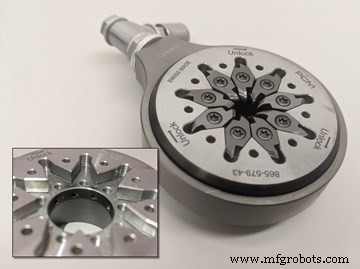
Koelvloeistof-door whirling bijlages en snijringen kunnen betrouwbare koelvloeistof levering direct aan de snijzone garanderen om spannen te evacueren en slijmheid en hulpmiddellevensduur te handhaven. (De inset afbeelding die de snijring toont met inserts verwijderd onthult de poorten op de ring's inwendige diameter.)
Een andere setup overweging die nooit over het hoofd gezien mag worden is de capaciteit om adequate koeling en span evacuatie van de snijzone te bieden. Vroeger werd dit vaak bereikt door een hoge-druk koelvloeistof lijn naar de snijzone te draaien en de jet stroom zorgvuldig te richten met buigbare buizen. Dit is effectief bij het wissen van de granulair span gecreëerd door de whirling actie, maar kan lastig zijn om perfect aan te passen en te richten, wat kostbare setup tijd aan de job toevoegt. Enter koelvloeistof-door, jet-uitgeruste whirling bijlages en snijringen, ontwikkeld door PCM Willen SA van Zwitserland voor zijn lijn van whirling bijlages.
Deze nieuwe en gestroomlijnde setup kan betrouwbare koelvloeistof levering garanderen en richt het snijvloeistof recht op de snijzone, helpend spannen te evacueren en slijmheid en hulpmiddellevensduur te handhaven. Koelvloeistof/hoge-druk olie wordt door de snijring zelf en in koelvloeistof kanalen intern aan de snijring geduwd. De hoge-druk olie jets zijn net iets angewinkeld en gecalibreerd om te werken met de insert's gauge lengte, wat elke vraag elimineert of slijmheid en optimale koeling bereikt worden. Het toegevoegde voordeel van het nieuwe koelring ontwerp is dat het ook van de achterkant van de whirling bijlage kan bevestigd worden via kleine veer detent vergrendelingsschroeven, wat nog meer tijd kan besparen wanneer er een behoefte is om het karbide insert te indexeren naar een vers rand. Hoge-druk, quick-release lijnen maken het wisselen of indexeren van inserts makkelijker dan ooit.
Blijf Voorop
Maak geen fout, agressieve schroefdraaden zullen een vast onderdeel blijven in de medische orthopedische industrie en er is geen betere manier om ze betrouwbaar te produceren met de snelheid, niveau van afwerking en kwaliteitscontrole dan door draadwhirling. Kostenbesparingen kunnen ook gerealiseerd worden door te upgraden naar whirling voor meer basale draaden zoals UNC/UNF draaden op lange onderdelen, vooral bij het werken met materialen die draadige ductiele spannen produceren of applicaties die segmentering van de draad vereisen om uitvallen uit de gidsbuis te voorkomen. Door ervoor te zorgen dat je processen de toonaangevende tooling technologie gebruiken die beschikbaar is, zal je operatie in staat zijn om competitief te blijven en voorop te lopen voor jaren te komen.
Industrieel materiaal
- F1 Teams Gebruiken Geavanceerde Tooling Block Technologie Voor Ongekende Prestaties
- Drie sleutelinnovaties die slimme logistiek revolutioneren
- Industrieën revolutioneren: De impact van nanotechnologie op modern leven
- Kleine vs Grote Draaddiameter: Hoe de Juiste Schroefgrootte te Kiezen
- Precisie draadwhirling bevestigingen voor Zwitserse multi-as schroefmachines
- Geavanceerde gereedschapsoplossingen voor Zwitserse machines & kleine-onderdeel fabricatie
- Lineaire Bewegingstechnologie: Precisieoplossingen voor Automatisering
- Innovaties in Vorkheftruck Ontwerp: Moderne Productie & High-Tech Technologie
- Lasersnijden: Geavanceerde Technologie en Zakelijke Kansen
- Landbouwtechnologie: Gereedschappen, machines en innovaties die de moderne landbouw vormgeven
- C# Multithreading Beheersen: Prestaties en Efficiëntie Verhogen